Tahıl ve Nişasta İşleme Hatları
Pirinç, yapışkan pirinç ve nişasta malzemeleri için komple üretim hatları — ıslatma ve öğütmeden bitmiş toza veya kullanıma hazır bulamaça kadar. İster sıfırdan bir hat kuruyor, ister mevcut bir hattı yeniliyor, ister yalnızca kurutma aşamasını değiştiriyor olun, süreç mühendislerimiz güzergâhı malzemenize ve bitmiş ürün spesifikasyonunuza göre boyutlandırır.
Üç süreç güzergâhı — hangisi ürününüze uyuyor?
Tahıl ve nişasta öğütme üç güzergâha ayrılır. Bunlar birbiriyle rekabet eden teknolojiler değildir: doğru olanı, bitmiş ürününüzün ihtiyaç duyduğu dokuya ve karşılayabileceğiniz toplam maliyete bağlıdır. Tesis tasarımı için belirleyici fark, prosese ne kadar su girdiğidir, çünkü aşağı akıştaki kurutma yükünü belirleyen budur.
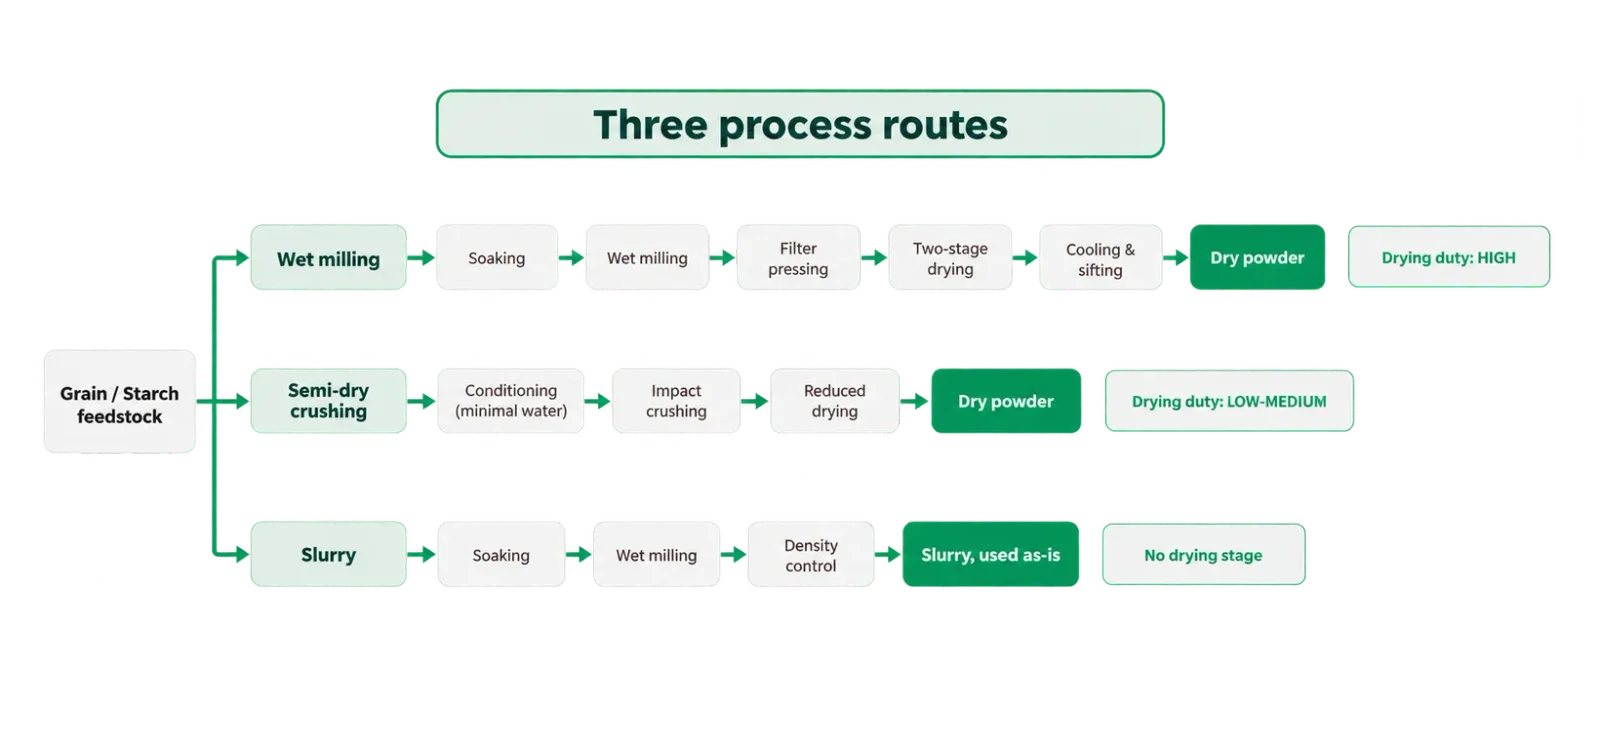
Diyagramın tamamını görmek için yana kaydırın
| Süreç güzergâhı | Eklenen su | Çıkış formu | Ürün konumlandırması | Kurutma yükü |
|---|---|---|---|---|
| Islak öğütme | Evet — ıslatılır, ardından suyla öğütülür | Kuru toz | En ince doku ve en düşük nişasta hasarı; premium pirinç ve yapışkan pirinç unu için referans güzergâh | En yüksek — kurutma hattaki en zorlu aşamadır |
| Yarı kuru (esnek) kırma | Minimal — ıslak öğütmenin bir kısmı kadar | Kurudan yarı nemliye toz | Su ve atık suyu keskin biçimde azaltırken ıslak öğütülmüş dokuya yaklaşır | Düşük-orta — azaltılmış bir kurutma aşaması kalır |
| Bulamaç | Evet — suyla öğütülür, hiç kurutulmaz | Bulamaç, aşağı akışta olduğu gibi kullanılır | En taze tat ve aroma; en kısa süreç, en düşük dönüşüm maliyeti | Yok — bu güzergâhta kurutma aşaması bulunmaz |
Buğday nişastası ve vital gluten benzer bir ıslak güzergâh izler ancak spesifikasyonunuza göre incelememiz gereken bir gluten ayırma adımı ekler — aynı hattın geçerli olduğunu varsaymadan önce bizimle görüşün.
Islak Öğütülmüş Yapışkan Pirinç Unu Hattı
Islak güzergâh, taneyi ıslatır, ince bir bulamaç haline öğütür, suyunu presleyerek çıkarır ve keki tekrar toza kurutur. En ince, en az hasarlı parçacığı üretir ve premium yapışkan pirinç unu ile pirinç erişte ve vermiçelli hammaddesinin arkasındaki güzergâhtır. Ayrıca kurutma aşamasının tüm hattın kârlı olup olmadığını belirlediği güzergâhtır.
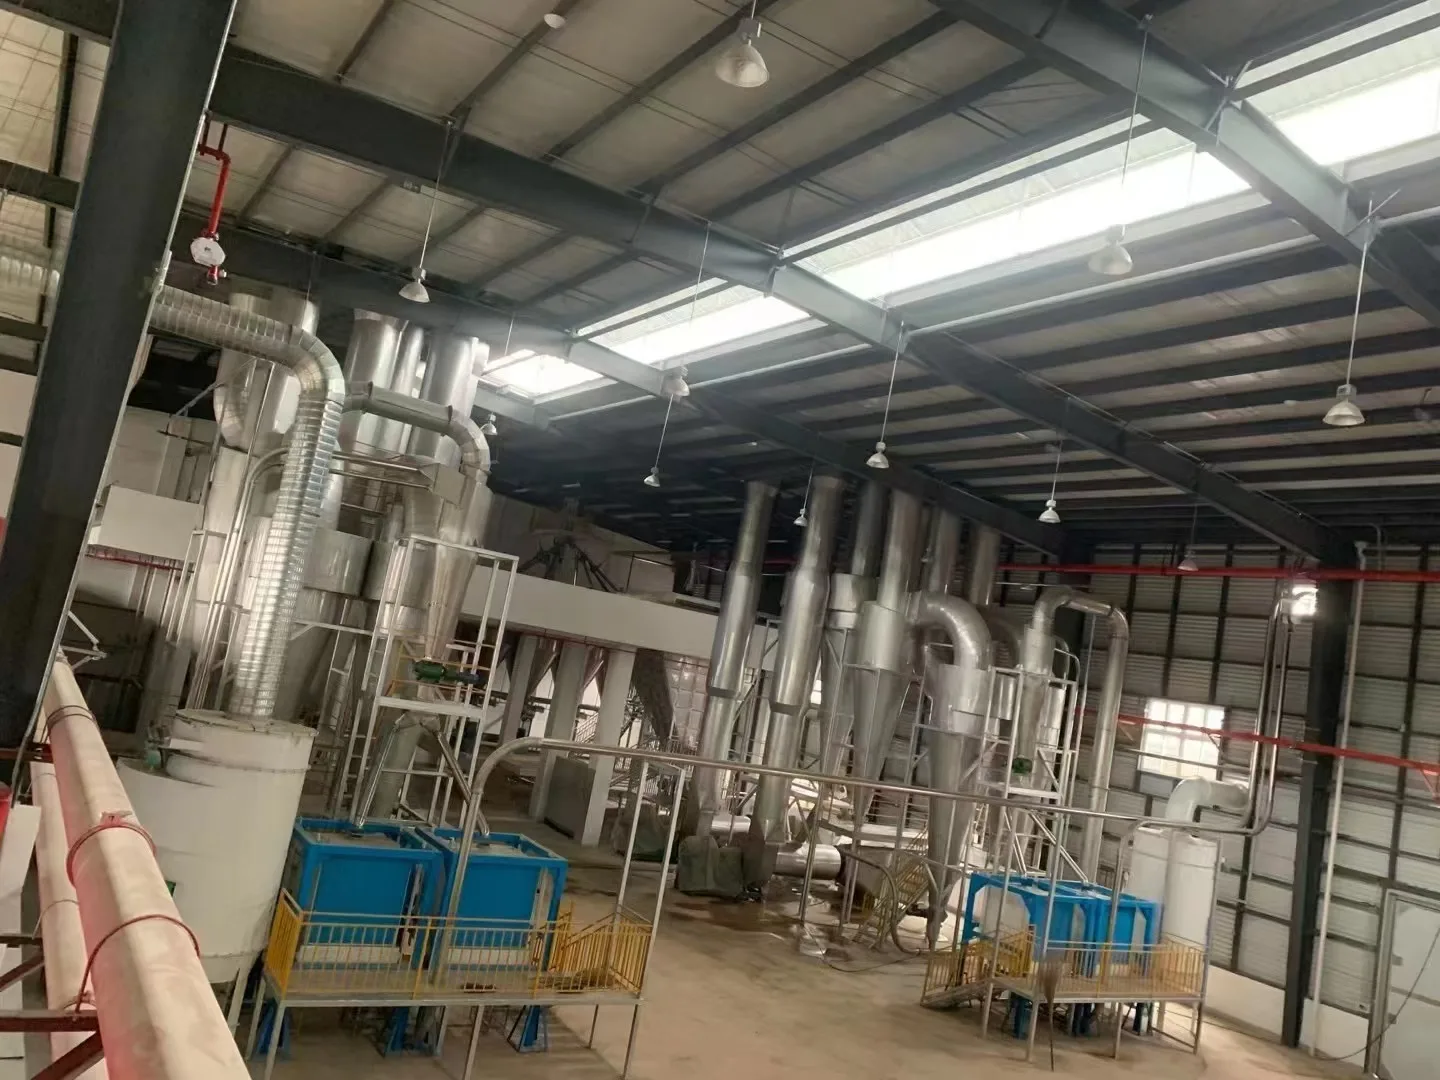
Süreç aşamaları
- 1
Temizleme ve harmanlama
Eleme, taş ayırma ve renk sınıflandırması, ardından her parti değirmene ulaşmadan önce tanımlı bir reçeteye göre karıştırılsın diye harman bunkerleri ve bir debi tartısı.
- 2
Yıkama ve ıslatma
Tank içindeki ters akımlı yıkama su tasarrufu sağlar; geniş kanallı taşma, yüzen kalıntıları delikli taşmadan çok daha iyi uzaklaştırır. Alttan dolum ve alttan tahliye, üretim sırasında tekrarlanan su değişimlerine izin verir; bu da bitmiş ürün asitliğini kontrol eder, beyazlığı artırır ve leke sayısını azaltır. Tipik ıslatma, ikişerli dönen 6-8 tankta 6-8 saat sürer.
- 3
Birincil öğütme
Islatılmış tane ve su birlikte paslanmaz çelik bir çekiçli değirmene beslenir — 15 kW ve 30 kW versiyonlarıyla sunulur — ve çekiç setleri ile hazne çene dişleri malzemeyi yaklaşık 40-60 mesh'e kadar kırar. İri bulamaç, ilerlemeden önce bir depolama tankında toplanır. Paslanmaz çelik yapı, geleneksel karborundum değirmenlerin tane dökmesini ortadan kaldırır; bu, bitmiş tozdaki kül ve kumluluğun kaynağıdır.
- 4
İkincil (ince) öğütme
Depolama tankından bulamaç, boru hattıyla paslanmaz çelik bir rotor-stator nişasta değirmenine iletilir; rotor ile stator arasındaki kesme aralığından geçirerek yaklaşık 100 mesh'lik nihai inceliğe getirir. Daha küçük disk çapı ve daha dar aralık, daha ince ve tutarlı bir bulamaç verir ve ilk geçiş verimini artırır.
- 5
Filtre presleme
Seramik bir resiprokatif pistonlu pompa, bulamaç basıncını 13-15 bara yükseltir — geleneksel bir düzenlemenin 7-8 barının kabaca iki katı — böylece kek presten daha kuru çıkar. İki otomatik odalı pres sırayla çalışır; bu, makine ömrünü uzatır ve döngüyü sürekli tutar. Daha kuru kek, kurutucunun yakması gereken yakıtı doğrudan azaltır.
- 6
Kek kırma ve besleme
Kek bir bunkerde toplanır ve değişken frekans kontrolü altında bir tırmık-kırıcı helezon tarafından kırılıp ileriye dozlanır. Hat içi nem ölçümü ve kapalı döngü nem kontrolü beslemeyi sabit tutar — dengesiz besleme, spesifikasyon dışı bitmiş toz için en yaygın nedendir.
- 7
İki aşamalı pozitif basınçlı kurutma
Düşük karışım sıcaklığında yüksek hava hacmi, iki aşamada. Fanlar, döner valfler, ısı eşanjörleri ve kanallar gıda teması için baştan sona paslanmaz çeliktir. Bu, spesifikasyonunu koruyan bir hattı korumayandan ayıran aşamadır — aşağıdaki kurutma bölümüne bakın.
- 8
Soğutma, eleme ve paketleme
Malzeme elemeden önce soğutulur; bu, su aktivitesini düşürür, elek ömrünü uzatır ve sıcak buharın tekrar tozun üzerinde yoğuşmasını önler. Bir plansifter üç yola ayırır: kaba reddedilenler, geri kazanım için iade edilen ince reddedilenler ve pnömatik olarak paketleme bunkerine taşınıp serbest bırakılmadan önce metal dedeksiyonundan geçirilen bitmiş toz.
Esnek Kırma Proses Hattı
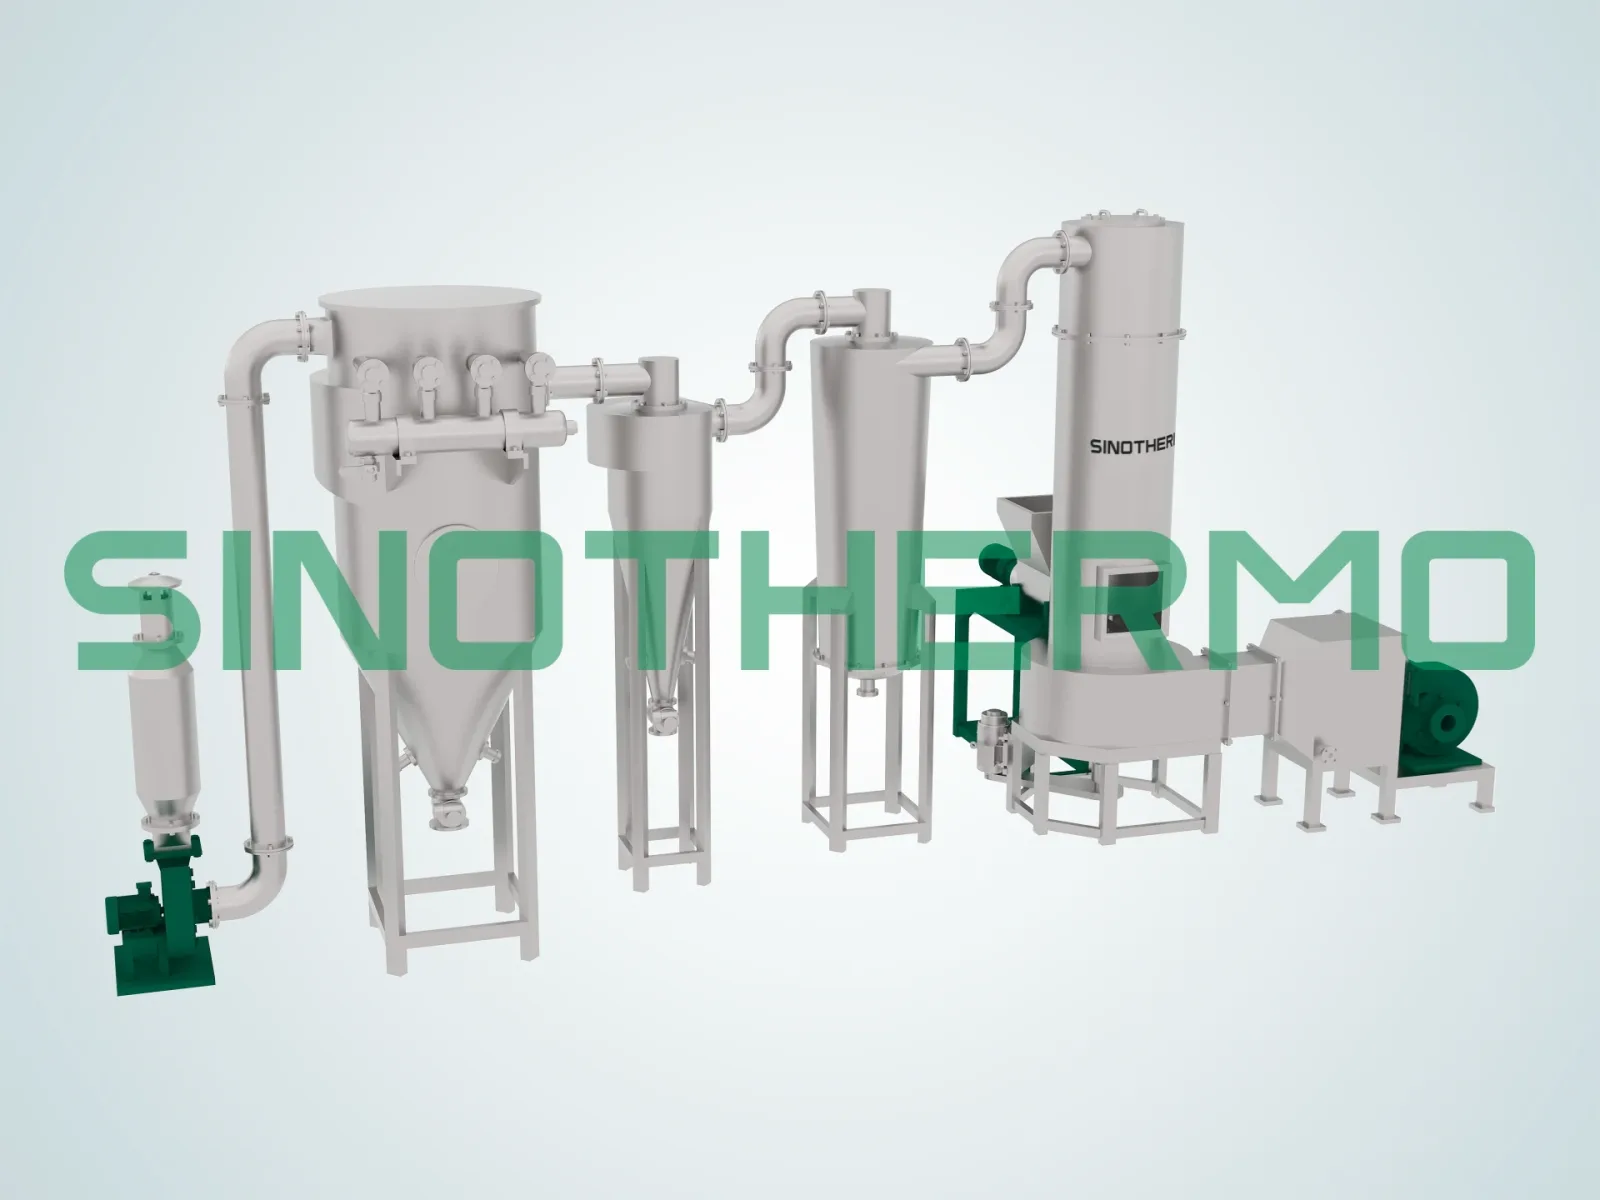
Esnek kırma, tam ıslak öğütme ile saf kuru öğütme arasında yer alır. Malzemenin sertliği önce şartlandırılır — genellikle ıslak öğütmenin kullandığının bir kısmı kadar az miktarda suyla — ardından kinetik enerjiyle sabit dişli bir yüzeye doğru itilir ve burada çarpma sırasında parçalanır. Islatılıp suyu alınmış yaş pirinci işler, kuru taneleri de doğrudan kırabilir; çıkış yaklaşık 100 mesh'tir. Hat üzerine toz toplama veya başka ekipmanlar bağlanabilir.
Kendine özgü yön, belirlenen enerjiye ulaşmamış parçacıklara ne olduğudur: tekrar çarpılmak yerine taşıyıcı ortamla birlikte ayrılırlar. Parçacık dağılımını dar tutan ve geleneksel çekiçli öğütmenin ısı birikimini ve aşırı öğütmesini önleyen şey tam olarak bu tek davranıştır.
Bir tesis için bu değiş tokuş açıktır. Doku, ıslak öğütülmüş ürüne yaklaşır, su tüketimi ve atık su keskin biçimde düşer ve kurutma aşaması ıslak güzergâhın yükünün bir kısmına küçülür — ancak tamamen ortadan kalkmaz, çünkü şartlandırma suyunun yine de dışarı çıkması gerekir.
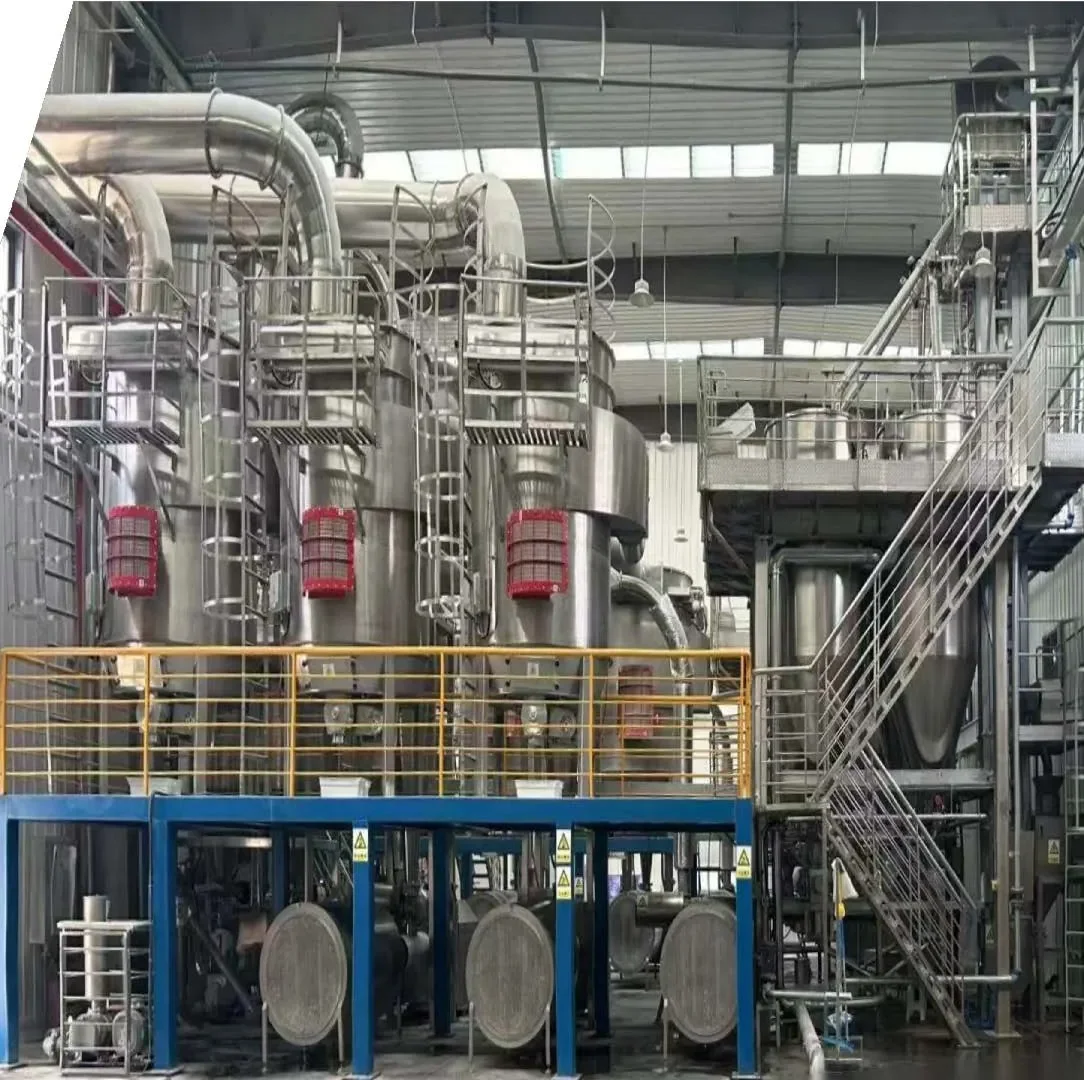
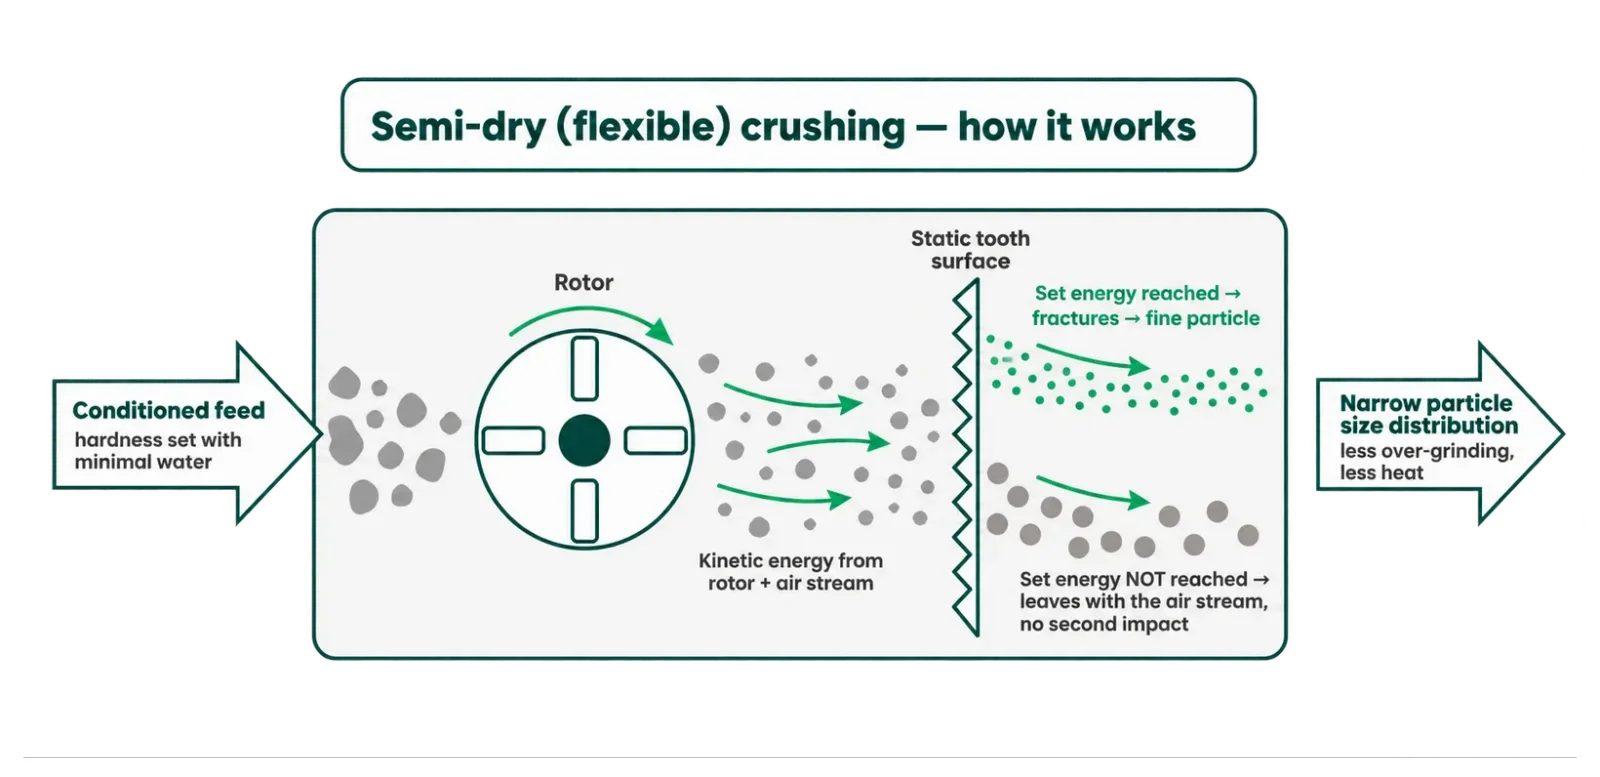
Diyagramın tamamını görmek için yana kaydırın
Terminoloji hakkında not: bu güzergâh genellikle "susuz" öğütme olarak tanımlanır. Değildir — malzemeyi şartlandırmak için hâlâ az miktarda su eklenir. Kazanç, su kullanımında büyük bir azalmadır, ortadan kaldırılması değil.
Yapışkan Pirinç Bulamacı Hattı
Bulamaç güzergâhı, yarı yolda durdurulmuş ıslak güzergâhtır. Tane yıkanır, yaklaşık dört saat ıslatılır, ıslatma suyundan ayrılır ve kontrollü bir su-tane oranıyla paslanmaz çelik bir çekiçli değirmene dozlanır; ardından bir rotor-stator değirmen nihai inceliği ayarlar. Bulamaç yoğunluk açısından kontrol edilir ve hedef konsantrasyona ayarlanır, ardından doğrudan aşağı akış sürecine geçer. Çıkış, yaklaşık 100 mesh'lik bir bulamaçtır. Bulamaç yerine filtre keki gerekiyorsa, ikincil değirmenin ardına bir plakalı-çerçeveli filtre pres eklenerek elde edilir.
Bu güzergâh neyi değiştiriyor
- ✓Presleme, kurutma, soğutma, eleme, paketleme ve istifleme — tükettikleri su, elektrik, gaz, işçilik ve ambalajla birlikte — tamamen ortadan kalkar
- ✓Taze öğütülmüş tane, bitmiş ürüne rekonstitüe edilmiş kuru tozdan daha fazla tat ve aroma katar
- ✓Gelen tane, satın alınan kuru undan çok daha kolay test edilip kontrol edilebilir, bu nedenle kalite kaynağında yönetilir
- ✓Ayrılan su depolanır ve tekrar değirmene dozlanır, bu da bu güzergâhı üçü arasında en düşük su tüketen yapar
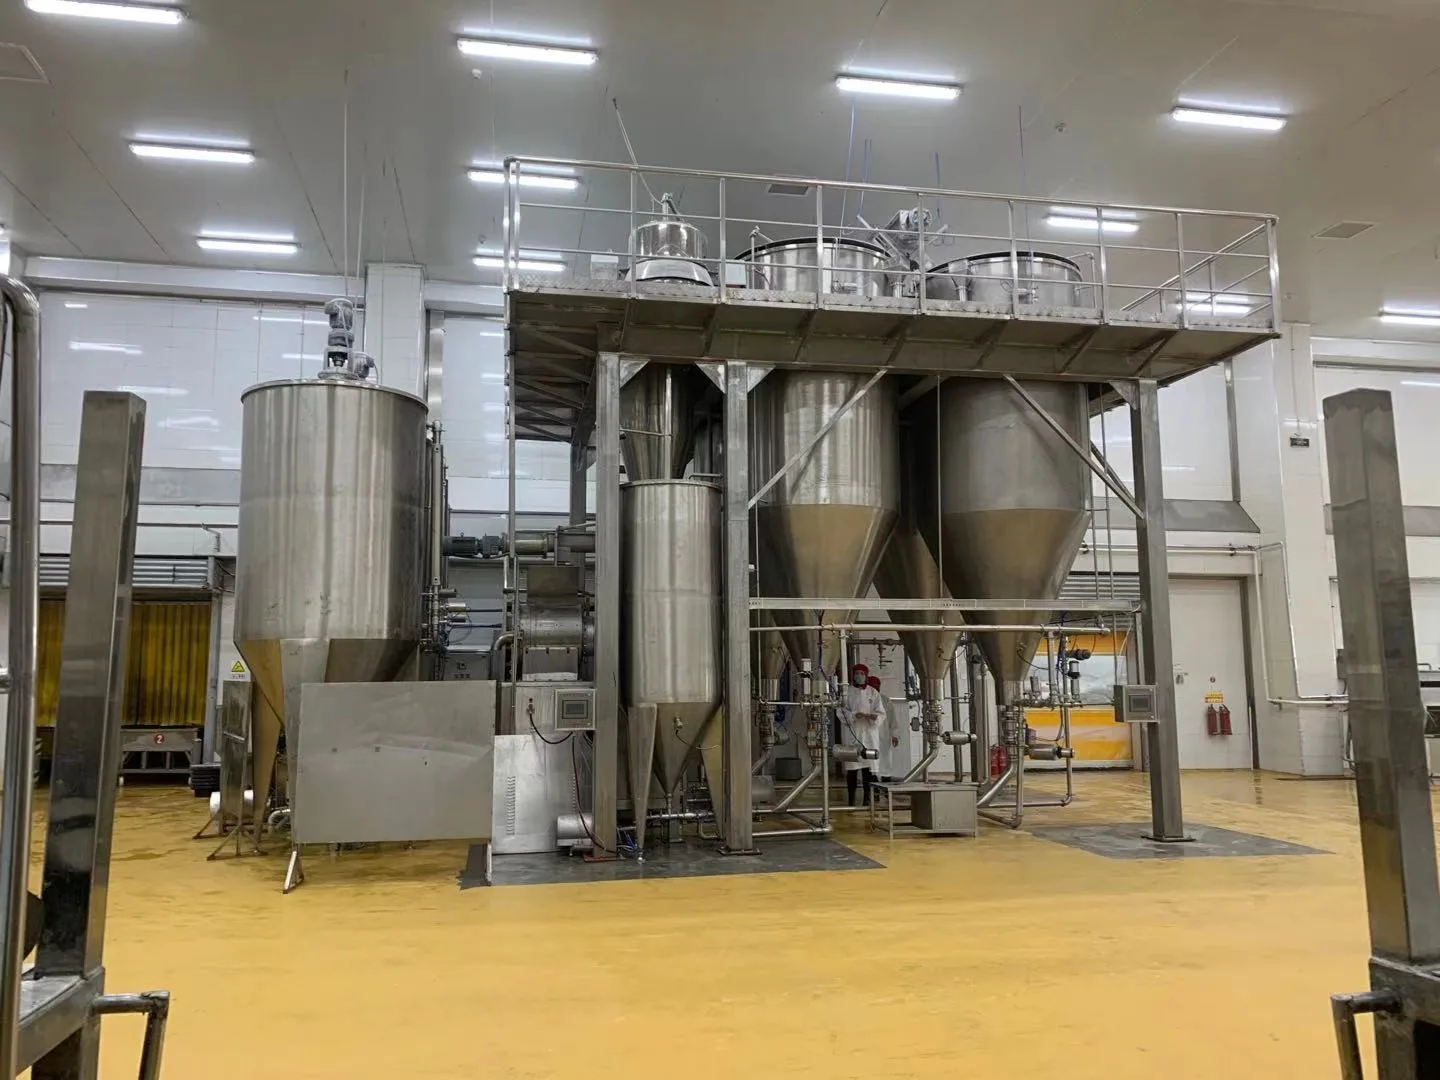
Bu güzergâhta hiç kurutma aşaması yoktur. Tesisiniz yalnızca bulamaç üretiyorsa kurutma ekipmanı konuşmanın bir parçası değildir — prosesin ihtiyaç duymadığı bir şeyi size satmaktansa bunu söylemeyi tercih ederiz. Hem toz hem de bulamaç üreten tesisler, toz tarafı için kurutma yükünü korur.
Kurutma aşaması — hat burada kazanılır veya kaybedilir
Yapışkan pirinç unu ve nişasta tozları kurutulması zor malzemelerdir. Yapışkandırlar, düşük sıcaklıkta jelatinleşirler ve nemi yavaş bırakırlar. Hattı hızlandırmak için karışım sıcaklığını yükseltmek, ürünün jelatinleşmesine, topaklaşmasına ve yapışmasına neden olur; ortaya çıkan topaklar ret fraksiyonunda sona erer, böylece verim ve ürün kalitesi birlikte düşer.
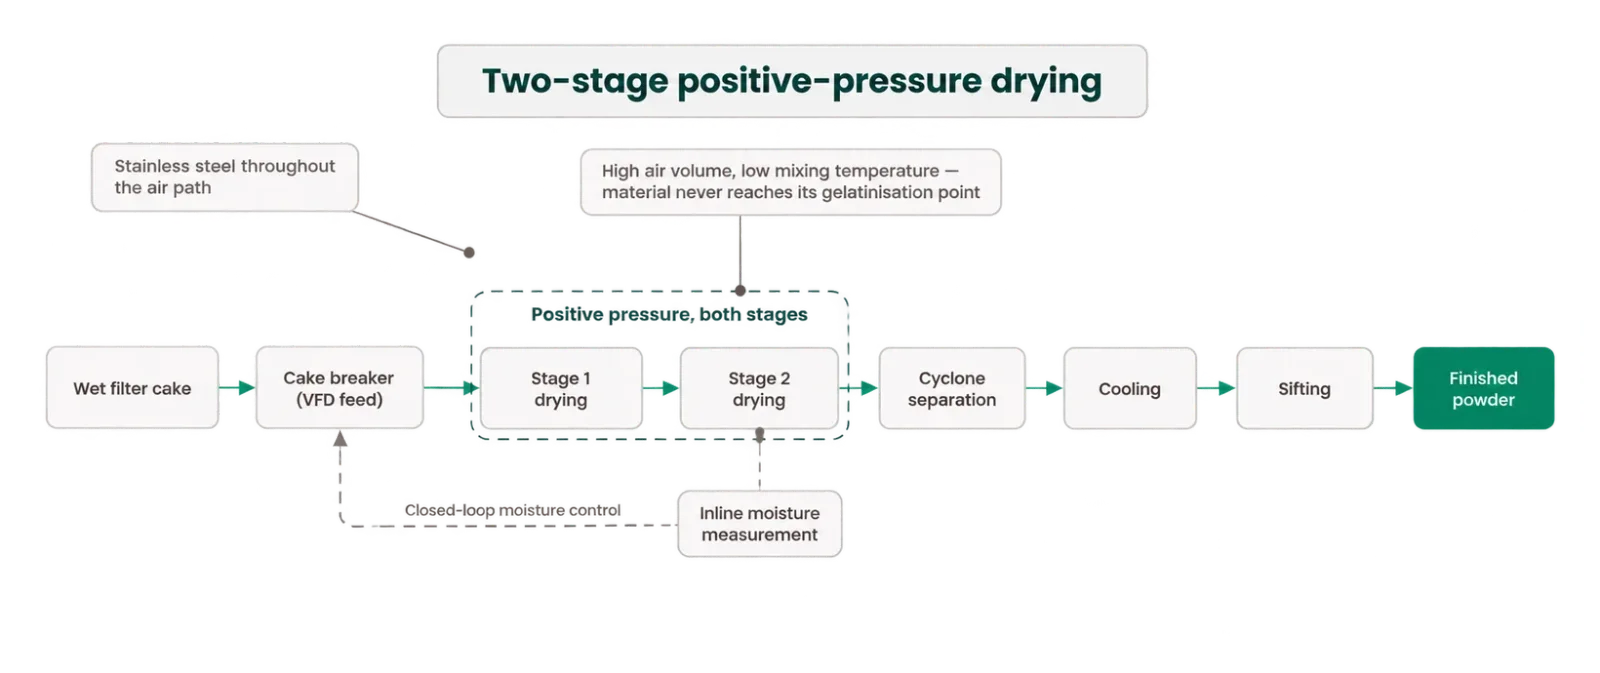
Diyagramın tamamını görmek için yana kaydırın
Doğru tasarlanmış bir kurutma aşaması ne yapar
Yüksek hava hacmi, düşük karışım sıcaklığı
Nem, sıcaklık yerine hava hacmiyle uzaklaştırılır, böylece toz, jelatinleşme noktasına hiç yaklaşmadan geniş bir yüzey üzerinde sıcak havayla karşılaşır.
Pozitif basınç altında iki aşama
Tek aşamalı pozitif, tek aşamalı negatif ve karışık düzenlemelerin hepsi, normal ürünü ret fraksiyonuna giden topaklara bağlı bırakma eğilimindedir. Yükü iki pozitif basınç aşamasına bölmek bu kaybı önler.
Hava yolu boyunca baştan sona paslanmaz çelik
Fanlar, döner valfler, ısı eşanjörleri ve kanalların tümü paslanmaz çeliktir — hava yolu gıda malzemesiyle temas halindedir ve gıdayla temas eden bir yüzey olarak ele alınmalıdır.
Kapalı döngü nem kontrolü
Hat içi nem ölçümü, stabilize edilmiş giriş sıcaklığı ve simülasyon tabanlı nem kontrolü, bitmiş nemi sonradan kovalamak yerine hedefte tutar.
Elemeden önce soğutma
Plansifterden önce soğutma su aktivitesini düşürür, elek ömrünü korur ve buharın bakteri ve küf büyümesini besleyeceği sıcak tozun üzerinde yoğuşmasını önler.
Bizimle çalışmanın iki yolu
Her proje komple bir hat gerektirmez. Bunlar gerçekten farklı iki kapsamdır ve hangisini sorduğunuzu netleştirmek değerlidir.
Yeni bir hat veya baştan yenilenmiş mevcut bir hat
Süreç tasarımı, atölye yerleşimi ve bölgeleme, özel üretim ekipman, kurulum, devreye alma, ürün standardı belirleme ve başlangıç desteği. Mevcut sahalardaki projeler, yeşil saha projeleri kadar yaygındır — mevcut hatlardaki öğütme sistemi yenilemeleri ve kurutma sistemi yükseltmeleri bu alandaki projelerin büyük bir kısmını oluşturur.
- ✓1,5, 2,5 ve 3,5 t/sa bitmiş toz kapasiteli yeni hatlar
- ✓Mevcut hatların kapasite genişletmesi ve yenilenmesi
- ✓Endüstri parkı sahaları için çok hatlı yerleşim planlaması
Yalnızca kurutma aşaması
Zaten bir hattınız varsa veya nişasta ve tahıl tozlarınızı spesifikasyonu koruyamayan bir kurutma ekipmanından geçiriyorsanız, SINOTHERMO'nun kendi ürettiği ekipmanların devreye girdiği yer burasıdır. Kurutucuları kendimiz tasarlar ve üretiriz; malzeme denemeleri herhangi bir taahhütte bulunmadan önce kendi bünyemizdeki pilot laboratuvarda yapılabilir.
- ✓Islak filtre keki tek geçişte kurutulur ve topaksızlaştırılır
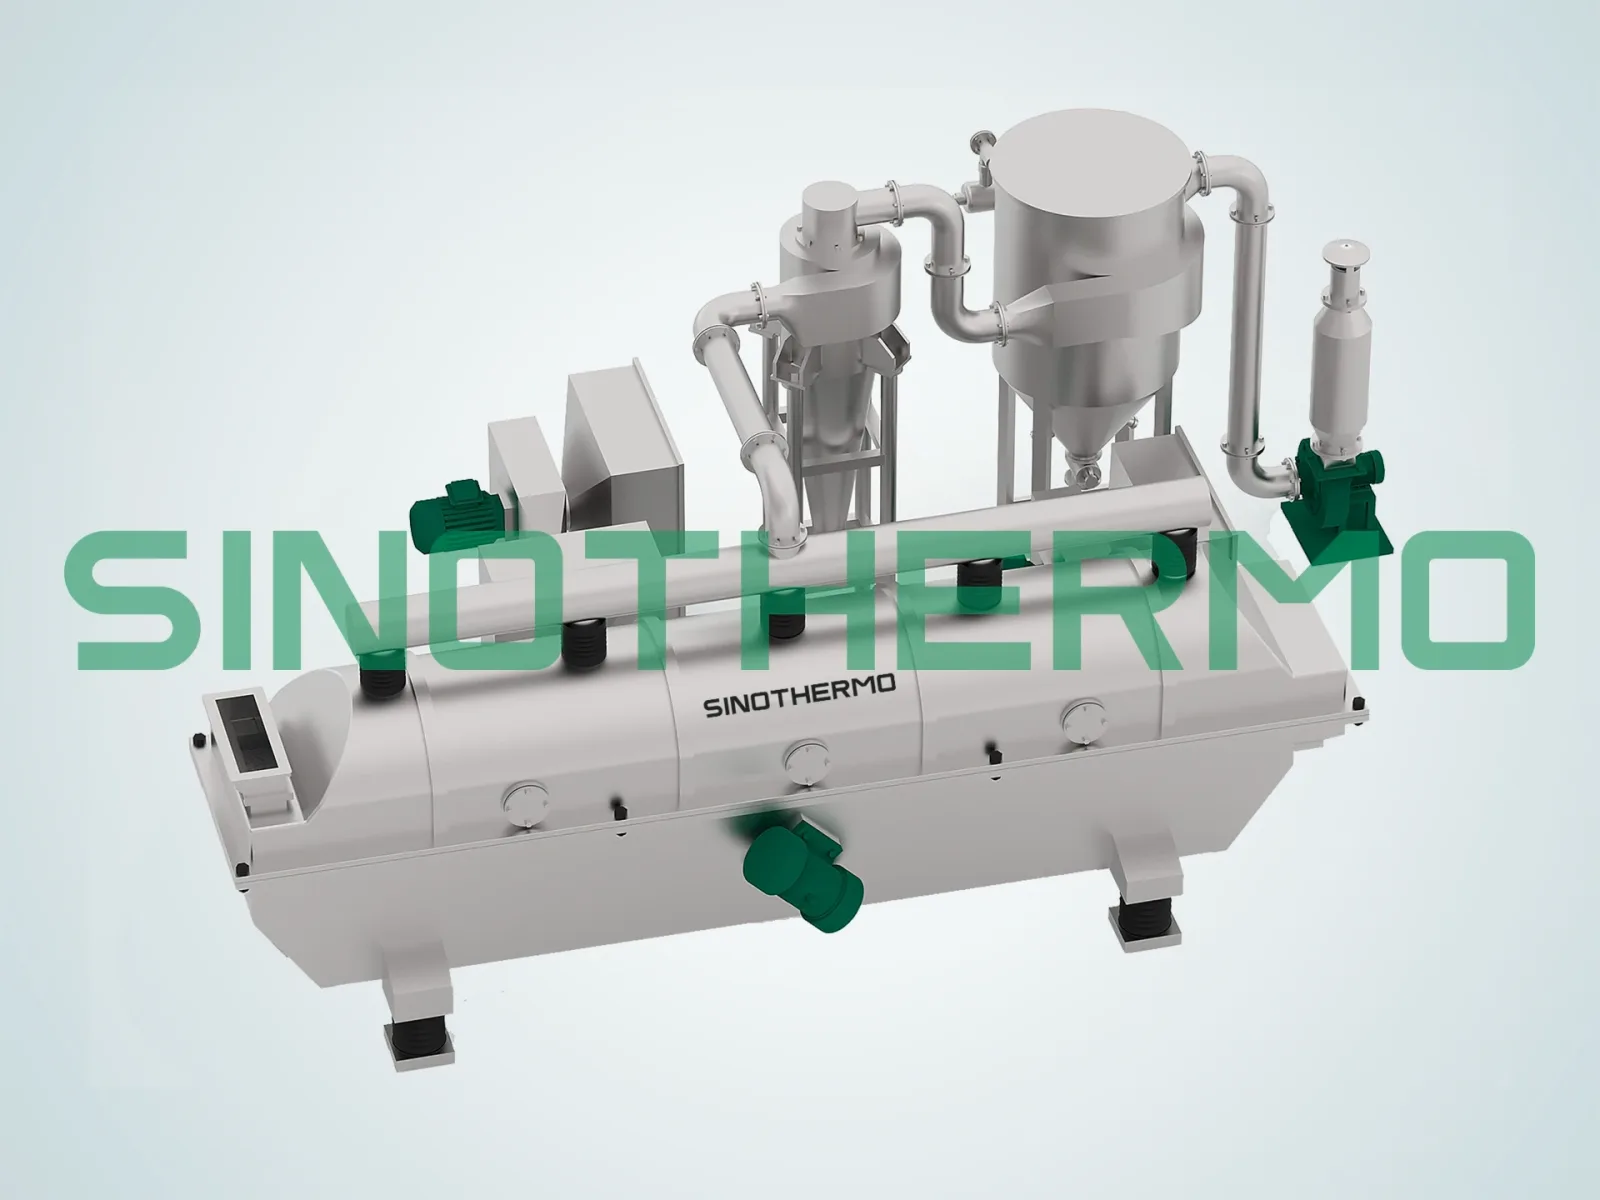
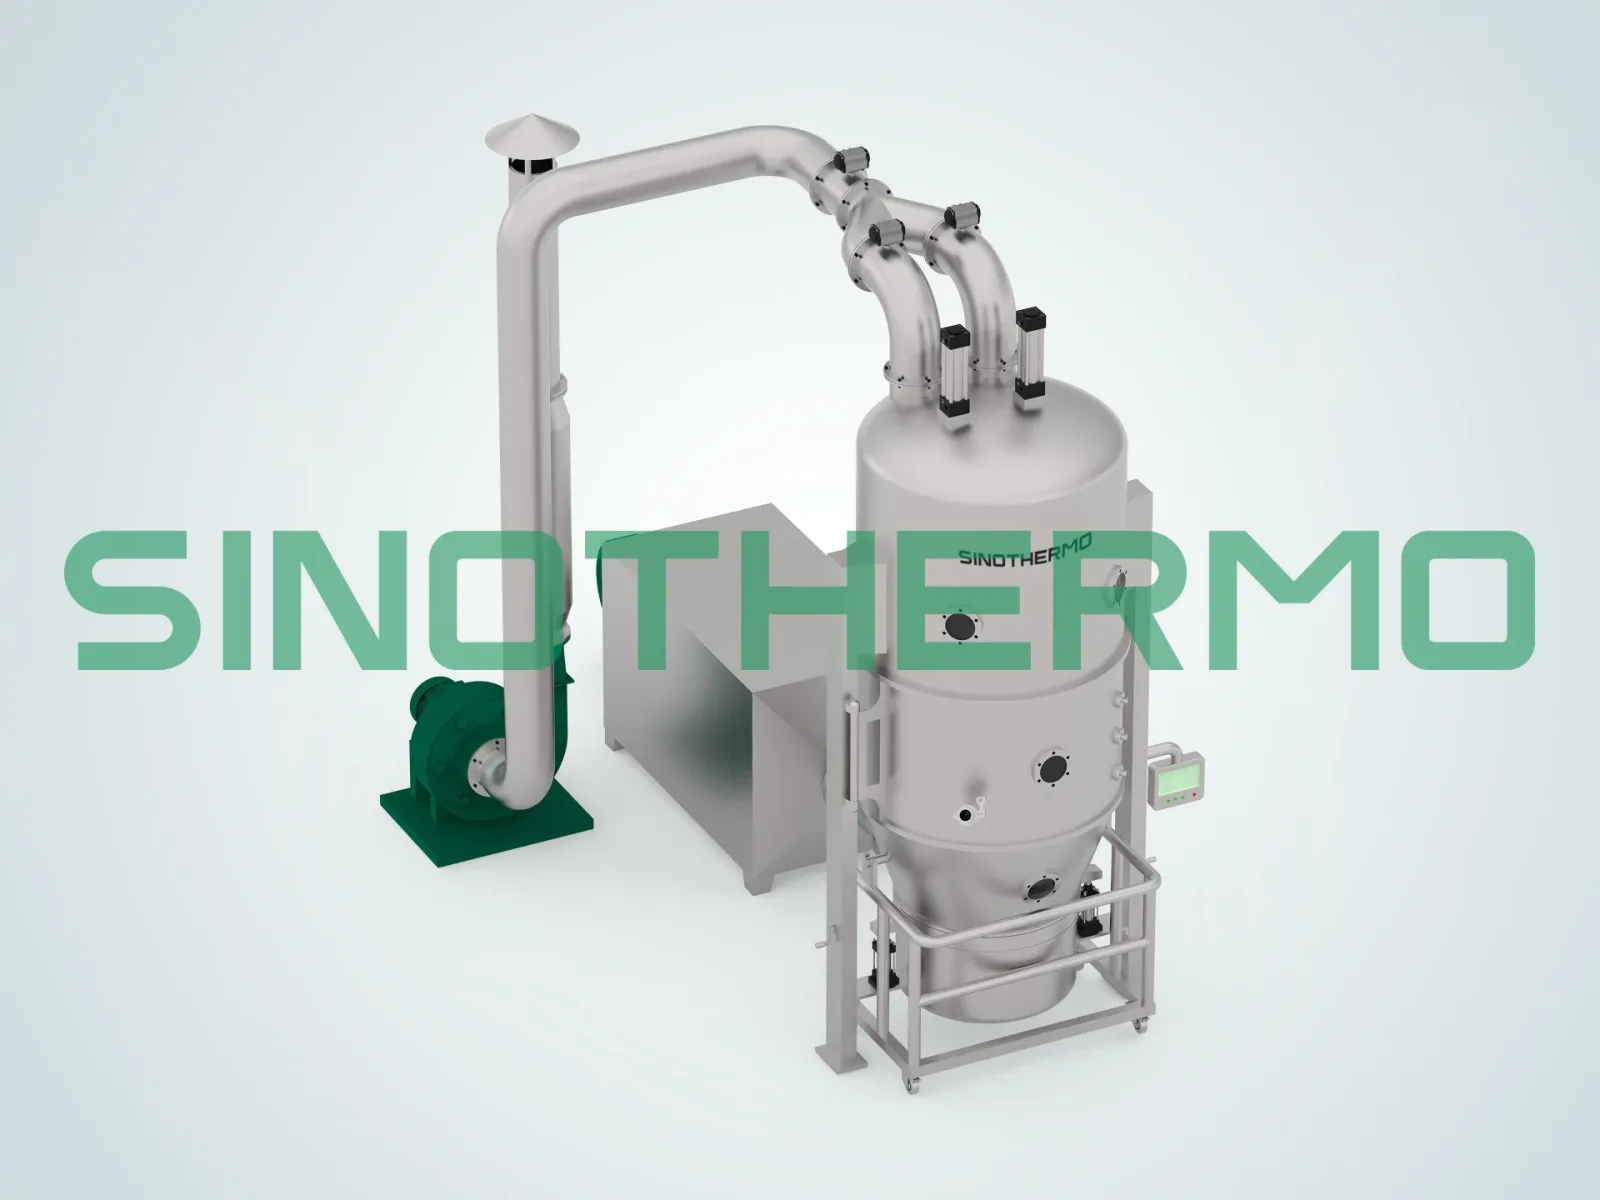
- ✓Serbest akışlı tozlar için akışkan yatak ve titreşimli akışkan yatak
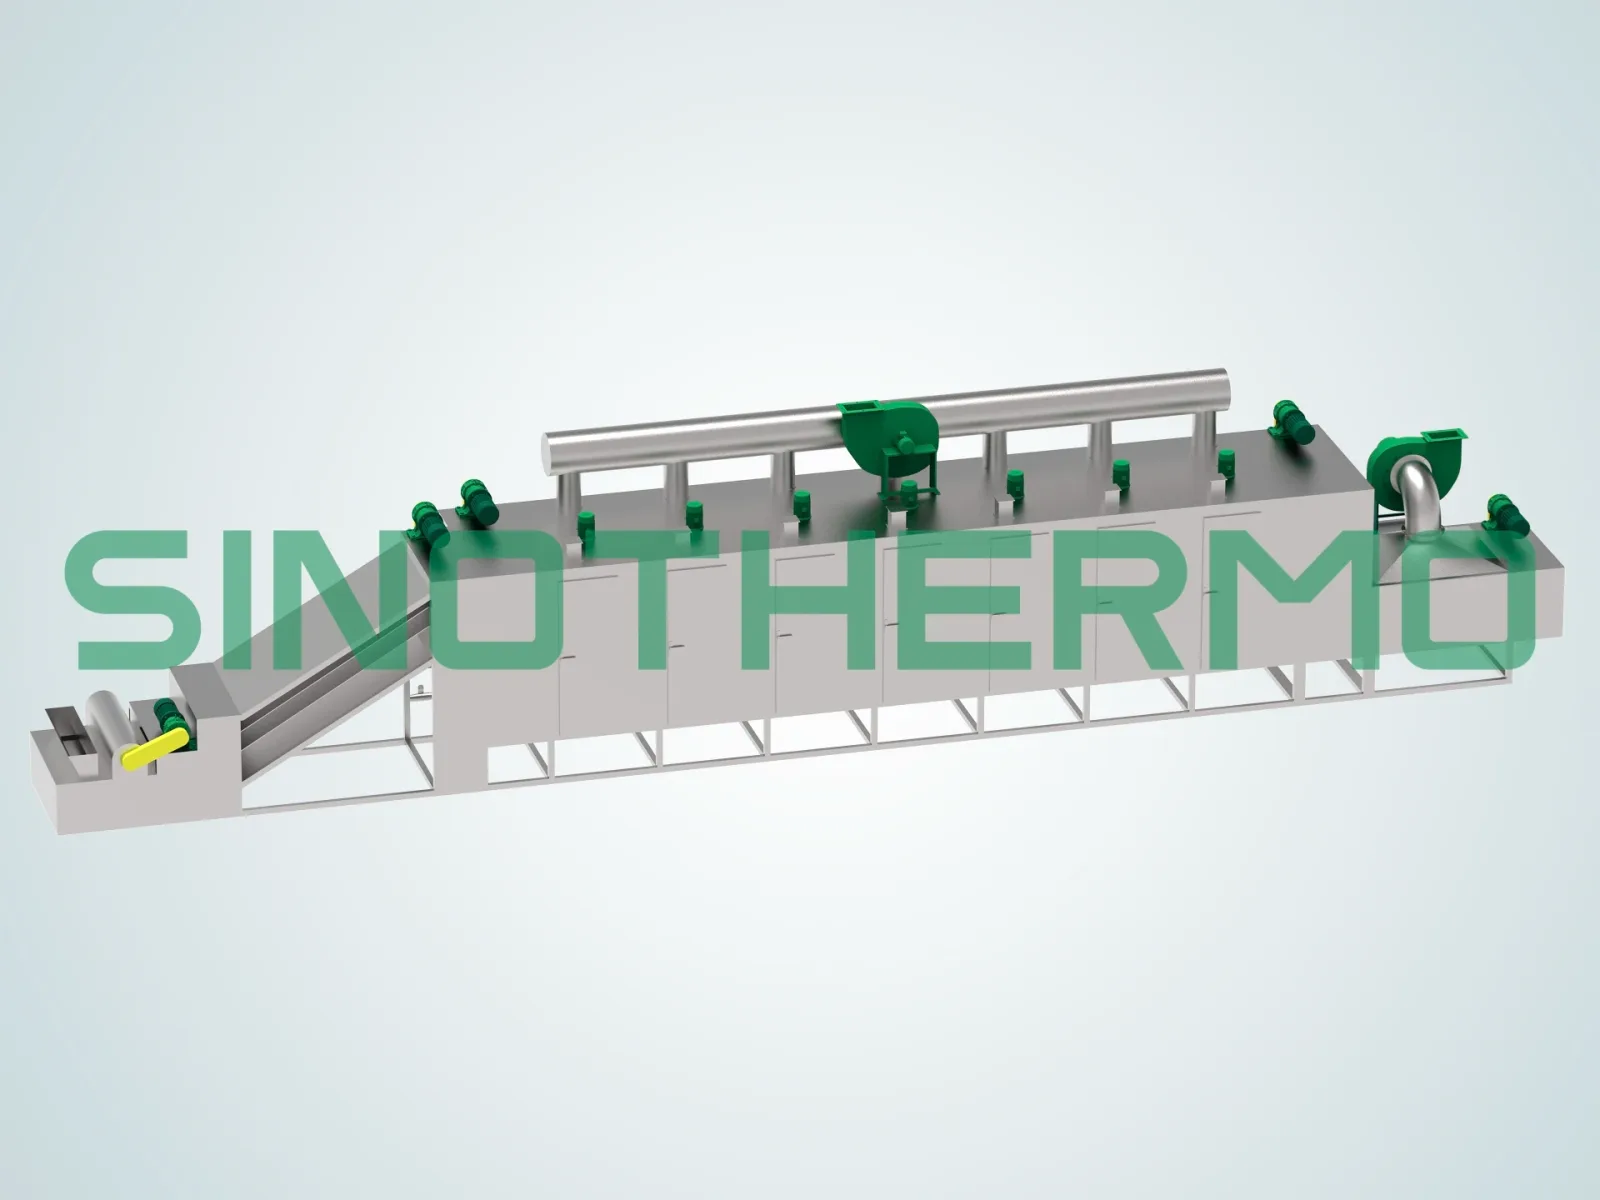
- ✓Karıştırılmaması gereken malzemeler için bant kurutma
Ürettiğimiz kurutma ekipmanları
Bunlar, kurutma aşamasının tek başına tedarik edildiği durumlarda kullanılan, SINOTHERMO tarafından üretilmiş makinelerdir. Her biri tam teknik özelliklere bağlanır.
Kapasite ve model referansı
Boyutlandırma için gösterge niteliğinde rakamlar. Nihai seçim malzemenize, hedef neme ve gereken inceliğe bağlıdır — daha yüksek incelik her zaman debiye mal olur.
Hat kapasitesi
| Konfigürasyon | Bitmiş çıktı |
|---|---|
| Islak Öğütülmüş Pirinç Unu Hattı — Tip A | 1,5 t/sa bitmiş toz |
| Islak Öğütülmüş Pirinç Unu Hattı — Tip B | 2,5 t/sa bitmiş toz |
| Islak Öğütülmüş Pirinç Unu Hattı — Tip C | 3,5 t/sa bitmiş toz |
| Tipik proje ölçeği | 80-180 t/gün |
| Pirinç Bulamacı Hattı | Kuru tane bazında 500-3.000 kg/sa |
| %33 konsantrasyonda bulamaç çıktısı | 1.500-9.000 kg/sa |
Öğütme ekipmanı
| Model | Debi | Eşdeğer bitmiş çıktı | Görev |
|---|---|---|---|
| Rotor-stator nişasta değirmeni, büyük | 15 m³/sa bulamaç (18 m³/sa yükseltilmiş) | 3-4 t/sa | İkincil / ince öğütme |
| Rotor-stator nişasta değirmeni, küçük | 10 m³/sa bulamaç (12 m³/sa yükseltilmiş) | 1,5-2,2 t/sa | İkincil / ince öğütme |
| Paslanmaz çekiçli değirmen, büyük | 3.000 kg/sa (3.500 kg/sa yükseltilmiş) | 3-3,2 t/sa | Birincil öğütme, büyük hatlar |
| Paslanmaz çekiçli değirmen, orta | 1.500 kg/sa (1.800 kg/sa yükseltilmiş) | 1,5-1,7 t/sa | Birincil öğütme, orta ölçekli hatlar |
| Paslanmaz çekiçli değirmen, küçük | 300-500 kg/sa | — | Küçük hatlar, pilot çalışma, ret geri kazanımı |
Rakamlar standart incelik içindir. İncelik gereksiniminin artırılması debiyi buna göre azaltır.