Trong sấy phun, nhiệt độ đầu vào quyết định quá trình có thể cấp bao nhiêu nhiệt, còn nhiệt độ đầu ra cho biết bột khô đến mức nào và sản phẩm đã nóng lên bao nhiêu. Nhiệt độ đầu ra là đại lượng cần điều khiển. Bạn đặt nó bằng cách điều chỉnh lưu lượng cấp liệu, và chọn nhiệt độ đầu vào để máy sấy đủ công suất mà không vượt quá ngưỡng sản phẩm chịu được.
Hầu hết các vấn đề sấy phun trông như “nhiệt độ sai” thực ra là sự không khớp giữa hai con số này và vật liệu. Bột dính, bột quá ẩm, bột mất hoạt tính: mỗi hiện tượng có một lời giải thích về nhiệt độ và một cách khắc phục khác nhau. Hướng dẫn này giải thích nhiệt độ đầu vào và đầu ra làm gì, chúng liên hệ với nhau ra sao, các dải điển hình cho các vật liệu khác nhau và cách chỉnh từng bước.
Bối cảnh nhanh: hai nhiệt độ, hai nhiệm vụ
Nhiệt độ đầu vào là nhiệt độ khí sấy khi vào buồng. Nó xác định lượng nhiệt có sẵn để làm bay hơi nước. Nhiệt độ đầu vào cao hơn nghĩa là năng lực bay hơi lớn hơn từ cùng một lưu lượng khí, nên một máy sấy nhỏ hơn hoặc rẻ hơn có thể làm cùng công việc.
Nhiệt độ đầu ra là nhiệt độ khí khi rời buồng, đo trước công đoạn thu bột. Nó phản ánh lượng nhiệt còn lại sau khi bay hơi. Với một lưu lượng khí nhất định, nó tăng khi bạn cấp ít chất lỏng hơn và giảm khi cấp nhiều hơn.
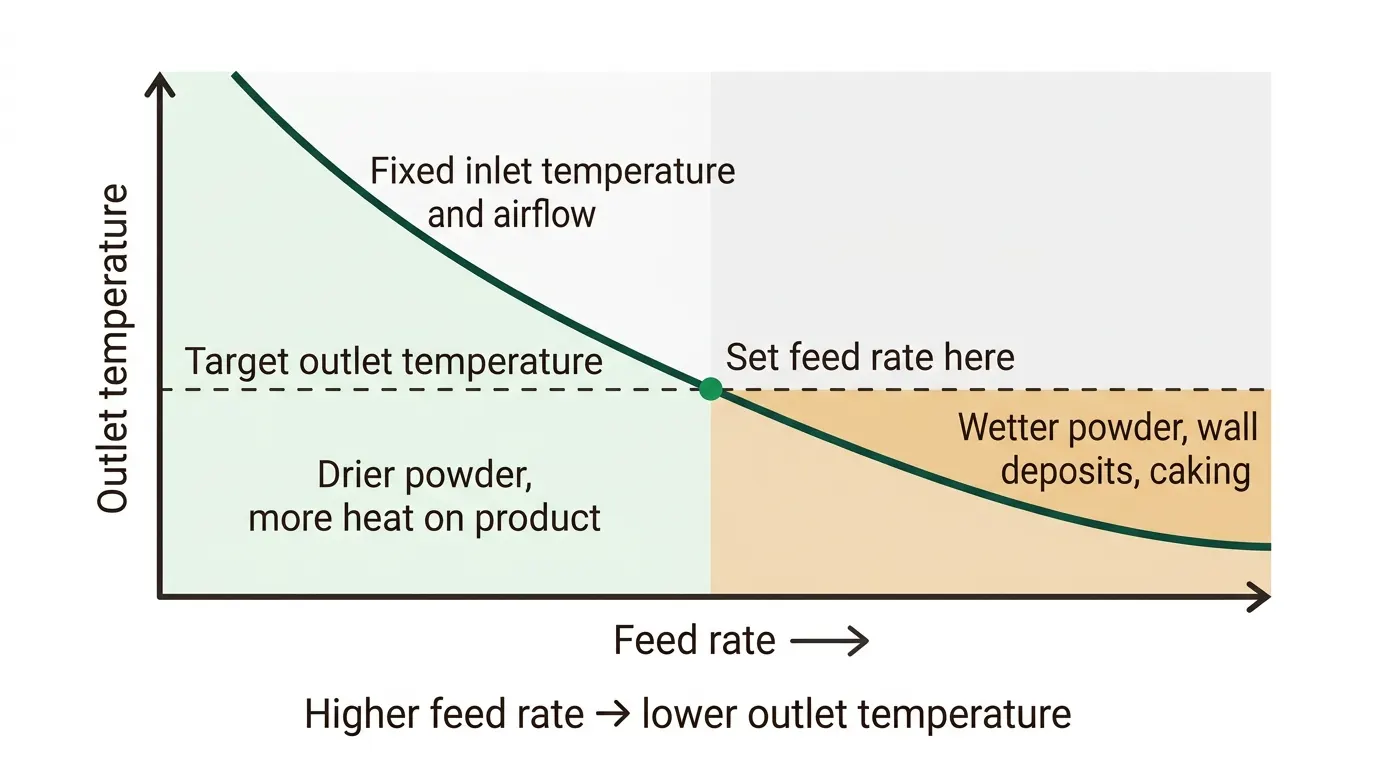
Nhiệt độ đầu ra quan trọng hơn vì nó là chỉ báo thực tế tốt nhất cho hai việc cùng lúc: độ ẩm dư của bột, và nhiệt độ mà các hạt đã khô đạt tới. Bạn không thể đặt trực tiếp. Bạn điều khiển gián tiếp: tăng lưu lượng cấp liệu thì nhiệt độ đầu ra giảm, giảm lưu lượng thì nó tăng.
Cơ chế đầy đủ xem sấy phun hoạt động như thế nào.
Hai nhiệt độ liên hệ với nhau ra sao
Nhiệt cấp để làm bay hơi nước đến từ mức giảm nhiệt độ của khí giữa đầu vào và đầu ra. Nói đơn giản, nhiệt lấy từ khí bằng nhiệt dùng để làm bay hơi nước và nung nóng nguyên liệu cùng sản phẩm, cộng với tổn thất.
Từ đó có ba quy tắc thực hành hữu ích:
- 1.Ở nhiệt độ đầu vào và lưu lượng khí cố định, lưu lượng cấp liệu cao hơn làm giảm nhiệt độ đầu ra, vì nhiều nước hơn cần nhiều nhiệt hơn. Bột ra ẩm hơn.
- 2.Ở lưu lượng cấp liệu cố định, nhiệt độ đầu vào cao hơn làm tăng nhiệt độ đầu ra, và bột ra khô hơn.
- 3.Chênh lệch giữa đầu vào và đầu ra là ngân sách nhiệt vận hành của bạn. Chênh lệch rất nhỏ nghĩa là máy sấy non tải và kém hiệu quả. Chênh lệch rất lớn nghĩa là bạn đang đẩy máy sấy quá mạnh và có nguy cơ bột ẩm nếu có gì thay đổi.
Giọt lỏng không đạt tới nhiệt độ khí chừng nào còn chứa nước. Sự bay hơi giữ bề mặt hạt gần nhiệt độ bầu ướt, thấp hơn nhiều so với nhiệt độ đầu vào. Đó là lý do sấy phun xử lý được vật liệu nhạy nhiệt ở nhiệt độ đầu vào từ 150 °C trở lên. Nguy hiểm đến ở cuối quá trình sấy, khi hạt đã mất nước và có thể nóng lên về phía nhiệt độ đầu ra.
Mỗi nhiệt độ tác động gì lên sản phẩm
| Thay đổi | Tác động lên bột | Rủi ro điển hình |
|---|---|---|
| Nhiệt độ đầu ra cao hơn | Độ ẩm dư thấp hơn, chảy tốt hơn, ít vón cục khi lưu kho | Phân hủy nhiệt, mất chất bay hơi, cháy xém, dính nhiệt dẻo |
| Nhiệt độ đầu ra thấp hơn | Nhẹ nhàng hơn với sản phẩm | Bột ẩm, bám thành buồng, vón cục, rủi ro vi sinh |
| Nhiệt độ đầu vào cao hơn | Công suất lớn hơn; thường bề mặt hạt cứng hơn, ít xốp hơn | Tạo vỏ cứng, hạt rỗng hoặc nứt, hỏng sản phẩm nếu nhiệt độ đầu ra cũng tăng |
| Nhiệt độ đầu vào thấp hơn | Khởi đầu êm hơn, sấy nhẹ nhàng hơn | Công suất thấp hơn, tốn năng lượng hơn trên mỗi kilogam nếu phải tăng lưu lượng khí |
Cấu trúc hạt cũng phản ứng. Bề mặt khô nhanh ở nhiệt độ đầu vào rất cao có thể tạo lớp vỏ khô trong khi lõi còn ẩm, và hạt có thể phồng hoặc nứt. Với gốm, điều này ảnh hưởng cách hạt sụp khi ép, và chúng tôi bàn về nó trong sấy phun gốm sứ.
Vì sao độ dính phụ thuộc vào nhiệt độ
Với nguyên liệu giàu đường, chiết xuất và nhiều thực phẩm, yếu tố quyết định là nhiệt độ chuyển thủy tinh của vật liệu đã sấy. Dưới mức đó vật liệu là thủy tinh cứng và chảy tự do. Trên mức đó bề mặt mềm ra và dính. Nhiệt độ chuyển thủy tinh giảm khi bột giữ nhiều ẩm hơn, nên hạt ẩm hơn dính ở nhiệt độ thấp hơn.
Một quy tắc kinh nghiệm hay được nhắc là sự dính bắt đầu ở nhiệt độ cao hơn khoảng 10 đến 20 °C so với nhiệt độ chuyển thủy tinh của bột ở độ ẩm của nó. Đây là hướng dẫn, không phải đảm bảo, và chênh lệch chính xác phụ thuộc vật liệu, vì vậy hãy kiểm chứng bằng thử nghiệm. Hệ quả thực tế rất đơn giản: để tránh bám thành với nguyên liệu dính, bạn hoặc hạ nhiệt độ hạt đạt tới, hoặc nâng nhiệt độ chuyển thủy tinh bằng chất mang như maltodextrin, hoặc làm mát thành buồng. Các hướng dẫn của chúng tôi về sấy phun chiết xuất thực vật và giải quyết tình trạng bám thành đi sâu hơn.
Dải nhiệt độ điển hình
Bảng đưa ra điểm xuất phát, không phải công thức. Mỗi công thức khác nhau, và thiết lập đúng đến từ thử nghiệm.
| Vật liệu hoặc trường hợp | Nhiệt độ đầu vào | Nhiệt độ đầu ra | Điều cần để ý |
|---|---|---|---|
| Dung dịch hoặc huyền phù gốc nước thông thường | Điển hình 150 đến 250 °C | Khoảng 70 đến 100 °C | Cân bằng độ ẩm với hư hại sản phẩm |
| Chiết xuất dính, nguyên liệu giàu đường | Máy sấy phun chiết xuất SINOTHERMO: 140 đến 180 °C | Thường thấp hơn; do độ ẩm và chuyển thủy tinh quyết định | Cặn bám thành; dùng chất mang và thành làm mát |
| Hoạt chất nhạy nhiệt, probiotic, enzyme | Đầu vào vừa phải đến thấp; chất mang bảo vệ | Giữ thấp nhất mà độ ẩm cho phép | Mất hoạt tính và khả năng sống |
| Hồ gốm (slurry) | Máy sấy phun áp lực SINOTHERMO: 150 đến 350 °C | Đặt để đạt độ ẩm hạt mục tiêu | Hạt rỗng khi nhiệt độ đầu vào rất cao |
| Bột hóa chất và khoáng | Máy sấy phun ly tâm SINOTHERMO: 150 đến 500 °C | Khoảng 80 đến 90 °C ở dòng LPG | Bụi, cặn, tốc độ sấy |
| Nguyên liệu gốc dung môi trong vòng khí trơ | Tuần hoàn kín SINOTHERMO: 100 đến 300 °C | Do dung môi và giới hạn sản phẩm quyết định | Dung môi dư, mức oxy |
Các con số của SINOTHERMO lấy từ dữ liệu sản phẩm của chúng tôi cho máy sấy phun áp lực, ly tâm, chiết xuất và tuần hoàn kín. Các dải chung cho nguyên liệu gốc nước là giá trị điển hình của ngành và cần được xác nhận cho vật liệu của bạn.
Độ ẩm bột cũng phụ thuộc sản phẩm. Máy sấy SINOTHERMO thường cho độ ẩm 3 đến 8 phần trăm ở các mẫu chiết xuất và tuần hoàn kín, còn máy sấy phun áp lực ghi dưới 5 phần trăm, có thể đạt 0,5 phần trăm trong một số trường hợp.
Cách chỉnh nhiệt độ từng bước
- 1.Tìm ngưỡng của sản phẩm — xác định nhiệt độ mà sản phẩm của bạn phân hủy, đổi màu hoặc mất hoạt tính, và nhiệt độ chuyển thủy tinh của bột đã sấy nếu vật liệu vô định hình. Việc này cho trần nhiệt độ đầu ra.
- 2.Đặt độ ẩm mục tiêu — quyết định độ ẩm dư tối đa mà bột có thể có để lưu kho và sử dụng ở công đoạn sau. Việc này cho sàn nhiệt độ đầu ra.
- 3.Chọn nhiệt độ đầu vào ban đầu — chọn một giá trị giữa dải của máy sấy, thấp hơn nếu nguyên liệu nhạy cảm.
- 4.Chạy trước ở lưu lượng cấp liệu thấp — xác nhận việc phun sương và lưu lượng khí ổn định.
- 5.Tăng lưu lượng cấp liệu cho đến khi nhiệt độ đầu ra đạt mục tiêu — lưu lượng cấp liệu cho ra nhiệt độ đầu ra của bạn chính là công suất của máy sấy trên vật liệu của bạn ở nhiệt độ đầu vào đó.
- 6.Đo bột — kiểm tra độ ẩm, kích thước hạt, khối lượng riêng xốp và bài thử chất lượng quan trọng với sản phẩm của bạn.
- 7.Mỗi lần chỉnh một biến — nếu bột quá ẩm, giảm lưu lượng cấp liệu hoặc tăng nhiệt độ đầu vào. Nếu sản phẩm bị hư hại, hạ nhiệt độ đầu vào và chấp nhận lưu lượng thấp hơn. Nếu hạt rỗng hoặc nứt, hạ nhiệt độ đầu vào hoặc tăng hàm lượng chất rắn.
- 8.Ghi lại kết quả — ghi lại đầu vào, đầu ra, lưu lượng cấp liệu, lưu lượng khí, thiết lập bộ phun và tính chất bột để có thể lặp lại và nâng quy mô.
Những sai lầm thường gặp cần tránh
Đặt nhiệt độ đầu vào ở mức tối đa máy sấy cho phép. Nhiệt độ đầu vào cao mang lại công suất, không phải chất lượng. Hãy chọn theo ngưỡng của sản phẩm.
Chỉ điều khiển bằng nhiệt độ đầu vào. Nếu không theo dõi nhiệt độ đầu ra, bạn không biết bột ẩm hay bị sấy quá khô.
Bỏ qua độ ẩm môi trường. Khí đầu vào ẩm mang nước vào buồng và làm giảm công suất sấy. Ở khí hậu ẩm, khí đã khử ẩm có thể ổn định quá trình.
Dùng thẳng nhiệt độ của máy sấy phòng thí nghiệm ở quy mô sản xuất. Kích thước buồng, thời gian lưu và bộ phun thay đổi theo quy mô. Hãy coi thiết lập phòng lab là điểm xuất phát và xác nhận ở quy mô pilot. Xem hướng dẫn máy sấy phun pilot.
Quên công đoạn thu hồi. Bột rời buồng còn ấm có thể hút ẩm trong bộ thu hoặc bao bì. Hãy làm nguội và đóng kín nhanh.
Bỏ qua thử nghiệm. Giới hạn nhiệt độ phụ thuộc công thức và chất mang của bạn. Một thử nghiệm pilot trên nguyên liệu của chính bạn cho số liệu đo được. Phòng thử nghiệm của chúng tôi chạy các thử nghiệm có phí và báo cáo điều kiện vận hành, độ ẩm và tính chất bột.
Kết luận
Hãy coi nhiệt độ đầu vào là lựa chọn về công suất và thiết kế, còn nhiệt độ đầu ra là biến điều khiển chất lượng bột. Tìm ngưỡng của sản phẩm, đặt độ ẩm mục tiêu, và dùng lưu lượng cấp liệu để đặt nhiệt độ đầu ra vào giữa hai mức đó. Với nguyên liệu dính hoặc nhạy nhiệt, hãy thay đổi công thức hoặc thiết kế máy sấy trước khi thay đổi nhiệt độ.
Bước tiếp theo: Yêu cầu thử nghiệm pilot với nguyên liệu của bạn. Thử nghiệm pilot là dịch vụ có phí, và báo cáo cho bạn nhiệt độ đầu vào, đầu ra, lưu lượng cấp liệu và tính chất bột để xác định thông số máy sấy sản xuất.
Câu hỏi thường gặp
Nhiệt độ đầu vào điển hình cho sấy phun là bao nhiêu?
Tùy vật liệu và máy sấy. Với nguyên liệu gốc nước thông thường, nhiệt độ đầu vào khoảng 150 đến 250 °C là phổ biến. Máy sấy phun áp lực của SINOTHERMO hoạt động ở dải đầu vào 150 đến 350 °C, máy sấy phun ly tâm từ 150 đến 500 °C, và máy sấy phun chiết xuất dùng 140 đến 180 °C.
Nhiệt độ đầu ra điển hình là bao nhiêu?
Thường khoảng 70 đến 100 °C cho nguyên liệu gốc nước. Nhiệt độ đầu ra nên được đặt theo độ ẩm bột mục tiêu và ngưỡng nhiệt của sản phẩm. Ở dòng ly tâm LPG của SINOTHERMO, đầu ra khoảng 80 đến 90 °C.
Làm sao điều khiển nhiệt độ đầu ra?
Chủ yếu bằng lưu lượng cấp liệu. Tăng lưu lượng cấp liệu làm giảm nhiệt độ đầu ra, giảm lưu lượng làm tăng. Nhiệt độ đầu vào và lưu lượng khí cũng làm thay đổi nó.
Vì sao bột của tôi dính hoặc vón cục?
Thường vì hạt đạt tới nhiệt độ trên điểm dính trong khi còn giữ ẩm, hoặc vì bột đã sấy sau đó hút ẩm. Hạ nhiệt độ sản phẩm, nâng nhiệt độ chuyển thủy tinh bằng chất mang, dùng thành làm mát hoặc khí khử ẩm, và đóng kín bột nhanh.
Tôi có thể sấy phun sản phẩm nhạy nhiệt ở nhiệt độ đầu vào cao không?
Thường là được, vì bay hơi giữ bề mặt hạt gần nhiệt độ bầu ướt chừng nào hạt còn chứa nước. Rủi ro đến từ nhiệt độ đầu ra và giai đoạn sấy cuối, vì vậy hãy kiểm soát cẩn thận và dùng chất mang bảo vệ khi cần.
Làm sao biết nhiệt độ đúng cho sản phẩm của tôi?
Chạy một thử nghiệm. Thử nghiệm pilot đo độ ẩm, tính chất hạt và chất lượng sản phẩm ở nhiều tổ hợp đầu vào và đầu ra. Thử nghiệm pilot là dịch vụ có phí, và bạn có thể yêu cầu qua trang liên hệ của chúng tôi.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
Email: mark.gu@sinothermo.com
Điện thoại: +86 18021972660