خطوط معالجة الحبوب والنشا
خطوط إنتاج متكاملة للأرز والأرز اللزج ومواد النشا — من النقع والطحن وصولاً إلى المسحوق النهائي أو اللب السائل الجاهز للاستخدام. سواء كنتم تبنون خطاً من الصفر، أو تعيدون تأهيل خط قائم، أو تستبدلون مرحلة التجفيف فقط، يمكن لمهندسي العمليات لدينا تحديد المسار المناسب وفقاً لموادكم ومواصفات منتجكم النهائي.
ثلاثة مسارات للمعالجة — أيها يناسب منتجكم؟
ينقسم طحن الحبوب والنشا إلى ثلاثة مسارات. وهي ليست تقنيات متنافسة: يعتمد الاختيار الصحيح على القوام الذي يحتاجه منتجكم النهائي والتكلفة الإجمالية التي يمكنكم تحملها. الفرق الحاسم في تصميم المصنع هو كمية الماء الداخلة في العملية، لأن ذلك هو ما يحدد حمل التجفيف اللاحق.
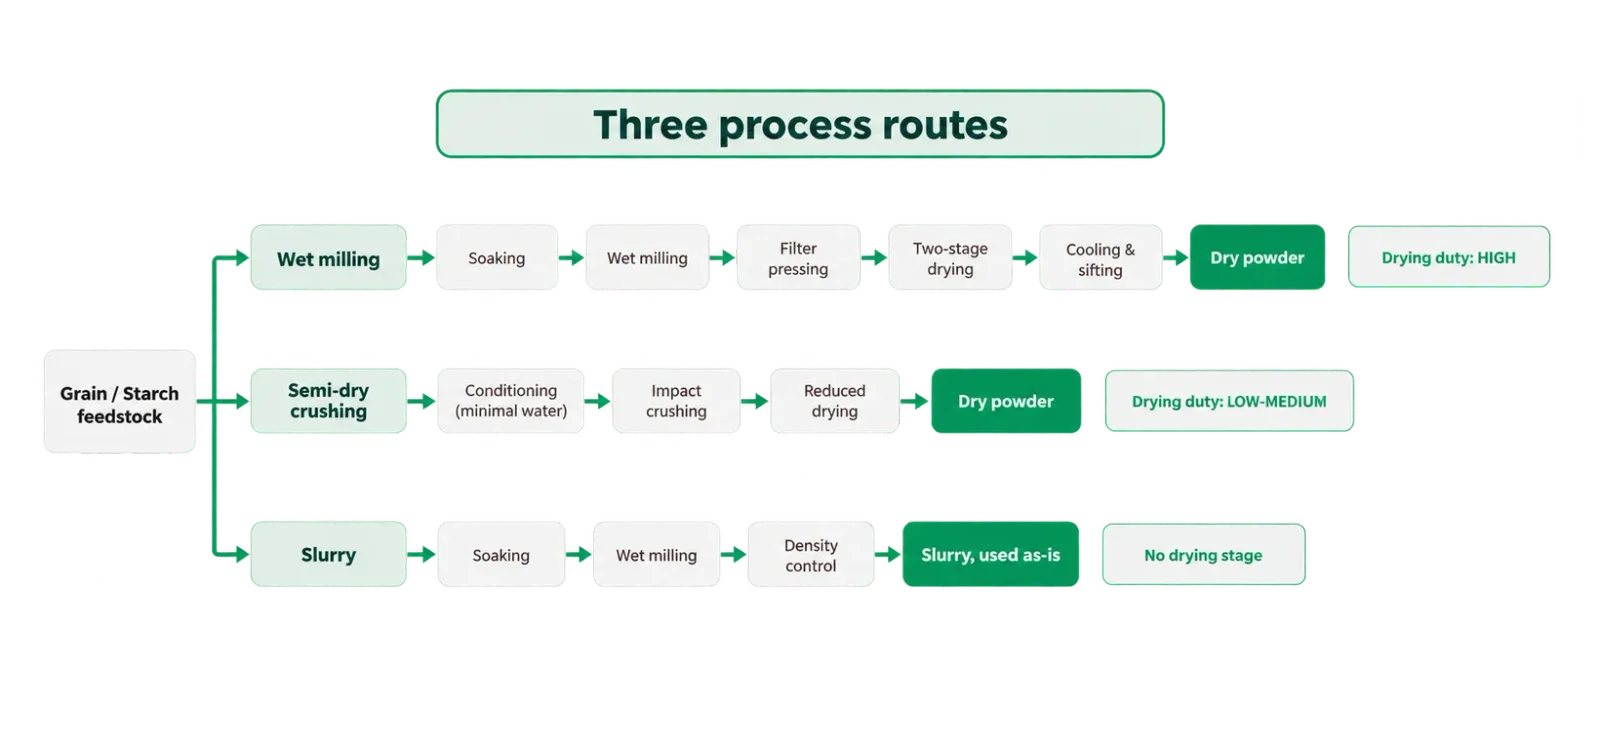
اسحب جانبياً لرؤية الرسم التخطيطي كاملاً
| مسار المعالجة | الماء المضاف | شكل الناتج | موقع المنتج | حمل التجفيف |
|---|---|---|---|---|
| الطحن الرطب | نعم — يُنقع ثم يُطحن بالماء | مسحوق جاف | أدق قوام وأقل ضرر بالنشا؛ المسار المرجعي لدقيق الأرز والأرز اللزج الفاخر | الأعلى — التجفيف هو أصعب مرحلة في الخط |
| التفتيت شبه الجاف (المرن) | ضئيل — جزء من كمية الطحن الرطب | مسحوق من جاف إلى شبه رطب | يقترب من قوام الطحن الرطب مع خفض حاد في الماء ومياه الصرف | منخفض إلى متوسط — تبقى مرحلة تجفيف مخفضة |
| اللب السائل | نعم — يُطحن بالماء، ولا يُجفف أبداً | لب سائل يُستخدم كما هو لاحقاً | أطزج نكهة ورائحة؛ أقصر عملية وأقل تكلفة تحويل | لا يوجد — هذا المسار لا يحتوي على مرحلة تجفيف |
يتبع نشا القمح والغلوتين الحيوي مساراً رطباً مشابهاً لكن يضيف خطوة فصل الغلوتين التي سنحتاج لمراجعتها وفق مواصفاتكم — تواصلوا معنا قبل افتراض انطباق الخط ذاته.
خط دقيق الأرز اللزج المطحون رطباً
ينقع المسار الرطب الحبوب ويطحنها إلى لب سائل دقيق، ثم يعصر الماء منها ويجفف الكعك مجدداً إلى مسحوق. ينتج هذا المسار أدق جسيم وأقله ضرراً، وهو المسار الذي يقف خلف دقيق الأرز اللزج الفاخر والمادة الخام لشعيرية ومعكرونة الأرز. كما أنه المسار الذي تحدد فيه مرحلة التجفيف ما إذا كان الخط بأكمله مربحاً.
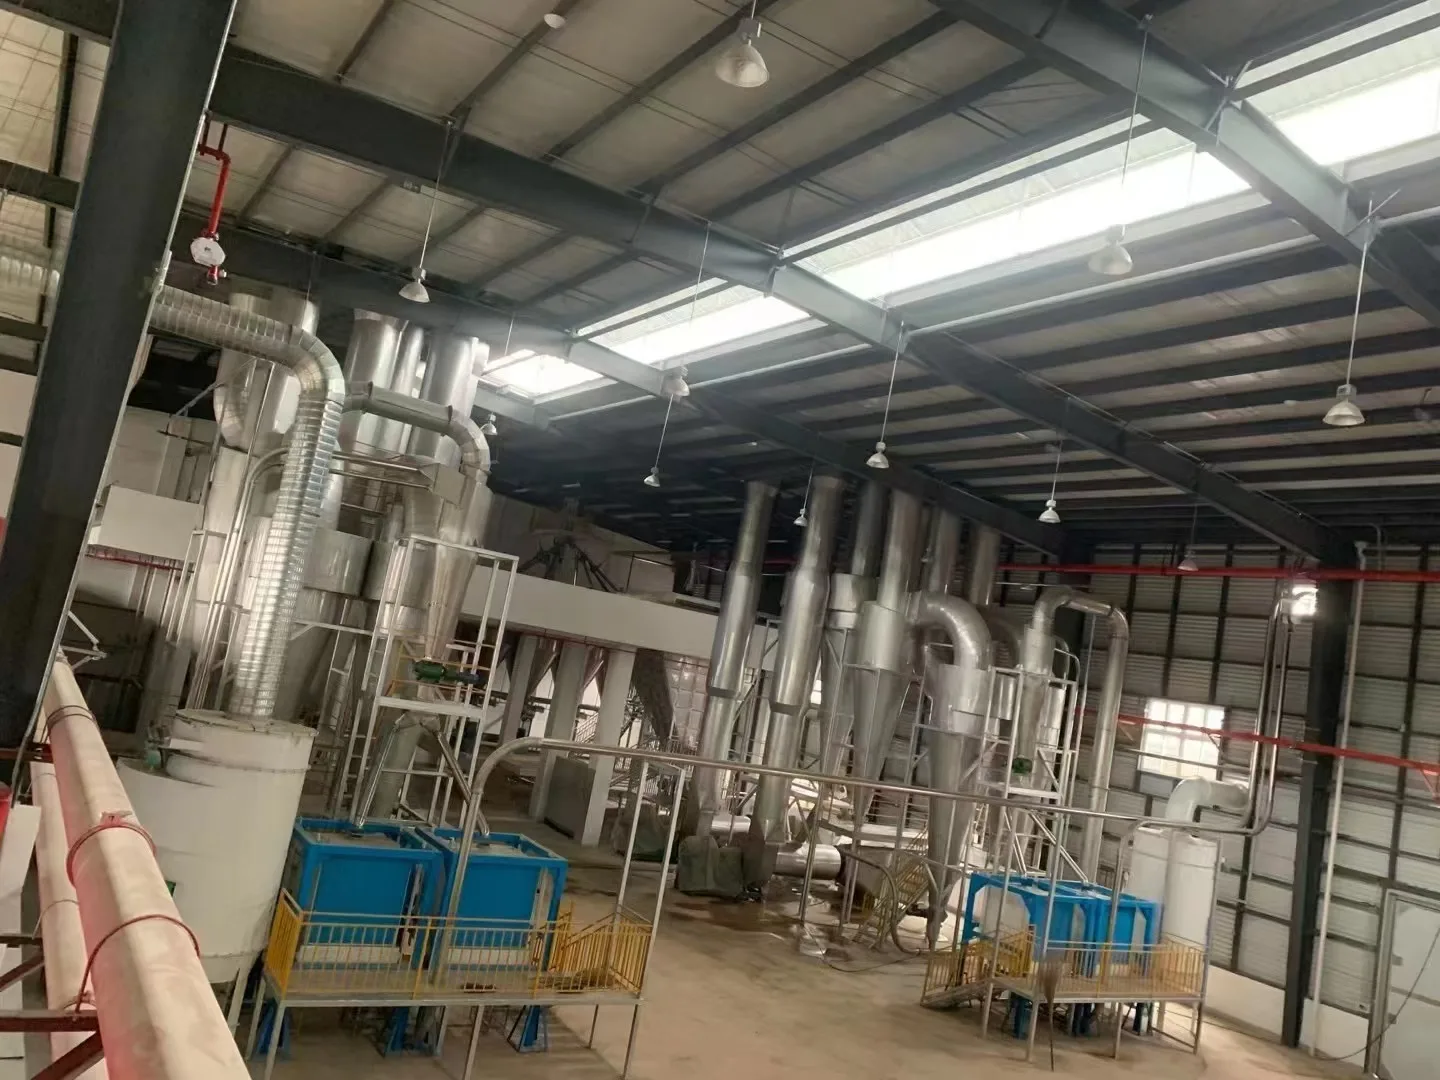
مراحل العملية
- 1
التنظيف والخلط
الغربلة وإزالة الحصى والفرز اللوني، تليها صوامع الخلط وميزان التدفق بحيث يُخلط كل دفعة وفق وصفة محددة قبل وصولها إلى المطحنة.
- 2
الغسل والنقع
يوفر الغسل بالتيار المعاكس داخل الخزان الماء؛ ويزيل الفيضان بقناة عريضة الشوائب الطافية بشكل أفضل بكثير من الفيضان بفتحة. يتيح الملء والتصريف من الأسفل تغييرات مائية متكررة أثناء الإنتاج، ما يضبط حموضة المنتج النهائي ويحسّن البياض ويقلل عدد البقع. يستغرق النقع النموذجي 6-8 ساعات في 6-8 خزانات تتناوب في أزواج.
- 3
الطحن الأولي
تُغذّى الحبوب المنقوعة والماء معاً إلى مطحنة مطرقية من الفولاذ المقاوم للصدأ — متوفرة بقدرة 15 كيلوواط و30 كيلوواط — حيث تفتّت مجموعات المطارق وأسنان فكّ الحجرة المادة إلى نحو 40-60 ميش. يتجمع اللب الخشن في خزان تخزين قبل انتقاله إلى المرحلة التالية. ويزيل البناء من الفولاذ المقاوم للصدأ تساقط الحصى الذي تعانيه مطاحن الكاربورندم التقليدية — مصدر الرماد والخشونة في المسحوق النهائي.
- 4
الطحن الثانوي (الدقيق)
من خزان التخزين يُضخّ اللب السائل عبر الأنابيب إلى مطحنة نشا دوّار-ثابت من الفولاذ المقاوم للصدأ، تبلغ به النعومة النهائية نحو 100 ميش عبر فجوة القص بين الدوّار والثابت. ويمنح قطر القرص الأصغر والفجوة الأضيق لباً أنعم وأكثر اتساقاً ويرفع المردود من المرور الأول.
- 5
الكبس بالترشيح
ترفع مضخة كباسة تردّدية سيراميكية ضغط اللب السائل إلى 13-15 بار — أي ضعف الـ7-8 بار في الترتيب التقليدي تقريباً — بحيث يخرج الكعك أكثر جفافاً من المكبس. تعمل مكبستان أوتوماتيكيتان بالغرف بالتناوب، ما يطيل عمر الماكينة ويحافظ على استمرارية الدورة. الكعك الأكثر جفافاً يقلل مباشرة من الوقود الذي يجب أن يحرقه المجفف.
- 6
كسر الكعك والتغذية
يتجمع الكعك في صومعة ويُكسر ويُقاس بواسطة لولب كاسر مجرفي تحت تحكم متغير التردد. يحافظ قياس الرطوبة المباشر وضبط الرطوبة بحلقة مغلقة على ثبات التغذية — فالتغذية غير المستقرة هي السبب الأكثر شيوعاً للمسحوق النهائي غير المطابق للمواصفات.
- 7
التجفيف بالضغط الموجب على مرحلتين
حجم هواء كبير بدرجة حرارة خلط منخفضة، على مرحلتين. المراوح والصمامات الدوارة والمبادلات الحرارية ومجاري الهواء كلها من الفولاذ المقاوم للصدأ لملامسة الأغذية. هذه هي المرحلة التي تفصل بين خط يحافظ على مواصفاته وآخر لا يفعل — انظر قسم التجفيف أدناه.
- 8
التبريد والغربلة والتعبئة
تُبرَّد المادة قبل الغربلة، ما يخفض نشاط الماء ويطيل عمر الغرابيل ويمنع تكاثف البخار الدافئ مجدداً على المسحوق. يفصل غربال مسطح إلى ثلاثة مسارات: مرفوضات خشنة، ومرفوضات دقيقة تُعاد للاسترجاع، ومسحوق نهائي يُنقل هوائياً إلى صومعة التعبئة ويمر عبر كشف المعادن قبل الإفراج عنه.
خط التفتيت المرن
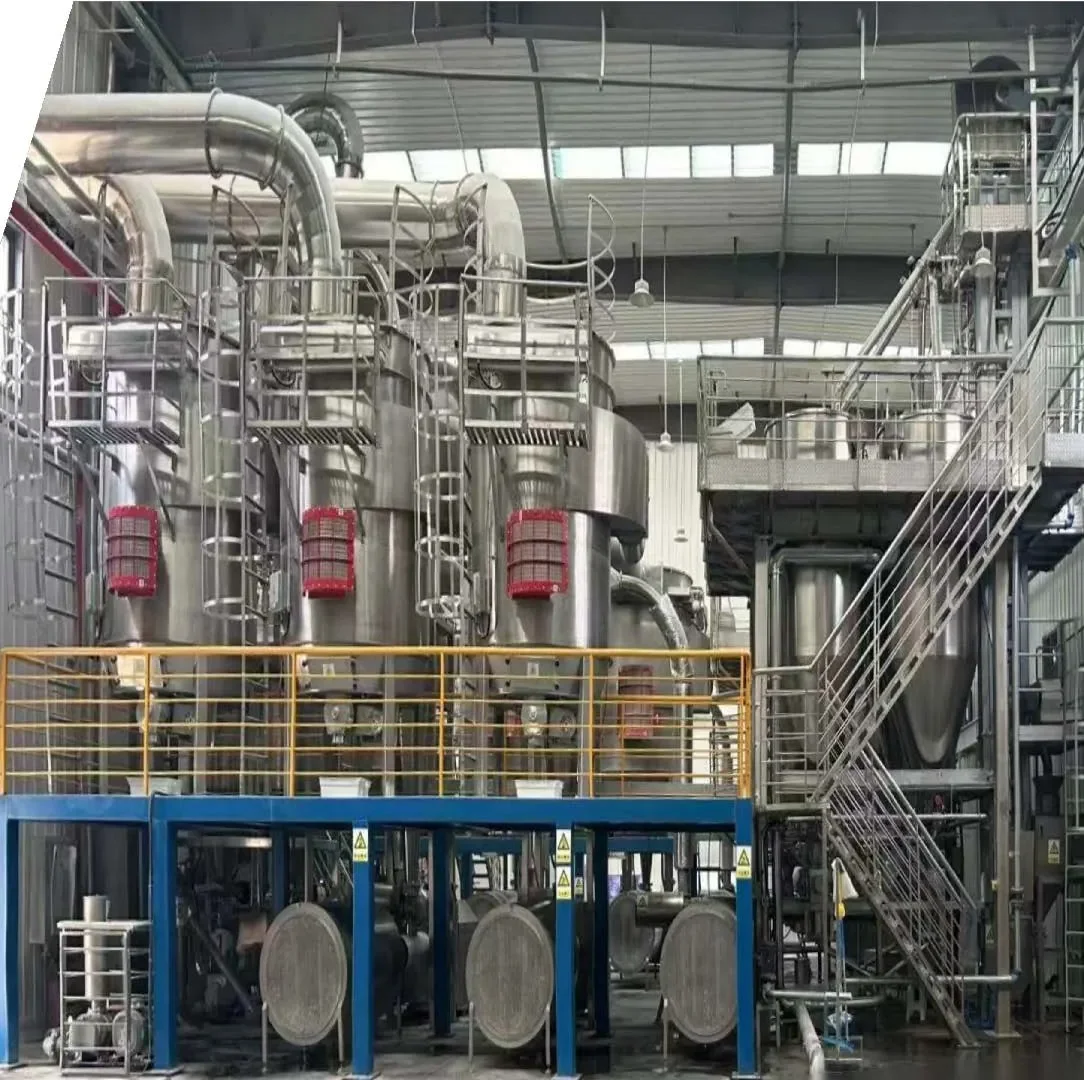
يقع التفتيت المرن بين الطحن الرطب الكامل والطحن الجاف الخالص. تُكيَّف صلابة المادة أولاً — غالباً بكمية صغيرة من الماء، جزء بسيط مما يستخدمه الطحن الرطب — ثم تُدفع بطاقة حركية نحو سطح مسنن ثابت، حيث تتكسر عند التصادم. تستقبل الأرز الرطب المنقوع والمنزوع الماء، ويمكنها أيضاً سحق الحبوب الجافة مباشرة، لتعطي نحو 100 ميش. ويمكن توصيل جامع غبار أو معدات أخرى على الخط.
الجزء المميز هو ما يحدث للجسيمات التي لم تبلغ الطاقة المحددة: فهي تغادر مع الوسط الناقل بدلاً من أن تُصدم مرة أخرى. هذا السلوك الوحيد هو ما يحافظ على توزيع ضيق للجسيمات ويتجنب تراكم الحرارة وفرط الطحن اللذين يميزان الطحن المطرقي التقليدي.
بالنسبة للمصنع، المقايضة واضحة. يقترب القوام من المنتج المطحون رطباً، وينخفض استهلاك الماء ومياه الصرف بشكل حاد، وتتقلص مرحلة التجفيف إلى جزء بسيط من حمل المسار الرطب — لكنها لا تختفي، لأن ماء التكييف لا يزال يحتاج إلى الخروج مجدداً.
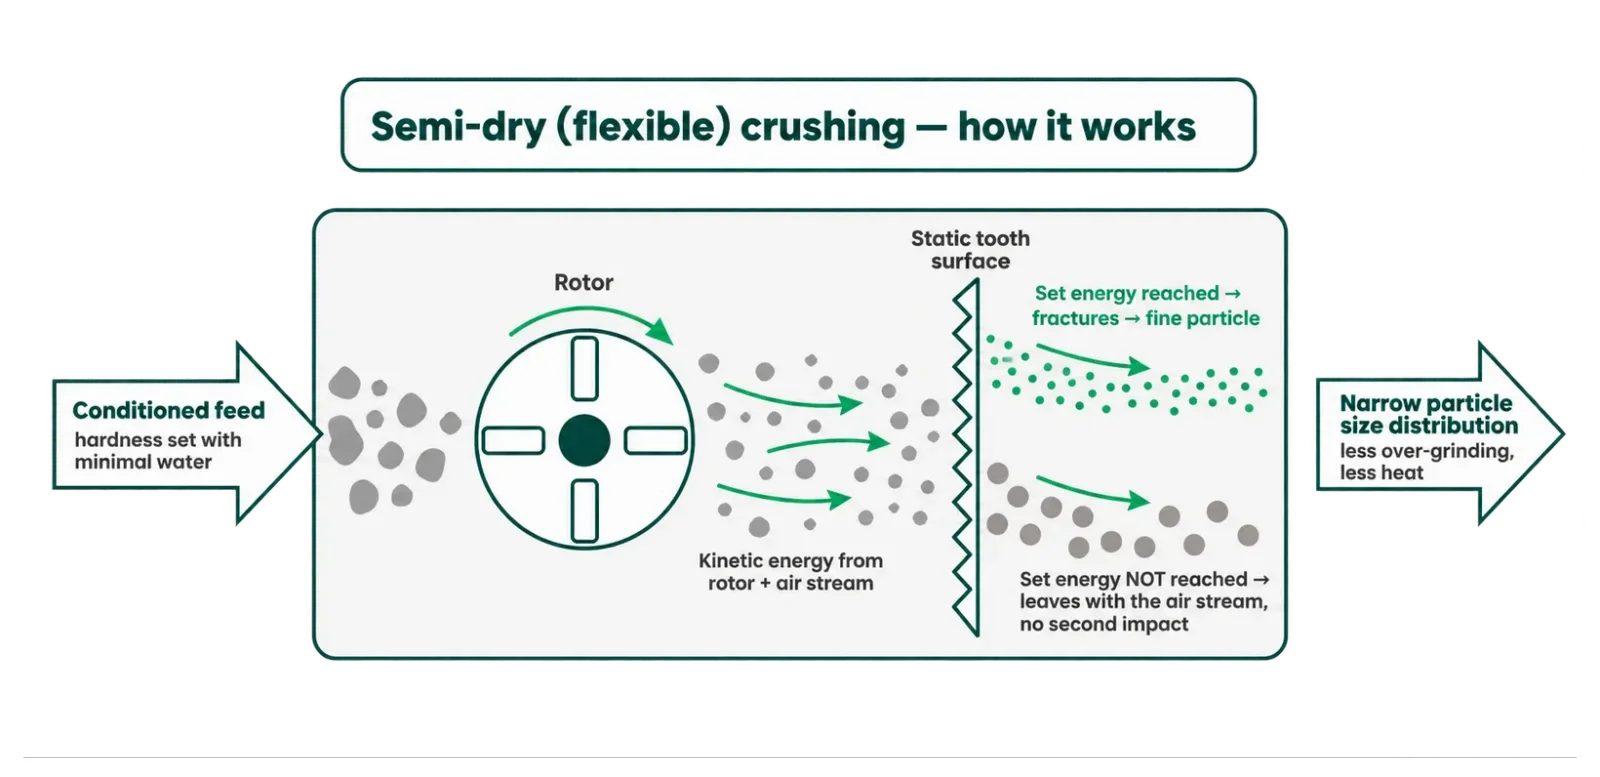
اسحب جانبياً لرؤية الرسم التخطيطي كاملاً
ملاحظة حول المصطلحات: يوصف هذا المسار غالباً بأنه طحن "بلا ماء". وهذا غير دقيق — إذ لا تزال تُضاف كمية صغيرة من الماء لتكييف المادة. المكسب هو خفض كبير في استخدام الماء، وليس إلغاءه.
خط لب الأرز اللزج السائل
مسار اللب السائل هو المسار الرطب متوقفاً في منتصف الطريق. تُغسل الحبوب وتُنقع نحو أربع ساعات، وتُفصل عن ماء النقع وتُقاس بنسبة مياه إلى حبوب مضبوطة في مطحنة مطرقية من الفولاذ المقاوم للصدأ؛ ثم تضبط مطحنة دوّار-ثابت النعومة النهائية. يُفحص اللب السائل من حيث الكثافة ويُضبط عند التركيز المستهدف، وينتقل مباشرة إلى العملية اللاحقة. يخرج المنتج لباً سائلاً بنعومة نحو 100 ميش. وإذا لزمت كعكة ترشيح بدلاً منه، فإن إضافة مكبس ترشيح لوحي وإطاري بعد المطحنة الثانوية تنتجها.
ما الذي يغيّره هذا المسار
- ✓يختفي الكبس والتجفيف والتبريد والغربلة والتعبئة والتكديس تماماً — مع ما تستهلكه من ماء وكهرباء وغاز وأيدٍ عاملة وتغليف
- ✓تضفي الحبوب المطحونة حديثاً نكهة ورائحة أكثر على المنتج النهائي مقارنة بالمسحوق الجاف المعاد تشكيله
- ✓الحبوب الواردة أسهل بكثير في الاختبار والتحكم من الدقيق الجاف المشترى، لذا تُدار الجودة عند المصدر
- ✓يُخزَّن الماء المفصول ويُقاس مجدداً إلى المطحنة، ما يجعل هذا المسار أيضاً الأقل استهلاكاً للماء من بين الثلاثة
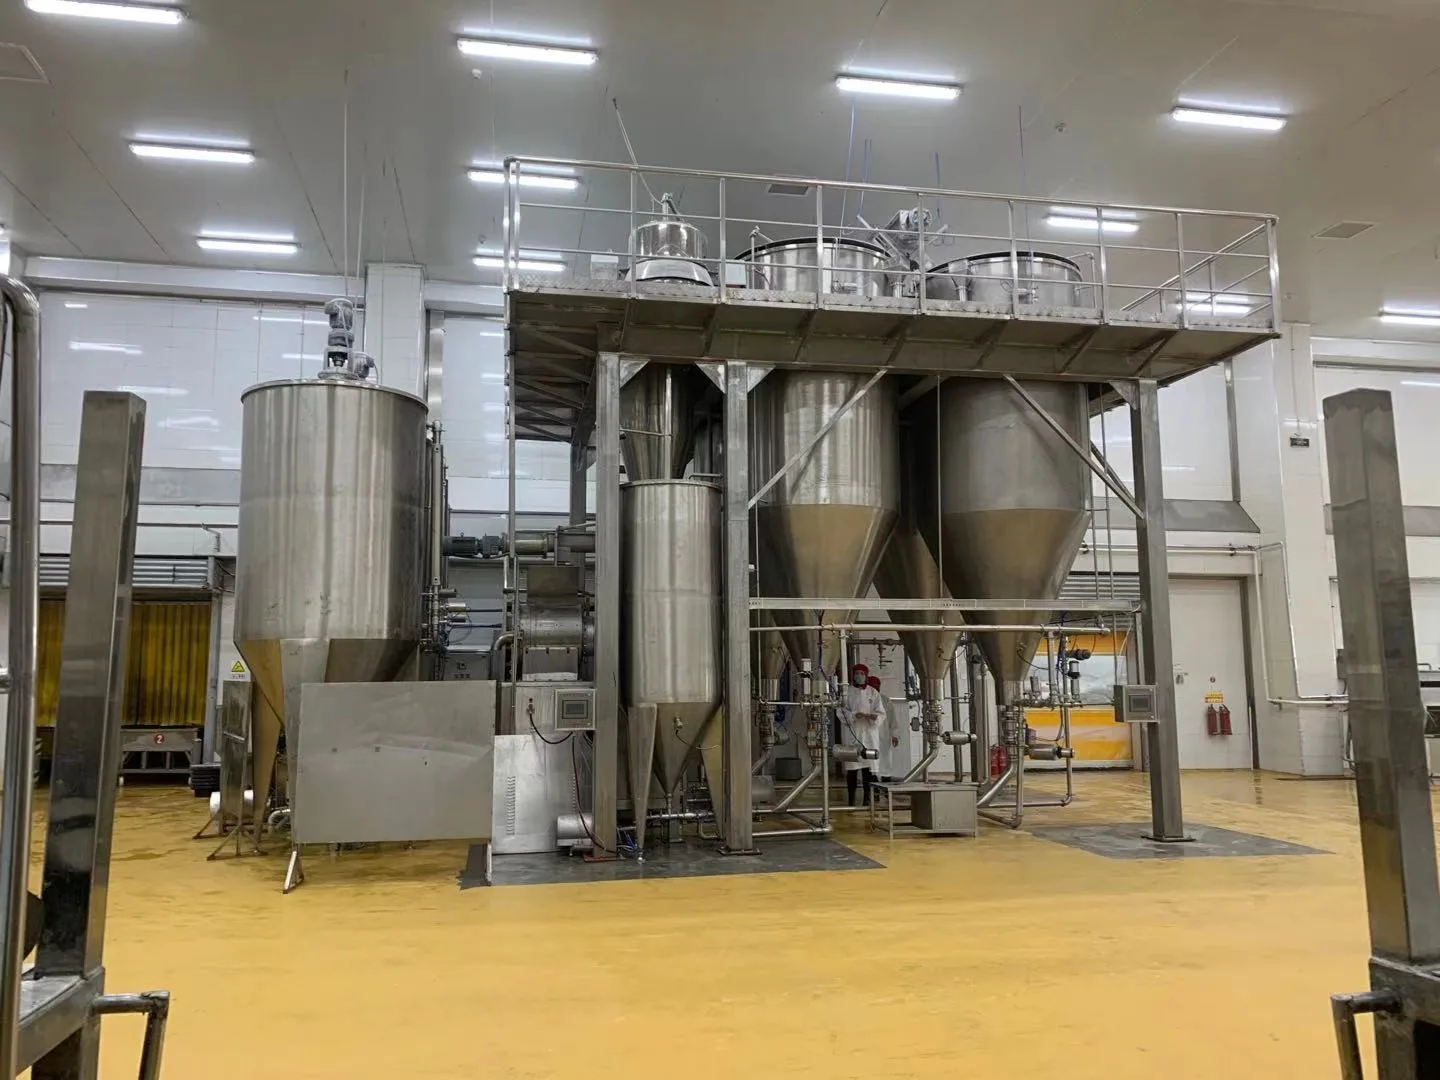
لا تحتوي هذه الطريقة على أي مرحلة تجفيف إطلاقاً. إذا كان مصنعكم يُنتج اللب السائل فقط، فمعدات التجفيف ليست جزءاً من الحديث — نفضل قول ذلك بصراحة بدلاً من بيعكم شيئاً لا تحتاجه العملية. المصانع التي تُنتج المسحوق واللب السائل معاً تحتفظ بحمل التجفيف لجانب المسحوق.
مرحلة التجفيف — حيث يُكسب الخط أو يُخسر
يُعد دقيق الأرز اللزج ومساحيق النشا مواد صعبة التجفيف. فهي لزجة، وتتغلين عند درجة حرارة منخفضة، وتطلق الرطوبة ببطء. رفع درجة حرارة الخلط لتسريع الخط يجعل المنتج يتغلين ويتكتل ويلتصق؛ وتنتهي الكتل الناتجة في فئة المرفوضات، ما يجعل الإنتاجية وجودة المنتج تنخفضان معاً.
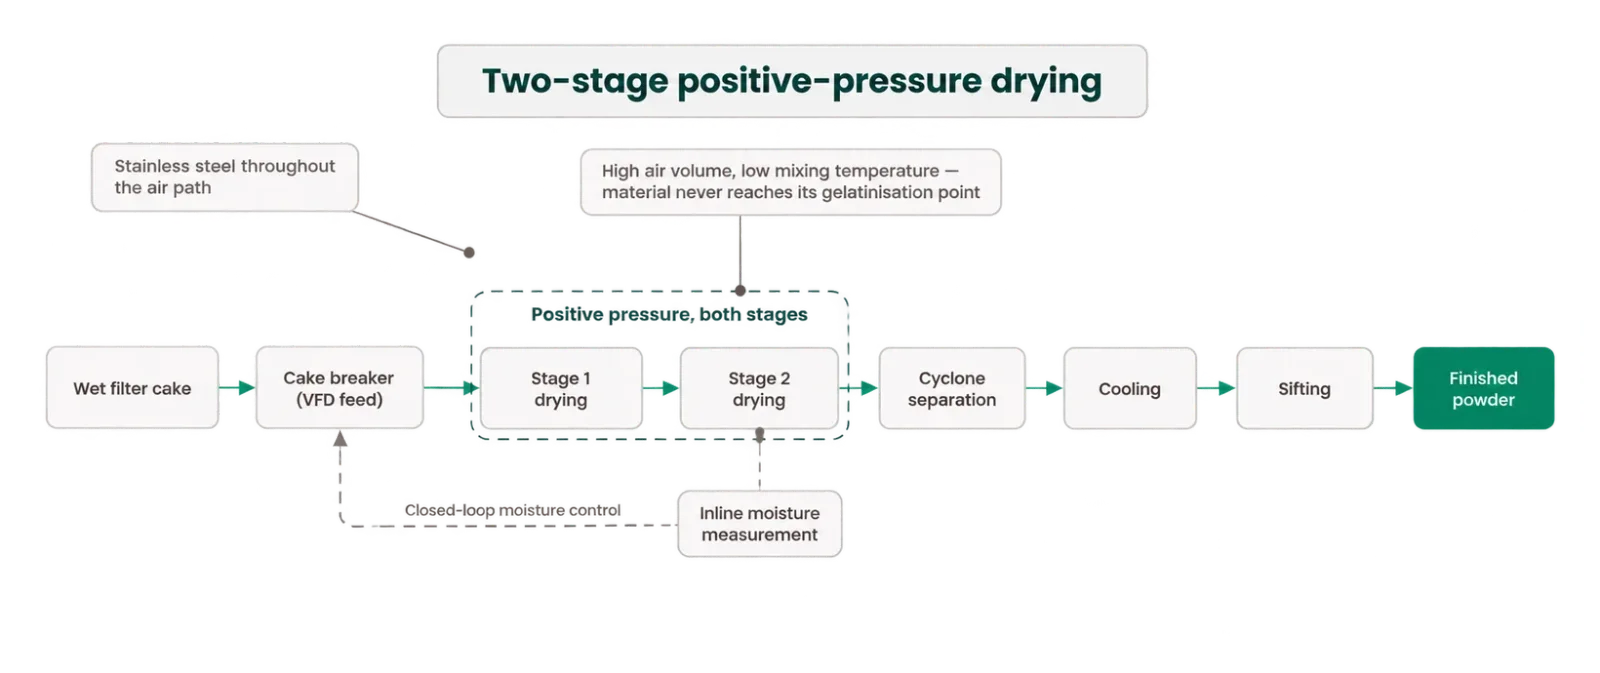
اسحب جانبياً لرؤية الرسم التخطيطي كاملاً
ما الذي تحققه مرحلة تجفيف مصممة بشكل صحيح
حجم هواء كبير ودرجة حرارة خلط منخفضة
تُزال الرطوبة عبر حجم الهواء بدلاً من درجة الحرارة، بحيث يلتقي المسحوق بالهواء الساخن عبر مساحة كبيرة دون الاقتراب أبداً من نقطة التغلين.
مرحلتان تحت ضغط موجب
تميل الترتيبات أحادية المرحلة بضغط موجب، أو أحادية المرحلة بضغط سالب، أو المختلطة، إلى ترك المنتج العادي متكتلاً في حبيبات تذهب إلى المرفوضات. يتجنب توزيع الحمل على مرحلتين بضغط موجب هذه الخسارة.
فولاذ مقاوم للصدأ في كامل مسار الهواء
المراوح والصمامات الدوارة والمبادلات الحرارية ومجاري الهواء كلها من الفولاذ المقاوم للصدأ — فمسار الهواء على تماس مع مادة غذائية ويجب معاملته كسطح ملامس للغذاء.
ضبط الرطوبة بحلقة مغلقة
يحافظ قياس الرطوبة المباشر، ودرجة حرارة الدخول المستقرة، وضبط الرطوبة القائم على المحاكاة على الرطوبة النهائية عند المستهدف بدلاً من ملاحقتها بعد فوات الأوان.
التبريد قبل الغربلة
يخفض التبريد قبل الغربال المسطح نشاط الماء ويحمي عمر الغرابيل ويمنع تكاثف البخار على المسحوق الدافئ، حيث قد يغذي نمو البكتيريا والعفن.
طريقتان للتعاون معنا
ليس كل مشروع بحاجة إلى خط كامل. هذان نطاقان مختلفان حقاً، ومن المفيد توضيح أيهما تسألون عنه.
خط جديد، أو خط قائم يُعاد بناؤه بالكامل
تصميم العملية، وتخطيط الورشة وتقسيم المناطق، ومعدات مصممة خصيصاً، والتركيب، والتشغيل التجريبي، ووضع معايير المنتج، ودعم بدء التشغيل. مشاريع المواقع القائمة شائعة بقدر المشاريع الجديدة — فتحديث أنظمة الطحن وترقية أنظمة التجفيف في الخطوط القائمة تمثل جزءاً كبيراً من المشاريع في هذا المجال.
- ✓خطوط جديدة بإنتاجية 1.5 و2.5 و3.5 طن/ساعة من المسحوق النهائي
- ✓توسيع الطاقة الإنتاجية وتحديث الخطوط القائمة
- ✓تخطيط التصميم متعدد الخطوط لمواقع المجمعات الصناعية
مرحلة التجفيف فقط
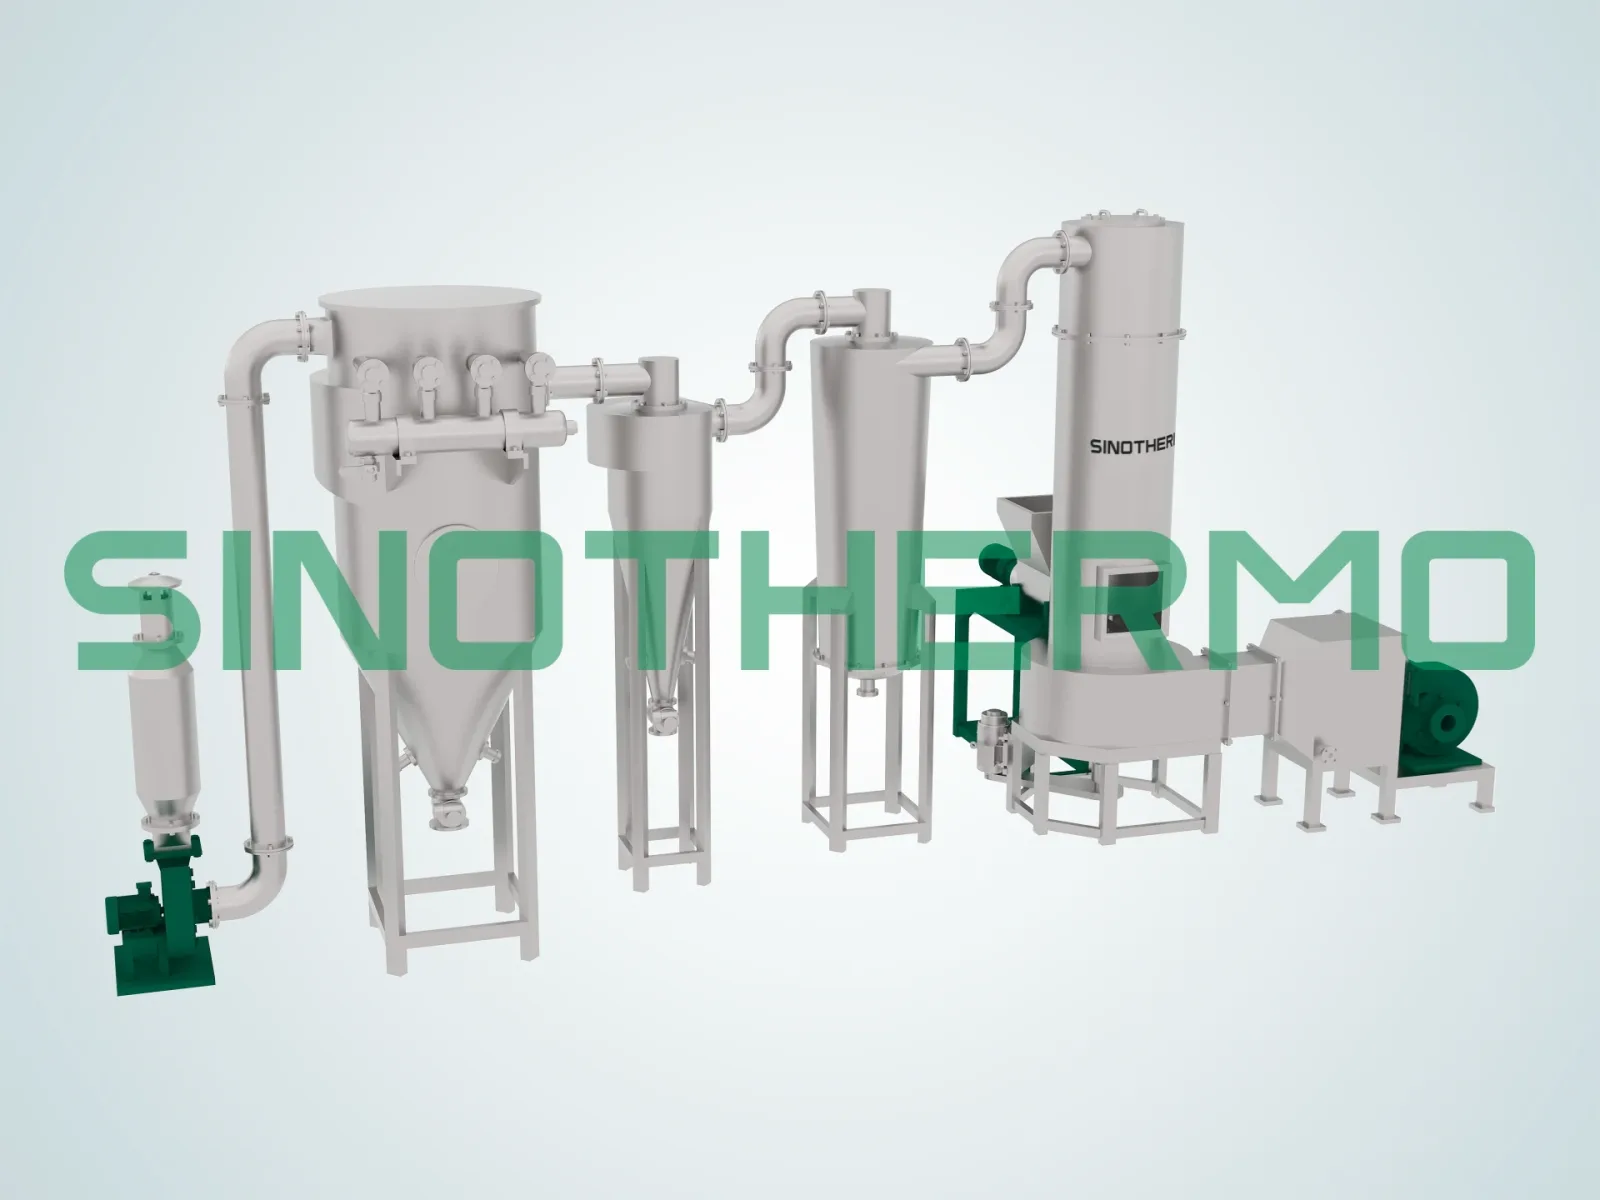
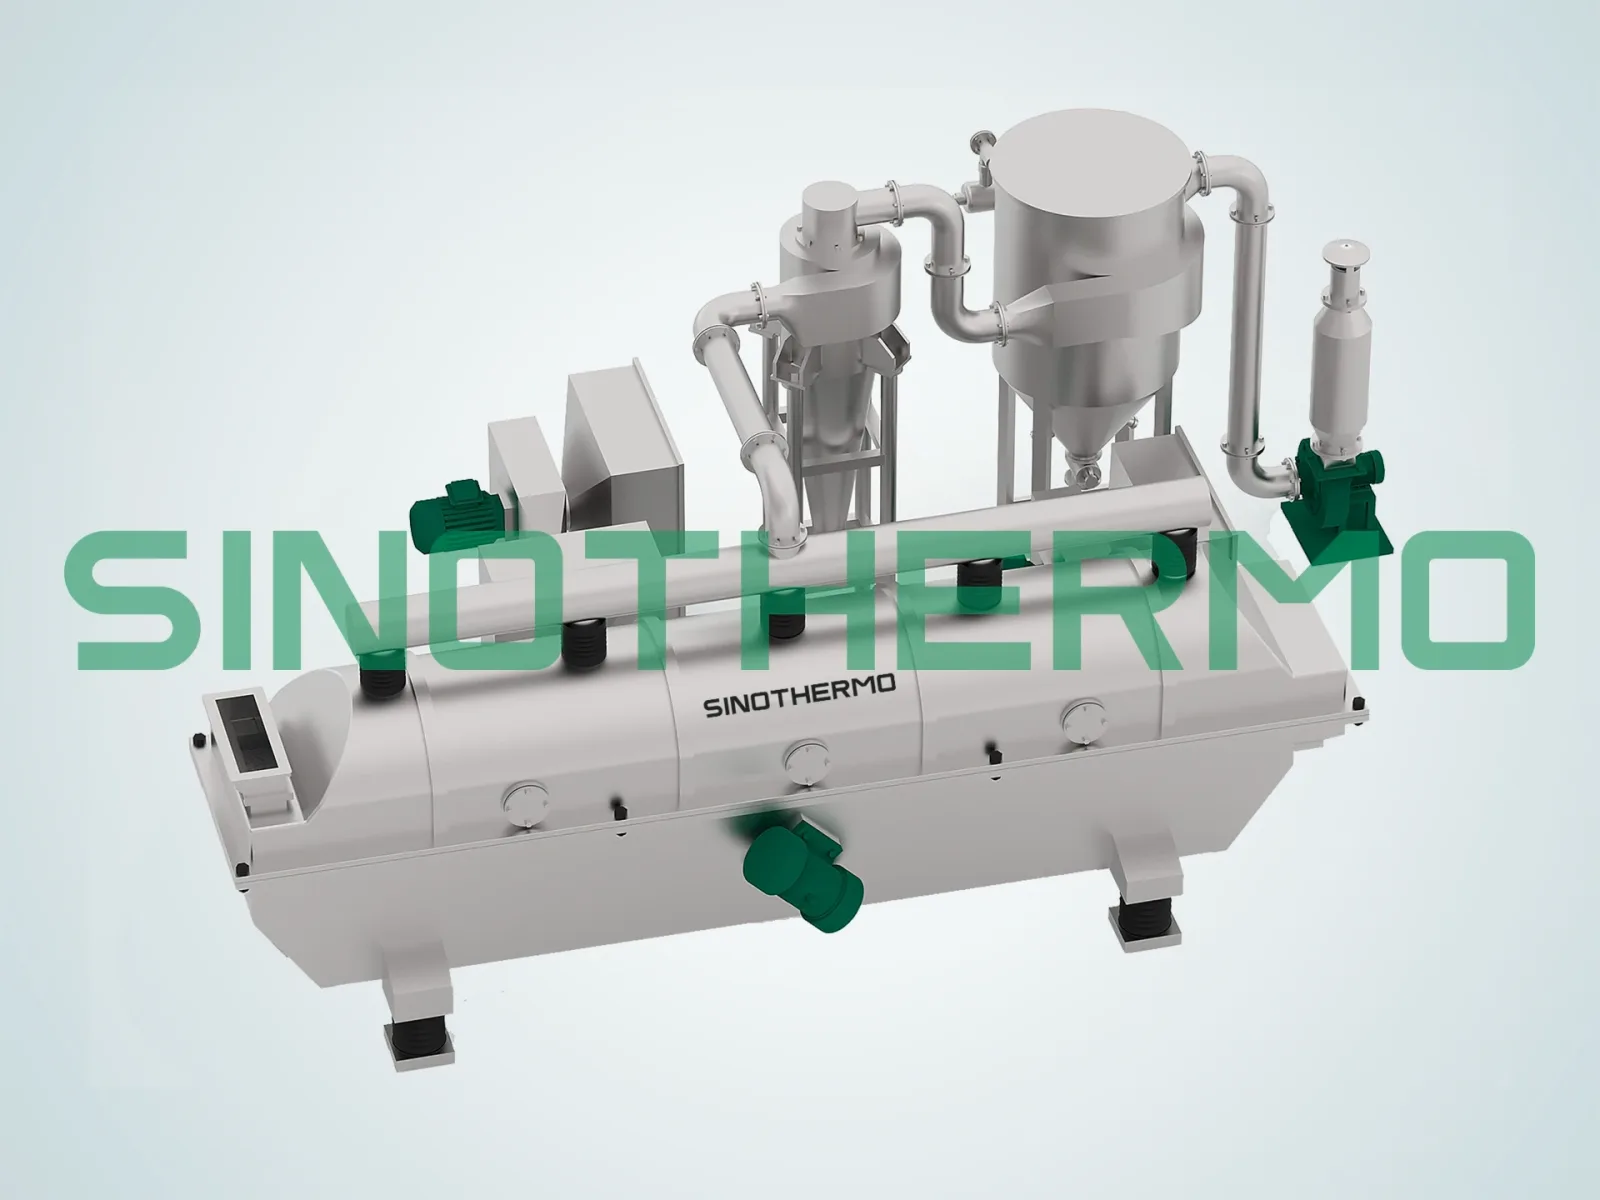
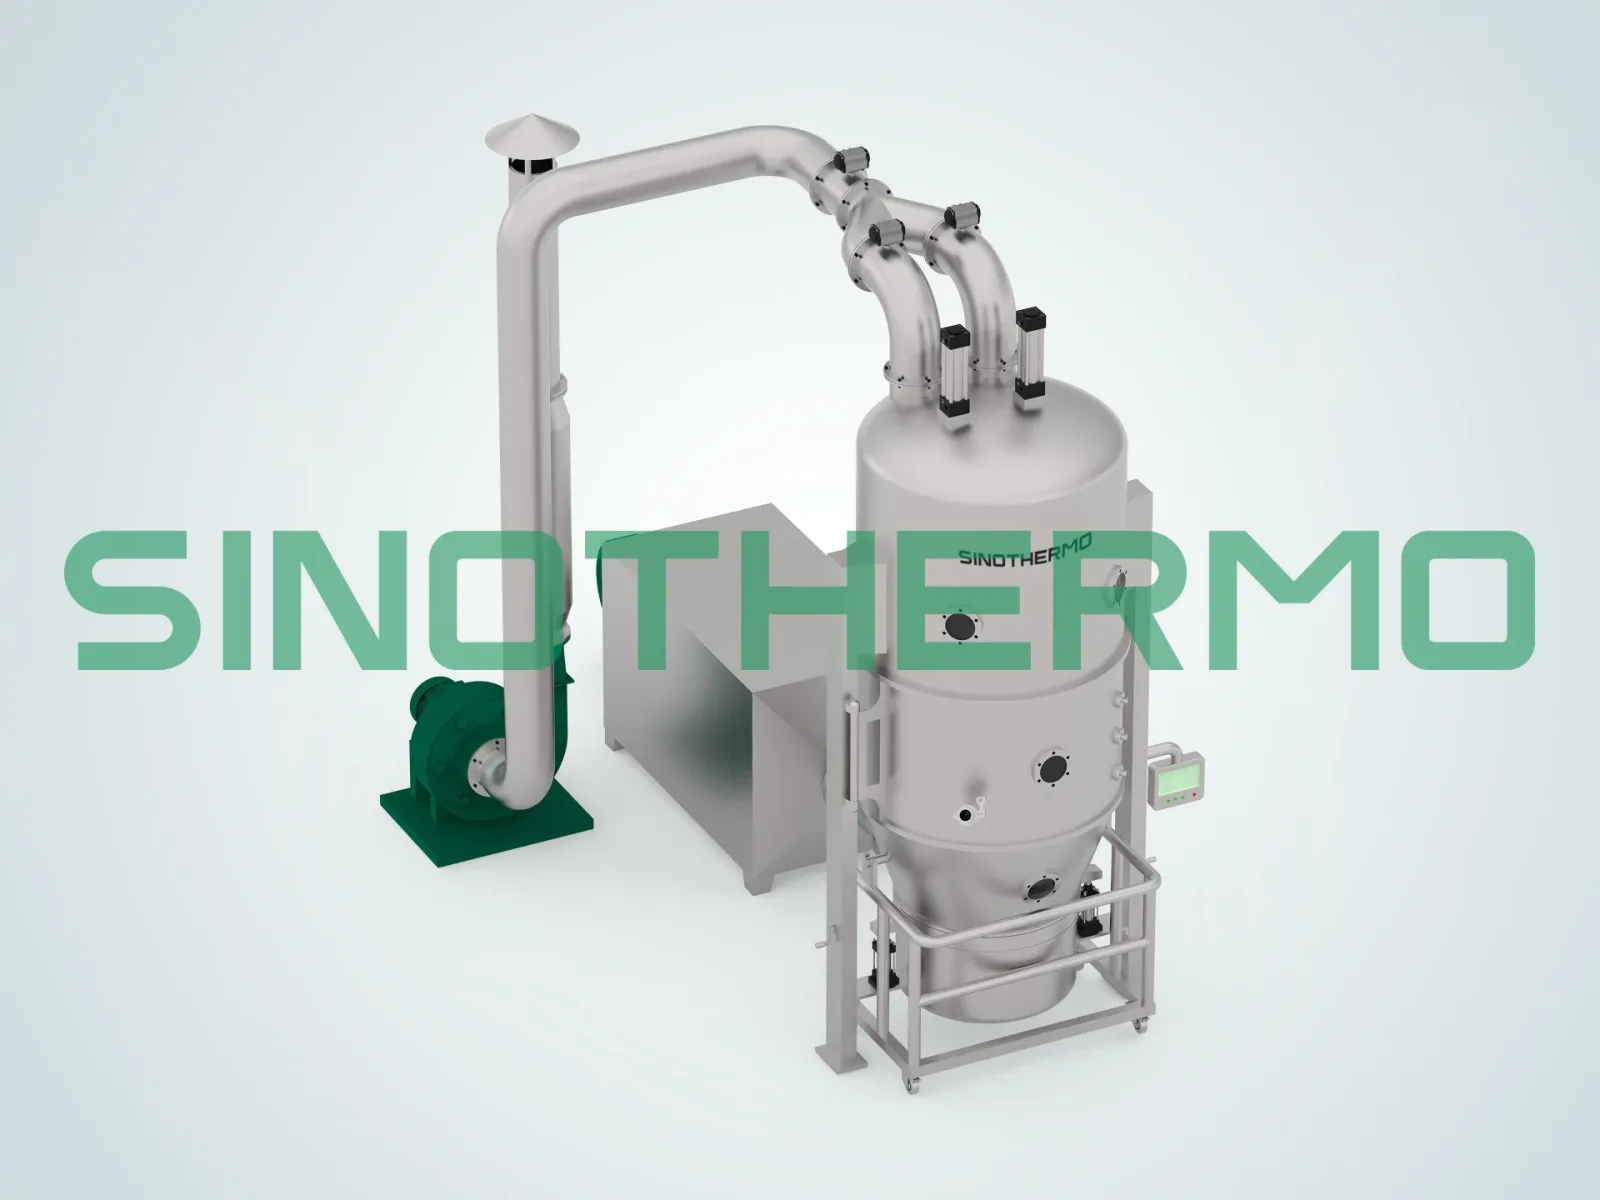
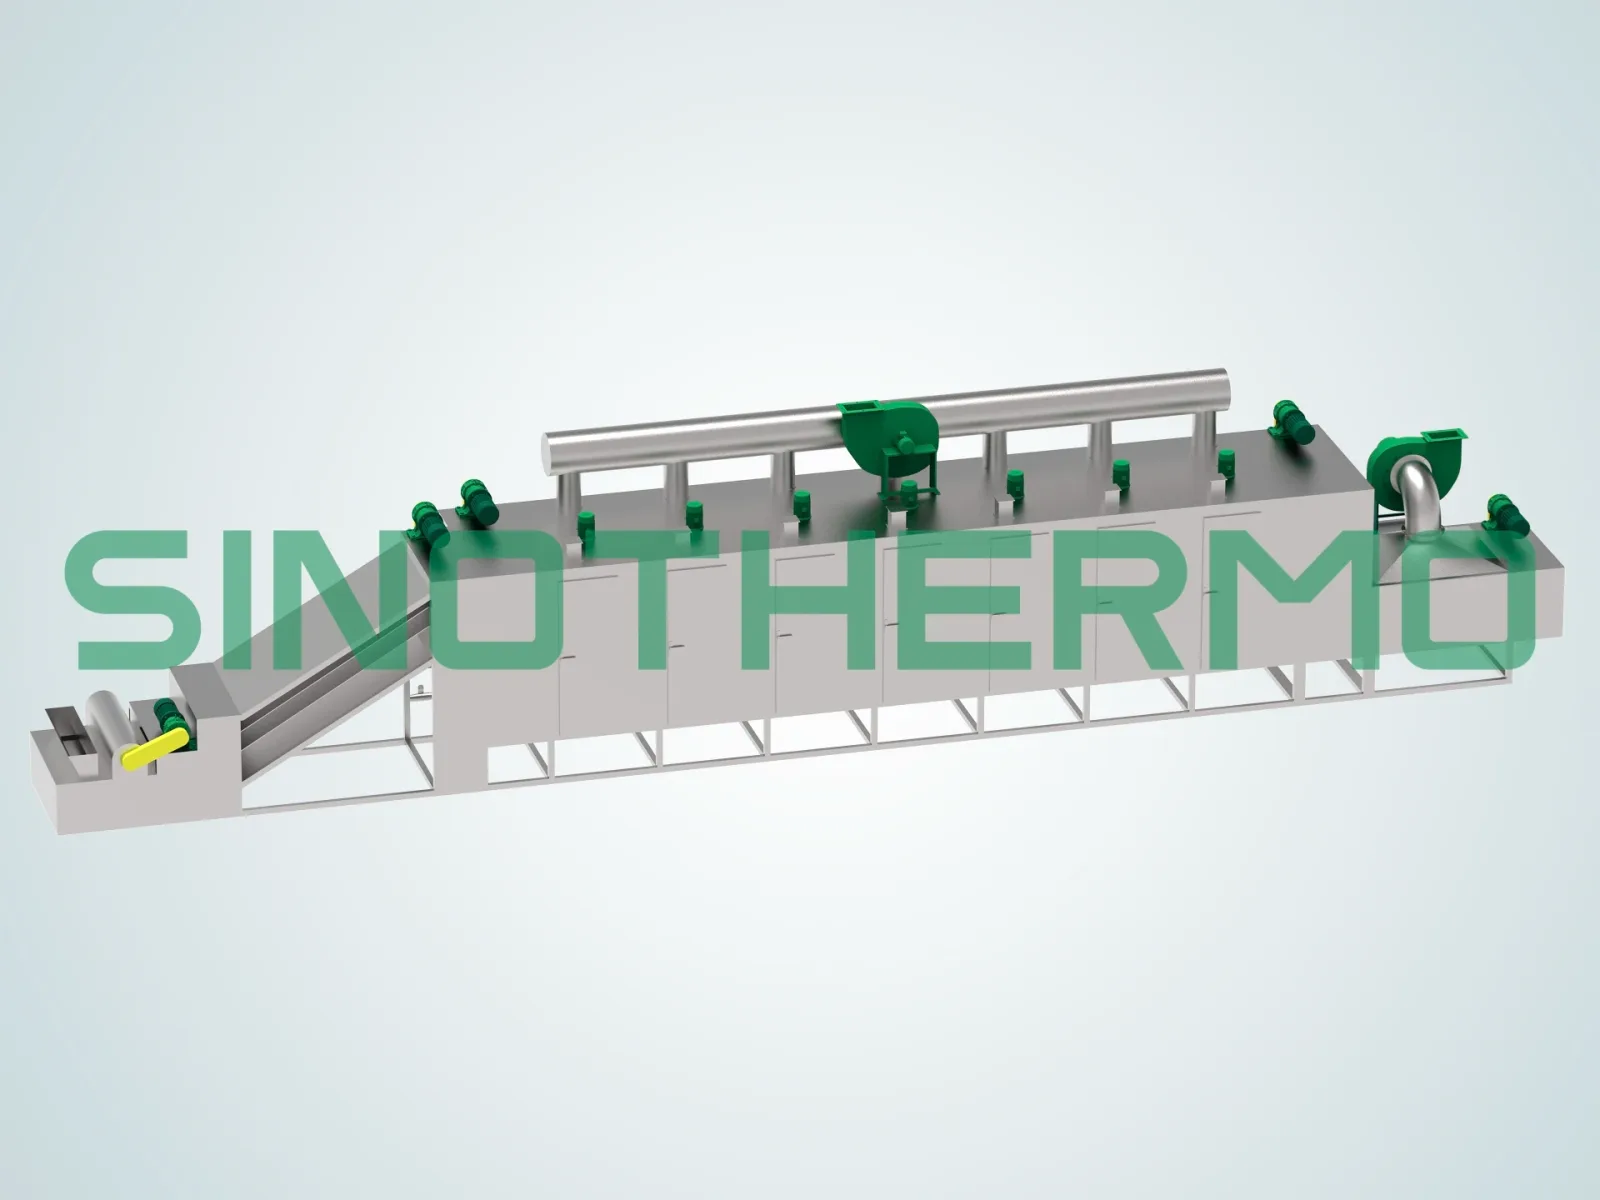
إذا كان لديكم خط بالفعل، أو كنتم تمررون مساحيق النشا والحبوب عبر معدات تجفيف لا تستطيع الحفاظ على المواصفات، فهنا يأتي دور المعدات المصنّعة من قبل SINOTHERMO نفسها. نصمم ونصنع المجففات بأنفسنا، ويمكن إجراء تجارب على المواد في مختبرنا التجريبي الداخلي قبل أي التزام.
- ✓تجفيف كعك الترشيح الرطب وإزالة تكتله في مرور واحد
- ✓طبقة مميعة وطبقة مميعة اهتزازية للمساحيق حرة التدفق
- ✓تجفيف بالحزام للمواد التي يجب ألا تُحرَّك
معدات التجفيف التي نصنعها
هذه ماكينات من صنع SINOTHERMO، تُستخدم عندما تُورَّد مرحلة التجفيف بشكل مستقل. كل منها يرتبط بمواصفات كاملة.
مرجع الطاقة الإنتاجية والموديلات
أرقام إرشادية للتحجيم. يعتمد الاختيار النهائي على موادكم والرطوبة المستهدفة والنعومة المطلوبة — النعومة الأعلى تكلف دائماً إنتاجية أقل.
طاقة الخط الإنتاجية
| التكوين | الناتج النهائي |
|---|---|
| خط دقيق الأرز المطحون رطباً — طراز A | 1.5 طن/ساعة مسحوق نهائي |
| خط دقيق الأرز المطحون رطباً — طراز B | 2.5 طن/ساعة مسحوق نهائي |
| خط دقيق الأرز المطحون رطباً — طراز C | 3.5 طن/ساعة مسحوق نهائي |
| نطاق المشروع النموذجي | 80-180 طن/يوم |
| خط لب الأرز السائل | 500-3,000 كجم/ساعة على أساس الحبوب الجافة |
| ناتج اللب السائل عند تركيز 33% | 1,500-9,000 كجم/ساعة |
معدات الطحن
| الموديل | الإنتاجية | الناتج النهائي المكافئ | الوظيفة |
|---|---|---|---|
| مطحنة نشا دوّار-ثابت، كبيرة | 15 م³/ساعة لب سائل (18 م³/ساعة بالتعزيز) | 3-4 طن/ساعة | طحن ثانوي / دقيق |
| مطحنة نشا دوّار-ثابت، صغيرة | 10 م³/ساعة لب سائل (12 م³/ساعة بالتعزيز) | 1.5-2.2 طن/ساعة | طحن ثانوي / دقيق |
| مطحنة مطرقية من الفولاذ المقاوم للصدأ، كبيرة | 3,000 كجم/ساعة (3,500 كجم/ساعة بالتعزيز) | 3-3.2 طن/ساعة | طحن أولي، خطوط كبيرة |
| مطحنة مطرقية من الفولاذ المقاوم للصدأ، متوسطة | 1,500 كجم/ساعة (1,800 كجم/ساعة بالتعزيز) | 1.5-1.7 طن/ساعة | طحن أولي، خطوط متوسطة |
| مطحنة مطرقية من الفولاذ المقاوم للصدأ، صغيرة | 300-500 كجم/ساعة | — | خطوط صغيرة، عمل تجريبي، استرجاع المرفوضات |
الأرقام مخصصة للنعومة القياسية. رفع متطلبات النعومة يقلل الإنتاجية تبعاً لذلك.