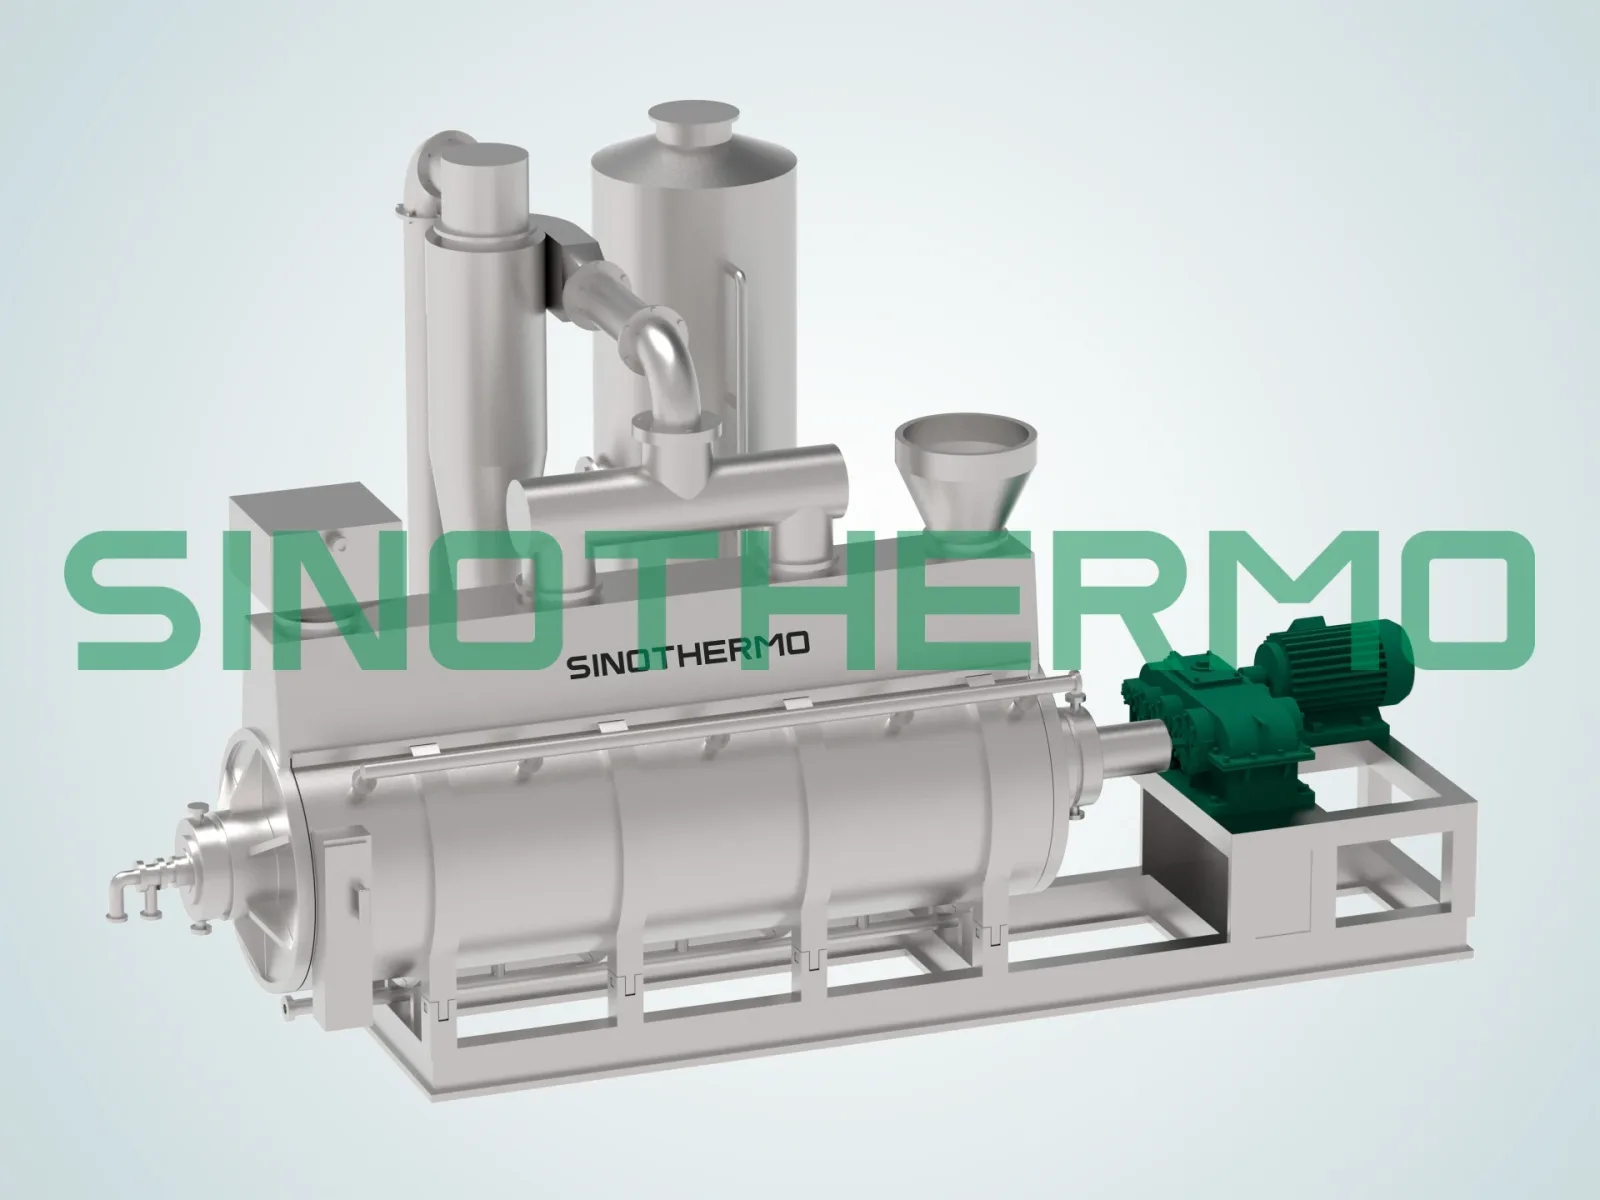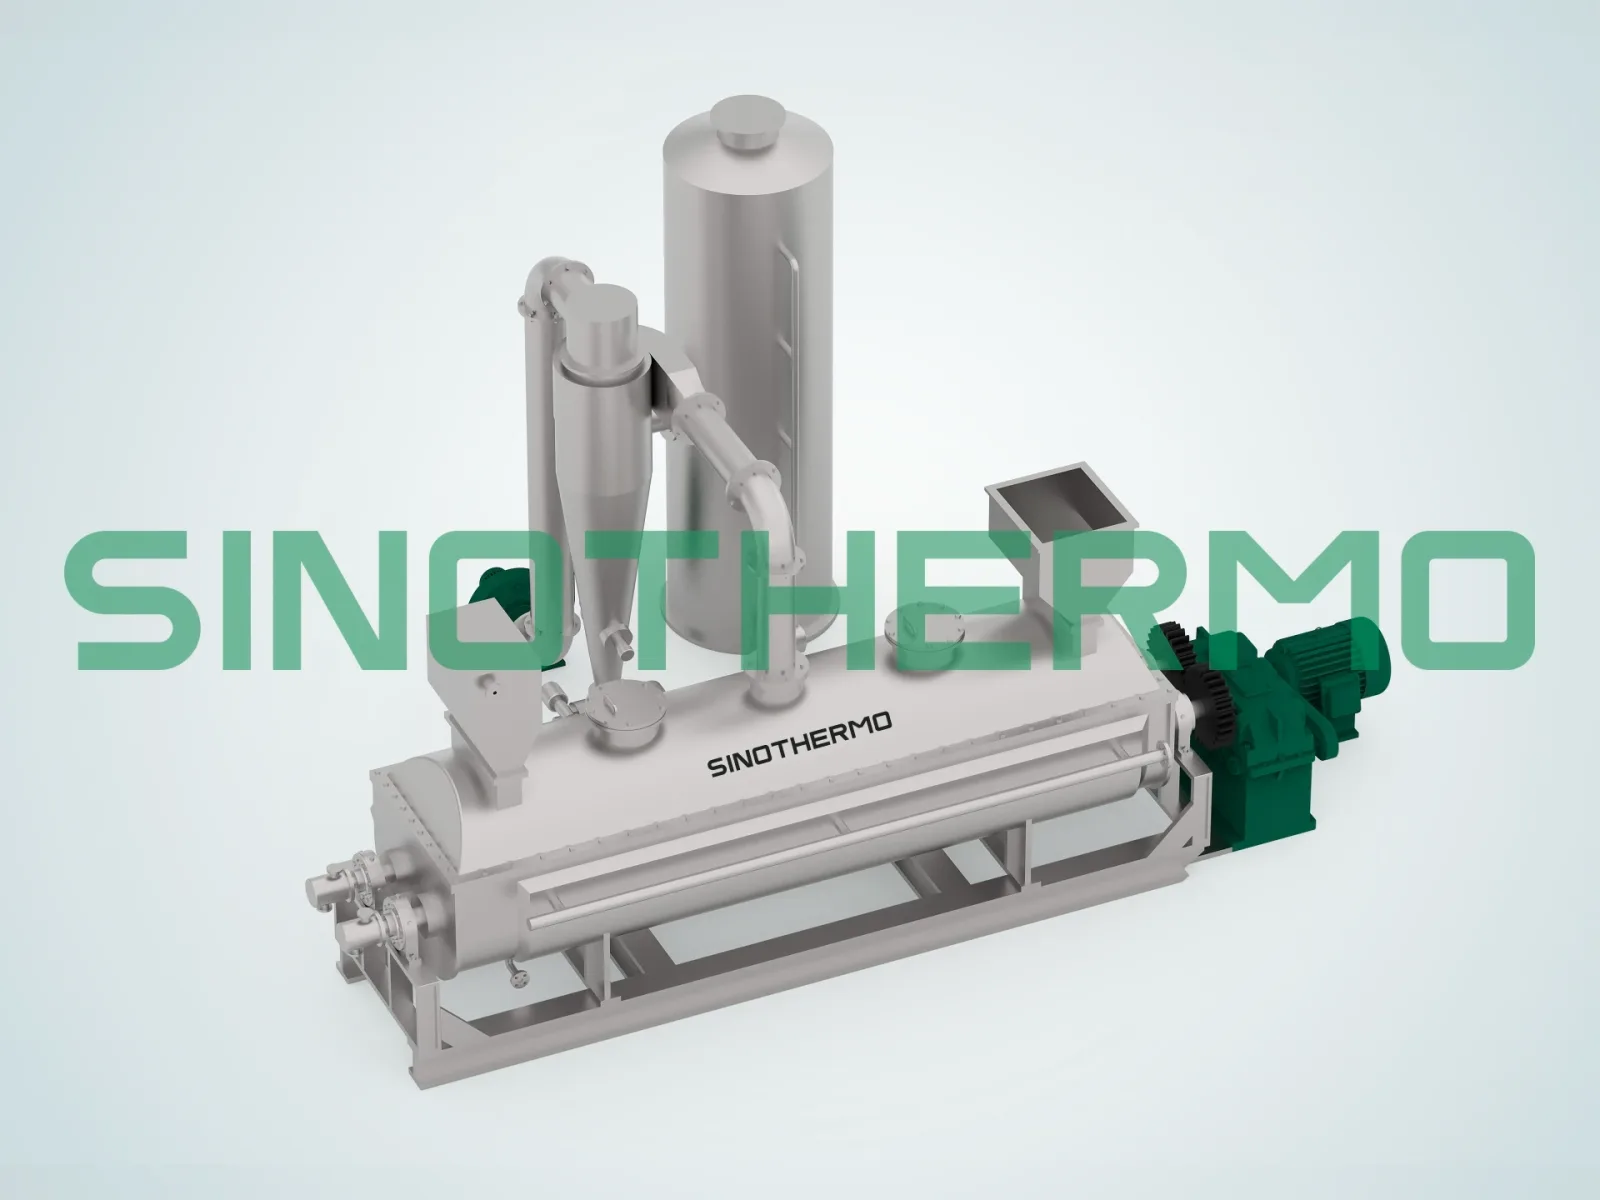
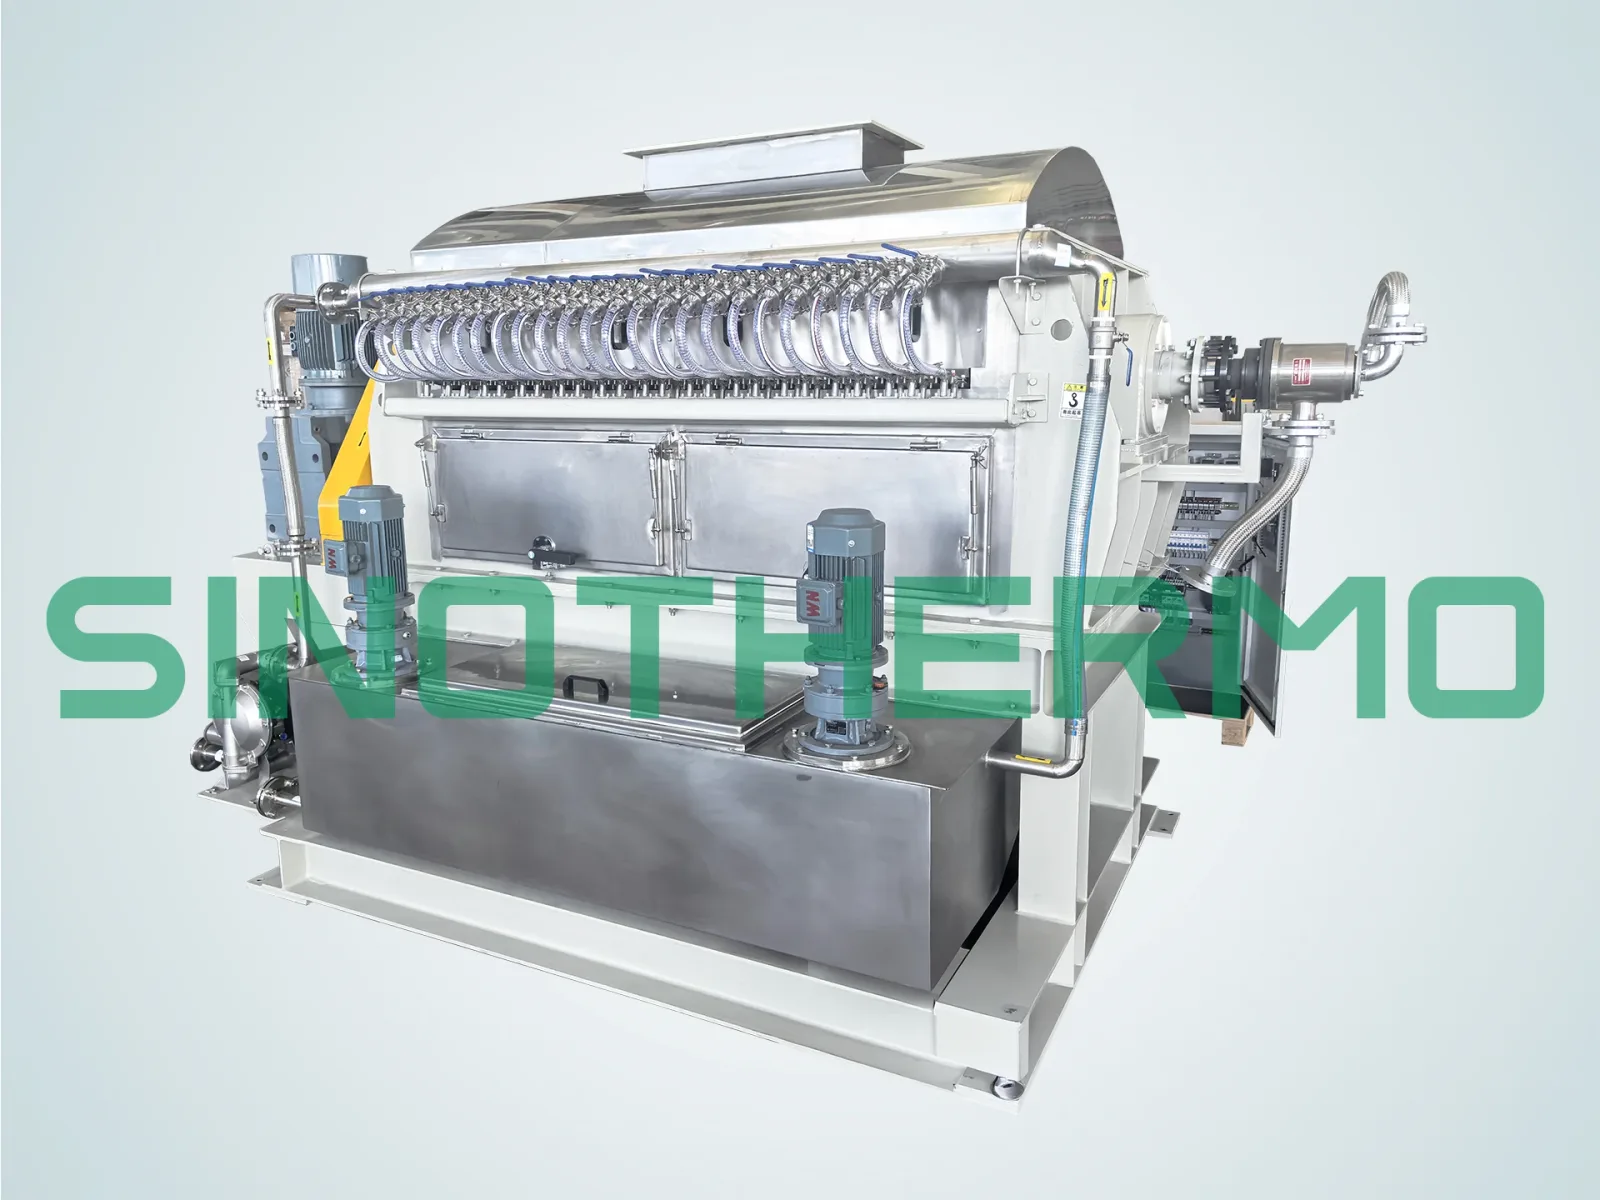
Le séchage par conduction chauffe le produit par une surface chaude qu'il touche ; le séchage par convection le chauffe avec de l'air chaud qui le traverse ou l'entoure. Les sécheurs à conduction (sécheurs sous vide à râteau, à pales, à disques, à plateaux, à racleur à tambour, sécheur CD) conviennent aux pâtes, aux boues, aux produits mouillés de solvant et aux produits thermosensibles, et permettent de récupérer le solvant. Les sécheurs à convection (lit fluidisé, flash, à bande, pneumatiques, par pulvérisation) conviennent aux produits pulvérulents ou atomisables, traitent de grands débits et fonctionnent en continu pour un coût d'investissement plus faible. La forme de l'alimentation et la limite de température décident généralement de la méthode.
Contexte rapide : deux façons d'apporter de la chaleur à une matière humide
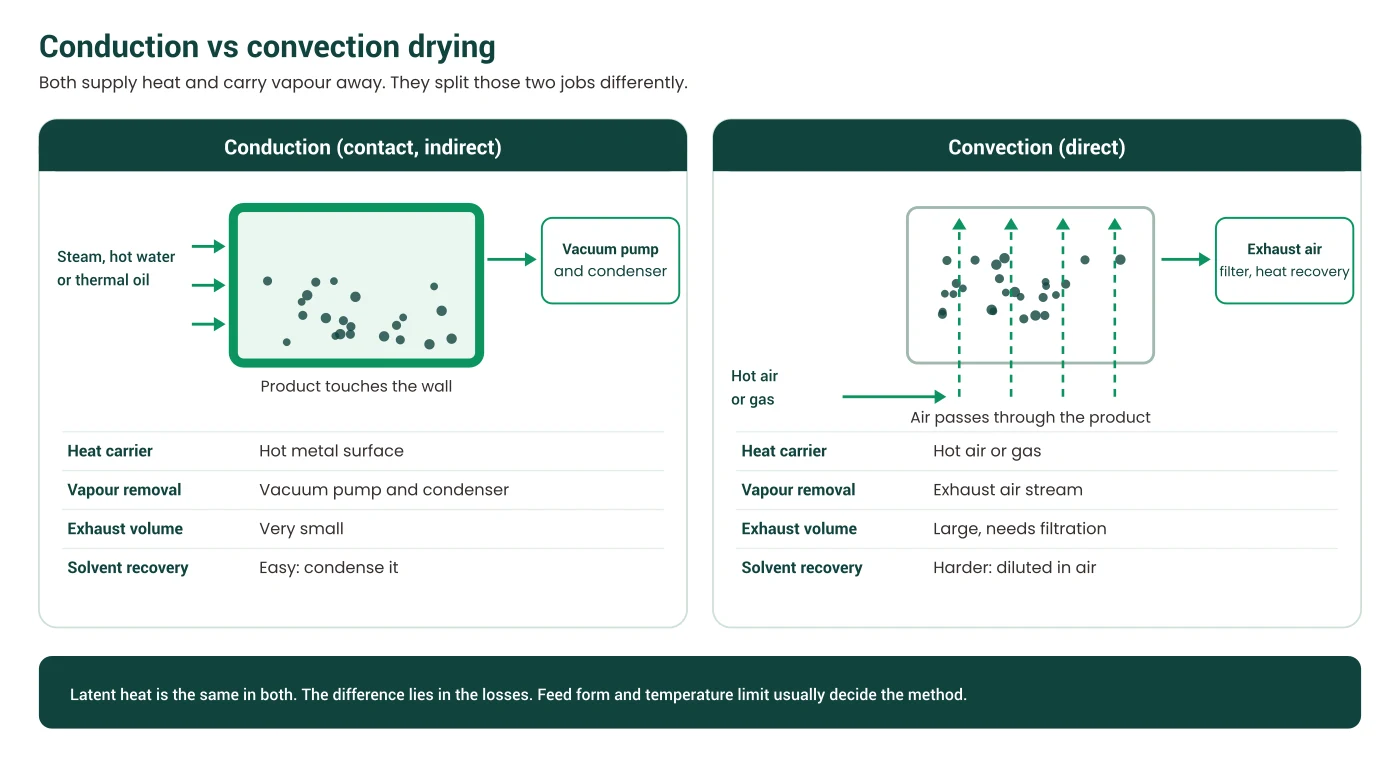
Sécher, ce sont deux tâches à la fois : apporter la chaleur qui transforme le liquide en vapeur, et évacuer la vapeur. Les deux méthodes se répartissent ces tâches différemment.
- Séchage par conduction (par contact, indirect). La chaleur passe à travers une paroi métallique, de la vapeur, de l'eau chaude ou de l'huile thermique vers le produit. La vapeur est évacuée séparément, en général par le vide et un condenseur. Il y a peu ou pas de gaz qui traverse le produit.
- Séchage par convection (direct). Un gaz chaud, généralement de l'air, traverse ou entoure le produit, lui cède de la chaleur et emporte la vapeur dans le même flux. L'air chaud est à la fois le porteur de chaleur et le porteur de vapeur.
Cette seule différence entraîne presque toutes les autres différences entre les deux familles.
Comparaison côte à côte
| Critère | Séchage par conduction | Séchage par convection |
|---|---|---|
| Porteur de chaleur | Surface métallique chaude | Air ou gaz chaud |
| Évacuation de la vapeur | Pompe à vide et condenseur (ou faible balayage) | Flux d'air d'extraction |
| Alimentation typique | Liquides, boues, pâtes, gâteaux de filtration, solides mouillés de solvant | Solides pulvérulents, granulés, gâteaux de filtration (flash), liquides atomisables (pulvérisation) |
| Volume d'extraction | Très faible | Important, nécessite filtration et souvent récupération de chaleur |
| Récupération du solvant | Facile, on le condense | Plus difficile, le solvant est dilué dans un grand flux d'air |
| Produits thermosensibles | Excellent sous vide | Bon si le temps de séjour est court |
| Exposition à l'oxygène | Faible, cuve fermée | Élevée sauf si l'on fait circuler un gaz inerte |
| Débit | Modéré, taille fixée par la surface de chauffe | Élevé, taille fixée par le volume d'air |
| Fonctionnement | Surtout discontinu, parfois continu | Surtout continu |
| Gestion des poussières | Faible | Nécessite cyclones et filtres à manches |
Fonctionnement du séchage par conduction
Dans un sécheur à conduction, le produit touche une surface chauffée : une double enveloppe, un agitateur creux, un disque, un plateau ou un tambour. La chaleur se transmet par contact. Comme aucun air n'est soufflé à travers le produit, il n'y a pas d'entraînement de poussière et très peu d'extraction à traiter. Associé au vide, le produit sèche à basse température dans une cuve fermée pauvre en oxygène.
Les sécheurs à conduction de SINOTHERMO comprennent :
- Sécheur à râteau sous vide, sécheur à pales sous vide et sécheur horizontal à disques sous vide : sécheurs discontinus à agitation pour liquides, boues, pâtes et purées, source de chaleur de 50 à 200 °C.
- Sécheur vertical à plateaux sous vide : séchage en continu de poudres et granulés en vrac, source de chaleur inférieure à 200 °C.
- Sécheur à racleur à tambour sous vide : séchage continu en film mince de pâtes épaisses en flocons.
- Sécheur CD : sécheur à disques continu pour liquides et pâtes, avec un rendement thermique indiqué de 80 à 85 pour cent.
- Sécheur statique à armoire sous vide : séchage discontinu sur plateaux, source de chaleur inférieure à 100 °C.
Notre page de la technologie de séchage par conduction présente toute la gamme.
Fonctionnement du séchage par convection
Dans un sécheur à convection, l'air chaud est en contact direct avec le produit. Dans un sécheur à lit fluidisé, l'air monte à travers un lit de granulés et les met en suspension. Dans un sécheur flash, les particules sont entraînées dans un flux d'air rapide. Dans un sécheur à bande, l'air traverse un lit étalé sur une bande à mailles. Dans un sécheur par pulvérisation, les gouttelettes sèchent dans une chambre d'air chaud.
Les sécheurs à convection de SINOTHERMO comprennent :
- Sécheur spin flash : gâteaux de filtration et solides en vrac, air d'entrée de 140 à 220 °C.
- Sécheur pneumatique : solides en vrac non visqueux, air d'entrée inférieur à 200 °C.
- Sécheur à bande : solides perméables sur bande à mailles, air d'entrée inférieur à 200 °C.
- Sécheur à lit fluidisé horizontal et sécheur à lit fluidisé vertical : poudres et granulés, air d'entrée inférieur à 100 °C.
- Sécheur par pulvérisation centrifuge : liquides en poudre, air d'entrée de 150 à 500 °C.
Notions de transfert de chaleur : pourquoi les deux méthodes se comportent différemment
Le flux de chaleur dans tout sécheur suit la même relation : débit de chaleur égal au coefficient de transfert, multiplié par la surface, multipliée par l'écart de température. Les deux méthodes améliorent chaque terme différemment.
Dans les sécheurs à conduction, la surface est le levier. Le coefficient entre une paroi métallique et un produit humide agité est élevé tant que le produit est humide, puis diminue quand il sèche et devient une poudre avec des lames d'air entre les particules. Pour augmenter la capacité, on ajoute de la surface de chauffe : pales creuses, disques, plateaux ou une enveloppe plus grande. C'est pourquoi les sécheurs à conduction sont caractérisés par la surface d'échange en mètres carrés, comme dans la gamme de sécheurs à disques de 3.2 à 19.2 m² de surface de chauffe principale, et pourquoi une machine à disques creux ou à pales creuses sèche plus vite qu'une simple cuve à double enveloppe de même volume.
Dans les sécheurs à convection, le volume d'air et la température sont les leviers. Le coefficient entre l'air chaud et une particule dépend de la vitesse de l'air et de la taille des particules. Des particules fines dans un flux d'air rapide, comme dans un sécheur flash, échangent la chaleur très rapidement. Pour augmenter la capacité, on déplace plus d'air ou on utilise de l'air plus chaud, c'est pourquoi les sécheurs à convection sont caractérisés par leur capacité d'évaporation à une température d'entrée donnée, comme sur la gamme de sécheurs spin flash.
La phase à vitesse décroissante pénalise les deux. Une fois la surface sèche, l'humidité doit diffuser de l'intérieur du produit, et la vitesse de séchage chute quelle que soit la méthode. Dans les sécheurs à conduction, la surface chauffée peut alors élever rapidement la température du produit, il faut donc surveiller la limite de température du produit. Dans les sécheurs à convection, la consigne de température de l'air limite l'échauffement du produit.
Sécurité et environnement
Oxygène et poussière. Un sécheur à convection mélange de l'air chaud à une poudre organique fine, ce qui peut créer un risque d'explosion de poussières. Les mesures comprennent des limites de température d'entrée, la décharge d'explosion et, pour certains produits, la circulation de gaz inerte. Un sécheur à conduction sous vide travaille avec très peu d'oxygène dans une cuve fermée, le profil de risque est donc différent.
Solvants. Sécher dans l'air chaud un produit mouillé de solvant envoie de la vapeur de solvant dans l'extraction, où elle doit être traitée ou captée. Dans un sécheur à conduction sous vide, la vapeur va vers un condenseur et peut être récupérée, ce qui est à la fois plus sûr et souvent moins coûteux.
Émissions et bruit. De grands volumes d'air impliquent des ventilateurs, des filtres et éventuellement un traitement des émissions. Les sécheurs à conduction ont une extraction bien plus faible.
Nettoyage et changement de produit. Les sécheurs à convection ont de grands volumes internes et des filtres à nettoyer, tandis que les sécheurs à conduction à agitation ont des surfaces internes qu'il faut pouvoir atteindre. Dans les deux cas, l'accès au nettoyage et la durée de changement de produit doivent être discutés lors de la spécification.
Énergie et coût : ce qui diffère vraiment
La chaleur latente est la même. Évaporer un kilogramme d'eau demande à peu près la même énergie dans les deux méthodes. La différence tient aux pertes.
La convection perd de la chaleur dans l'extraction. L'air chaud qui quitte le sécheur emporte de la chaleur. La récupération de chaleur sur l'air extrait peut améliorer le rendement mais ajoute des équipements.
La conduction perd peu dans l'extraction, car la vapeur part par un condenseur et le produit est chauffé à travers une paroi. Le sécheur CD indique un rendement thermique de 80 à 85 pour cent, valeur issue de la page produit. Le vide ajoute la puissance de la pompe, et pour un vide poussé, la pompe et le condenseur augmentent le coût d'investissement.
Coût d'investissement. Pour les produits pulvérulents à gros débit, un sécheur à convection est généralement moins cher par kg/h d'eau évaporée, car le traitement d'air passe bien à l'échelle. Pour des volumes petits à moyens de produits collants, thermosensibles ou mouillés de solvant, les sécheurs sous vide à conduction l'emportent souvent, car ils évitent les pertes de produit, permettent de récupérer le solvant et demandent peu de traitement d'extraction.
Valeur du produit. Si le produit est à forte valeur (intermédiaires pharmaceutiques, chimie fine, pigments de spécialité), les avantages de qualité de la conduction sous vide l'emportent généralement sur le surcoût par kilogramme évaporé.
Quelle méthode pour quelle matière
| Matière | Choix probable | Pourquoi |
|---|---|---|
| Pâte collante ou boue | Conduction (pales, disques, racleur à tambour, CD) | Nécessite une paroi chauffée et une agitation ou un film mince |
| Gâteau mouillé de solvant | Conduction sous vide | Système fermé, récupération du solvant |
| Poudre thermosensible | Conduction sous vide, ou convection à court temps de séjour | Basse température ou courte exposition |
| Granulés pulvérulents | Convection (lit fluidisé, bande) | L'air traverse facilement le lit |
| Gâteau de filtration en poudre fine | Convection (spin flash) | Séchage rapide avec désagglomération |
| Liquide pompable en poudre | Convection (sécheur par pulvérisation) | L'atomisation donne une poudre fine |
| Sensible à l'oxygène ou inflammable | Conduction sous vide | Peu d'oxygène, cuve fermée |
Un exemple chiffré
Les chiffres sont illustratifs, pas des données client.
Deux produits sont fabriqués dans la même usine. Le produit A est un granulé pulvérulent à 18 pour cent d'humidité, produit à 800 kg/h. Le produit B est une pâte mouillée de solvant à 40 pour cent de solvant, produite à raison de 150 kg par lot.
- Le produit A est perméable et pulvérulent. Un sécheur à lit fluidisé ou un sécheur à bande est le choix naturel, car le débit est élevé et l'air traverse facilement le lit.
- Le produit B est une pâte avec solvant inflammable. Un sécheur sous vide fermé tel qu'un sécheur à pales sous vide est le choix naturel, car il évite de souffler de la vapeur de solvant dans l'air, permet de récupérer le solvant et gère la phase collante.
Les deux produits utilisent des méthodes différentes dans la même usine, car leurs alimentations sont différentes.
Erreurs courantes à éviter
- 1.Choisir au prix de la machine. Comparez le coût par kilogramme d'eau éliminée, traitement d'extraction et système de vide compris.
- 2.Utiliser la convection sur une alimentation collante. Elle encrassera le circuit d'air.
- 3.Utiliser la conduction pour un très gros débit de matière pulvérulente. La surface de chauffe nécessaire devient grande et coûteuse.
- 4.Oublier l'extraction. Un sécheur à convection nécessite une filtration et parfois un traitement du solvant.
- 5.Ignorer l'oxygène. L'air chaud et les fines poussières organiques peuvent créer des risques d'explosion.
- 6.Croire qu'une méthode est « meilleure ». Elles conviennent à des tâches différentes.
Testez avant de spécifier
Le comportement au séchage dépend de la matière, donc testez-la. SINOTHERMO réalise des essais pilotes payants sur des équipements à conduction comme à convection, pour que vous puissiez comparer les méthodes sur votre propre produit. Demandez un essai pilote et les résultats vous appartiennent et peuvent être utilisés avec n'importe quel fournisseur. SINOTHERMO fabrique et vend des équipements et ne propose pas de séchage à façon. Pour choisir parmi tous les types de sécheurs, voir comment choisir un sécheur industriel.
Questions fréquentes
Quelle est la différence entre séchage par conduction et par convection ?
Le séchage par conduction chauffe le produit par une surface chaude à son contact. Le séchage par convection le chauffe avec de l'air chaud qui le traverse ou l'entoure.
Lequel est le plus économe en énergie, le séchage par conduction ou par convection ?
La chaleur latente est la même, mais la conduction perd généralement moins de chaleur dans l'extraction. La convection peut s'en approcher avec une récupération de chaleur. La page produit du sécheur CD indique un rendement thermique de 80 à 85 pour cent.
Un sécheur sous vide est-il un sécheur à conduction ?
La plupart des sécheurs sous vide industriels sont des sécheurs à conduction. Ils chauffent à travers une paroi et évacuent la vapeur par un condenseur.
Quelle méthode convient le mieux aux produits thermosensibles ?
La conduction sous vide sèche à basse température. La convection peut aussi convenir si le temps de séjour est très court, comme dans les sécheurs flash et par pulvérisation.
Les sécheurs à conduction peuvent-ils récupérer le solvant ?
Oui. La vapeur va vers un condenseur, le solvant peut donc être recueilli.
Quel sécheur convient le mieux aux gros débits ?
Les sécheurs à convection passent généralement mieux à l'échelle pour de grands volumes de produits pulvérulents.
SINOTHERMO propose-t-elle du séchage à façon ?
Non. SINOTHERMO fabrique et vend des équipements de séchage et propose des essais pilotes payants.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-mail: mark.gu@sinothermo.com
Téléphone: +86 18021972660