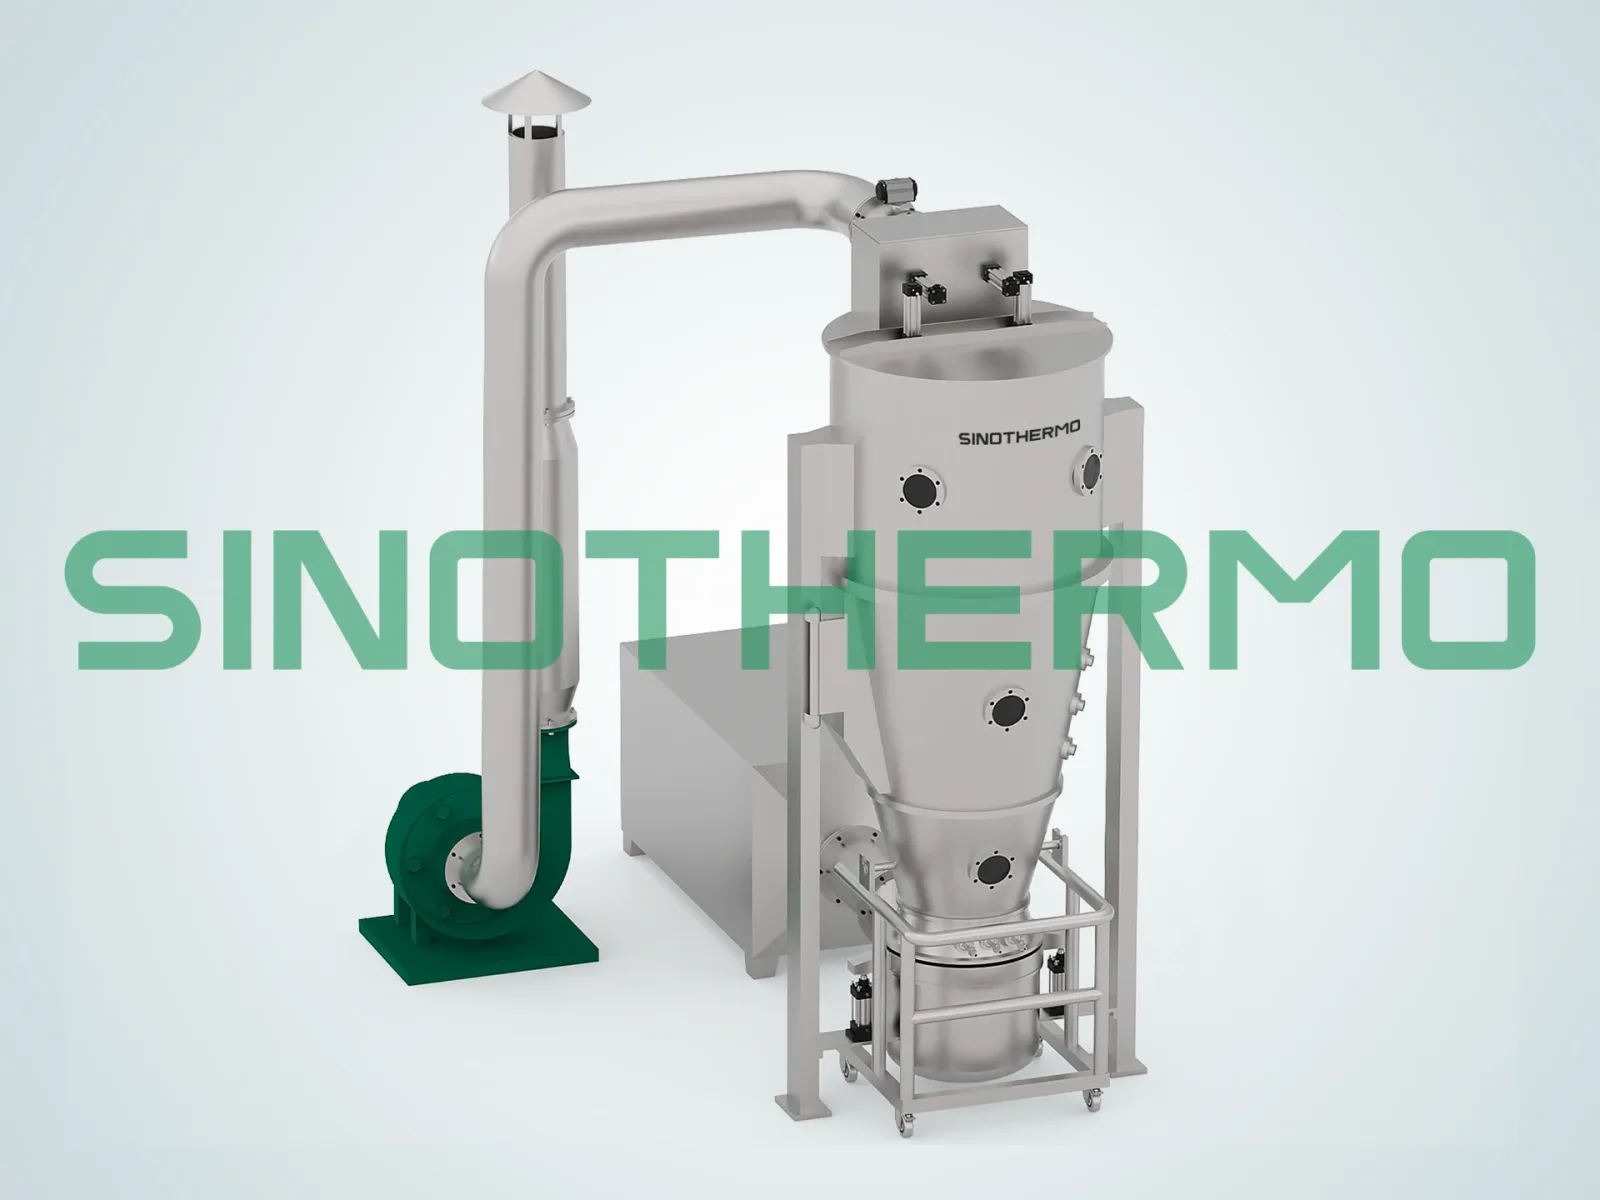
Les deux machines maintiennent des particules en suspension dans un flux d'air chaud ascendant. La différence tient à une seule chose : un granulateur pulvérise un liant liquide dans le lit fluidisé pour que de petites particules s'agglomèrent en granulés plus gros, tandis qu'un sécheur se contente d'éliminer l'humidité. La même cuve peut souvent faire les deux — granuler d'abord, puis sécher les granulés dans le même lot — c'est pourquoi les termes sont utilisés de manière interchangeable et pourquoi les acheteurs sont désorientés.
La question pratique n'est pas de savoir quelle machine est "meilleure". C'est de savoir si votre procédé doit modifier la taille des particules ou simplement éliminer l'eau.
Contexte rapide : pourquoi la confusion est si persistante
Un granulateur à lit fluidisé est, mécaniquement, un sécheur à lit fluidisé avec un système de pulvérisation boulonné dessus — c'est exactement pourquoi les deux sont confondus dans les conversations, dans les appels d'offres, et parfois dans les devis de fournisseurs qui ne précisent pas clairement quelle capacité est réellement incluse. Cette confusion a un coût réel : les acheteurs qui ont besoin de granulation mais spécifient un simple sécheur ne découvrent l'écart qu'une fois la machine sur le site, et ceux qui paient pour un granulateur complet alors qu'ils n'avaient besoin que de sécher ont surpayé pour un système de pulvérisation, des pompes et des commandes qu'ils n'utiliseront jamais.
Ce que fait la fluidisation
L'air est soufflé vers le haut à travers une plaque de distribution perforée sous un lit de particules. En dessous d'une vitesse critique, le lit reste immobile. À la vitesse minimale de fluidisation, la traînée équilibre le poids des particules et le lit se comporte comme un liquide en ébullition — les particules circulent, le lit se dilate, et chaque particule est entourée de gaz chaud.
Deux conséquences en découlent, et elles expliquent pourquoi les lits fluidisés sont si largement utilisés :
- Une surface de contact gaz-particule énorme — le séchage est rapide et uniforme, sans points chauds ni fraction sursechée
- Les particules sont mobiles et individuellement accessibles — ce qui rend possible la pulvérisation de liant sur elles
Sécheur à lit fluidisé : éliminer l'humidité
La matière particulaire humide est fluidisée dans l'air chauffé ; l'humidité s'évapore et repart avec l'échappement.
Convient aux granulés, cristaux et poudres à écoulement libre qui se fluidisent bien, typiquement dans la plage de 50 µm à plusieurs millimètres. Le séchage est rapide (souvent des minutes, pas des heures) et doux, puisque les particules sont en suspension dans le gaz plutôt que traînées sur du métal.
Usages typiques : séchage de granulés pharmaceutiques avant compression, poudres alimentaires, produits chimiques fins, engrais, granulés plastiques, et matériaux de batteries.
La contrainte principale est que la matière doit réellement se fluidiser. Les poudres très fines et cohésives forment des canaux ou des zones mortes ; des distributions granulométriques très larges entraînent les fines tandis que les particules grossières restent immobiles ; les matières collantes s'agglomèrent de manière incontrôlée. Là où c'est un problème, un lit fluidisé vibrant ajoute une vibration mécanique pour aider.
Granulateur à lit fluidisé : construire des particules
La cuve et la fluidisation sont identiques. Ce qui est ajouté est un système de pulvérisation de liant — des buses délivrant du liant liquide dans le lit fluidisé, plus les commandes pour gérer le débit de pulvérisation par rapport au taux de séchage.
Le mécanisme :
- 1.La poudre fine est fluidisée
- 2.La solution de liant est pulvérisée en fines gouttelettes sur les particules en mouvement
- 3.Les surfaces de particules mouillées deviennent collantes ; les particules qui entrent en collision adhèrent et forment des ponts
- 4.Le séchage simultané solidifie ces ponts en granulés permanents
- 5.Les granulés grossissent à mesure que le cycle continue, jusqu'à atteindre la taille cible
- 6.La pulvérisation s'arrête, et le même flux d'air sèche les granulés jusqu'à l'humidité finale
Pourquoi granuler ? Les poudres fines s'écoulent mal, se ségrèguent, génèrent de la poussière et se compriment de manière inconstante. La granulation produit des particules à écoulement libre avec une meilleure manipulation, une composition uniforme, une densité apparente contrôlée, moins d'exposition à la poussière, et une dissolution améliorée. En compression, c'est souvent essentiel pour atteindre l'uniformité de poids et de teneur.
Le contrôle critique est l'équilibre entre le débit de pulvérisation et le taux d'évaporation. Pulvériser trop vite et le lit se sur-mouille, s'agglomère de manière incontrôlée et s'effondre — une "trempe humide", le mode de défaillance classique. Pulvériser trop lentement et le liant sèche avant de former des ponts, produisant des fines au lieu de granulés. Cet équilibre explique pourquoi la granulation est un procédé véritablement plus exigeant que le séchage.
Comparaison côte à côte
| Sécheur à lit fluidisé | Granulateur à lit fluidisé | |
|---|---|---|
| Objectif | Éliminer l'humidité | Agrandir les particules |
| Pulvérisation de liant | Aucune | Requise |
| Taille des particules | Inchangée (un peu d'attrition) | Augmentée, contrôlée |
| Contrôle du procédé | Température, débit d'air, temps | + débit de pulvérisation, pression d'atomisation, position de la buse |
| Durée du cycle | Minutes | Plus longue — croissance puis séchage |
| Difficulté | Simple | Nécessite un travail de développement |
| Coût d'investissement | Base | Plus élevé — système de pulvérisation, pompes, commandes |
| Résultat | Version sèche de l'entrée | Un produit différent, conçu |
Une seule cuve peut-elle faire les deux ?
Oui, et c'est l'arrangement normal dans les usines pharmaceutiques et de chimie fine. Un granulateur à lit fluidisé est un sécheur à lit fluidisé avec un système de pulvérisation ajouté, de sorte qu'un seul lot peut granuler puis sécher.
Ajoutez un insert Wurster (un tube de tirage avec pulvérisation par le bas) et la même cuve enrobe aussi les particules — pour le masquage de goût, les barrières d'humidité, ou la libération contrôlée. Cela donne une seule machine couvrant le séchage, la granulation et l'enrobage, le concept de processeur à lit fluidisé.
Choisissez la machine de séchage uniquement lorsque vous n'avez jamais besoin de changer la taille des particules. Elle est moins chère, plus simple, et plus facile à utiliser et à nettoyer.
Choisissez le granulateur lorsque vous avez besoin d'agrandir les particules, ou vous vous y attendez. Adapter un système de pulvérisation sur un simple sécheur est possible mais généralement plus coûteux et moins bien intégré que d'acheter la capacité dès le départ.
Pulvérisation par le haut, par le bas, tangentielle
| Configuration | Position de la buse | Idéal pour |
|---|---|---|
| Pulvérisation par le haut | Au-dessus du lit, pulvérisant vers le bas | Granulation — la plus simple, la plus courante |
| Pulvérisation par le bas (Wurster) | Dans le distributeur, pulvérisant vers le haut | Enrobage — film uniforme, les particules passent devant la buse selon un trajet organisé |
| Tangentielle / rotative | Côté d'un disque rotatif | Granulés à haute densité, superposition, pastilles |
Pour la granulation, la pulvérisation par le haut est standard. Pour l'enrobage, la pulvérisation par le bas est nettement meilleure, car le tube de tirage organise le mouvement des particules de sorte que chacune passe devant la buse de manière répétée selon un trajet cohérent — donnant une épaisseur de film uniforme qu'une circulation aléatoire ne peut pas offrir.
Ce qu'il faut spécifier
- Plage de taille de lot — et le lot minimum qui se fluidise encore correctement (important pour la R&D et les petites campagnes)
- Traitement de l'air — capacité de chauffage, déshumidification si l'humidité ambiante varie, classe de filtration
- Conception de la plaque de distribution adaptée à votre taille de particule
- Système de filtration — à secousses, à jet pulsé, ou à cartouche, et comment il est nettoyé sans interrompre le lot
- Système de pulvérisation (granulateur) — type de buse, nombre, position, contrôle de l'air d'atomisation, alimentation en liant péristaltique ou par débit massique
- Contrôle et rétroaction du débit de pulvérisation — le contrôle de procédé le plus important à lui seul
- Mesure de la température du produit et de l'humidité d'échappement — utilisée pour juger du point final
- Protection contre les explosions — obligatoire pour les liants à solvant organique, et à évaluer même pour les systèmes aqueux (risque d'explosion de poussière)
- Matériaux et finition — 316L, Ra documenté pour le pharmaceutique
- Nettoyage — capacité NEP, ou cuve amovible avec accès démontré
- Confinement à la décharge pour les produits puissants
- Enregistrement des données — registres de lot conformes aux BPF
- Essai sur votre matière — si elle se fluidise, et la fenêtre pulvérisation/évaporation, sont empiriques
Erreurs courantes à éviter
- Spécifier "un lit fluidisé" sans préciser si la granulation est nécessaire. La cuve se ressemble sur un plan d'ensemble général ; le système de pulvérisation, les commandes et la portée de validation ne se ressemblent pas en termes de coût.
- Sous-estimer le temps de développement de procédé que nécessite la granulation. Le séchage est en grande partie une question de débit d'air et de température ; la granulation nécessite de trouver une fenêtre de débit de pulvérisation stable, ce qui demande de véritables essais de développement.
- Acheter une capacité de granulation complète pour un produit qui ne sera jamais que séché. Le système de pulvérisation, les pompes et les commandes supplémentaires représentent un véritable surcoût — ne payez pour cela que lorsque le procédé a réellement besoin d'agrandir les particules.
- Traiter le débit de pulvérisation comme un paramètre réglé une fois pour toutes. Il nécessite un contrôle actif et une rétroaction par rapport au taux d'évaporation ; une dérive dans un sens ou l'autre risque une trempe humide ou un excès de fines.
- Choisir la pulvérisation par le haut pour une application d'enrobage parce que c'est moins cher. L'uniformité de l'enrobage dépend du trajet organisé des particules que fournit un insert Wurster — l'enrobage par pulvérisation par le haut est possible mais bien moins uniforme, et cet écart se manifeste dans le taux de libération ou la performance du masquage de goût.
Où SINOTHERMO s'inscrit
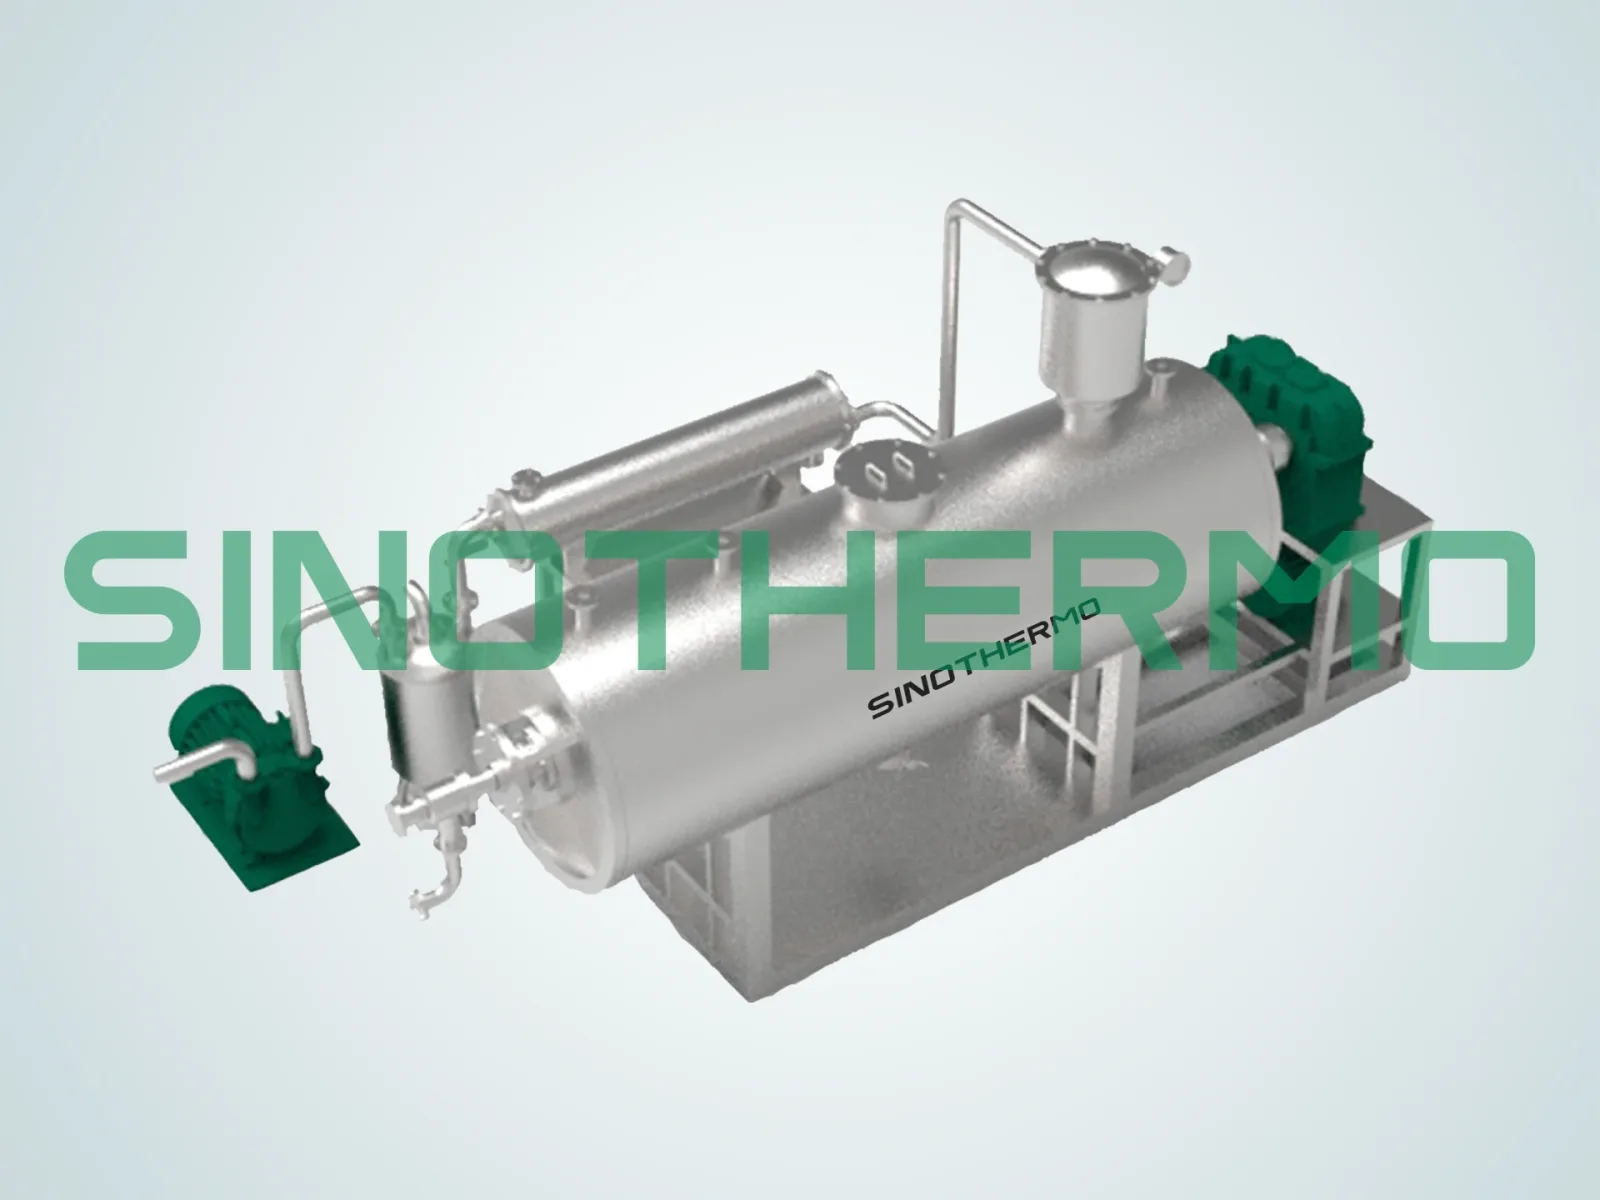
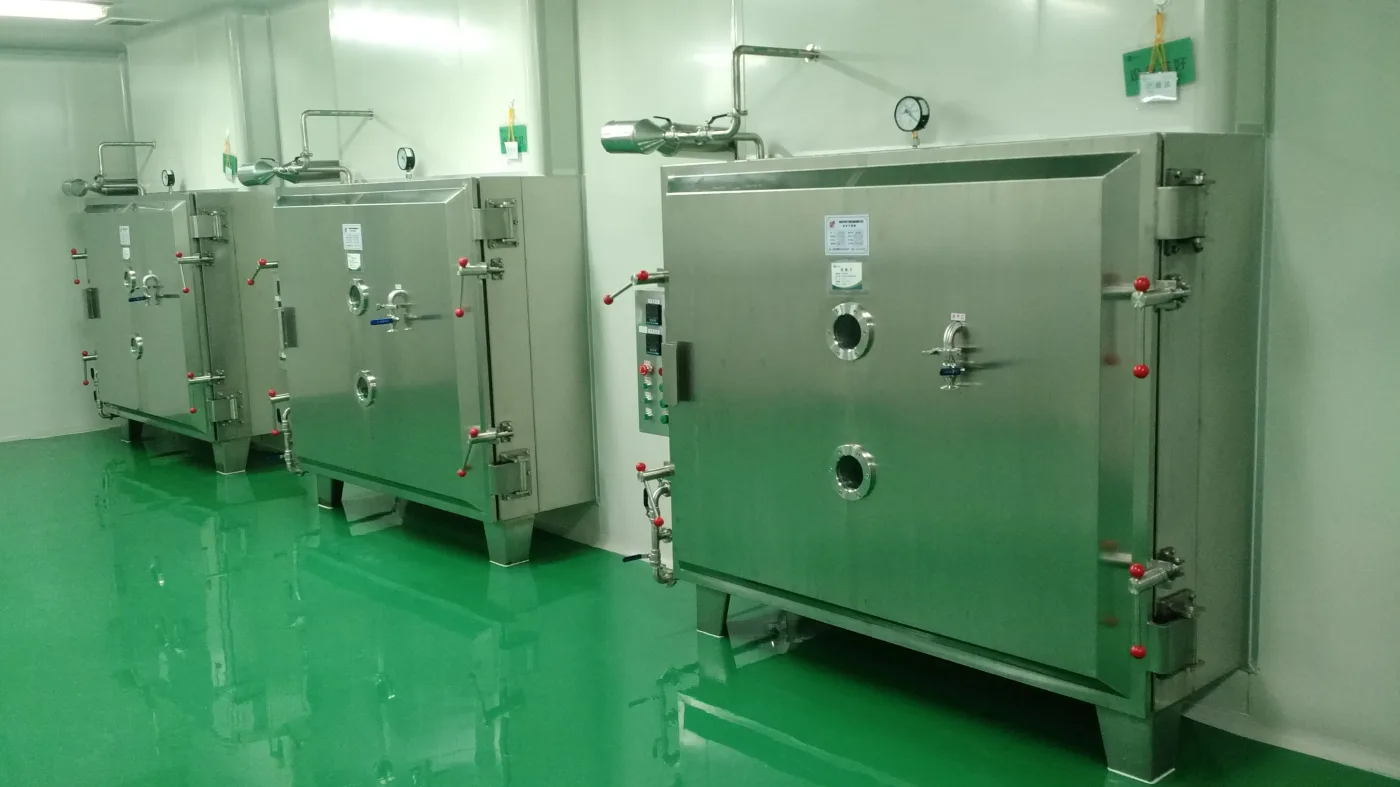
Nous fabriquons des sécheurs à lit fluidisé, des granulateurs à lit fluidisé, et des systèmes d'enrobage Wurster, de sorte que la recommandation peut suivre votre procédé plutôt que notre catalogue.
Deux questions déterminent la spécification et aucune ne peut trouver de réponse sur le papier : votre matière se fluidise-t-elle correctement, et quel débit de pulvérisation peut-elle absorber sans sur-mouillage. Notre laboratoire pilote établit les deux — vitesse minimale de fluidisation, courbe de séchage, croissance des granulés en fonction du débit de pulvérisation, distribution granulométrique atteignable des granulés, et la fenêtre de procédé avec marge. Les essais pilotes sont un service d'ingénierie avant-vente payant et vous conservez le rapport complet, exactement les données dont un cahier des charges de production a besoin.
Questions fréquemment posées
Quelle est la différence entre un granulateur à lit fluidisé et un sécheur à lit fluidisé ?
Un sécheur à lit fluidisé élimine uniquement l'humidité des particules en suspension dans l'air chaud. Un granulateur à lit fluidisé ajoute un système de pulvérisation de liant pour que la poudre fine s'agglomère en granulés plus gros, puis les sèche dans le même lot. La cuve et la fluidisation sont identiques ; le système de pulvérisation et ses commandes font la différence.
Un granulateur à lit fluidisé peut-il aussi sécher ?
Oui — la granulation et le séchage se déroulent normalement dans le même lot. Le liant est pulvérisé pendant que le lit est fluidisé, les granulés grossissent, puis la pulvérisation s'arrête et le même flux d'air chaud les sèche jusqu'à l'humidité finale. Avec un insert Wurster ajouté, la même cuve peut aussi enrober les particules.
Pourquoi granuler une poudre plutôt que de l'utiliser directement ?
Les poudres fines s'écoulent mal, se ségrèguent, génèrent de la poussière et se compriment de manière inconstante. La granulation donne des particules à écoulement libre avec une composition uniforme, une densité apparente contrôlée, moins d'exposition à la poussière et une meilleure dissolution — souvent essentiel pour un poids de comprimé et une uniformité de teneur constants.
Quel est le problème le plus courant en granulation en lit fluidisé ?
Le surmouillage. Si le liant est pulvérisé plus vite que le lit ne peut l'évaporer, les particules deviennent trop collantes, s'agglomèrent de manière incontrôlée, et le lit s'effondre — une "trempe humide". L'erreur inverse, pulvériser trop lentement, sèche le liant avant la formation de ponts et produit des fines au lieu de granulés. Équilibrer le débit de pulvérisation par rapport au taux d'évaporation est le problème de contrôle central.
Quelle est la différence entre la pulvérisation par le haut et par le bas ?
La pulvérisation par le haut, avec la buse au-dessus du lit, est la configuration standard pour la granulation. La pulvérisation par le bas (Wurster), avec des buses dans la plaque de distribution pulvérisant vers le haut à travers un tube de tirage, donne un enrobage bien plus uniforme car les particules passent devant la buse de manière répétée selon un trajet organisé — ce qu'exige l'uniformité du film.
Si votre poudre se fluidise, et quel débit de pulvérisation elle tolère, ne peut être que mesuré.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Demander un essai pilote
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-mail: mark.gu@sinothermo.com
Téléphone: +86 18021972660