En séchage par atomisation, la température d'entrée fixe la chaleur que le procédé peut fournir, et la température de sortie indique à quel point la poudre est sèche et à quelle température le produit est monté. C'est la température de sortie qu'il faut piloter. On la règle par le débit d'alimentation, et on choisit la température d'entrée pour donner au sécheur assez de capacité sans dépasser ce que votre produit supporte.
La plupart des problèmes de séchage par atomisation qui ressemblent à une « mauvaise température » sont en réalité un décalage entre ces deux valeurs et la matière. Une poudre collante, une poudre trop humide, une poudre qui a perdu son activité : chacune a une explication thermique et une solution différente. Ce guide explique le rôle des températures d'entrée et de sortie, leur relation, les plages typiques selon les matières et une méthode de réglage pas à pas.
Contexte rapide : deux températures, deux rôles
La température d'entrée est la température du gaz de séchage à son arrivée dans la chambre. Elle définit la chaleur disponible pour évaporer l'eau. Une température d'entrée plus élevée donne plus de capacité d'évaporation pour le même débit d'air, de sorte qu'un sécheur plus petit ou moins cher peut faire le même travail.
La température de sortie est la température du gaz quittant la chambre, mesurée avant l'étape de collecte de la poudre. Elle reflète la chaleur restante après l'évaporation. Pour un débit d'air donné, elle monte quand vous alimentez moins de liquide et baisse quand vous en alimentez plus.
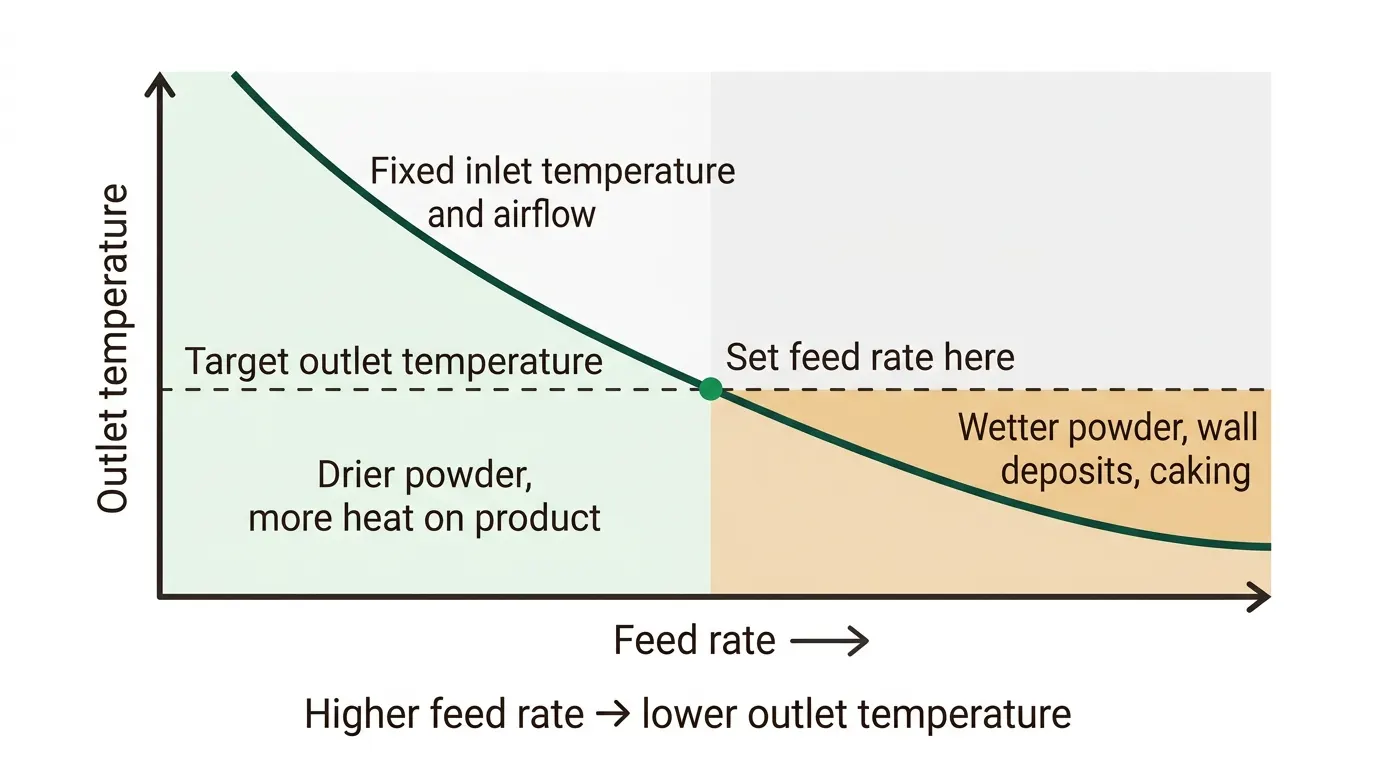
La température de sortie compte davantage parce qu'elle est le meilleur indicateur pratique de deux choses à la fois : l'humidité résiduelle de la poudre et la température atteinte par les particules séchées. On ne peut pas la fixer directement. On la pilote indirectement : augmentez le débit d'alimentation et elle baisse, diminuez-le et elle monte.
Pour le mécanisme complet, voir le fonctionnement du séchage par atomisation.
Comment les deux températures sont liées
La chaleur fournie pour évaporer l'eau provient de la chute de température du gaz entre l'entrée et la sortie. En termes simples, la chaleur retirée du gaz est égale à la chaleur utilisée pour évaporer l'eau et chauffer l'alimentation et le produit, plus les pertes.
Cela donne trois règles empiriques utiles :
- 1.À température d'entrée et débit d'air fixes, un débit d'alimentation plus élevé abaisse la température de sortie, car davantage d'eau demande davantage de chaleur. La poudre sort plus humide.
- 2.À débit d'alimentation fixe, une température d'entrée plus élevée augmente la température de sortie, et la poudre sort plus sèche.
- 3.L'écart entre l'entrée et la sortie est votre budget thermique de fonctionnement. Un écart très faible signifie que le sécheur est sous-chargé et inefficace. Un écart très grand signifie que vous poussez fortement le sécheur et risquez une poudre humide au moindre changement.
Les gouttelettes n'atteignent pas la température du gaz tant qu'elles contiennent de l'eau. L'évaporation maintient la surface de la particule près de la température du thermomètre mouillé, bien inférieure à la température d'entrée. C'est pourquoi le séchage par atomisation peut traiter des matières sensibles à la chaleur à des températures d'entrée de 150 °C ou plus. Le danger survient en fin de séchage, quand la particule a perdu son eau et peut chauffer vers la température de sortie.
Ce que chaque température fait au produit
| Changement | Effet sur la poudre | Risque typique |
|---|---|---|
| Température de sortie plus élevée | Humidité résiduelle plus faible, meilleur écoulement, moins de mottage au stockage | Dégradation thermique, perte de composés volatils, brûlure, collage thermoplastique |
| Température de sortie plus basse | Plus doux pour le produit | Poudre humide, dépôts aux parois, mottage, risque microbien |
| Température d'entrée plus élevée | Plus de capacité ; surface de particule souvent plus dure et moins poreuse | Formation de peau, particules creuses ou fissurées, dommages au produit si la sortie monte aussi |
| Température d'entrée plus basse | Départ plus doux, séchage plus tendre | Capacité plus faible, plus d'énergie par kilogramme si le débit d'air doit augmenter |
La structure des particules réagit aussi. Un séchage rapide en surface à très haute température d'entrée peut former une coque sèche alors que le cœur est encore humide, et la particule peut gonfler ou se fissurer. Pour les céramiques, cela influe sur l'écrasement des granulés au pressage ; nous en parlons dans séchage par atomisation de la céramique.
Pourquoi le collage dépend de la température
Pour les alimentations riches en sucres, les extraits et de nombreux produits alimentaires, le facteur déterminant est la température de transition vitreuse de la matière séchée. En dessous, la matière est un verre rigide et fluide. Au-dessus, la surface ramollit et devient collante. La température de transition vitreuse baisse quand la poudre retient plus d'humidité ; une particule plus humide colle donc à plus basse température.
Une règle empirique souvent citée veut que le collage commence à une température d'environ 10 à 20 °C au-dessus de la température de transition vitreuse de la poudre à son humidité. C'est un repère, pas une garantie, et l'écart exact dépend de la matière ; vérifiez donc par essai. La conséquence pratique est simple : pour éviter le collage aux parois avec une alimentation collante, on abaisse la température atteinte par la particule, on relève sa température de transition vitreuse avec un support comme la maltodextrine, ou on refroidit la paroi. Nos guides sur le séchage par atomisation des extraits de plantes et la résolution du collage aux parois vont plus loin.
Plages de température typiques
Le tableau donne des points de départ, pas des recettes. Chaque formulation est différente, et le bon réglage vient d'un essai.
| Matière ou cas | Température d'entrée | Température de sortie | Points de vigilance |
|---|---|---|---|
| Solution ou coulis aqueux général | 150 à 250 °C typique | Environ 70 à 100 °C | Équilibrer humidité et dommages au produit |
| Extraits collants, alimentations riches en sucres | Sécheur par atomisation pour extraits SINOTHERMO : 140 à 180 °C | Souvent plus basse ; fixée par l'humidité et la transition vitreuse | Dépôts aux parois ; utiliser support et paroi refroidie |
| Actifs sensibles à la chaleur, probiotiques, enzymes | Entrée modérée à basse ; support protecteur | La plus basse que l'humidité permet | Perte d'activité et de viabilité |
| Barbotine céramique | Sécheur par atomisation à pression SINOTHERMO : 150 à 350 °C | Réglée pour atteindre l'humidité cible des granulés | Granulés creux à très haute entrée |
| Poudres chimiques et minérales | Sécheur par atomisation centrifuge SINOTHERMO : 150 à 500 °C | Environ 80 à 90 °C sur la série LPG | Poussière, dépôts, vitesse de séchage |
| Alimentation à base de solvant en boucle inerte | Circulation fermée SINOTHERMO : 100 à 300 °C | Fixée par le solvant et les limites du produit | Solvant résiduel, teneur en oxygène |
Les valeurs SINOTHERMO proviennent de nos données produit pour les sécheurs par atomisation à pression, centrifuge, pour extraits et à circulation fermée. Les plages générales pour les alimentations aqueuses sont des valeurs courantes de l'industrie et doivent être confirmées pour votre matière.
L'humidité de la poudre dépend aussi du produit. Les sécheurs SINOTHERMO fournissent typiquement 3 à 8 pour cent d'humidité sur les modèles pour extraits et à circulation fermée, et le sécheur à pression indique moins de 5 pour cent, avec 0,5 pour cent atteignable dans certains cas.
Une méthode pas à pas pour régler la température
- 1.Trouver la limite du produit — établissez la température à laquelle votre produit se dégrade, se décolore ou perd son activité, et la température de transition vitreuse de la poudre séchée si la matière est amorphe. Cela donne le plafond de la température de sortie.
- 2.Fixer l'humidité cible — décidez de l'humidité résiduelle maximale que la poudre peut avoir pour le stockage et l'usage en aval. Cela donne le plancher de la température de sortie.
- 3.Choisir une température d'entrée de départ — prenez une valeur au milieu de la plage du sécheur, plus basse si l'alimentation est sensible.
- 4.Commencer à faible débit d'alimentation — confirmez que l'atomisation et le débit d'air sont stables.
- 5.Augmenter le débit jusqu'à ce que la température de sortie atteigne la cible — le débit d'alimentation qui donne votre température de sortie est la capacité du sécheur sur votre matière à cette entrée.
- 6.Mesurer la poudre — vérifiez l'humidité, la granulométrie, la masse volumique apparente et le test de qualité qui compte pour votre produit.
- 7.Ajuster une variable à la fois — si la poudre est trop humide, réduisez le débit ou augmentez l'entrée. Si le produit est abîmé, baissez la température d'entrée et acceptez un débit plus faible. Si les particules sont creuses ou fissurées, baissez la température d'entrée ou augmentez la teneur en solides.
- 8.Consigner le résultat — notez entrée, sortie, débit d'alimentation, débit d'air, réglage de l'atomiseur et propriétés de la poudre pour pouvoir reproduire et passer à l'échelle.
Erreurs courantes à éviter
Régler l'entrée au maximum autorisé par le sécheur. Une température d'entrée élevée donne de la capacité, pas de la qualité. Choisissez-la d'après les limites de votre produit.
Piloter par la seule température d'entrée. Sans surveiller la sortie, impossible de savoir si la poudre est humide ou surséchée.
Ignorer l'humidité ambiante. Un air d'entrée humide apporte de l'eau dans la chambre et réduit la capacité de séchage. Sous climat humide, l'air déshumidifié peut stabiliser le procédé.
Utiliser directement à l'échelle de production les températures du sécheur de laboratoire. La taille de la chambre, le temps de séjour et l'atomiseur changent avec l'échelle. Considérez les réglages de laboratoire comme un point de départ et confirmez à l'échelle pilote. Voir le guide du sécheur par atomisation pilote.
Oublier l'étape de collecte. Une poudre qui quitte la chambre chaude peut reprendre de l'humidité dans le collecteur ou l'emballage. Refroidissez et scellez vite.
Sauter l'essai. Les limites de température dépendent de votre formulation et de votre support. Un essai pilote sur votre propre alimentation donne des valeurs mesurées. Notre laboratoire d'essais réalise des essais payants et rapporte conditions de fonctionnement, humidité et propriétés de la poudre.
Conclusion
Traitez la température d'entrée comme un choix de capacité et de conception, et la température de sortie comme la variable de contrôle de la qualité de la poudre. Trouvez la limite de votre produit, fixez l'humidité cible et utilisez le débit d'alimentation pour placer la température de sortie entre les deux. Pour les alimentations collantes ou sensibles à la chaleur, changez la formulation ou la conception du sécheur avant de changer la température.
Prochaine étape : Demander un essai pilote avec votre propre alimentation. L'essai pilote est un service payant, et le rapport vous donne les températures d'entrée et de sortie, le débit d'alimentation et les propriétés de la poudre pour spécifier un sécheur de production.
Questions fréquentes
Quelle est la température d'entrée typique en séchage par atomisation ?
Cela dépend de la matière et du sécheur. Pour les alimentations aqueuses générales, des températures d'entrée d'environ 150 à 250 °C sont courantes. Le sécheur par atomisation à pression de SINOTHERMO fonctionne sur une plage d'entrée de 150 à 350 °C, le sécheur centrifuge de 150 à 500 °C, et le sécheur pour extraits utilise 140 à 180 °C.
Quelle est la température de sortie typique ?
Couramment environ 70 à 100 °C pour les alimentations aqueuses. La température de sortie doit être fixée par l'humidité cible de la poudre et la limite thermique de votre produit. Sur la série centrifuge LPG de SINOTHERMO, la sortie est d'environ 80 à 90 °C.
Comment contrôler la température de sortie ?
Principalement par le débit d'alimentation. Augmenter le débit abaisse la température de sortie, le diminuer l'élève. La température d'entrée et le débit d'air la modifient aussi.
Pourquoi ma poudre est-elle collante ou motte-t-elle ?
Généralement parce que la particule a atteint une température supérieure à son point de collage alors qu'elle retenait encore de l'humidité, ou parce que la poudre séchée a absorbé de l'humidité ensuite. Abaissez la température du produit, relevez la température de transition vitreuse avec un support, utilisez des parois refroidies ou de l'air déshumidifié, et scellez vite la poudre.
Puis-je sécher par atomisation des produits sensibles à la chaleur à haute température d'entrée ?
Souvent oui, car l'évaporation maintient la surface de la particule près de la température du thermomètre mouillé tant qu'elle contient de l'eau. Le risque vient de la température de sortie et de la phase finale de séchage ; contrôlez-la donc soigneusement et utilisez des supports protecteurs si nécessaire.
Comment connaître la bonne température pour mon produit ?
Réalisez un essai. Un essai pilote mesure l'humidité, les propriétés des particules et la qualité du produit pour quelques combinaisons d'entrée et de sortie. L'essai pilote est un service payant que vous pouvez demander via notre page de contact.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-mail: mark.gu@sinothermo.com
Téléphone: +86 18021972660