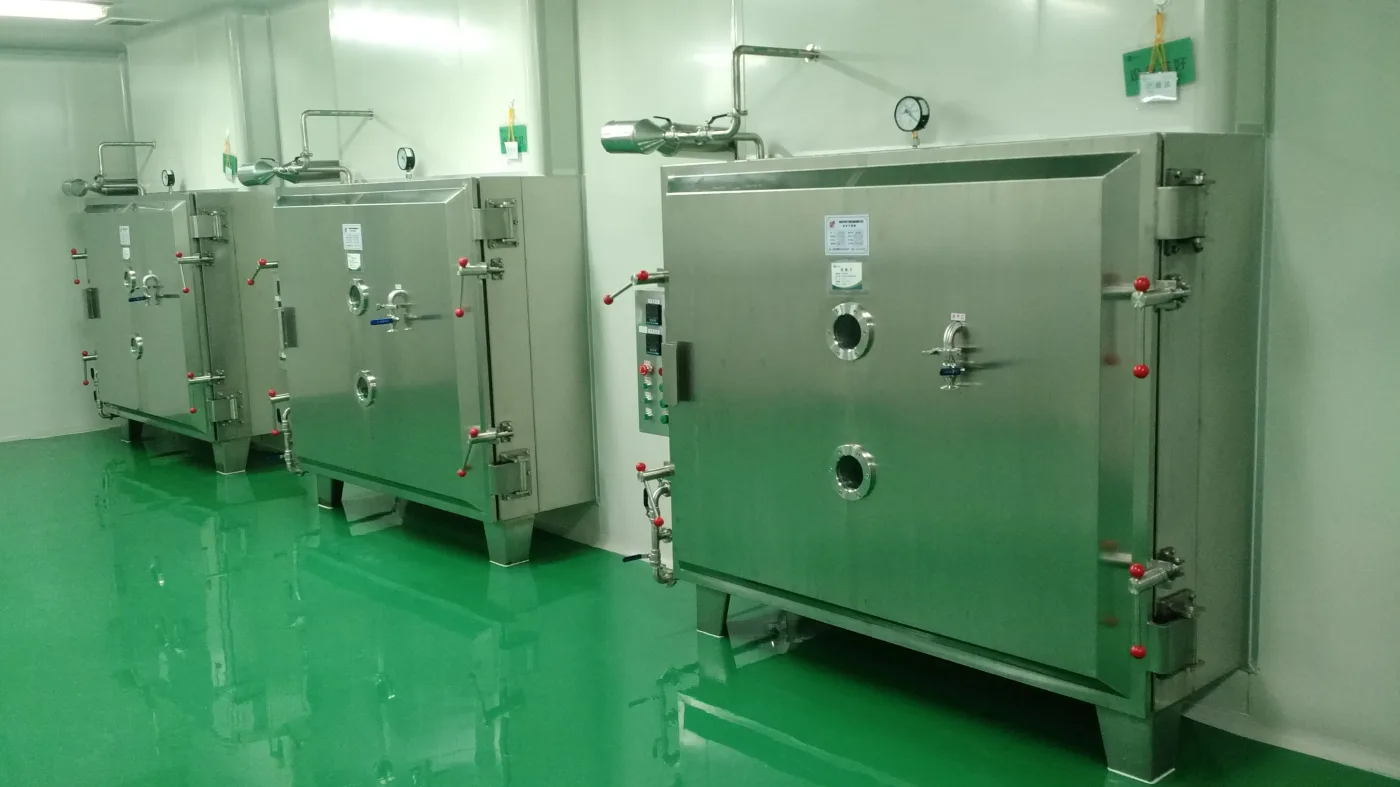
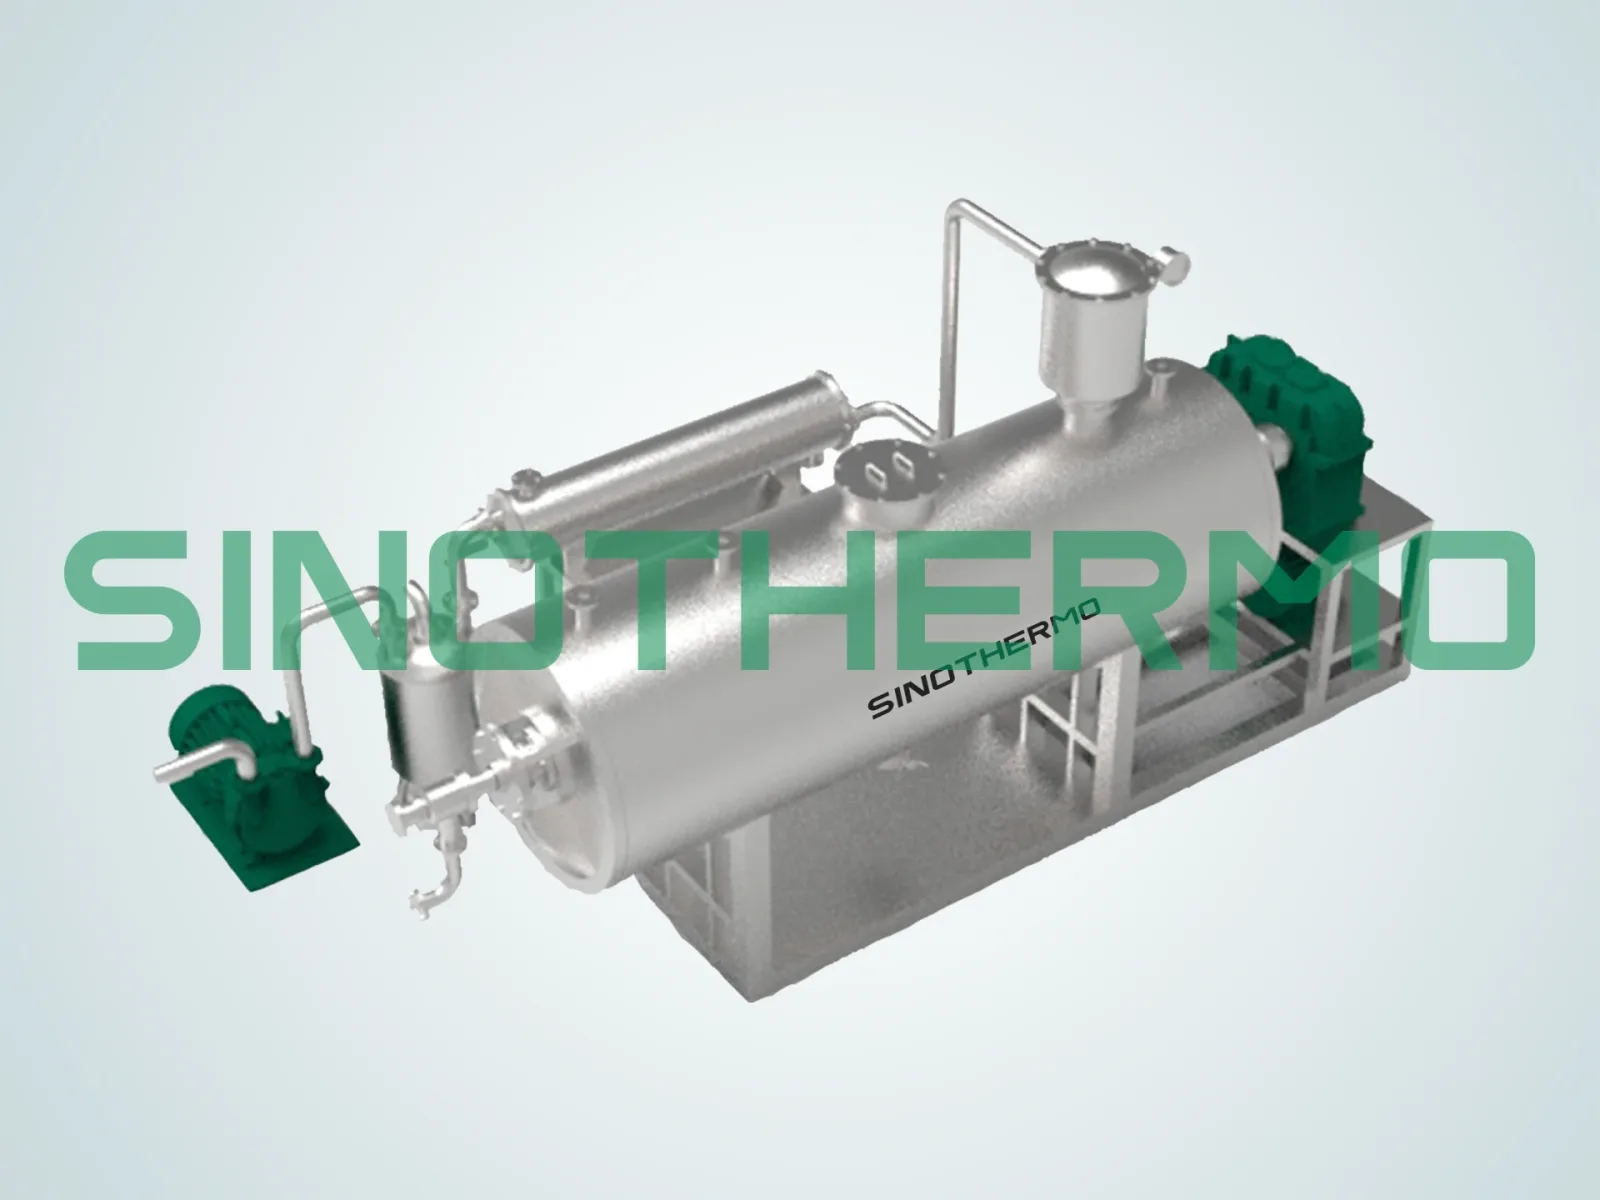
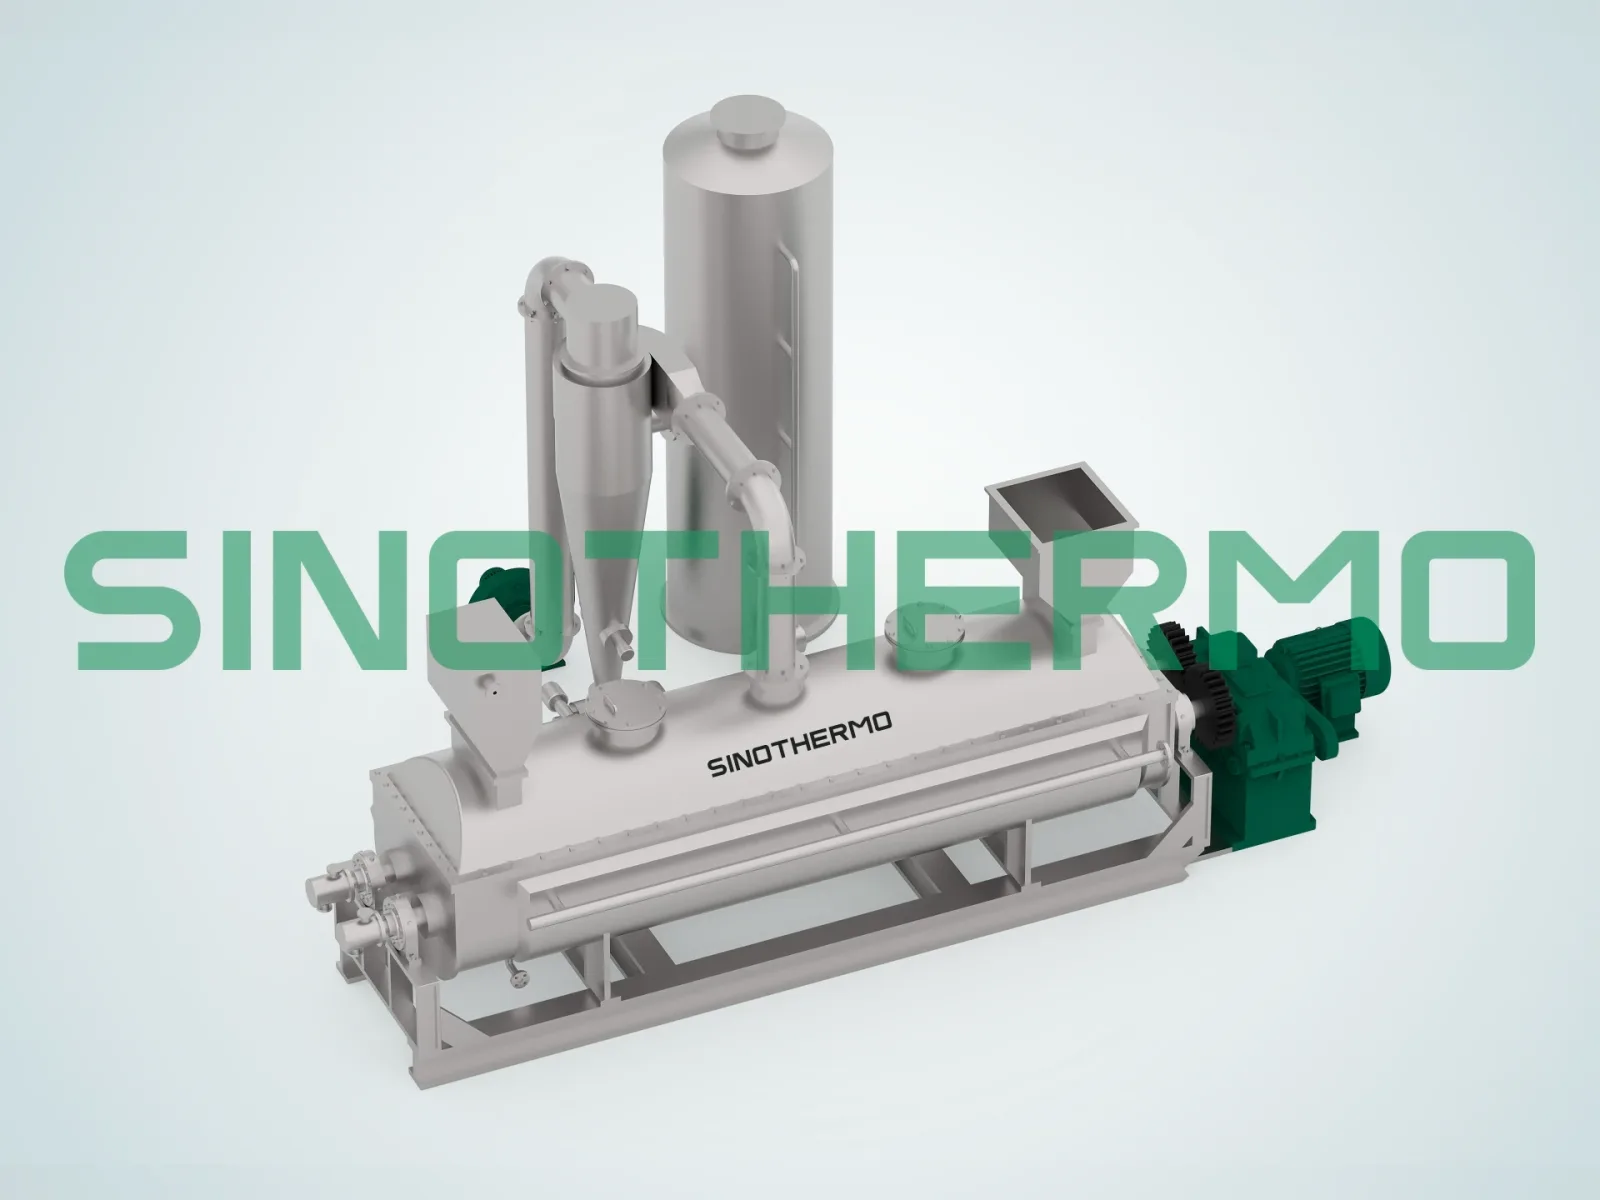
두 기계 모두 소재를 가열된 벽에 밀착시켜 이동시킴으로써 진공 상태에서 건조하며, 둘 다 정치식 및 전동식 건조기가 처리할 수 없는 까다로운 원료를 위해 선택됩니다. 차이는 교반기에 있습니다: 레이크 암은 최소한의 전단력으로 소재를 들어 올리고 뒤집는 반면, 패들은 전단하고 접습니다. 이것이 레이크를 끈적하고 딱딱한 껍질이 생기는 케이크에 더 적합하게 만들고, 패들을 가소성 단계를 거치는 페이스트와 슬러지에 더 적합하게 만듭니다.
귀사의 소재가 자유롭게 흐른다면, 둘 다 정답이 아닙니다 — 로터리 콘 또는 원추형 스크류 진공 건조기가 더 저렴하고 더 간단할 것입니다. 이 두 가지는 다른 건조기에 문제를 일으키는 소재를 위해 특별히 존재합니다.
간단한 배경: 같은 작업에 왜 두 가지 교반기 설계가 존재하는가
하나의 교반식 진공 건조기가 모든 까다로운 원료를 처리할 수 있다면 더 간단할 것입니다. 하지만 그렇지 않습니다. "까다로움"이 실제로 서로 다른 두 가지 고장 모드로 나뉘기 때문입니다. 일부 케이크는 수분을 잃으면서 딱딱해지고 벽에 달라붙습니다 — 부드러운 스윕이 기계적으로 깨뜨려야 하는 단단하고 부착성 있는 층입니다. 다른 소재는 부서지기보다는 덩어리가 되어 구르려는 부드럽고 반죽 같은 단계를 거칩니다 — 단단한 스크레이퍼가 걸려버릴 수 있는 것입니다. 레이크와 패들 설계가 존재하는 이유는 단일 교반기 형상으로는 두 고장 모드 모두를 잘 처리할 수 없기 때문이며, 귀사의 소재가 어떤 거동을 보일지 잘못 판단하면 성능이 부족한 기계에서 실제 비용이 발생합니다.
왜 둘 다 존재하는가
간접 가열식 건조기에서는 열이 가열된 벽에서 소재로 전달되어야 합니다. 건조된 분말은 열전도가 나쁘기 때문에 벽과 접촉하는 층이 건조되면 그 뒤에 있는 모든 것을 단열시킵니다. 건조 속도가 급격히 떨어집니다.
교반식 진공 건조기는 이 층을 지속적으로 긁어내고 젖은 소재로 대체함으로써 이 문제를 해결합니다. 열전달 계수는 사이클 내내 높게 유지되며, 이것이 이 기계들이 동일한 소재에 대해 정치식 진공 트레이 건조기가 8~24시간을 필요로 할 곳에서 2~8시간 사이클을 달성하는 이유입니다.
두 설계가 갈라지는 지점은 소재를 이동시키는 방식이며, 서로 다른 문제성 원료는 서로 다른 취급을 필요로 합니다.
진공 레이크 건조기
재킷이 있는 벽 가까이를 쓸며 소재를 들어 올리고 뒤집는 레이크 또는 해로우 암을 운반하는 축을 가진 수평 원통형 용기입니다.
최적의 용도:
- 표면에 부착되는 끈적하고 응집성 있는 소재
- 딱딱해지거나 단단한 껍질을 형성하는 케이크 — 레이크가 기계적으로 이를 깨뜨림
- 건조 중 점도가 극적으로 변화하며, 매우 끈적한 상태로 시작해 자유롭게 흐르는 분말로 끝나는 소재
- 패들 전단이 너무 많은 미세 입자를 생성하게 될 부서지기 쉬운 결정
특성:
- 패들보다 낮은 전단력, 따라서 입자 마모가 적음
- 레이크 형상이 벽을 공격적으로 긁어내어 축적에 저항함
- 딱딱한 껍질 형성을 깨는 데 도움이 되는 역회전 기능을 흔히 포함함
- 벌크 혼합이 다소 덜 집중적이어서, 온도 균일성이 스윕 패턴에 더 의존함
진공 패들 건조기
하나 또는 두 개의 축에 패들이 있는 수평 용기입니다 — 흔히 트로프 형태입니다. 이축 설계는 집중적인 혼합을 위해 서로 맞물립니다. 패들과 때로는 축 자체가 중공이며 가열되어, 재킷을 넘어서는 상당한 열전달 면적을 추가합니다.
최적의 용도:
- 초기 수분 함량이 높은 페이스트와 슬러지
- 가소성 또는 반죽 같은 단계를 거치는 소재 — 패들은 이를 반죽하며 통과하지만, 레이크는 걸리거나 소재를 덩어리로 만들 수 있음
- 주어진 설치 공간 내에서 최대 열전달 면적이 필요한 경우 (가열된 축과 패들은 재킷 면적만보다 50~100% 더 추가할 수 있음)
- 균일한 건조 또는 공정 중 혼합을 위해 집중적인 혼합이 필요한 원료
특성:
- 배치식 진공 건조기 계열 중 가장 높은 열전달률
- 더 많은 전단, 따라서 더 많은 입자 파쇄 — 더 미세한 제품을 원한다면 좋지만, 입자 무결성이 규정되어 있다면 나쁨
- 이축 자체 세정 형상이 축적을 줄임
- 더 높은 설치 동력과 토크; 구동부와 씰이 유지보수의 초점
나란히 비교
| 진공 레이크 건조기 | 진공 패들 건조기 | |
|---|---|---|
| 교반기 | 레이크/해로우 암 | 패들, 단축 또는 이축 |
| 제품에 대한 전단 | 낮음 | 중간~높음 |
| 입자 마모 | 낮음 | 중간 |
| 끈적함/딱딱한 껍질 처리 | 우수 | 양호 |
| 페이스트/가소성 단계 처리 | 중간 — 걸릴 수 있음 | 우수 |
| 열전달 면적 | 재킷 (+ 암) | 재킷 + 중공 축 + 패들 |
| 혼합 강도 | 중간 | 높음 |
| 일반적인 사이클 | 2~8시간 | 2~8시간 (높은 수분에서 흔히 더 짧음) |
| 설치 동력 | 낮음 | 높음 |
| 세척 | 접근성 양호; 암이 단순함 | 이축 자체 세정이지만 형상이 더 복잡함 |
| 자본 비용 | 낮음 | 높음 |
선택 규칙
귀사의 소재는 가장 어려운 지점에서 무엇을 하는가?
거의 모든 까다로운 건조 작업에는 소재가 가장 다루기 힘든 — 끈적하거나, 반죽 같거나, 덩어리지기 쉬운 — 수분 범위가 있습니다. 시작 조건이나 종료 조건이 아니라, 바로 이 창(window)이 기계를 결정합니다.
- 단단해지고 딱딱한 껍질이 생기며 벽에 부착됨 → 레이크. 암이 기계적으로 껍질을 깨뜨림; 패들은 이를 발라버릴 수 있음.
- 가소성이 되고 반죽처럼 변하며 덩어리짐 → 패들. 이를 반죽하며 통과함; 레이크는 걸리거나 암 주위에 소재를 감을 수 있음.
- 내내 자유롭게 흐르는 상태 유지 → 둘 다 아님. 로터리 콘 또는 원추형 스크류 진공 건조기를 사용하여 비용을 절약하십시오.
- 초기 수분이 매우 높음 (펌핑 가능한 슬러지) → 패들, 가열된 축과 패들의 추가 열전달 면적 때문.
- 부서지기 쉬운 결정, 입자 크기가 규정됨 → 레이크, 더 낮은 마모를 위해.
이것이 바로 파일럿 시험이 결정적으로 답하는 질문입니다. 조성으로부터 소재의 가소성 단계를 예측하는 것은 신뢰할 수 없습니다 — 화학적으로 유사한 두 여과 케이크가 완전히 다르게 거동할 수 있습니다.
일반적인 용도
진공 레이크 건조기 — 용매 습윤 케이크로부터의 제약 중간체 및 원료의약품; 염료와 안료; 딱딱한 껍질이 생기는 특수 화학물질; 산소 배제가 필요한 배터리 전구체 소재.
진공 패들 건조기 — 화학 슬러지 및 고수분 페이스트; 부피 감소가 목표인 폐수 및 산업 슬러지; 식품 페이스트; 동시 혼합과 건조가 필요한 소재; 더 큰 배치 규모의 용매 습윤 케이크.
둘 중 어느 것이든 규정해야 할 사항
- 재킷, 축, 패들/암을 개별적으로 분류한 총 열전달 면적
- 귀사의 소재에서, 귀사의 입구 및 출구 수분 함량에서 보장된 사이클 시간
- 설치 구동 동력과 최대 토크 — 소재는 흔히 끈적한 단계에서 토크가 최고조에 달하며, 저사양 구동부는 그곳에서 멈춤
- 축 씰 설계 — 주요 유지보수 항목이자 오염 경로; 유형과 예상 서비스 간격을 문의할 것
- 딱딱한 껍질 형성을 깨기 위한 역회전 기능
- 유휴 시 최종 진공도뿐만 아니라 최대 증기 부하 하에서 달성 가능한 진공도
- 응축기 규격 및 용매 회수
- 귀사의 구역 분류에 맞는 방폭 보호
- 배출 설계 및 잔류물 — 용기 내에 얼마나 남는지
- 축, 씰, 패들/암 뿌리부에 대한 세척 접근성
- 공정 중 건조도 지표로 유용한 토크 추세 계측기
피해야 할 흔한 실수
- 데이터 시트로부터 가소성 단계 거동을 추측하는 것. 화학적으로 유사한 두 여과 케이크는 건조 중 완전히 다르게 거동할 수 있습니다 — 이는 조성으로부터 추론하는 것이 아니라 관찰해야 합니다.
- 최대 토크가 아닌 평균 토크로 구동부 규격을 정하는 것. 소재는 일반적으로 바로 끈적한 단계에서 토크 저항이 최고조에 달합니다; 저사양 구동부는 가장 필요할 때 정확히 멈춥니다.
- 축 씰 설계를 사소한 규격 항목으로 취급하는 것. 이는 두 설계 모두에서 주요 유지보수 항목이자 실제 오염 경로입니다 — 유형과 예상 서비스 간격을 명시적으로 문의하십시오.
- 마모를 확인하지 않고 입자에 민감한 제품에 패들을 선택하는 것. 더 높은 전단은 더 많은 파쇄를 의미합니다; 입자 크기 분포가 규격의 일부라면, 이 트레이드오프는 커미셔닝 후 발견되는 것이 아니라 의식적으로 이루어져야 합니다.
- 열전달 면적만으로 레이크와 패들을 비교하는 것. 귀사 소재의 고장 모드가 부착이 아닌 딱딱한 껍질 형성이라면 패들 건조기의 더 큰 열전달 면적은 도움이 되지 않습니다 — 고장 모드에 맞는 교반기 형상이 순수 표면적보다 더 중요합니다.
SINOTHERMO가 부합하는 지점
저희는 나머지 진공 제품군과 함께 두 유형 모두를 제작하므로, 추천이 미리 결정될 필요가 없습니다. 실제로 특정 케이크에 어느 것이 적합한지는 논쟁이 아니라 시험을 통해 결정됩니다.
저희 파일럿 랩은 귀사의 소재를 시험하고 건조 곡선, 끈적한 단계를 통한 토크 프로파일(레이크가 옳은지 패들이 옳은지를 밝혀주는 것), 달성 가능한 최종 수분 또는 잔류 용매, 그리고 입자 크기에 대한 영향을 보고합니다. 파일럿 테스트는 유료 판매 전 엔지니어링 서비스이며 보고서는 귀사가 보관하게 됩니다 — 어떤 공급업체의 제안이든 동등한 조건에서 비교하는 데 필요한 데이터를 포함합니다.
자주 묻는 질문
진공 레이크 건조기와 진공 패들 건조기의 차이는 무엇인가요?
둘 다 진공 상태에서 가열된 벽에 소재를 밀착시켜 이동시키지만, 레이크 암은 최소한의 전단력으로 소재를 들어 올리고 뒤집어 끈적하고 딱딱한 껍질이 생기는 케이크에 적합한 반면, 패들은 전단하고 반죽하여 가소성 단계를 거치는 페이스트와 슬러지에 적합합니다. 패들 설계는 또한 가열된 중공 축과 패들을 통해 열전달 면적을 추가합니다.
진공 패들 건조기는 어디에 사용되나요?
집중적인 혼합과 최대 열전달 면적이 필요한, 초기 수분 함량이 높은 페이스트, 슬러지, 용매 습윤 케이크를 건조하는 데 사용됩니다 — 화학 슬러지, 산업 폐수 고형물, 식품 페이스트, 그리고 더 큰 배치 규모의 제약 중간체입니다. 건조 중 반죽처럼 변하는 소재를 처리합니다.
진공 레이크 건조기는 어디에 사용되나요?
저온 진공에서 끈적하거나 응집성이 있거나 딱딱한 껍질이 생기는 소재를 건조하는 데 사용됩니다 — 용매 습윤 케이크로부터의 제약 중간체, 염료와 안료, 특수 화학물질, 그리고 산소 배제가 필요한 배터리 전구체입니다. 저전단 작용은 입자 크기를 보존해야 하는 부서지기 쉬운 결정에도 적합합니다.
레이크 건조기와 패들 건조기 중 어느 것이 더 빠른가요?
둘은 겹치며, 둘 다 일반적으로 2~8시간 범위에 있지만, 가열된 축과 패들이 상당한 열전달 면적을 추가하기 때문에 초기 수분 함량이 높을 때는 패들 건조기가 흔히 우세합니다. 끈적하고 딱딱한 껍질이 생기는 소재의 경우, 패들 건조기가 소재를 벽에 바르며 열전달을 잃을 수 있기 때문에 실제로는 레이크 건조기가 더 빠를 수 있습니다.
제 소재에 어느 것이 필요한지 어떻게 알 수 있나요?
건조 중 가장 끈적한 지점에서 소재가 무엇을 하는지 파악하십시오 — 껍질 형성과 부착은 레이크를 가리키고, 반죽 같은 덩어리 형성은 패들을 가리킵니다. 이 거동은 조성으로부터 신뢰성 있게 예측할 수 없으므로, 끈적한 단계 동안 토크 프로파일을 기록하는 파일럿 시험이 결정을 내리는 믿을 만한 방법입니다.
귀사 소재의 끈적한 단계를 통한 토크 프로파일이 레이크와 패들 중 무엇을 결정할지를 정합니다. 저희가 측정해 드리겠습니다.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 파일럿 테스트 요청하기
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
전화: +86 18021972660