ในการอบแห้งแบบพ่นฝอย อุณหภูมิขาเข้ากำหนดว่ากระบวนการจ่ายความร้อนได้มากเพียงใด ส่วนอุณหภูมิขาออกบอกว่าผงแห้งแค่ไหนและผลิตภัณฑ์ร้อนถึงระดับใด อุณหภูมิขาออกคือสิ่งที่ต้องควบคุม คุณตั้งค่านี้ด้วยการปรับอัตราป้อนวัตถุดิบ และเลือกอุณหภูมิขาเข้าให้เครื่องอบมีกำลังการผลิตพอโดยไม่เกินสิ่งที่ผลิตภัณฑ์ของคุณทนได้
ปัญหาการอบแห้งแบบพ่นฝอยส่วนใหญ่ที่ดูเหมือน “อุณหภูมิผิด” แท้จริงคือความไม่สอดคล้องระหว่างตัวเลขสองค่านี้กับวัสดุ ผงเหนียว ผงเปียกเกินไป ผงที่สูญเสียฤทธิ์: แต่ละอย่างมีคำอธิบายด้านอุณหภูมิและวิธีแก้ต่างกัน คู่มือนี้อธิบายว่าอุณหภูมิขาเข้าและขาออกทำหน้าที่อะไร สัมพันธ์กันอย่างไร ช่วงทั่วไปสำหรับวัสดุต่าง ๆ และวิธีปรับตั้งทีละขั้น
ภาพรวมสั้น ๆ: สองอุณหภูมิ สองหน้าที่
อุณหภูมิขาเข้าคืออุณหภูมิของก๊าซอบแห้งเมื่อเข้าห้องอบ เป็นตัวกำหนดความร้อนที่มีสำหรับระเหยน้ำ อุณหภูมิขาเข้าที่สูงขึ้นหมายถึงความสามารถในการระเหยมากขึ้นจากอัตราการไหลของอากาศเท่าเดิม เครื่องอบที่เล็กลงหรือราคาถูกลงจึงทำงานเดียวกันได้
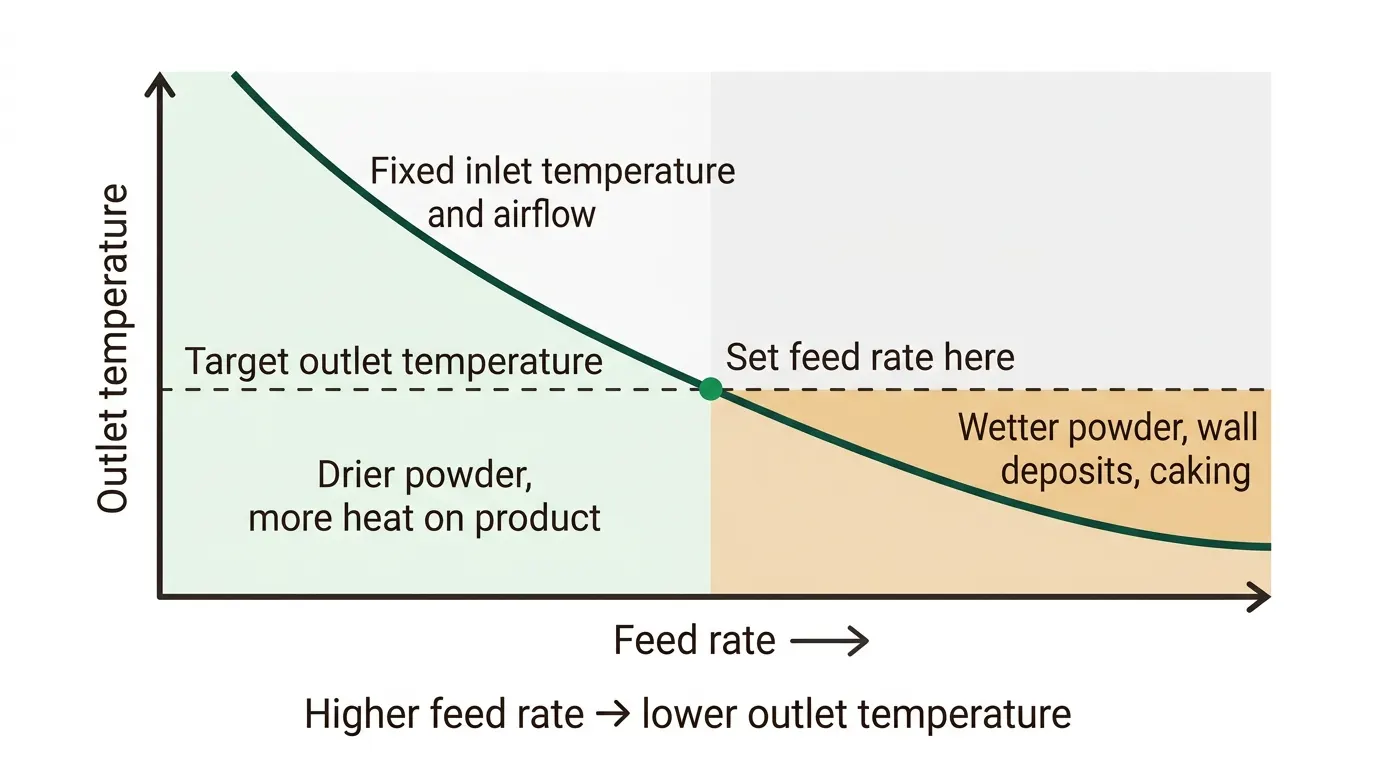
อุณหภูมิขาออกคืออุณหภูมิของก๊าซเมื่อออกจากห้องอบ วัดก่อนขั้นตอนเก็บผง สะท้อนความร้อนที่เหลือหลังการระเหย สำหรับอัตราการไหลของอากาศหนึ่ง ๆ ค่านี้จะสูงขึ้นเมื่อป้อนของเหลวน้อยลงและต่ำลงเมื่อป้อนมากขึ้น
เหตุที่อุณหภูมิขาออกสำคัญกว่าคือเป็นตัวบ่งชี้เชิงปฏิบัติที่ดีที่สุดของสองสิ่งพร้อมกัน: ความชื้นคงเหลือของผง และอุณหภูมิที่อนุภาคแห้งไปถึง คุณตั้งค่าโดยตรงไม่ได้ แต่ควบคุมทางอ้อม: เพิ่มอัตราป้อน อุณหภูมิขาออกลดลง ลดอัตราป้อน อุณหภูมิขาออกเพิ่มขึ้น
สำหรับกลไกฉบับเต็ม ดูการอบแห้งแบบพ่นฝอยทำงานอย่างไร
สองอุณหภูมิสัมพันธ์กันอย่างไร
ความร้อนที่จ่ายเพื่อระเหยน้ำมาจากอุณหภูมิก๊าซที่ลดลงระหว่างขาเข้าและขาออก พูดอย่างง่าย ความร้อนที่ดึงจากก๊าซเท่ากับความร้อนที่ใช้ระเหยน้ำและให้ความร้อนแก่วัตถุดิบและผลิตภัณฑ์ บวกการสูญเสีย
จากนี้ได้กฎปฏิบัติที่มีประโยชน์สามข้อ:
- 1.เมื่ออุณหภูมิขาเข้าและอัตราการไหลของอากาศคงที่ อัตราป้อนที่สูงขึ้นจะลดอุณหภูมิขาออก เพราะน้ำที่มากขึ้นต้องการความร้อนมากขึ้น ผงจะออกมาเปียกขึ้น
- 2.เมื่ออัตราป้อนคงที่ อุณหภูมิขาเข้าที่สูงขึ้นจะเพิ่มอุณหภูมิขาออก และผงออกมาแห้งขึ้น
- 3.ส่วนต่างระหว่างขาเข้าและขาออกคืองบประมาณความร้อนในการทำงานของคุณ ส่วนต่างที่น้อยมากหมายถึงเครื่องอบรับภาระน้อยและไม่มีประสิทธิภาพ ส่วนต่างที่มากมากหมายถึงคุณดันเครื่องอบหนักและเสี่ยงได้ผงเปียกหากมีอะไรเปลี่ยนแปลง
หยดของเหลวไม่ถึงอุณหภูมิก๊าซตราบใดที่ยังมีน้ำ การระเหยทำให้ผิวอนุภาคอยู่ใกล้อุณหภูมิกระเปาะเปียก ซึ่งต่ำกว่าอุณหภูมิขาเข้ามาก นี่คือเหตุผลที่การอบแห้งแบบพ่นฝอยจัดการวัสดุไวต่อความร้อนได้ที่อุณหภูมิขาเข้า 150 °C ขึ้นไป อันตรายมาถึงช่วงท้ายของการอบ เมื่ออนุภาคสูญเสียน้ำแล้วและอาจร้อนขึ้นไปใกล้อุณหภูมิขาออก
แต่ละอุณหภูมิทำอะไรกับผลิตภัณฑ์
| การเปลี่ยนแปลง | ผลต่อผง | ความเสี่ยงโดยทั่วไป |
|---|---|---|
| อุณหภูมิขาออกสูงขึ้น | ความชื้นคงเหลือต่ำลง การไหลดีขึ้น จับตัวเป็นก้อนน้อยลงขณะเก็บ | การสลายตัวจากความร้อน การสูญเสียสารระเหย ไหม้ ความเหนียวแบบเทอร์โมพลาสติก |
| อุณหภูมิขาออกต่ำลง | อ่อนโยนต่อผลิตภัณฑ์มากขึ้น | ผงเปียก คราบสะสมที่ผนัง จับตัวเป็นก้อน ความเสี่ยงด้านจุลชีพ |
| อุณหภูมิขาเข้าสูงขึ้น | กำลังการผลิตมากขึ้น มักผิวอนุภาคแข็งขึ้นและพรุนน้อยลง | เกิดเปลือกแข็ง อนุภาคกลวงหรือแตก ผลิตภัณฑ์เสียหายหากอุณหภูมิขาออกสูงขึ้นด้วย |
| อุณหภูมิขาเข้าต่ำลง | เริ่มต้นนุ่มนวลกว่า อบแห้งอ่อนโยนกว่า | กำลังการผลิตต่ำลง สิ้นเปลืองพลังงานต่อกิโลกรัมมากขึ้นหากต้องเพิ่มอัตราการไหลของอากาศ |
โครงสร้างอนุภาคก็ตอบสนองเช่นกัน การอบผิวเร็วที่อุณหภูมิขาเข้าสูงมากอาจสร้างเปลือกแห้งขณะที่แกนยังชื้น และอนุภาคอาจพองหรือแตก สำหรับเซรามิก สิ่งนี้มีผลต่อการยุบตัวของเม็ดแกรนูลเมื่ออัด ซึ่งเราพูดถึงในการอบแห้งแบบพ่นฝอยสำหรับเซรามิก
ทำไมความเหนียวจึงขึ้นกับอุณหภูมิ
สำหรับวัตถุดิบที่มีน้ำตาลสูง สารสกัด และอาหารหลายชนิด ปัจจัยชี้ขาดคืออุณหภูมิเปลี่ยนสถานะคล้ายแก้วของวัสดุที่แห้งแล้ว ต่ำกว่านั้นวัสดุเป็นแก้วแข็งและไหลอิสระ สูงกว่านั้นผิวจะอ่อนตัวและเหนียว อุณหภูมิเปลี่ยนสถานะคล้ายแก้วลดลงเมื่อผงกักเก็บความชื้นมากขึ้น อนุภาคที่ชื้นกว่าจึงเหนียวที่อุณหภูมิต่ำกว่า
กฎปฏิบัติที่มักอ้างถึงคือ การติดเริ่มที่อุณหภูมิสูงกว่าอุณหภูมิเปลี่ยนสถานะคล้ายแก้วของผงที่ความชื้นนั้นราว 10 ถึง 20 °C นี่เป็นแนวทาง ไม่ใช่การรับประกัน และผลต่างที่แน่นอนขึ้นกับวัสดุ จึงควรยืนยันด้วยการทดสอบ ผลเชิงปฏิบัติตรงไปตรงมา: เพื่อหลีกเลี่ยงการติดผนังกับวัตถุดิบที่เหนียว คุณอาจลดอุณหภูมิที่อนุภาคไปถึง หรือยกอุณหภูมิเปลี่ยนสถานะคล้ายแก้วด้วยตัวพา เช่น มอลโทเดกซ์ทริน หรือทำให้ผนังเย็น คู่มือของเราเกี่ยวกับการอบแห้งแบบพ่นฝอยสำหรับสารสกัดจากพืชและการแก้ปัญหาการติดผนังลงลึกกว่านี้
ช่วงอุณหภูมิทั่วไป
ตารางนี้ให้จุดเริ่มต้น ไม่ใช่สูตร แต่ละสูตรผสมแตกต่างกัน และค่าที่ถูกต้องมาจากการทดสอบ
| วัสดุหรือกรณี | อุณหภูมิขาเข้า | อุณหภูมิขาออก | สิ่งที่ต้องเฝ้าระวัง |
|---|---|---|---|
| สารละลายหรือสลารีทั่วไปที่มีน้ำเป็นฐาน | โดยทั่วไป 150 ถึง 250 °C | ประมาณ 70 ถึง 100 °C | สมดุลระหว่างความชื้นกับความเสียหายของผลิตภัณฑ์ |
| สารสกัดเหนียว วัตถุดิบที่มีน้ำตาลสูง | เครื่องอบแห้งแบบพ่นฝอยสำหรับสารสกัด SINOTHERMO: 140 ถึง 180 °C | มักต่ำกว่า กำหนดโดยความชื้นและการเปลี่ยนสถานะคล้ายแก้ว | คราบที่ผนัง ใช้ตัวพาและผนังระบายความร้อน |
| สารออกฤทธิ์ไวต่อความร้อน โพรไบโอติก เอนไซม์ | ขาเข้าปานกลางถึงต่ำ ใช้ตัวพาป้องกัน | ต่ำเท่าที่ความชื้นอนุญาต | การสูญเสียฤทธิ์และความมีชีวิต |
| สลารีเซรามิก | เครื่องอบแห้งแบบพ่นฝอยแรงดัน SINOTHERMO: 150 ถึง 350 °C | ตั้งให้ได้ความชื้นเม็ดแกรนูลเป้าหมาย | เม็ดกลวงเมื่ออุณหภูมิขาเข้าสูงมาก |
| ผงเคมีและแร่ | เครื่องอบแห้งแบบพ่นฝอยแบบแรงเหวี่ยง SINOTHERMO: 150 ถึง 500 °C | ประมาณ 80 ถึง 90 °C ในซีรีส์ LPG | ฝุ่น คราบสะสม อัตราการอบแห้ง |
| วัตถุดิบที่มีตัวทำละลายเป็นฐานในวงจรเฉื่อย | ระบบหมุนเวียนปิด SINOTHERMO: 100 ถึง 300 °C | กำหนดโดยตัวทำละลายและขีดจำกัดของผลิตภัณฑ์ | ตัวทำละลายตกค้าง ระดับออกซิเจน |
ตัวเลขของ SINOTHERMO มาจากข้อมูลผลิตภัณฑ์ของเราสำหรับเครื่องอบแห้งแบบพ่นฝอยแรงดัน แรงเหวี่ยง สารสกัด และหมุนเวียนปิด ช่วงทั่วไปสำหรับวัตถุดิบที่มีน้ำเป็นฐานเป็นค่าทั่วไปของอุตสาหกรรม และควรยืนยันกับวัสดุของคุณ
ความชื้นของผงก็ขึ้นกับผลิตภัณฑ์เช่นกัน เครื่องอบแห้ง SINOTHERMO ให้ความชื้น 3 ถึง 8 เปอร์เซ็นต์ในรุ่นสารสกัดและหมุนเวียนปิดโดยทั่วไป และเครื่องอบแห้งแบบพ่นฝอยแรงดันระบุต่ำกว่า 5 เปอร์เซ็นต์ โดยบางกรณีทำได้ถึง 0.5 เปอร์เซ็นต์
วิธีปรับตั้งอุณหภูมิทีละขั้น
- 1.หาขีดจำกัดของผลิตภัณฑ์ — กำหนดอุณหภูมิที่ผลิตภัณฑ์ของคุณสลายตัว เปลี่ยนสี หรือสูญเสียฤทธิ์ และอุณหภูมิเปลี่ยนสถานะคล้ายแก้วของผงแห้งหากวัสดุเป็นอสัณฐาน ข้อนี้ให้เพดานของอุณหภูมิขาออก
- 2.กำหนดความชื้นเป้าหมาย — ตัดสินใจความชื้นคงเหลือสูงสุดที่ผงมีได้สำหรับการเก็บและการใช้งานต่อ ข้อนี้ให้พื้นของอุณหภูมิขาออก
- 3.เลือกอุณหภูมิขาเข้าเริ่มต้น — เลือกค่ากลาง ๆ ของช่วงเครื่องอบ ต่ำกว่านั้นหากวัตถุดิบไวต่อความร้อน
- 4.เดินเครื่องที่อัตราป้อนต่ำก่อน — ยืนยันว่าการทำให้เป็นฝอยและอัตราการไหลของอากาศคงที่
- 5.เพิ่มอัตราป้อนจนอุณหภูมิขาออกถึงเป้าหมาย — อัตราป้อนที่ให้อุณหภูมิขาออกของคุณคือกำลังการผลิตของเครื่องอบกับวัสดุของคุณที่อุณหภูมิขาเข้านั้น
- 6.วัดผง — ตรวจความชื้น ขนาดอนุภาค ความหนาแน่นรวม และการทดสอบคุณภาพที่สำคัญกับผลิตภัณฑ์ของคุณ
- 7.ปรับทีละตัวแปร — หากผงเปียกเกินไป ลดอัตราป้อนหรือเพิ่มอุณหภูมิขาเข้า หากผลิตภัณฑ์เสียหาย ลดอุณหภูมิขาเข้าและยอมรับอัตราป้อนที่ต่ำลง หากอนุภาคกลวงหรือแตก ลดอุณหภูมิขาเข้าหรือเพิ่มปริมาณของแข็ง
- 8.บันทึกผล — จดขาเข้า ขาออก อัตราป้อน อัตราการไหลของอากาศ การตั้งค่าหัวพ่น และคุณสมบัติของผง เพื่อให้ทำซ้ำและขยายขนาดได้
ข้อผิดพลาดที่พบบ่อยและควรหลีกเลี่ยง
ตั้งอุณหภูมิขาเข้าที่ค่าสูงสุดที่เครื่องอบอนุญาต อุณหภูมิขาเข้าสูงให้กำลังการผลิต ไม่ใช่คุณภาพ เลือกตามขีดจำกัดของผลิตภัณฑ์ของคุณ
ควบคุมด้วยอุณหภูมิขาเข้าอย่างเดียว หากไม่ดูอุณหภูมิขาออก คุณบอกไม่ได้ว่าผงเปียกหรืออบแห้งเกินไป
มองข้ามความชื้นของบรรยากาศ อากาศขาเข้าที่ชื้นนำน้ำเข้าห้องอบและลดกำลังการอบแห้ง ในภูมิอากาศชื้น อากาศที่ลดความชื้นแล้วช่วยให้กระบวนการเสถียร
ใช้อุณหภูมิของเครื่องอบห้องทดลองตรง ๆ ในระดับการผลิต ขนาดห้องอบ เวลาคงอยู่ และหัวพ่นเปลี่ยนไปตามขนาด ให้ถือค่าห้องทดลองเป็นจุดเริ่มต้นและยืนยันที่ระดับไพลอต ดูคู่มือเครื่องอบแห้งแบบพ่นฝอยไพลอต
ลืมขั้นตอนการเก็บผง ผงที่ออกจากห้องอบขณะยังอุ่นอาจดูดความชื้นในตัวเก็บหรือบรรจุภัณฑ์ ควรทำให้เย็นและปิดผนึกเร็ว
ข้ามการทดสอบ ขีดจำกัดอุณหภูมิขึ้นกับสูตรและตัวพาของคุณ การทดสอบไพลอตกับวัตถุดิบของคุณเองให้ตัวเลขที่วัดได้จริงห้องปฏิบัติการทดสอบของเราดำเนินการทดสอบแบบมีค่าใช้จ่ายและรายงานเงื่อนไขการเดินเครื่อง ความชื้น และคุณสมบัติของผง
บทสรุป
ให้มองอุณหภูมิขาเข้าเป็นตัวเลือกด้านกำลังการผลิตและการออกแบบ และอุณหภูมิขาออกเป็นตัวแปรควบคุมคุณภาพผง หาขีดจำกัดของผลิตภัณฑ์ กำหนดความชื้นเป้าหมาย และใช้อัตราป้อนวางอุณหภูมิขาออกไว้ระหว่างสองค่านั้น สำหรับวัตถุดิบที่เหนียวหรือไวต่อความร้อน ให้เปลี่ยนสูตรหรือการออกแบบเครื่องอบก่อนเปลี่ยนอุณหภูมิ
ขั้นตอนถัดไป: ขอทดสอบไพลอต กับวัตถุดิบของคุณเอง การทดสอบไพลอตเป็นบริการแบบมีค่าใช้จ่าย และรายงานจะให้อุณหภูมิขาเข้าและขาออก อัตราป้อน และคุณสมบัติของผง เพื่อกำหนดสเปกเครื่องอบสำหรับการผลิต
คำถามที่พบบ่อย
อุณหภูมิขาเข้าทั่วไปสำหรับการอบแห้งแบบพ่นฝอยคือเท่าใด
ขึ้นกับวัสดุและเครื่องอบ สำหรับวัตถุดิบทั่วไปที่มีน้ำเป็นฐาน อุณหภูมิขาเข้าประมาณ 150 ถึง 250 °C เป็นเรื่องปกติ เครื่องอบแห้งแบบพ่นฝอยแรงดันของ SINOTHERMO ทำงานในช่วงขาเข้า 150 ถึง 350 °C แบบแรงเหวี่ยง 150 ถึง 500 °C และเครื่องสำหรับสารสกัดใช้ 140 ถึง 180 °C
อุณหภูมิขาออกทั่วไปคือเท่าใด
โดยปกติประมาณ 70 ถึง 100 °C สำหรับวัตถุดิบที่มีน้ำเป็นฐาน ควรกำหนดอุณหภูมิขาออกตามความชื้นของผงเป้าหมายและขีดจำกัดทางความร้อนของผลิตภัณฑ์ ในซีรีส์แรงเหวี่ยง LPG ของ SINOTHERMO ขาออกอยู่ที่ประมาณ 80 ถึง 90 °C
ควบคุมอุณหภูมิขาออกอย่างไร
ส่วนใหญ่ด้วยอัตราป้อน การเพิ่มอัตราป้อนทำให้อุณหภูมิขาออกลดลง การลดอัตราป้อนทำให้เพิ่มขึ้น อุณหภูมิขาเข้าและอัตราการไหลของอากาศก็เปลี่ยนค่านี้เช่นกัน
ทำไมผงของฉันเหนียวหรือจับเป็นก้อน
โดยปกติเพราะอนุภาคไปถึงอุณหภูมิเหนือจุดเหนียวขณะที่ยังกักความชื้น หรือเพราะผงแห้งดูดความชื้นภายหลัง ลดอุณหภูมิผลิตภัณฑ์ ยกอุณหภูมิเปลี่ยนสถานะคล้ายแก้วด้วยตัวพา ใช้ผนังระบายความร้อนหรืออากาศลดความชื้น และปิดผนึกผงอย่างรวดเร็ว
อบแห้งแบบพ่นฝอยผลิตภัณฑ์ไวต่อความร้อนที่อุณหภูมิขาเข้าสูงได้หรือไม่
มักทำได้ เพราะการระเหยทำให้ผิวอนุภาคอยู่ใกล้อุณหภูมิกระเปาะเปียกตราบใดที่ยังมีน้ำ ความเสี่ยงมาจากอุณหภูมิขาออกและช่วงท้ายของการอบ จึงควรควบคุมอย่างระมัดระวังและใช้ตัวพาป้องกันเมื่อจำเป็น
จะรู้อุณหภูมิที่ถูกต้องสำหรับผลิตภัณฑ์ของฉันได้อย่างไร
ทำการทดสอบ การทดสอบไพลอตวัดความชื้น คุณสมบัติอนุภาค และคุณภาพผลิตภัณฑ์ในหลายชุดค่าผสมของขาเข้าและขาออก การทดสอบไพลอตเป็นบริการแบบมีค่าใช้จ่าย และคุณขอได้ผ่านหน้าติดต่อของเรา
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
อีเมล: mark.gu@sinothermo.com
โทรศัพท์: +86 18021972660