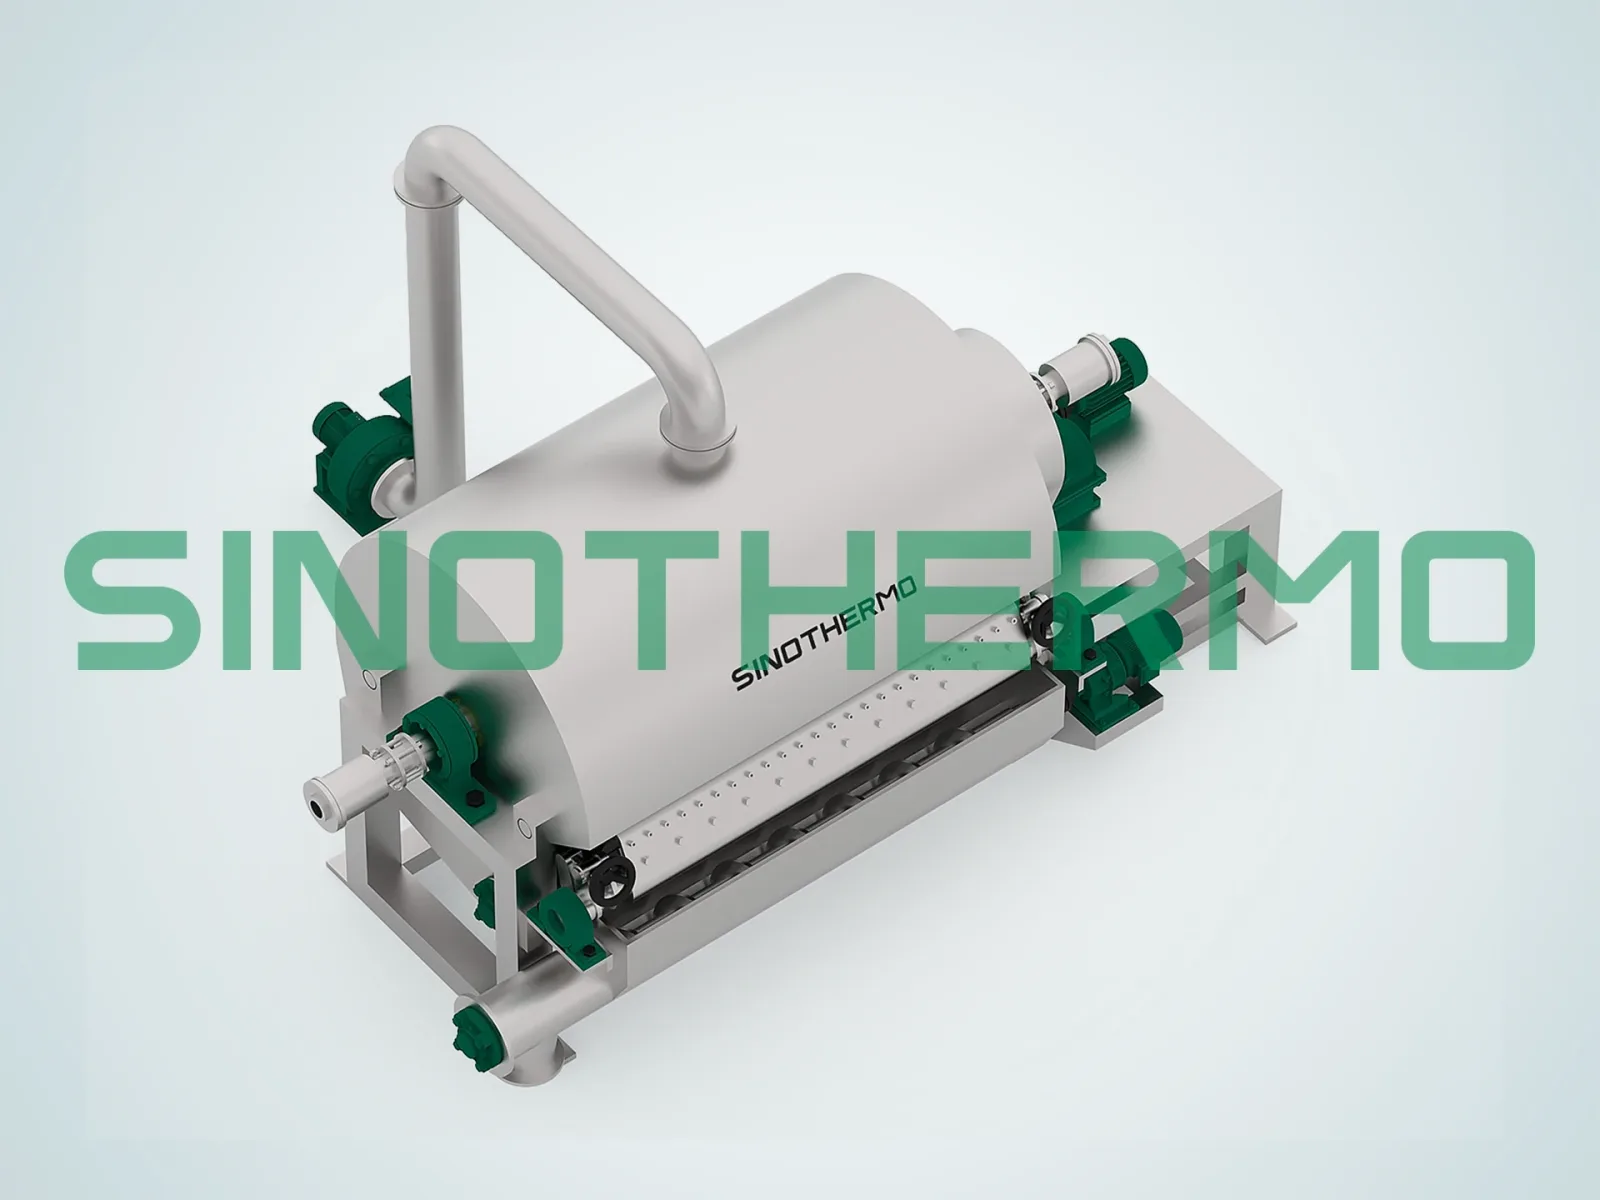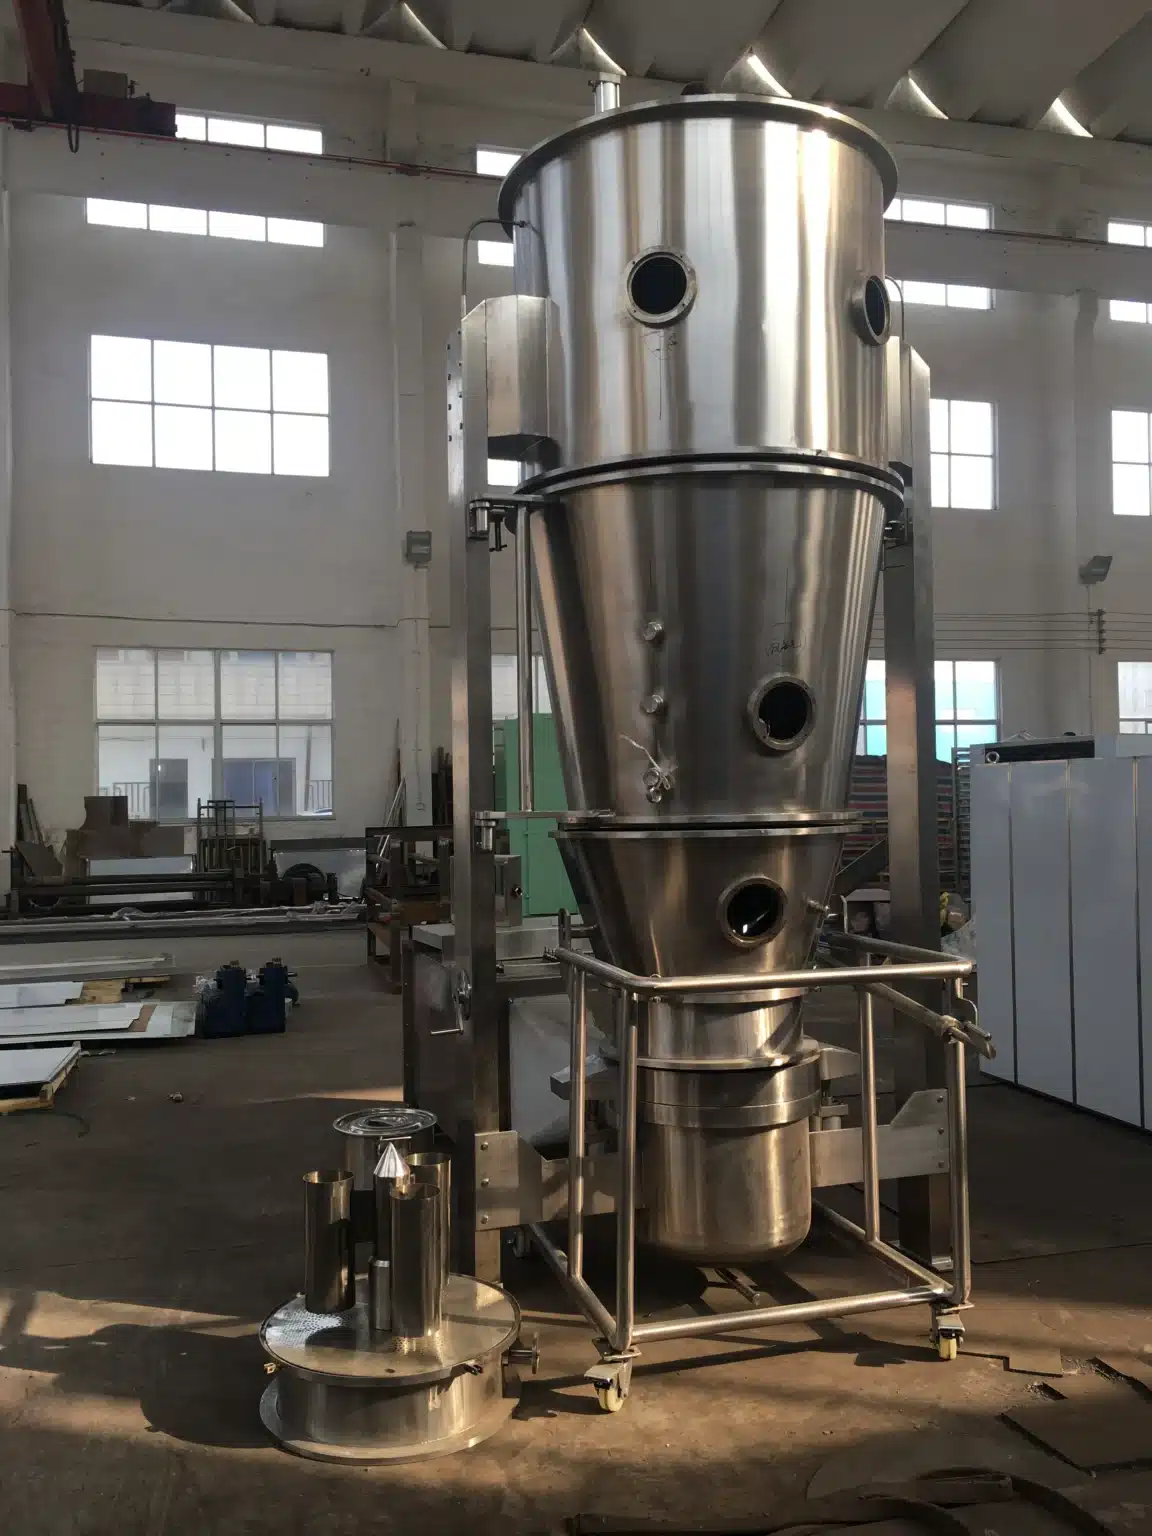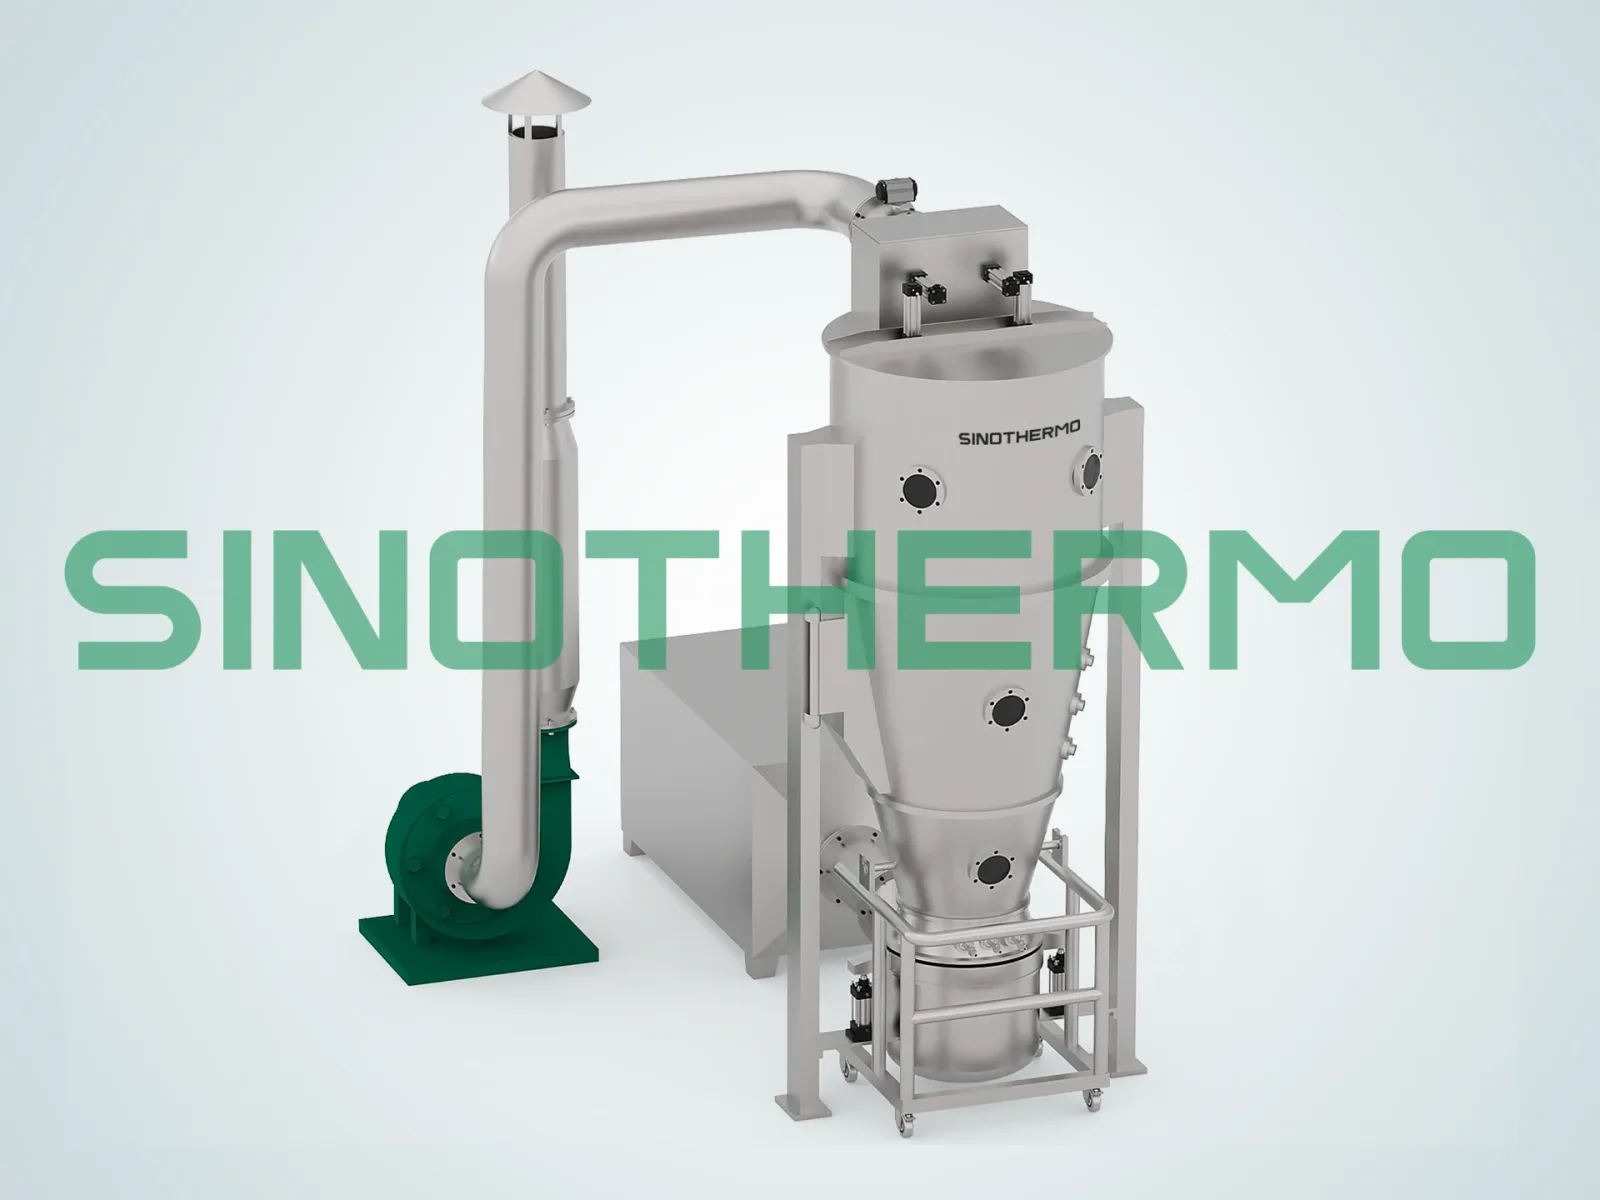
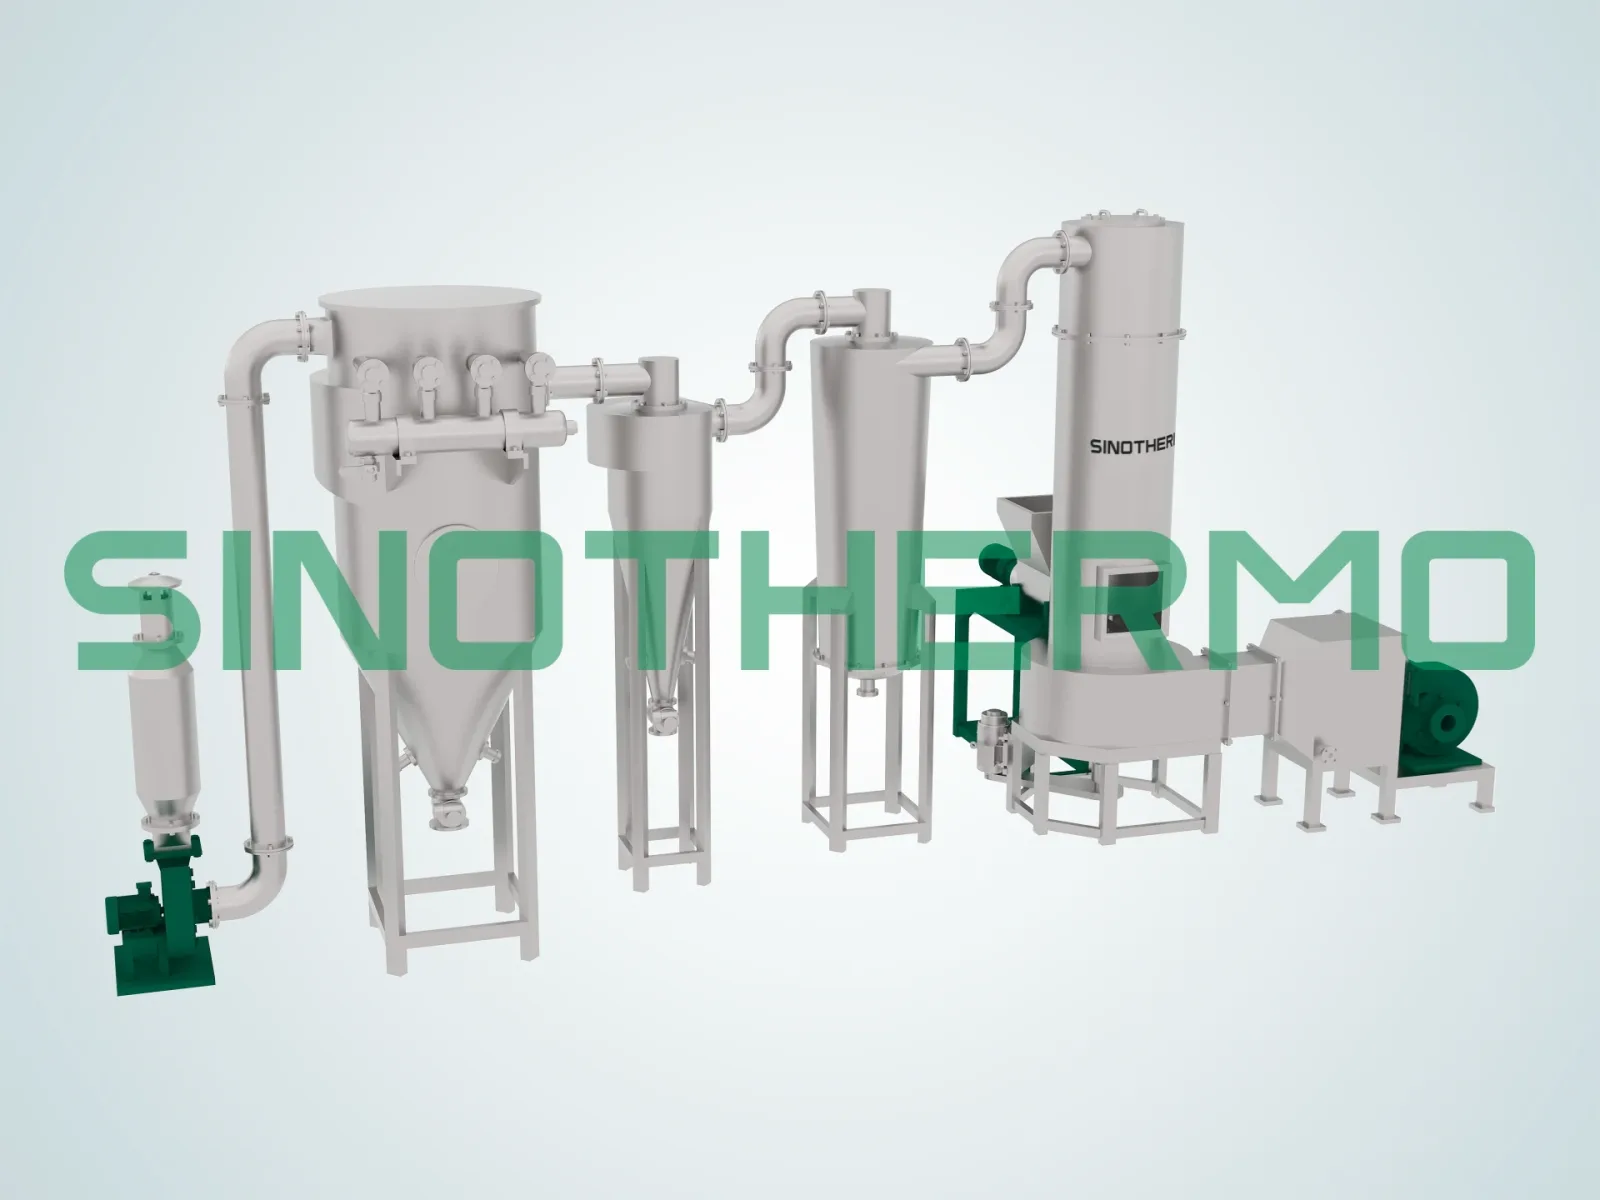
Bir spin flash kurutucu, mekanik bir karıştırıcıyı, sınıflandırıcı bir hava akımını ve flash kurutmayı tek bir kapta birleştirir. Tabandaki bir rotor, giren macunu veya filtre kekini parçalarken, teğetsel olarak giren sıcak hava parçaları kurutur ve ince, kurutulmuş parçacıkları yukarı taşır — iri ıslak topaklar, kaldırılacak kadar küçük ve kuru olana kadar geride kalır. Çıkan ürün için kalış süresi yalnızca saniyelerdir.
Değeri, aksi takdirde çok adımlı bir hat olacak şeyin yerini almasında yatar: ön kırıcı, besleyici, kurutucu ve değirmen. Tek bir makine sert bir keki alır ve kuru toz verir.
Hızlı bağlam: bu satın alma arkasındaki tekrarlayan örüntü
Spin flash kurutucu, defalarca aynı önceki adımın alt akışında karşımıza çıkar: bir filtrasyon veya santrifüj işlemi ıslak bir kek üretir ve bu kek işlenebilir bir toza dönüşmelidir. Pigmentler, boyalar, inorganik tuzlar, katalizörler, killer — kimya son derece değişkendir, ancak problemin şekli aynıdır. Bir spin flash kurutucu olmadan, bu dönüşüm genellikle topak boyutunu azaltmak için bir ön kırıcı, sert keki tutarlı şekilde besleyebilen bir besleyici, bir kurutma adımı ve son parçacık boyutuna ulaşmak için sonrasında bir değirmen gerektirir. Spin flash kurutucunun gerçek değer önerisi, bu dört adımlı hattı tek bir kaba sığdırmaktır.
Nasıl çalışır
- 1.Besleme — macun, filtre keki veya çamur, tabana yakın bir noktadan vida veya pompa yoluyla doğrudan karıştırma bölgesine girer.
- 2.Mekanik parçalama — hazne duvarına yakın dönen bir rotor topakları parçalar ve malzemenin yapışmasını ve birikmesini önler. Bu, makinenin geleneksel bir flash veya sprey kurutucu için çok sert ve yapışkan olan malzemeyi kabul etmesini sağlayan şeydir.
- 3.Teğetsel sıcak hava girişi — ısıtılmış hava tabanda teğetsel olarak girer ve girdaplı, yükselen bir akış oluşturur.
- 4.Yerleşik sınıflandırma — zarif olan kısım budur. Sadece yeterince küçük ve kuru olan parçacıklar hava tarafından yukarı taşınır. Daha ağır ıslak topaklar daha fazla parçalanmak üzere rotor bölgesine geri düşer. Kurutucu bu nedenle kendi kendini seçer: her iki kriteri de karşılamadan hiçbir şey çıkmaz.
- 5.Geçiş sırasında flash kurutma — parçacıklar sıcak gaz içinde yükselirken saniyeler içinde kurur.
- 6.Sınıflandırıcı ve toplama — üstteki ayarlanabilir bir sınıflandırıcı, kaçan maksimum parçacık boyutunu belirler; ürün bir siklon ve/veya torba filtrede toplanır.
Mekanik parçalama ile aerodinamik sınıflandırmanın birleşimi, bu tasarımın gerçek katkısıdır. Bir spin flash kurutucunun, pnömatik bir flash kurutucuyu tıkayacak ve bir sprey kurutucu tarafından atomize edilemeyecek besleme malzemelerini işleyebilmesinin nedeni budur.
Saniyeler mertebesindeki kalış süresi neden önemli
Kurutulmuş ürün kuruduktan saniyeler sonra çıktığından, yüksek giriş hava sıcaklıklarına (genellikle 150–400 °C) rağmen malzemenin termal maruziyeti minimaldir.
Bu insanları şaşırtır: giriş havası çok sıcak olabilir, ancak ürün serin kalır. Serbest nem buharlaşırken, parçacık gazın yaş termometre sıcaklığına yakın kalır — buharlaşmalı soğutma onu orada tutar. Parçacık ancak kuruduktan sonra gaz sıcaklığına yaklaşır, ve o noktada zaten çıkmaktadır. Bu yüzden birçok ısıya duyarlı malzeme bir spin flash kurutucuda başarıyla kurur — bu, sprey kurutucuların ısıya duyarlı besleme malzemelerini işlemesine olanak tanıyan tam olarak aynı prensiptir.
Sonuç: önemli olan kontrol değişkeni giriş değil, çıkış sıcaklığıdır. Giriş sıcaklığı kapasiteyi belirler; çıkış sıcaklığı ürün nemini ve termal maruziyeti belirler.
Alternatiflerle karşılaştırma
| Spin flash kurutucu | Pnömatik flash kurutucu | Sprey kurutucu | Kürekli / tırmıklı vakum | |
|---|---|---|---|---|
| Besleme | Macun, filtre keki, çamur | Serbest akışlı ıslak toz | Pompalanabilir sıvı | Macun, kek |
| Ön kırma gerekli mi | Hayır — dahili | Evet | Hayır | Hayır |
| Kalış süresi | Saniyeler | Saniyeler | Saniyeler | Saatler |
| Ürün | Toz (boyuta göre sınıflandırılmış) | Toz | Toz, tasarlanmış parçacıklar | Parçacıkları korur |
| Çalışma | Sürekli | Sürekli | Sürekli | Kesikli |
| Taban alanı | Kompakt | Yüksek kanallar | Büyük hazne | Orta |
| Solvent geri kazanımı | Zor | Zor | Kapalı döngü gerektirir | Basit |
| En iyi olduğu durum | Kek → toz, tek adım | Besleme zaten granül | Sıvı → kontrollü parçacıklar | Isıya duyarlı, solvent ıslak |
Pnömatik bir flash kurutucuya karşı: spin flash, bir pnömatik ünitenin önceden kırma olmadan kabul edemeyeceği yapışkan, kohezif keki işler. Besleme malzemeniz zaten serbest akışlıysa, bir pnömatik kurutucu daha basit ve ucuzdur.
Bir sprey kurutucuya karşı: spin flash, pompalanamayan veya atomize edilemeyen besleme malzemelerini alır ve çok daha küçük bir taban alanına sahiptir. Ancak parçacık boyutu ve morfolojisi üzerinde çok daha az kontrol sağlar — parçacık mühendisliği amaçsa, bir sprey kurutucu kullanın. Karşılaştırmanın bu tarafı için düzenlenmiş bir bağlamda farmasötik sprey kurutma kılavuzumuza bakın.
Vakumlu kürek veya tırmığa karşı: spin flash sürekli, çarpıcı biçimde daha hızlı ve ton başına daha ucuzdur. Ancak sıcak havalı bir kurutucudur: anlamlı bir solvent geri kazanımı yoktur, oksijen dışlama yoktur ve daha yüksek (kısa da olsa) termal maruziyet vardır. Solvent ıslak veya oksijene duyarlı malzeme için vakum kazanır — vakumlu tırmık vs kürek kurutucu karşılaştırmamıza bakın.
Uygulamalar
Kimya — pigmentler ve boyalar, inorganik tuzlar, katalizörler, kaolin ve killer, kalsiyum karbonat, çökeltilmiş silika, tarım kimyasalı aktif maddeler. Bu, hâkim pazardır: filtre keki girer, kuru toz çıkar.
Mineraller — ince mineral konsantreleri ve işlenmiş killer.
Gıda — nişasta ve modifiye nişastalar, bitki proteinleri, bazı lif ürünleri; ayrıştırmadan gelen ve toza dönüşmesi gereken ıslak kekler.
İlaç ve ince kimya — kısa termal maruziyete tolerans gösteren ve ıslak kek olarak tedarik edilen ara ürünler.
Çevre — hacim azaltma ve bertaraf maliyeti tasarrufu için çamurların kurutulması.
Tekrarlayan örüntü: bir filtrasyon veya santrifüj adımı bir kek üretir ve bu kek işlenebilir bir toza dönüşmelidir. Bu, spin flash kurutucunun işidir.
Neyi belirtmeli
- Beslemenizin nemi ve hedef çıkış nemi düzeyinde garanti edilen buharlaşma oranı — malzemenizde
- Giriş ve çıkış sıcaklık aralığı ve kontrol için hangisinin kullanıldığı (çıkış olmalıdır)
- Rotor tasarımı, hız ve tahrik gücü — parçalama görevi kek mukavemetine bağlıdır
- Sınıflandırıcı tipi ve ayarlanabilirliği — bu, üst parçacık boyutunu belirler
- Kek kıvamınıza uygun besleme sistemi — vida, pompa veya piston; sert keki tutarlı şekilde teslim edemeyen bir besleyici tüm tesisi sınırlayacaktır
- Hava ısıtma kaynağı — doğrudan gazla ısıtma, dolaylı, buhar veya elektrikli
- Ürün toplama — siklon, torba filtre veya her ikisi, artı ince madde geri kazanımı
- Egzoz arıtma — emisyon izniniz gerektiriyorsa yıkayıcı veya filtrasyon
- Patlamaya karşı koruma — kurutulmuş organik tozların çoğu yanıcıdır; ST sınıfını ve koruma konseptini onaylayın
- Aşındırıcı veya korozif hizmet için yapı malzemeleri
- Aşınan parçalar — rotor, astar — ve malzemenizle beklenen ömürleri
- Ürün değişimi için temizlik erişimi
- Gerçek nem ve kıvamındaki gerçek keğinizde deneme
Kaçınılması gereken spesifikasyon hatası
Besleme kıvamı üzerinde anlaşmadan buharlaşma oranı üzerinden fiyat teklifi vermek. Bir spin flash kurutucunun verimi iki farklı şey tarafından sınırlanır: havanın suyu buharlaştırma kapasitesi ve rotorun keki parçalama kapasitesi. Hangisinin bağlayıcı olduğu, keğinizin ne kadar sert ve kohezif olduğuna bağlıdır.
İki tedarikçi, oldukça farklı besleme kıvamları varsayarak aynı buharlaşma oranı için teklif verebilir — ve varsayımı yanlış olan, uygulamada ciddi şekilde düşük performans gösterecektir. Her zaman keğinizin nem içeriğini ve kıvamını belirtin ve bu koşulda hangi kısıtlamanın hüküm sürdüğünü sorun.
Kaçınılması gereken yaygın hatalar
- Besleme kıvamını belirtmeden buharlaşma oranı için fiyat teklifi vermek. Bu sayı, malzemenizin gerçek sertliğinde havanın mı yoksa rotorun mu verimi belirlediğini bilmeden anlamsızdır.
- Bir kek kıvamı için tasarlanmış bir besleyicinin başka birini de kaldıracağını varsaymak. Keğinizi tutarlı şekilde dozajlayamayan bir besleyici, kurutucunun kendisi ne kadar yetenekli olursa olsun, tüm tesisi sınırlar.
- Rotor ve astar aşınmasını sonradan akla gelen bir konu olarak ele almak. Bunlar aşındırıcı bir hizmette aşınan parçalardır; belirli malzemenizle beklenen ömürleri, bir yıl sonra sürpriz olmak yerine ilk spesifikasyon görüşmesinin bir parçası olmalıdır.
- Yalnızca sınıflandırma yapan bir sistemden ince parçacık boyutu kontrolü beklemek. Sınıflandırıcı bir maksimum boyut belirler, dar bir dağılım değil — ürününüzün tasarlanmış parçacık özelliklerine ihtiyacı varsa, bu bunun için doğru teknoloji değildir.
- Malzemenin benzer bir malzeme gibi davranması «gerektiği» için bir denemeyi atlamak. Parçalanma ve kurutma davranışı gerçek keğe özgüdür — kimyasal olarak benzer malzemeler, bir rotor ve sıcak hava devreye girdiğinde çok farklı davranabilir.
SINOTHERMO'nun burada rolü
Rekabet ettikleri sprey kurutucular, akışkan yataklar ve vakumlu kurutucularla birlikte spin flash kurutucular üretiyoruz — bu yüzden beslemeniz farklı bir makineye daha uygun çıkarsa, size bunu söyleyebiliriz.
Bu teknoloji için ölçülmesi gereken iki şey vardır ve hiçbiri bileşimden tahmin edilemez: keğinizin nasıl parçalandığı ve elde edilen parçacık boyutundaki kurutma eğrisi. Pilot laboratuvarımız malzemenizi gerçek nem ve kıvamında işler ve ulaşılabilir çıkış nemini, parçacık boyutu dağılımını, birim başına buharlaşma oranını, hangi kısıtlamanın verimi belirlediğini ve ürün kalitesini raporlar. Pilot testler satış öncesi ücretli bir mühendislik hizmetidir ve tam raporu saklarsınız — herhangi bir tedarikçinin teklifini doğru şekilde karşılaştırmak için ihtiyacınız olan veriler.
Sıkça sorulan sorular
Spin flash kurutucu ne için kullanılır?
Macunları, filtre keklerini ve çamurları tek bir sürekli adımda doğrudan toza kurutmak için — pigmentler, boyalar, inorganik tuzlar, katalizörler, killer, nişastalar, bitki proteinleri ve tarım kimyasalları. Genellikle bir filtre veya santrifüjün alt akışına kurulur; burada ıslak bir kek işlenebilir kuru bir toza dönüşmelidir.
Spin flash kurutucu normal bir flash kurutucudan nasıl farklıdır?
Geleneksel bir pnömatik flash kurutucu, serbest akışlı ıslak malzeme ve topakları parçalamak için ayrı, önceki ekipman gerektirir. Bir spin flash kurutucunun tabanında, giren sert ve yapışkan keki parçalayan bir rotor bulunur; ayrıca yalnızca yeterince küçük ve kuru parçacıkların çıkmasını sağlayan aerodinamik sınıflandırma vardır. Pnömatik bir kurutucunun kabul edemediği besleme malzemelerini kabul eder.
Bir spin flash kurutucu ısıya duyarlı malzemeleri işleyebilir mi?
150–400 °C giriş hava sıcaklıklarına rağmen çoğunlukla evet. Serbest nem buharlaşırken, parçacık buharlaşmalı soğutma sayesinde gazın yaş termometre sıcaklığına yakın kalır ve kurutulmuş ürün saniyeler içinde çıkar. Gerçek termal maruziyeti giriş değil, çıkış sıcaklığı belirler.
Spin flash kurutucuda kalış süresi nedir?
Çıkan ürün için saniyelerdir. İri veya hâlâ ıslak topaklar karıştırma bölgesinde kalır ve hava akımı tarafından yukarı taşınacak kadar küçük ve kuru olana kadar geri döndürülür; böylece makine neyin ne zaman çıkacağını kendisi seçer.
Spin flash kurutucu mu yoksa sprey kurutucu mu — hangisini seçmeliyim?
Besleme malzemesi pompalanamayan veya atomize edilemeyen bir macun veya filtre keki olduğunda ve taban alanı önemli olduğunda spin flash kurutucuyu seçin. Besleme malzemesi pompalanabilir bir sıvı olduğunda ve parçacık boyutu, yığın yoğunluğu veya morfoloji üzerinde kontrole ihtiyaç duyduğunuzda sprey kurutucuyu seçin, çünkü spin flash kurutucu çok az parçacık mühendisliği sunar.
Kek parçalanma davranışı, bu makinenin beslemeniz için uygun olup olmadığına ve verimin havadan mı yoksa rotordan mı sınırlandığına karar verir. İkisini de ölçeceğiz.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Pilot test talep edin
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-posta: mark.gu@sinothermo.com
Telefon: +86 18021972660