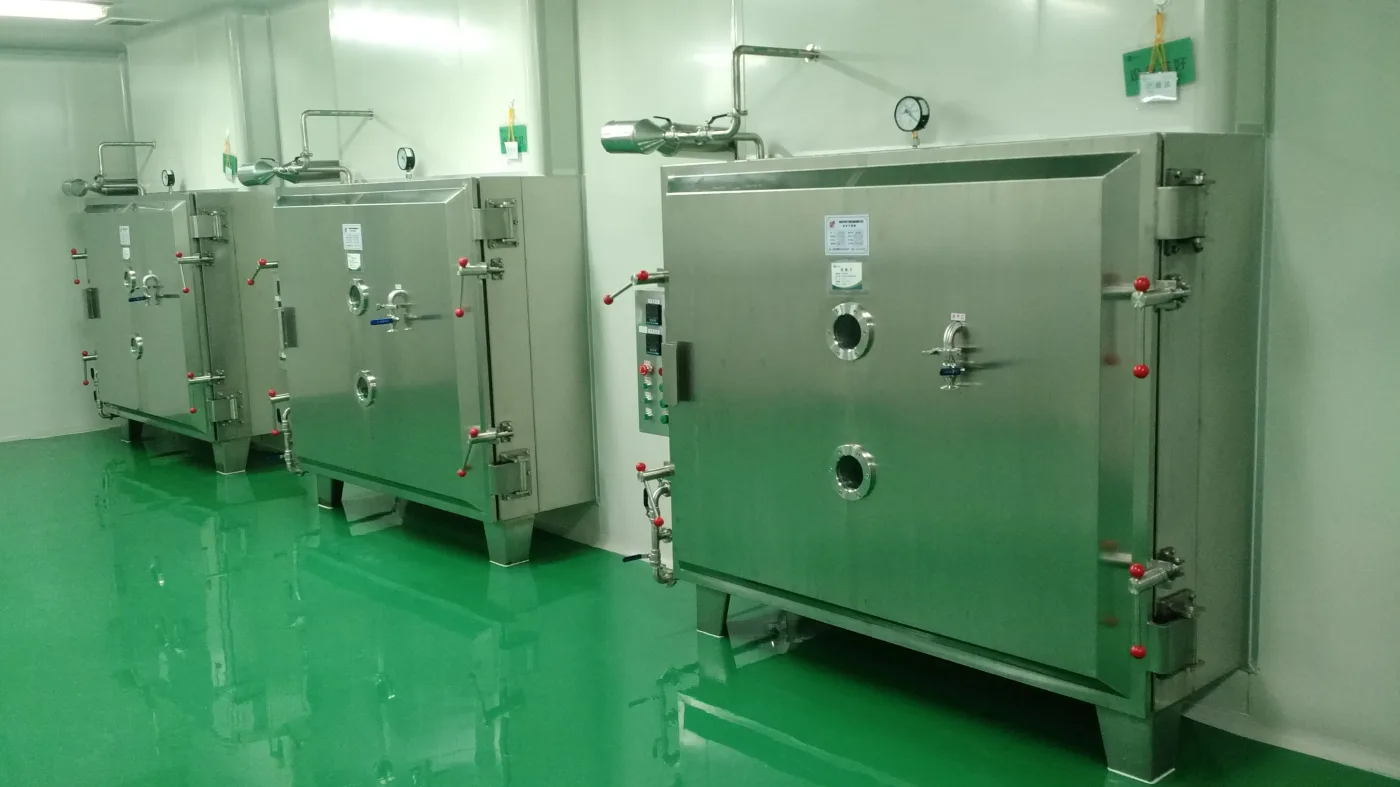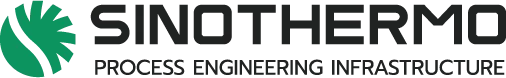
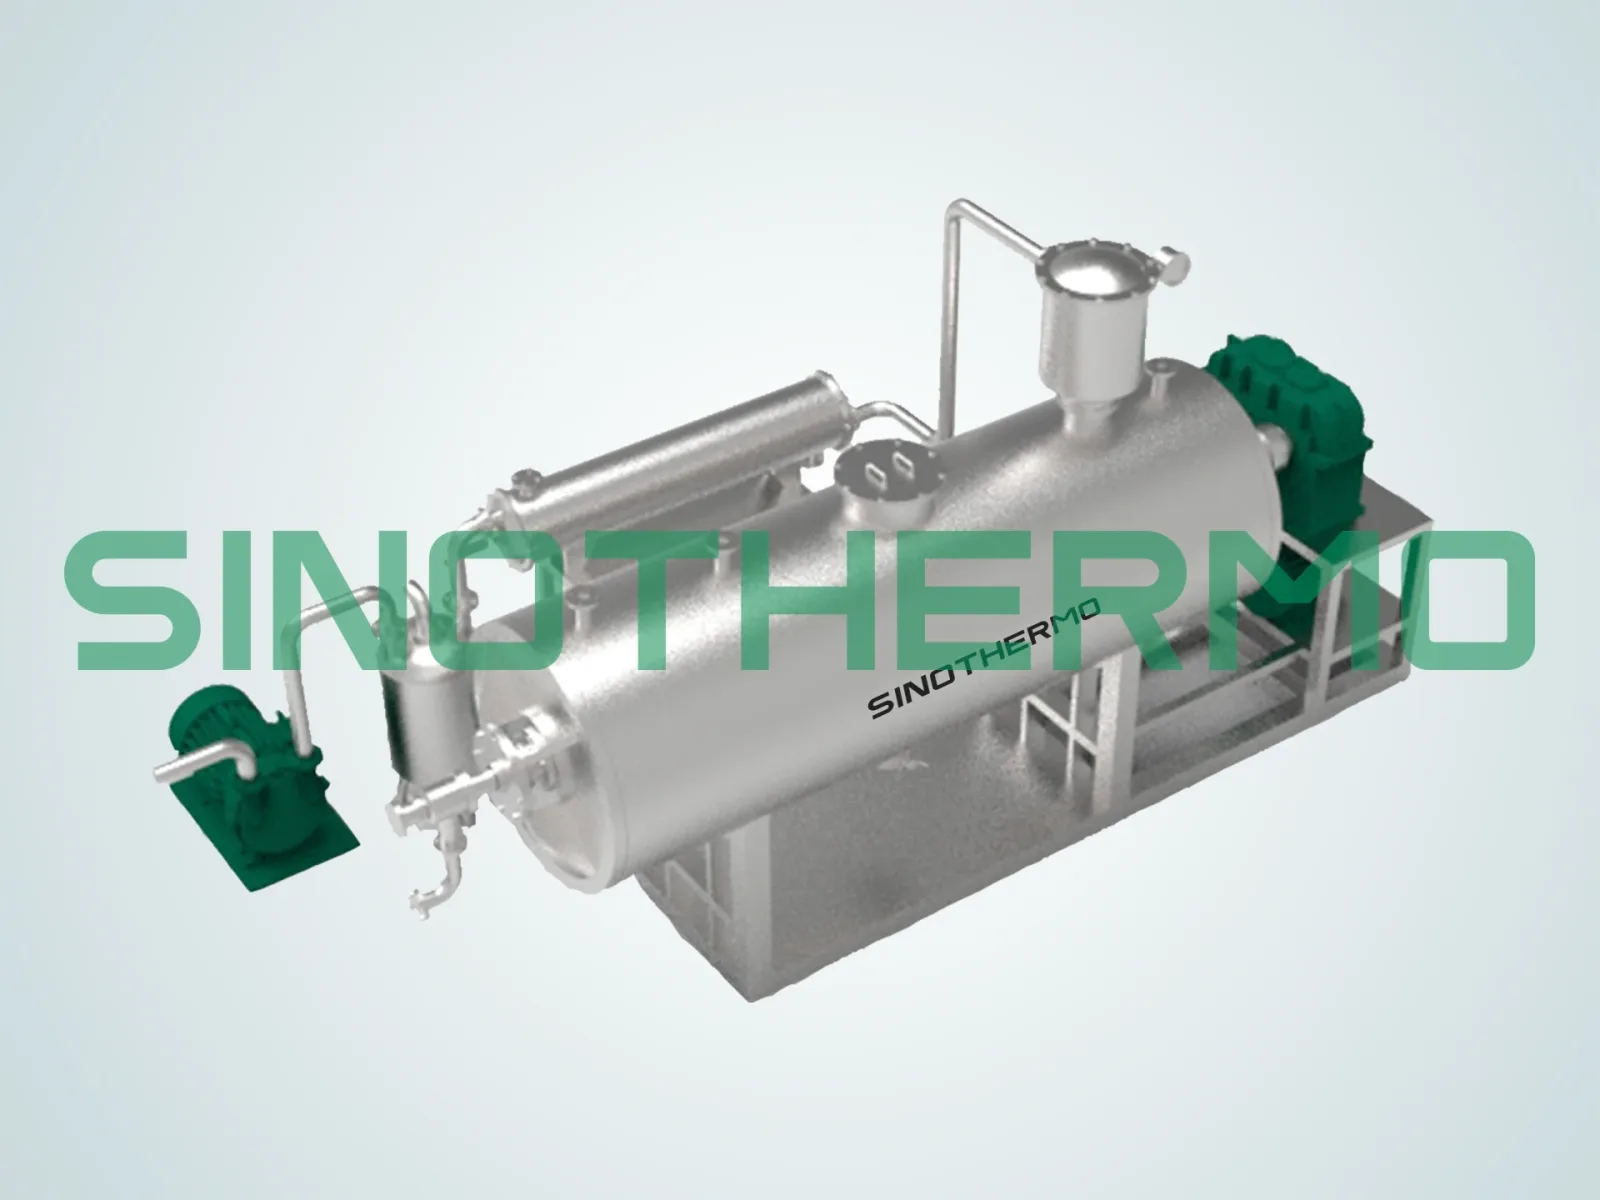
Her iki makine de malzemeyi ısıtılmış bir duvara karşı hareket ettirerek vakum altında kurutur ve her ikisi de statik ve devirmeli kurutucuların baş edemediği zorlu beslemeler için seçilir. Fark karıştırıcıdadır: tırmık kolları malzemeyi minimum kesme ile kaldırıp çevirirken, kürekler keser ve katlar. Bu, tırmıklı kurutucuyu yapışkan, kabuklanan kekler için, kürekli kurutucuyu ise plastik faz geçiren macun ve çamurlar için daha uygun hale getirir.
Malzemeniz serbest akışlıysa, ikisi de doğru cevap değildir — döner konik veya konik vidalı vakumlu kurutucu daha ucuz ve daha basit olacaktır. Bu ikisi özellikle diğer kurutuculara sorun çıkaran malzemeler için vardır.
Hızlı bağlam: aynı iş için neden iki karıştırıcı tasarımı var
Tek bir karıştırmalı vakumlu kurutucu her zorlu beslemeyi karşılasaydı daha basit olurdu. Ancak öyle değil, çünkü "zorlu" gerçekten iki farklı hata moduna ayrılır. Bazı kekler nem kaybederken kabuklanır ve duvara yapışır — nazik bir süpürmenin mekanik olarak kırması gereken sert, yapışkan bir tabaka. Diğer malzemeler, kırılmak yerine top olup yuvarlanmak isteyen yumuşak, hamur benzeri bir fazdan geçer — sert bir kazıyıcının takılıp kalabileceği bir şey. Tırmıklı ve kürekli tasarımlar, tek bir karıştırıcı geometrisinin her iki hata modunu da iyi karşılayamaması nedeniyle vardır ve malzemenizin hangisini yapacağını yanlış okumak, düşük performanslı bir makinede gerçek paraya mal olur.
Neden ikisi de var
Dolaylı ısıtmalı herhangi bir kurutucuda ısı, ısıtılmış duvardan malzemeye geçmelidir. Kuru toz zayıf bir iletkendir, bu yüzden duvara temas eden katman kurur ve ardından arkasındaki her şeyi yalıtır. Kurutma hızı çöker.
Karıştırmalı vakumlu kurutucular bu sorunu, bu katmanı sürekli olarak kazıyıp yerine ıslak malzeme koyarak çözer. Isı transfer katsayısı döngü boyunca yüksek kalır, bu yüzden bu makineler statik bir vakumlu tepsili kurutucunun aynı malzeme için 8-24 saate ihtiyaç duyacağı yerde 2-8 saatlik döngülere ulaşır.
İki tasarımın ayrıldığı nokta malzemeyi hareket ettirme şeklidir — ve farklı problemli beslemeler farklı işleme gerektirir.
Vakumlu tırmıklı kurutucu
Ceketli duvara yakın süpüren, malzemeyi kaldırıp çeviren tırmık veya tırmık kollarını taşıyan bir mile sahip yatay silindirik bir kap.
En uygun olduğu durumlar:
- Yüzeylere yapışan yapışkan, kohezif malzemeler
- Kabuklanan veya sert kabuk oluşturan kekler — tırmık bunu mekanik olarak parçalar
- Kurutma sırasında kıvamı dramatik şekilde değişen, çok yapışkan başlayıp serbest akışlı toz olarak biten malzemeler
- Kürek kesmesinin çok fazla ince parçacık oluşturacağı kırılgan kristaller
Özellikler:
- Küreklerden daha düşük kesme, dolayısıyla daha az parçacık aşınması
- Tırmık geometrisi duvarı agresif şekilde kazır, birikmeye direnç gösterir
- Kabuklanmayı kırmaya yardımcı olmak için genellikle tersine dönebilen rotasyon içerir
- Biraz daha az yoğun toplu karıştırma, bu yüzden sıcaklık homojenliği süpürme desenine daha çok bağlıdır
Vakumlu kürekli kurutucu
Genellikle oluk şeklinde olan, bir veya iki mil üzerinde küreklere sahip yatay bir kap. Çift millli tasarımlar yoğun karıştırma için birbirine geçer. Kürekler ve bazen millerin kendisi içi boştur ve ısıtılır, bu da ceket alanının ötesinde önemli ısı transfer alanı ekler.
En uygun olduğu durumlar:
- Yüksek başlangıç nemine sahip macun ve çamurlar
- Plastik veya hamur benzeri bir fazdan geçen malzemeler — kürekler bunun içinden yoğurur, tırmık ise takılıp kalabilir veya malzemeyi top haline getirebilir
- Belirli bir alanda maksimum ısı transfer alanının gerektiği durumlar (ısıtmalı miller ve kürekler yalnızca ceket alanının üzerine %50-100 ekleyebilir)
- Üniform kurutma veya işlem içi karıştırma için yoğun karıştırma gerektiren beslemeler
Özellikler:
- Kesikli vakumlu kurutucu ailesindeki en yüksek ısı transfer oranları
- Daha fazla kesme, dolayısıyla daha fazla parçacık kırılması — daha ince bir ürün istiyorsanız iyi, parçacık bütünlüğü belirtilmişse kötü
- Çift millli kendi kendini temizleyen geometri birikmeyi azaltır
- Daha yüksek kurulu güç ve tork; tahrik ve contalar bakım odağıdır
Yan yana karşılaştırma
| Vakumlu tırmıklı kurutucu | Vakumlu kürekli kurutucu | |
|---|---|---|
| Karıştırıcı | Tırmık/tarak kolları | Kürekler, tek veya çift mil |
| Üründe kesme | Düşük | Orta–yüksek |
| Parçacık aşınması | Düşük | Orta |
| Yapışkan/kabuklanma işleme | Mükemmel | İyi |
| Macun/plastik faz işleme | Orta — takılabilir | Mükemmel |
| Isı transfer alanı | Ceket (+ kollar) | Ceket + içi boş miller + kürekler |
| Karıştırma yoğunluğu | Orta | Yüksek |
| Tipik döngü | 2–8 sa | 2–8 sa (yüksek nemde genellikle daha kısa) |
| Kurulu güç | Daha düşük | Daha yüksek |
| Temizlik | İyi erişim; kollar basit | Çift milli kendi kendini temizleme, ancak daha fazla geometri |
| Sermaye maliyeti | Daha düşük | Daha yüksek |
Seçim kuralı
Malzemeniz en zor noktasında ne yapıyor?
Neredeyse her zorlu kurutma işinin, malzemenin en zor olduğu bir nem aralığı vardır — yapışkan, hamurumsu veya top olmaya eğilimli. Makineyi belirleyen başlangıç veya bitiş koşulu değil, bu penceredir.
- Sertleşip kabuklanıyor, duvara yapışıyor → tırmıklı kurutucu. Kolları kabuğu mekanik olarak kırar; kürekli kurutucu onu yayabilir.
- Plastikleşiyor ve hamurumsu oluyor, top oluyor → kürekli kurutucu. İçinden yoğurur; tırmıklı kurutucu takılıp kalabilir veya malzemeyi kollara sarabilir.
- Sürekli serbest akışlı kalıyor → ikisi de değil. Döner konik veya konik vidalı vakumlu kurutucu kullanın ve maliyetten tasarruf edin.
- Çok yüksek başlangıç nemi (pompalanabilir çamur) → kürekli kurutucu, ısıtmalı millerden ve küreklerden gelen ekstra ısı transfer alanı için.
- Kırılgan kristal, parçacık boyutu belirtilmiş → tırmıklı kurutucu, daha düşük aşınma için.
Bu, tam olarak bir pilot denemenin kesin olarak yanıtladığı sorudur. Bir malzemenin plastik fazını bileşiminden tahmin etmek güvenilir değildir — kimyasal olarak benzer iki filtre keki tamamen farklı davranabilir.
Yaygın uygulamalar
Vakumlu tırmıklı kurutucu — çözücü içeren keklerden elde edilen ilaç ara ürünleri ve etken maddeler; boyalar ve pigmentler; kabuklanan özel kimyasallar; oksijensiz ortam gerektiren batarya öncü maddeleri.
Vakumlu kürekli kurutucu — kimyasal çamurlar ve yüksek nemli macunlar; hacim azaltmanın hedef olduğu atık su ve endüstriyel çamur; gıda macunları; eş zamanlı karıştırma ve kurutma gerektiren malzemeler; daha büyük parti boyutlarında çözücü içeren kekler.
Her ikisi için de ne belirtilmeli
- Ceket, miller, kürek/kollar ayrı ayrı olmak üzere toplam ısı transfer alanı
- Giriş ve çıkış neminizde, malzemenizde garantili döngü süresi
- Kurulu tahrik gücü ve tepe tork — malzeme genellikle yapışkan fazda tork zirvesine ulaşır ve yetersiz boyutlandırılmış bir tahrik orada takılır
- Mil conta tasarımı — ana bakım kalemi ve bir kontaminasyon yolu; tip ve beklenen servis aralığını sorun
- Kabuklanmayı kırmak için tersine dönebilen rotasyon
- Sadece boşta nihai vakum değil, tepe buhar yükü altında ulaşılabilir vakum
- Kondansatör ve çözücü geri kazanım boyutlandırması
- Bölge sınıflandırmanıza göre patlama koruması
- Boşaltma tasarımı ve kalıntı miktarı — kapta ne kadarının kaldığı
- Mil, contalar ve kürek/kol köklerine temizlik erişimi
- Proses içi kuruluk göstergesi olarak yararlı tork eğilim enstrümantasyonu
Kaçınılması gereken yaygın hatalar
- Plastik faz davranışını bir veri sayfasından tahmin etmek. Kimyasal olarak benzer iki filtre keki kuruma sırasında tamamen farklı davranabilir — bu gözlemlenmeli, bileşimden çıkarılmamalıdır.
- Tahriki tepe tork yerine ortalama torka göre boyutlandırmak. Malzeme genellikle tork direncinin zirvesine tam olarak yapışkan fazda ulaşır; yetersiz boyutlandırılmış bir tahrik, en çok ihtiyaç duyulduğu anda takılır.
- Mil conta tasarımını küçük bir spesifikasyon kalemi olarak ele almak. Her iki tasarımda da ana bakım kalemidir ve gerçek bir kontaminasyon yoludur — tip ve beklenen servis aralığını açıkça sorun.
- Aşınmayı kontrol etmeden parçacığa duyarlı ürün için kürek seçmek. Daha yüksek kesme daha fazla kırılma anlamına gelir; parçacık boyutu dağılımı spesifikasyonun bir parçasıysa, bu ödünleşim bilinçli olarak yapılmalı, devreye almadan sonra keşfedilmemelidir.
- Tırmıklı ve kürekli kurutucuyu yalnızca ısı transfer alanına göre karşılaştırmak. Bir kürekli kurutucunun daha büyük ısı transfer alanı, malzemenizin hata modu yapışma değil kabuklanmaysa yardımcı olmaz — hata moduna uygun karıştırıcı geometrisi, ham yüzey alanından daha önemlidir.
SINOTHERMO nereye uyuyor
Vakum serisinin geri kalanıyla birlikte her iki türü de üretiyoruz, bu yüzden önerinin önceden belirlenmesine gerek yoktur. Pratikte, belirli bir kek için hangisinin uygun olduğu bir tartışmayla değil bir denemeyle çözülür.
Pilot laboratuvarımız malzemenizi çalıştırır ve kurutma eğrisini, yapışkan faz boyunca tork profilini (tırmıklı mı kürekli mi doğru olduğunu ortaya koyan şey), ulaşılabilir nihai nem veya kalıntı çözücüyü ve parçacık boyutu üzerindeki etkiyi raporlar. Pilot testler ücretli bir satış öncesi mühendislik hizmetidir ve rapor saklamanız için sizindir — herhangi bir tedarikçinin teklifini eşit şartlarda karşılaştırmak için ihtiyaç duyduğunuz veriler dahil.
Sıkça sorulan sorular
Vakumlu tırmıklı kurutucu ile vakumlu kürekli kurutucu arasındaki fark nedir?
Her ikisi de vakum altında malzemeyi ısıtılmış bir duvara karşı hareket ettirir, ancak tırmık kolları malzemeyi minimum kesme ile kaldırıp çevirir, yapışkan ve kabuklanan kekler için uygundur; kürekler ise keser ve yoğurur, plastik faz geçiren macun ve çamurlar için uygundur. Kürekli tasarımlar ayrıca içi boş ısıtmalı miller ve küreklerle ısı transfer alanı ekler.
Vakumlu kürekli kurutucu ne için kullanılır?
Yoğun karıştırma ve maksimum ısı transfer alanı gereken, yüksek başlangıç nemine sahip macun, çamur ve çözücü içeren kekleri kurutmak için — kimyasal çamurlar, endüstriyel atık su katıları, gıda macunları ve daha büyük parti boyutlarındaki ilaç ara ürünleri. Kurutma sırasında hamur kıvamına gelen malzemeleri işler.
Vakumlu tırmıklı kurutucu ne için kullanılır?
Vakum altında düşük sıcaklıkta yapışkan, kohezif veya kabuklanan malzemeleri kurutmak için — çözücü içeren keklerden elde edilen ilaç ara ürünleri, boyalar ve pigmentler, özel kimyasallar ve oksijensiz ortam gerektiren batarya öncü maddeleri. Düşük kesme etkisi, parçacık boyutunun korunması gereken kırılgan kristaller için de uygundur.
Tırmıklı mı yoksa kürekli kurutucu mu daha hızlıdır?
Örtüşürler, ikisi de genellikle 2-8 saat aralığındadır, ancak ısıtmalı miller ve kürekler önemli ısı transfer alanı eklediğinden yüksek başlangıç neminde kürekli kurutucu genellikle kazanır. Yapışkan, kabuklanan bir malzeme için tırmıklı kurutucu pratikte daha hızlı olabilir, çünkü kürekli kurutucu malzemeyi duvara yayabilir ve ısı transferini kaybedebilir.
Malzemem için hangisinin gerektiğini nasıl anlarım?
Malzemenin kurutma sırasında en yapışkan noktasında ne yaptığını belirleyin — kabuklanma ve yapışma tırmıklı kurutucuya işaret eder, hamur gibi top olma kürekli kurutucuya işaret eder. Bu davranış bileşimden güvenilir şekilde tahmin edilemediğinden, yapışkan faz boyunca tork profilini kaydeden bir pilot deneme, karar vermenin güvenilir yoludur.
Malzemenizin yapışkan fazı boyunca tork profili, tırmıklı mı kürekli mi kararını verir. Bunu ölçeceğiz.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Pilot test talep edin
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-posta: mark.gu@sinothermo.com
Telefon: +86 18021972660