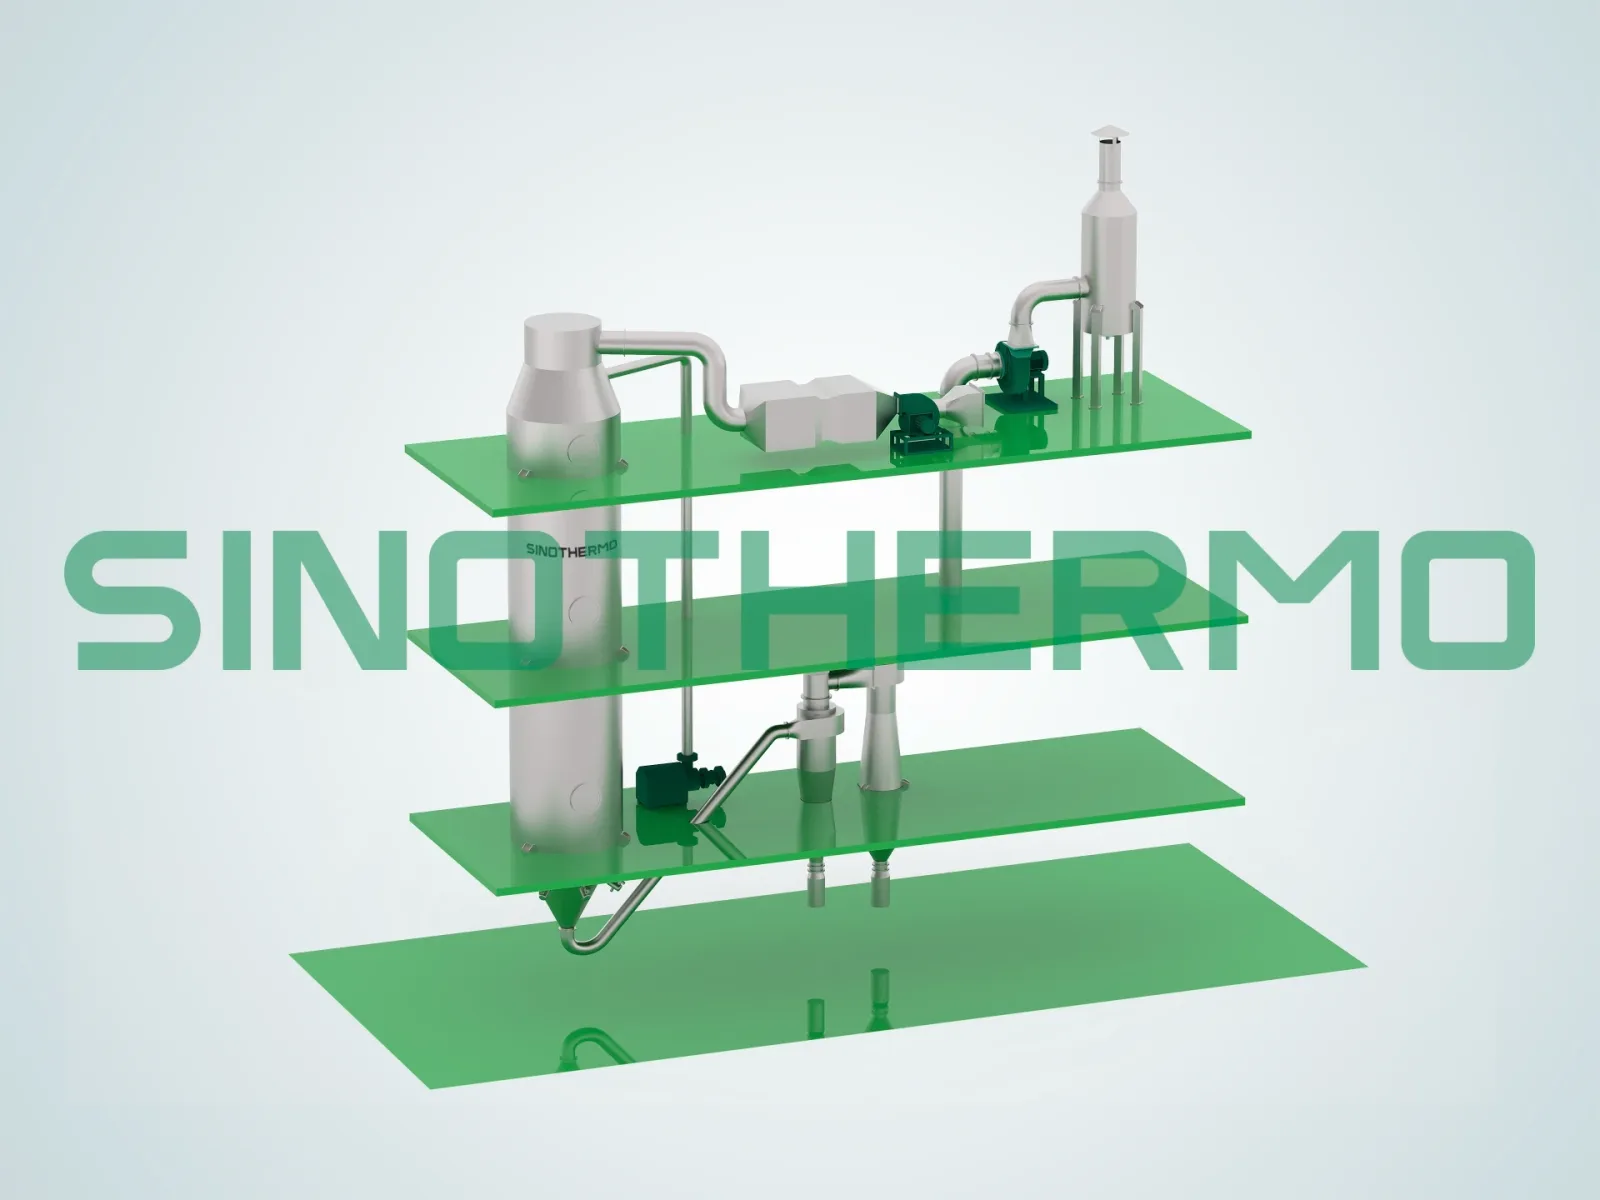
Sprey kurutma, seramik tozunu kuru presleme için hazırlamanın standart yöntemidir. Seramik çamuru sıcak bir odada damlacıklara atomize edilir ve her damlacık, serbestçe akan, kalıbı homojen dolduran ve sağlam bir ham gövdeye preslenen, yaklaşık küresel bir granül hâlinde kurur. Sonuç, öğütülmüş tozun tek başına sağlayamayacağı kontrollü granül boyutu, yoğunluk ve nemdir.
İnce seramik tozları kötü akar. Hazne içinde köprü yapar, hava hapseder ve kalıpları düzensiz doldurur; bu da yoğunluk farklarına, çatlamaya ve pişirme sonrası eğilmeye yol açar. Sprey kurutma, seramik tozu, su ve bağlayıcıdan oluşan bir çamurdan granül oluşturarak bunu çözer. Bu kılavuz sürecin nasıl çalıştığını, granül kalitesini neyin belirlediğini ve basınçlı nozül ile santrifüj atomizer arasında nasıl seçim yapılacağını anlatır.
Kısa bağlam: seramik tozu neden granüle edilmelidir
Seramik presleme, kalıbı doldururken akışkan gibi, sıkıştırılırken katı gibi davranan bir toz gerektirir. Ham toz bu iki şartı da karşılamaz. Granüller karşılar. Presleme için önemli özellikler şunlardır:
- Akışkanlık. Granüller kalıp boşluğuna hızlı ve düzgün dökülmelidir.
- Granül boyut dağılımı. Kontrollü bir dağılım iyi paketlenme sağlar ve yoğunluk gradyanlarını azaltır.
- Granül yoğunluğu ve sertliği. Granüller elleçlemeye dayanacak kadar sağlam olmalı, ancak gövde homojen olsun diye presleme altında çökmelidir.
- Nem içeriği. Tutarlı bir nem seviyesi tekrarlanabilir ham mukavemet sağlar.
Sprey kurutma bu dördünü de çamur bileşimi ve kurutucu ayarları üzerinden kontrol eder.
Süreç, adım adım
- 1.Çamur hazırlama — seramik tozu, su, polivinil alkol gibi bir bağlayıcı veya eşdeğeri, viskoziteyi kontrol etmek için bir dispersan ve bazen bir yağlayıcı, kararlı bir çamur oluşturacak şekilde öğütülür veya karıştırılır. Yüksek katı oranlı çamurlar enerji tasarrufu sağlar ama pompalanabilir kalmalıdır. Tipik değerler malzemeye göre değişir, bu nedenle bunları kendi formülasyonunuz için doğrulayın.
- 2.Eleme ve depolama — çamur, nozülleri tıkayacak iri parçacıkları ayırmak için elenir ve çökmeyi önlemek için karıştırmalı bir tankta tutulur.
- 3.Atomizasyon — yüksek basınçlı bir pompa çamuru bir nozülden geçirir ya da dönen bir disk onu kenarından savurur. Her iki durumda da çamur damlacıklara ayrılır.
- 4.Kurutma — damlacıklar kurutma kulesinde sıcak havayla buluşur. Su hızla buharlaşır; seramik parçacıkları ve bağlayıcı granüller hâlinde sağlamlaşır.
- 5.Toplama — granüller koniye düşer ve bir boşaltma vanasından çıkar. İnce malzeme siklon ve torba filtrede ayrılır ve çamura geri verilebilir.
- 6.Soğutma ve eleme — granüller soğutulur ve elenir, ardından presleme öncesi nemi kontrollü silolarda depolanır.
Temel ilkeler için sprey kurutmanın nasıl çalıştığına dair girişimize bakın.
Granül kalitesini ne belirler
| Değişken | Granüle etkisi |
|---|---|
| Çamur katı oranı | Daha yüksek katı oranı daha yoğun granül ve daha düşük enerji tüketimi sağlar, ancak viskoziteyi artırır |
| Bağlayıcı türü ve miktarı | Granül ve ham gövde mukavemetini belirler |
| Dispersan | Yüksek katı oranının atomize edilebilmesi için viskoziteyi düşük tutar |
| Atomizer türü ve basınç veya hız | Damlacık boyutunu, dolayısıyla granül boyutunu belirler |
| Giriş hava sıcaklığı | Kuruma hızını ve granül yapısını etkiler; çok yüksekse içi boş veya çatlak kabuklar oluşabilir |
| Çıkış sıcaklığı | Kalıntı nemi belirler |
| Besleme debisi | Çıkış sıcaklığı ve nemle etkileşir |
| Oda tasarımı ve hava akışı | Kalma süresini ve duvar birikintilerini etkiler |
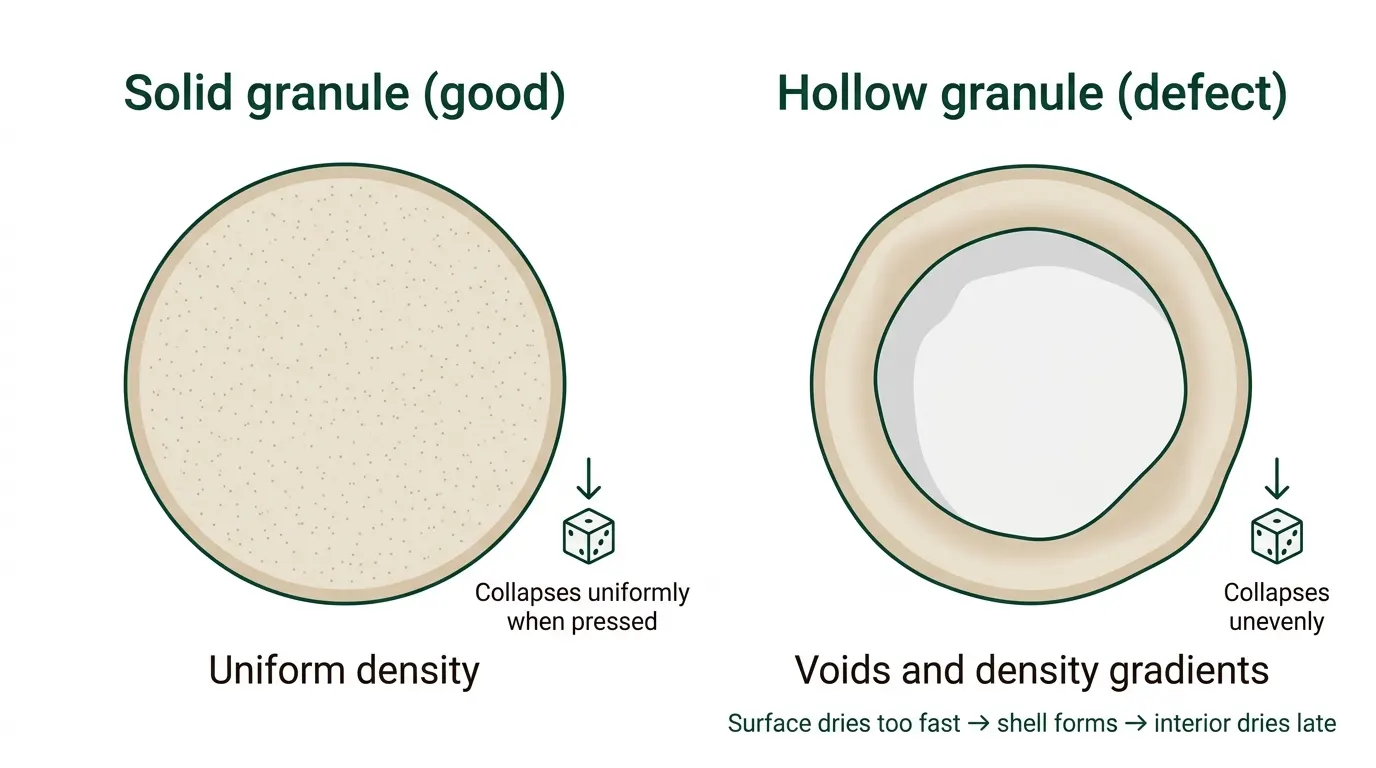
İçi boş granüller tipik bir kusurdur. Damlacık yüzeyi çok hızlı kurursa bir kabuk oluşur ve iç kısım yavaş kurur; bu da presleme sırasında homojen çökmeyen, içi boş veya çukurlu bir parçacık yaratır. Daha düşük giriş sıcaklığı, daha yüksek katı oranlı bir çamur veya farklı bir bağlayıcı genellikle yardımcı olur. Doğru denge deneylerle bulunur.
Basınçlı nozül mü santrifüj mü: seramik için hangi atomizer?
Her ikisi de seramik çamurunda kullanılır; seçim istenen granül boyutuna ve ölçeğe bağlıdır.
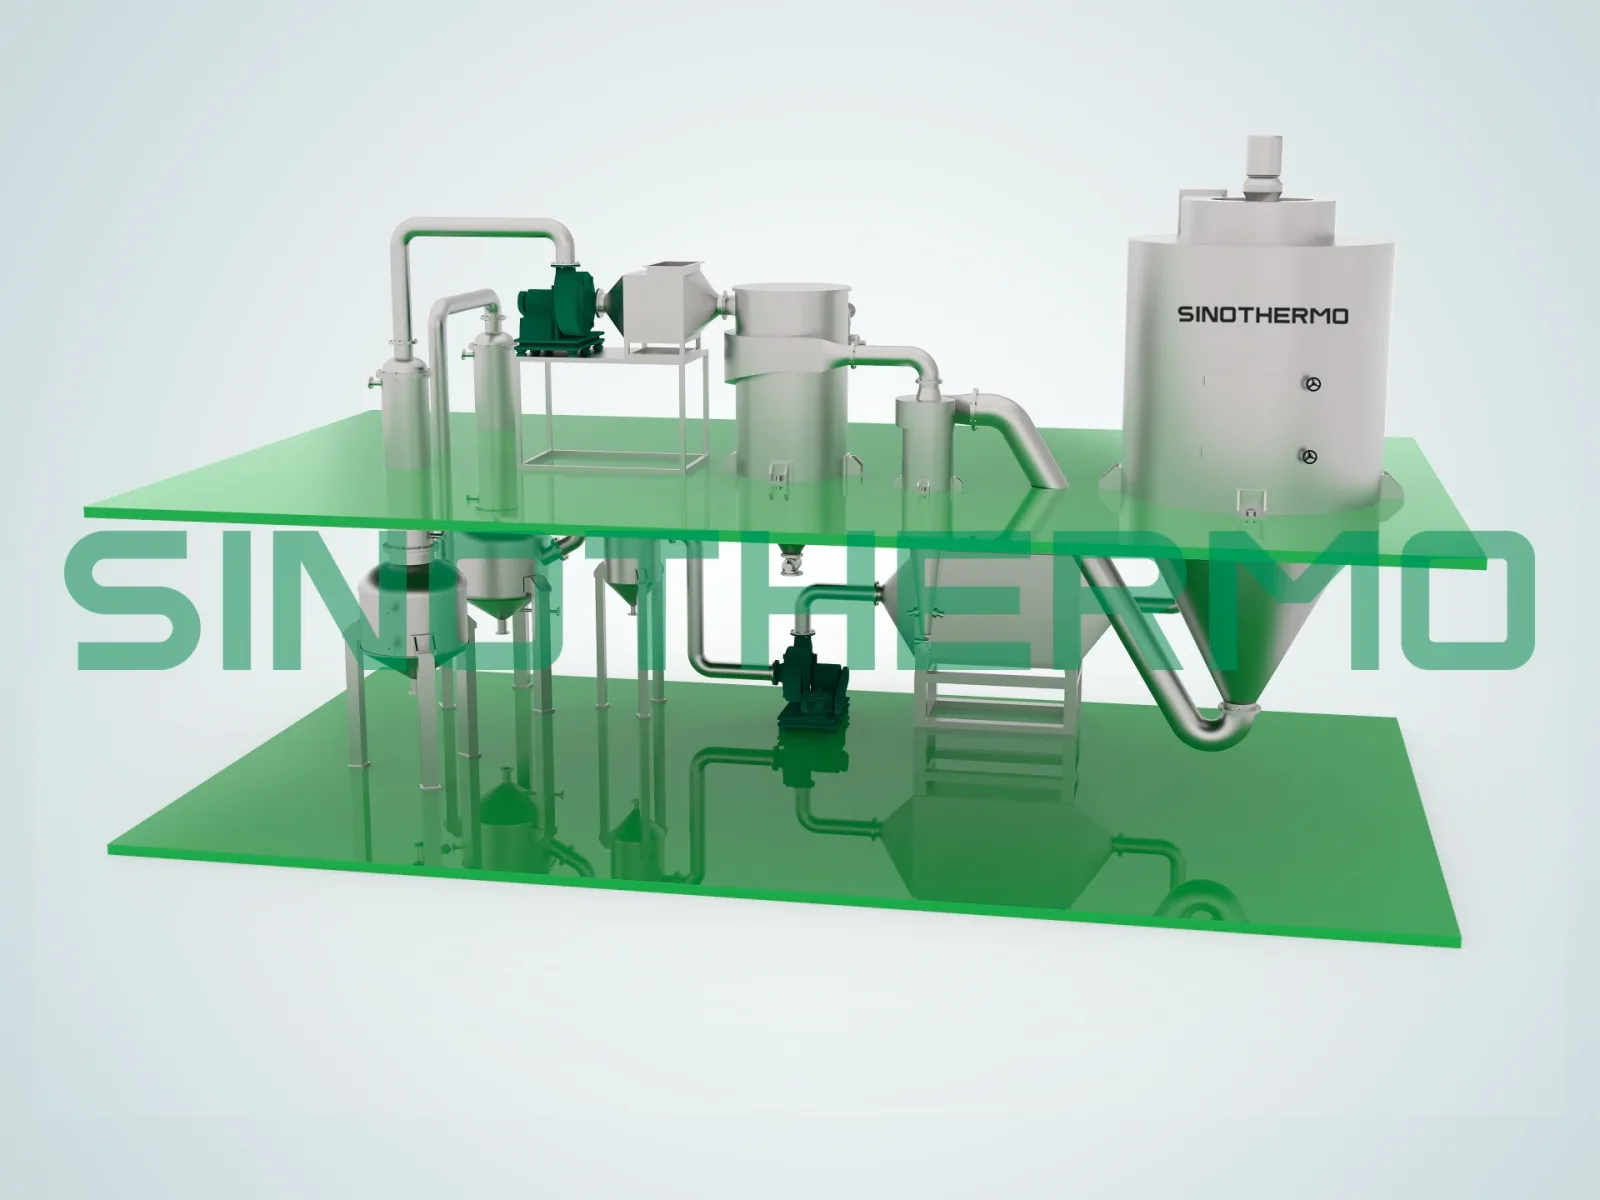
Basınçlı nozüllü sprey kurutucu. Yüksek basınçlı bir pompa çamuru kulenin üstündeki bir nozülden iter. Bu, nispeten iri ve dar aralıklı granüller üretir ve seramik karo ile teknik seramik tozunda yaygındır. Nozül ve basınç seçimi damlacık boyutunu kontrol eder; böylece aynı makine daha iri veya daha ince granül üretebilir. SINOTHERMO'nun YPG-Basınçlı Sprey Kurutucusu 150 ila 350 °C giriş hava aralığını ve YPG-50'den YPG-1000'e modeller boyunca 50 ila 1.000 kg/sa buharlaştırma kapasitesini kapsar. Seramik çamurunu işler ve presleme için homojen boyut ve yoğunlukta serbest akışlı granüller üretir.
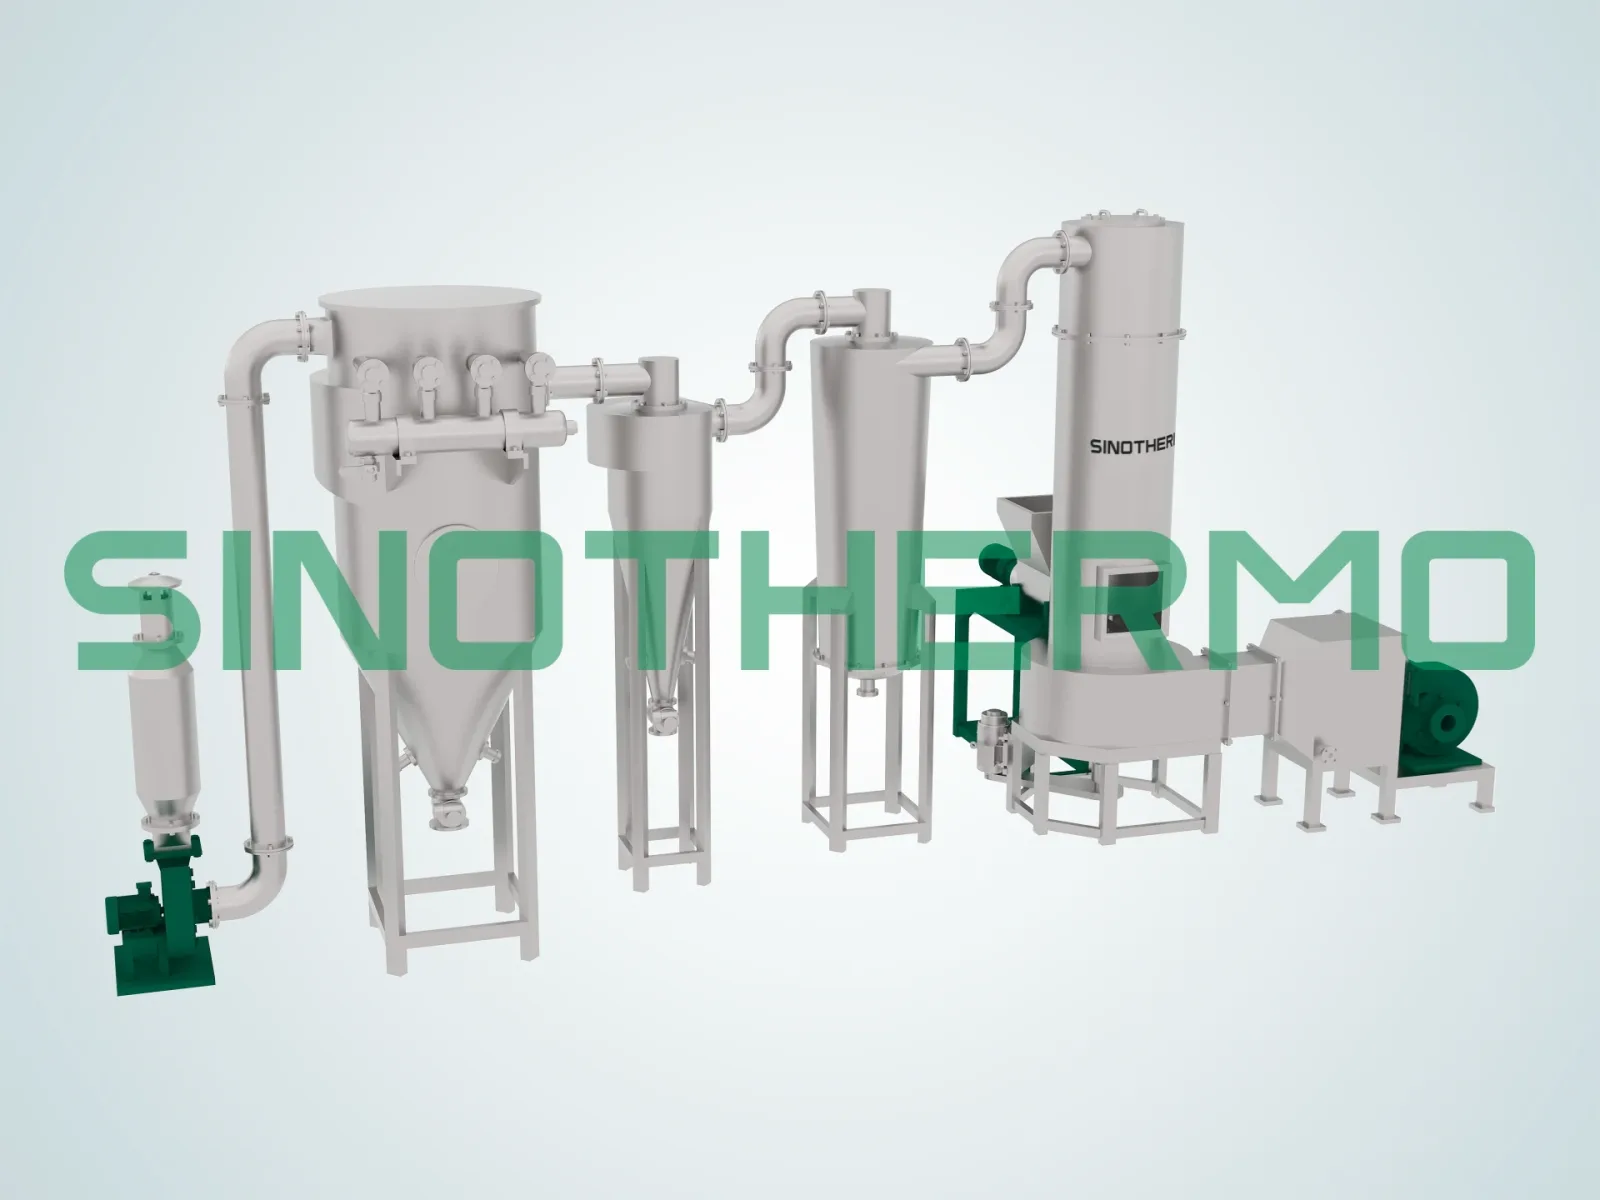
Santrifüj sprey kurutucu. Dönen bir disk çamuru atomize eder. Santrifüj atomizerler viskoz ve aşındırıcı beslemeleri nozül tıkanması olmadan işler ve bazı teknik seramiklere ve tozlara uygun daha ince parçacıklar üretir. SINOTHERMO'nun LPG-Santrifüj Sprey Kurutucusu LPG-5'ten LPG-200-2000'e modellere ve 5 ila 2.000 kg/sa buharlaştırmaya sahiptir.
| Seçin | Ne zaman |
|---|---|
| Basınçlı nozül | Karo ve yapısal seramik gibi daha iri, serbest akışlı presleme granülleri istiyorsunuz |
| Santrifüj | Viskoz veya aşındırıcı bir çamurunuz var, daha ince parçacıklara ihtiyacınız var veya nozül aşınmasından kaçınmak istiyorsunuz |
Aşındırıcı seramik çamurları nozül deliklerini aşındırır; bu da damlacık boyutunu zamanla değiştirir. Nozüllü bir sistem seçerseniz aşınmaya dayanıklı delik malzemelerini ve değiştirme aralığını sorun. sprey kurutucuda atomizasyon kılavuzumuz ikisini daha ayrıntılı karşılaştırır.
Isı kaynağı ve işletme maliyeti
Seramik sprey kurutma yüksek giriş sıcaklıklarında çalışır, bu nedenle ısı kaynağı işletme maliyetinin büyük bir kısmıdır. SINOTHERMO basınçlı ve santrifüj kurutucular, modele bağlı olarak elektrikli ısıtma, buhar artı elektrik, fuel oil, gaz veya daha büyük modellerde sıcak hava fırınıyla donatılabilir. Üretim ölçeğinde, mümkün olduğunda gaz veya sıcak hava fırını genellikle daha düşük maliyetli seçimdir; elektrikli ısıtma ise küçük hatlara ve pilot çalışmaya uygundur. Teklif isterken belirli model için ısı kaynağı seçeneklerini doğrulayın.
Maliyet tartışması için sprey kurutucu maliyet kılavuzumuza bakın.
Çamur hazırlama kurutucu kadar önemlidir
Birçok granül sorunu çamur kurutucuya ulaşmadan önce başlar. Üç alışkanlık büyük fark yaratır.
Kararlı bir partikül boyutuna öğütün. Partikül boyutu partiden partiye kayan bir çamur viskoziteyi ve damlacık oluşumunu değiştirir. Öğütme süresini ve ortaya çıkan partikül boyut dağılımını kontrol altında tutun.
Bağlayıcıyı kontrollü bir sırayla ekleyin. Çok erken eklenen bağlayıcı öğütmeyle bozunabilir, çok geç eklenen ise eşit karışmayabilir. Sırayı kaydedin ve aynı tutun.
Çamuru dinlendirin ve havasını alın. Hapsolmuş hava granülde boşluklar yaratır. Karıştırmalı bir tankta kısa bir bekletme, kabarcıkların çıkmasını ve viskozitenin oturmasını sağlar.
Viskoziteyi ve katı oranını yalnızca sorun olduğunda değil, her çalıştırmadan önce kontrol edin. Basit bir rutin, kurutucuda saatlerce sorun gidermeden kurtarır.
Hangi seramikler sprey kurutma kullanır?
- Duvar ve zemin karo gövdeleri. Yüksek hacim, iri presleme granülleri.
- Teknik ve yapısal seramikler. Parçalara preslenen alümina, zirkonya ve silisyum bazlı tozlar.
- Elektronik seramikler. Granül homojenliğinin elektriksel özellikleri etkilediği kondansatör ve yalıtkan tozları.
- Refrakterler ve aşındırıcılar. Tutarlı yoğunluk gerektiren preslenmiş şekiller.
- Seramik proppantlar ve katalizör destekleri. Çamurdan küresel granüller.
seramik sektörü sayfamız seramik hammaddeler için kurutucular ve öğütücüler dahil tüm ekipman yelpazesini listeler.
Kaçınılması gereken yaygın hatalar
Çamur reolojisini göz ardı etmek. Çöken veya kalınlaşan bir çamur boruları ve nozülleri tıkar. Dispersanı kontrol edin ve çamuru karıştırmalı tutun.
En yüksek katı oranının peşinde koşmak. Çok yüksek katı oranı buharlaştırma yükünü düşürür ama atomizasyonu zorlaştırır. Hâlâ tutarlı püskürtülebilen en yüksek katı oranını seçin.
Çıkış sıcaklığını çok yüksek ayarlamak. Aşırı kurutulmuş granüller bağlayıcı aktivitesini kaybeder ve kötü preslenir. Fazla nemli olanlar yapışır ve topaklanır. Hedef nemi pres gereksiniminizden belirleyin.
Kapasiteyi yalnızca buharlaştırma hızından seçmek. Seramik üretim hızı çamurun katı oranına bağlıdır. İstediğiniz saatlik ton toz çıktısını çamur beslemesine, ardından buharlaştırma yüküne çevirin.
Pilot denemeyi atlamak. Çamur davranışı hammaddelerinize ve bağlayıcı sisteminize bağlıdır. Bir pilot deneme granül boyutunu, nemi ve akışı doğrular ve ölçek büyütme parametreleri verir. Test laboratuvarımız çamurunuz üzerinde ücretli denemeler yürütür.
Seramik sprey kurutucu nasıl belirtilir
Teklif istemeden önce aşağıdakileri hazırlayın:
- Seramik türü ve öğütülmüş tozun partikül boyutu.
- Çamur katı oranı, viskozitesi ve bağlayıcı sistemi.
- İstenen granül boyut aralığı ve nem.
- Saatte ton kuru toz olarak hedef üretim.
- Mevcut ısı kaynağı, elektrik gücü ve yakıt.
- Kule yüksekliği gibi saha kısıtları.
Sonuç
Seramik tozunu preslemeye hazır hâle getiren sprey kurutmadır. Süreç, granül boyutu, yoğunluk ve nem üzerinde kontrol sağlar; doğru kurutucu çamurunuza ve üretim hızınıza bağlıdır. Atomizeri çamura uydurun, sahanıza uyan bir ısı kaynağı seçin ve tüm hattı belirtmeden önce granül kalitesini bir denemede doğrulayın.
Sonraki adım: Pilot test talep edin, seramik çamurunuzla. Pilot test ücretli bir hizmettir ve sonuçlar kurutucu seçimine ve çalışma parametrelerine yön verir.
Sıkça sorulan sorular
Seramikte sprey kurutma ne için kullanılır?
Seramik çamurunu kuru preslemeye uygun serbest akışlı granüllere dönüştürür. Granüller kalıbı homojen doldurur ve düzgün ham gövdelere preslenir; bu da pişirme sonrası çatlama ve eğilmeyi azaltır.
Seramik için basınçlı nozüllü ve santrifüj sprey kurutucu arasındaki fark nedir?
Basınçlı nozüllü sistem çamuru bir nozülden pompalar ve genellikle daha iri, dar aralıklı granüller üretir. Santrifüj sistem dönen bir disk kullanır, viskoz veya aşındırıcı çamuru iyi işler ve daha ince parçacıklar üretme eğilimindedir.
Seramik sprey kurutmada hangi giriş sıcaklığı kullanılır?
SINOTHERMO'nun basınçlı sprey kurutucusu 150 ila 350 °C giriş hava aralığında çalışır. Kullanacağınız sıcaklık çamura, bağlayıcıya ve istediğiniz granül yapısına bağlıdır ve denemelerle belirlenmelidir.
Bazı sprey kurutulmuş seramik granülleri neden içi boştur?
Damlacık yüzeyi çok hızlı kurursa bir kabuk oluşur ve iç kısım sonra kurur; geriye içi boş veya çukurlu bir granül kalır. Giriş sıcaklığını düşürmek, çamur katı oranını artırmak veya bağlayıcıyı değiştirmek genellikle yardımcı olur.
Seramik sprey kurutucunun kapasitesini nasıl seçerim?
İhtiyacınız olan kuru toz çıktısından, saatte ton olarak, başlayın. Bunu çamurun katı oranını kullanarak çamur beslemesine, ardından su buharlaştırmaya çevirin. Kurutucu modelleri kg/sa cinsinden buharlaştırma kapasitesiyle derecelendirilir.
Nozüller aşındırıcı seramik çamurunu işleyebilir mi?
Aşındırıcı çamur nozül deliklerini zamanla aşındırır ve damlacık boyutunu değiştirir. Aşınmaya dayanıklı delik malzemelerini ve değiştirme aralığını sorun veya santrifüj atomizer düşünün.
Bir kurutucunun çamuruma uygun olduğunu nasıl doğrularım?
Bir pilot deneme yapın. Granül boyutunu, nemi ve akışı kendi çamurunuz üzerinde ölçer. Pilot test ücretli bir hizmettir ve iletişim sayfamız üzerinden talep edebilirsiniz.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-posta: mark.gu@sinothermo.com
Telefon: +86 18021972660