Sprey kurutmada giriş sıcaklığı prosesin ne kadar ısı sağlayabileceğini belirler, çıkış sıcaklığı ise tozun ne kadar kuru olduğunu ve ürünün ne kadar ısındığını söyler. Kontrol edilecek olan çıkış sıcaklığıdır. Onu besleme debisini ayarlayarak belirlersiniz ve giriş sıcaklığını, ürününüzün tolere edebileceğini aşmadan kurutucuya yeterli kapasite verecek şekilde seçersiniz.
«Yanlış sıcaklık» gibi görünen sprey kurutma sorunlarının çoğu aslında bu iki değerin malzemeyle uyumsuzluğudur. Yapışkan bir toz, fazla nemli bir toz, aktivitesini kaybetmiş bir toz: her birinin sıcaklıkla ilgili bir açıklaması ve farklı bir çözümü vardır. Bu kılavuz giriş ve çıkış sıcaklığının ne yaptığını, nasıl ilişkili olduklarını, farklı malzemeler için tipik aralıkları ve bunları adım adım ayarlama yolunu açıklar.
Kısa bağlam: iki sıcaklık, iki iş
Giriş sıcaklığı, kurutma gazının odaya girerkenki sıcaklığıdır. Suyu buharlaştırmak için mevcut ısıyı tanımlar. Daha yüksek giriş sıcaklığı aynı hava akışından daha fazla buharlaştırma kapasitesi demektir; böylece daha küçük veya daha ucuz bir kurutucu aynı işi yapabilir.
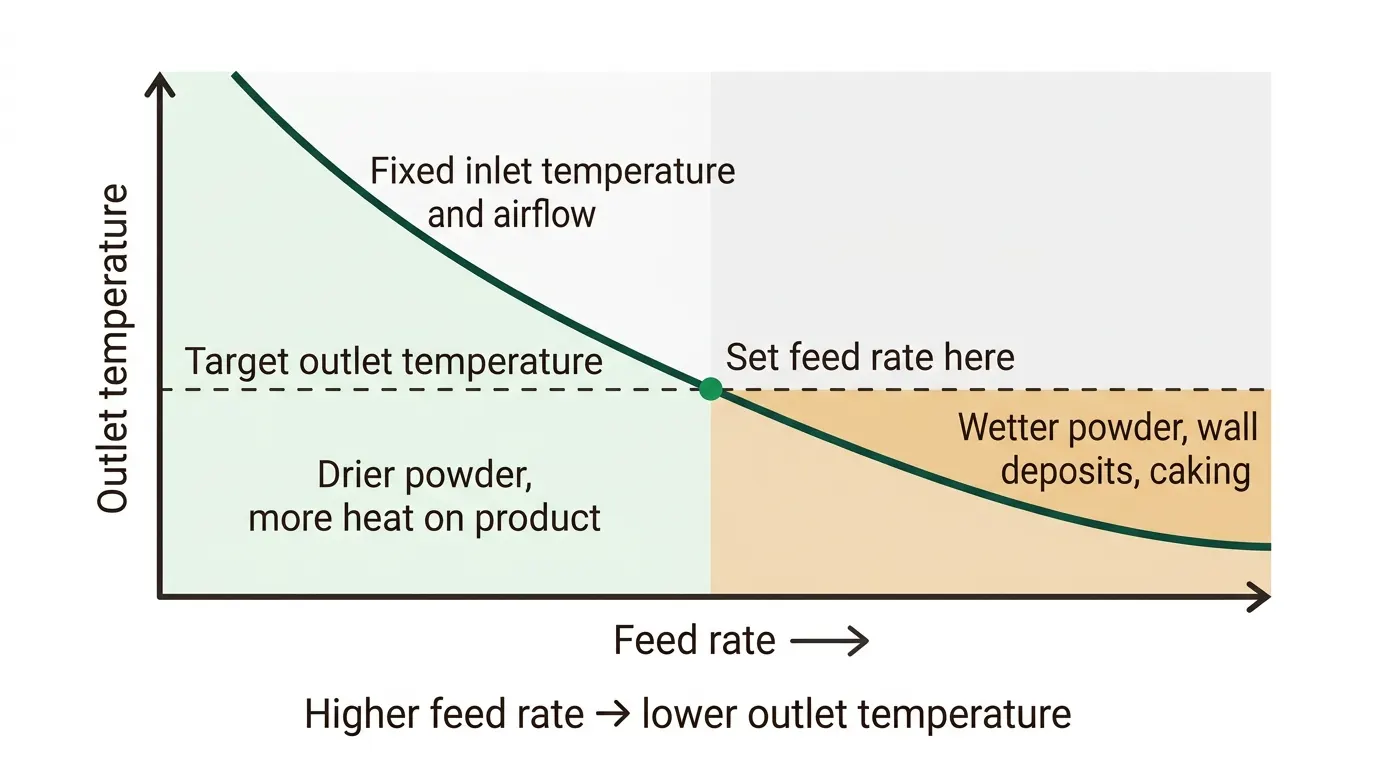
Çıkış sıcaklığı, gazın odadan çıkarkenki sıcaklığıdır ve toz toplama aşamasından önce ölçülür. Buharlaşmadan sonra kalan ısıyı yansıtır. Belirli bir hava akışı için, daha az sıvı beslediğinizde yükselir, daha fazla beslediğinizde düşer.
Çıkış sıcaklığının daha önemli olmasının nedeni, aynı anda iki şeyin en iyi pratik göstergesi olmasıdır: tozun kalıntı nemi ve kurumuş partiküllerin ulaştığı sıcaklık. Onu doğrudan ayarlayamazsınız. Dolaylı olarak kontrol edersiniz: besleme debisini artırın, çıkış sıcaklığı düşer; azaltın, yükselir.
Tam mekanizma için sprey kurutmanın nasıl çalıştığına bakın.
İki sıcaklık nasıl ilişkilidir
Suyu buharlaştırmak için sağlanan ısı, gazın giriş ile çıkış arasındaki sıcaklık düşüşünden gelir. Basitçe, gazdan alınan ısı, suyu buharlaştırmak ve beslemeyi ile ürünü ısıtmak için kullanılan ısıya, artı kayıplara eşittir.
Bu üç yararlı pratik kural verir:
- 1.Sabit giriş sıcaklığı ve hava akışında, daha yüksek besleme debisi çıkış sıcaklığını düşürür, çünkü daha fazla su daha fazla ısı alır. Toz daha nemli çıkar.
- 2.Sabit besleme debisinde, daha yüksek giriş sıcaklığı çıkış sıcaklığını yükseltir ve toz daha kuru çıkar.
- 3.Giriş ile çıkış arasındaki fark çalışma ısı bütçenizdir. Çok küçük bir fark kurutucunun az yüklendiği ve verimsiz olduğu anlamına gelir. Çok büyük bir fark ise kurutucuyu zorladığınız ve herhangi bir şey değişirse nemli toz riskiniz olduğu anlamına gelir.
Damlacıklar hâlâ su içerdikleri sürece gaz sıcaklığına ulaşmaz. Buharlaşma, partikül yüzeyini giriş sıcaklığının çok altındaki yaş termometre sıcaklığına yakın tutar. Bu yüzden sprey kurutma, ısıya duyarlı malzemeleri 150 °C veya üzeri giriş sıcaklıklarında işleyebilir. Tehlike kurutmanın sonunda, partikül suyunu kaybedip çıkış sıcaklığına doğru ısınabildiğinde ortaya çıkar.
Her sıcaklığın ürüne etkisi
| Değişiklik | Toza etkisi | Tipik risk |
|---|---|---|
| Daha yüksek çıkış sıcaklığı | Daha düşük kalıntı nem, daha iyi akış, depolamada daha az topaklanma | Termal bozunma, uçucu kaybı, yanma, termoplastik yapışkanlık |
| Daha düşük çıkış sıcaklığı | Ürüne daha nazik | Nemli toz, duvar birikintileri, topaklanma, mikrobiyal risk |
| Daha yüksek giriş sıcaklığı | Daha fazla kapasite; çoğunlukla daha sert, daha az gözenekli partikül yüzeyi | Kabuk oluşumu, içi boş veya çatlak partiküller, çıkış da yükselirse ürün hasarı |
| Daha düşük giriş sıcaklığı | Daha nazik başlangıç, daha yumuşak kurutma | Daha düşük kapasite, hava akışı artmak zorundaysa kilogram başına daha fazla enerji |
Partikül yapısı da tepki verir. Çok yüksek giriş sıcaklığında hızlı yüzey kuruması, çekirdek hâlâ nemliyken kuru bir kabuk oluşturabilir ve partikül şişebilir veya çatlayabilir. Seramikte bu, granüllerin presleme sırasında nasıl çöktüğünü etkiler ve bunu seramiğin sprey kurutulması yazımızda ele alıyoruz.
Yapışkanlık neden sıcaklığa bağlıdır
Şeker bakımından zengin beslemeler, ekstraktlar ve birçok gıda için belirleyici faktör, kurutulmuş malzemenin camsı geçiş sıcaklığıdır. Altında malzeme sert bir camdır ve serbest akışlıdır. Üstünde yüzey yumuşar ve yapışkan hâle gelir. Toz daha fazla nem tuttukça camsı geçiş sıcaklığı düşer; bu yüzden daha nemli bir partikül daha düşük sıcaklıkta yapışır.
Sık anılan bir pratik kurala göre yapışma, tozun kendi nemindeki camsı geçiş sıcaklığının yaklaşık 10 ila 20 °C üzerinde başlar. Bu bir kılavuzdur, garanti değildir ve kesin fark malzemeye bağlıdır; bu nedenle denemeyle doğrulayın. Pratik sonuç basittir: yapışkan bir beslemede duvara yapışmayı önlemek için ya partikülün ulaştığı sıcaklığı düşürür, ya maltodekstrin gibi bir taşıyıcıyla camsı geçiş sıcaklığını yükseltir, ya da duvarı soğutursunuz. bitkisel ekstraktların sprey kurutulması ve duvara yapışma sorununun çözümü kılavuzlarımız daha derine iner.
Tipik sıcaklık aralıkları
Tablo başlangıç noktaları verir, reçete değil. Her formülasyon farklıdır ve doğru ayar bir denemeden çıkar.
| Malzeme veya durum | Giriş sıcaklığı | Çıkış sıcaklığı | Nelere dikkat edilmeli |
|---|---|---|---|
| Genel su bazlı çözelti veya bulamaç | Tipik 150 ila 250 °C | Yaklaşık 70 ila 100 °C | Nemi ürün hasarıyla dengeleyin |
| Yapışkan ekstraktlar, şekerce zengin beslemeler | SINOTHERMO ekstrakt sprey kurutucu: 140 ila 180 °C | Çoğunlukla daha düşük; nem ve camsı geçişle belirlenir | Duvar birikintileri; taşıyıcı ve soğutmalı duvar kullanın |
| Isıya duyarlı aktifler, probiyotikler, enzimler | Orta ila düşük giriş; koruyucu taşıyıcı | Nemin izin verdiği kadar düşük tutun | Aktivite ve canlılık kaybı |
| Seramik çamuru | SINOTHERMO basınçlı sprey kurutucu: 150 ila 350 °C | Hedef granül nemine ulaşacak şekilde ayarlanır | Çok yüksek girişte içi boş granüller |
| Kimyasal ve mineral tozlar | SINOTHERMO santrifüj sprey kurutucu: 150 ila 500 °C | LPG serisinde yaklaşık 80 ila 90 °C | Toz, birikintiler, kurutma hızı |
| İnert döngüde çözücü bazlı besleme | SINOTHERMO kapalı sirkülasyon: 100 ila 300 °C | Çözücü ve ürün sınırlarıyla belirlenir | Kalıntı çözücü, oksijen seviyesi |
SINOTHERMO değerleri, basınçlı, santrifüj, ekstrakt ve kapalı sirkülasyonlu sprey kurutucular için ürün verilerimizden gelir. Genel su bazlı aralıklar tipik sektör değerleridir ve malzemeniz için doğrulanmalıdır.
Toz nemi de ürüne bağlıdır. SINOTHERMO kurutucuları, ekstrakt ve kapalı sirkülasyonlu modellerde genellikle yüzde 3 ila 8 nem sağlar; basınçlı sprey kurutucuda yüzde 5'in altı belirtilir, bazı durumlarda yüzde 0,5 elde edilebilir.
Sıcaklığı adım adım ayarlama yolu
- 1.Ürün sınırını bulun — ürününüzün bozunduğu, rengini kaybettiği veya aktivitesini yitirdiği sıcaklığı ve malzeme amorfsa kurutulmuş tozun camsı geçiş sıcaklığını belirleyin. Bu, çıkış sıcaklığının tavanını verir.
- 2.Hedef nemi belirleyin — tozun depolama ve sonraki kullanım için sahip olabileceği azami kalıntı nemi belirleyin. Bu, çıkış sıcaklığının tabanını verir.
- 3.Başlangıç giriş sıcaklığı seçin — kurutucunun aralığının ortasından bir değer seçin; besleme hassassa daha düşük.
- 4.Önce düşük besleme debisiyle çalıştırın — atomizasyonun ve hava akışının kararlı olduğunu doğrulayın.
- 5.Çıkış sıcaklığı hedefe ulaşana kadar besleme debisini artırın — çıkış sıcaklığınızı veren besleme debisi, kurutucunun o girişte malzemenizdeki kapasitesidir.
- 6.Tozu ölçün — nemi, partikül boyutunu, yığın yoğunluğunu ve ürününüz için önemli kalite testini kontrol edin.
- 7.Her seferinde tek değişkeni ayarlayın — toz çok nemliyse besleme debisini azaltın veya girişi artırın. Ürün zarar görüyorsa giriş sıcaklığını düşürün ve daha düşük besleme debisini kabul edin. Partiküller içi boş veya çatlaksa giriş sıcaklığını düşürün veya katı oranını artırın.
- 8.Sonucu kaydedin — tekrarlayabilmek ve ölçeklendirebilmek için giriş, çıkış, besleme debisi, hava akışı, atomizer ayarı ve toz özelliklerini kaydedin.
Kaçınılması gereken yaygın hatalar
Giriş sıcaklığını kurutucunun izin verdiği maksimuma ayarlamak. Yüksek giriş sıcaklığı kapasite verir, kalite vermez. Onu ürün sınırlarınıza göre seçin.
Yalnızca giriş sıcaklığıyla kontrol etmek. Çıkış sıcaklığını izlemeden tozun nemli mi yoksa aşırı kurutulmuş mu olduğunu anlayamazsınız.
Ortam nemini göz ardı etmek. Nemli giriş havası odaya su taşır ve kurutma kapasitesini düşürür. Nemli iklimlerde nemi alınmış hava prosesi kararlı kılabilir.
Laboratuvar kurutucusunun sıcaklıklarını doğrudan üretim ölçeğinde kullanmak. Oda boyutu, kalma süresi ve atomizer ölçekle değişir. Laboratuvar ayarlarını başlangıç noktası olarak görün ve pilot ölçekte doğrulayın. pilot sprey kurutucu kılavuzuna bakın.
Toplama adımını unutmak. Odadan sıcak çıkan toz, toplayıcıda veya ambalajda nem alabilir. Hızla soğutun ve kapatın.
Denemeyi atlamak. Sıcaklık sınırları formülasyonunuza ve taşıyıcınıza bağlıdır. Kendi beslemeniz üzerinde yapılan bir pilot test ölçülmüş değerler verir. Test laboratuvarımız ücretli denemeler yürütür ve çalışma koşullarını, nemi ve toz özelliklerini raporlar.
Sonuç
Giriş sıcaklığını bir kapasite ve tasarım tercihi, çıkış sıcaklığını ise toz kalitesinin kontrol değişkeni olarak ele alın. Ürününüzün sınırını bulun, hedef nemi belirleyin ve çıkış sıcaklığını ikisinin arasına yerleştirmek için besleme debisini kullanın. Yapışkan veya ısıya duyarlı beslemelerde, sıcaklığı değiştirmeden önce formülasyonu veya kurutucu tasarımını değiştirin.
Sonraki adım: Pilot test talep edin, kendi beslemenizle. Pilot test ücretli bir hizmettir ve rapor, bir üretim kurutucusunu belirtmek için giriş ve çıkış sıcaklıklarını, besleme debisini ve toz özelliklerini verir.
Sıkça sorulan sorular
Sprey kurutma için tipik giriş sıcaklığı nedir?
Malzemeye ve kurutucuya bağlıdır. Genel su bazlı beslemeler için yaklaşık 150 ila 250 °C arasındaki giriş sıcaklıkları yaygındır. SINOTHERMO'nun basınçlı sprey kurutucusu 150 ila 350 °C giriş aralığında, santrifüj sprey kurutucusu 150 ila 500 °C aralığında çalışır; ekstrakt sprey kurutucusu 140 ila 180 °C kullanır.
Tipik çıkış sıcaklığı nedir?
Su bazlı beslemeler için genellikle yaklaşık 70 ila 100 °C. Çıkış sıcaklığı hedef toz nemine ve ürününüzün termal sınırına göre belirlenmelidir. SINOTHERMO'nun LPG santrifüj serisinde çıkış yaklaşık 80 ila 90 °C'dir.
Çıkış sıcaklığını nasıl kontrol ederim?
Esas olarak besleme debisiyle. Besleme debisini artırmak çıkış sıcaklığını düşürür, azaltmak yükseltir. Giriş sıcaklığı ve hava akışı da onu değiştirir.
Tozum neden yapışkan veya topaklanıyor?
Genellikle partikül hâlâ nem tutarken yapışma noktasının üzerinde bir sıcaklığa ulaştığı için ya da kurutulmuş toz sonradan nem emdiği için. Ürün sıcaklığını düşürün, bir taşıyıcıyla camsı geçiş sıcaklığını yükseltin, soğutmalı duvarlar veya nemi alınmış hava kullanın ve tozu hızla kapatın.
Isıya duyarlı ürünleri yüksek giriş sıcaklıklarında sprey kurutabilir miyim?
Çoğu zaman evet, çünkü buharlaşma, partikül su içerdiği sürece yüzeyini yaş termometre sıcaklığına yakın tutar. Risk çıkış sıcaklığından ve son kurutma aşamasından gelir; bu nedenle onu dikkatle kontrol edin ve gerektiğinde koruyucu taşıyıcılar kullanın.
Ürünüm için doğru sıcaklığı nasıl öğrenirim?
Bir deneme yapın. Pilot test, birkaç giriş ve çıkış kombinasyonunda nemi, partikül özelliklerini ve ürün kalitesini ölçer. Pilot test ücretli bir hizmettir ve iletişim sayfamız üzerinden talep edebilirsiniz.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-posta: mark.gu@sinothermo.com
Telefon: +86 18021972660