Le séchage par atomisation convertit une solution ou une suspension de médicament en particules sèches en une seule étape continue, avec des temps de séjour de quelques secondes. Dans la fabrication pharmaceutique, son usage dominant est la fabrication de dispersions solides amorphes pour améliorer la biodisponibilité des médicaments peu solubles — ainsi que les poudres pour inhalation, les produits biologiques et le traitement des excipients.
Ce qui le rend distinctif sur le plan pharmaceutique n'est pas la physique du séchage, qui est la même que dans le séchage par atomisation alimentaire ou chimique, mais les exigences superposées : gestion des solvants, confinement, qualification BPF, et le besoin de contrôler la forme à l'état solide plutôt que de simplement éliminer l'eau.
Contexte rapide : pourquoi cela revient si souvent
On estime qu'environ 40 % ou plus des candidats-médicaments dans les pipelines de développement modernes sont peu solubles dans l'eau — un chiffre qui continue d'augmenter à mesure que la chimie évolue vers des molécules plus complexes. Un composé qui ne se dissout pas ne sera pas absorbé, quelle que soit son activité pharmacologique. Ce seul fait pilote une grande part des budgets de développement de formulation, et le séchage par atomisation est l'une des rares opérations unitaires capables de transformer un candidat « non viable » en produit commercialisable en changeant sa forme à l'état solide plutôt que sa chimie.
C'est pourquoi le séchage par atomisation pharmaceutique est spécifié aussi souvent : ce n'est pas une technique de niche réservée à des produits exotiques, c'est une réponse courante au problème de formulation le plus fréquent du pipeline de médicaments actuel. Pour une introduction générale au fonctionnement du séchage par atomisation lui-même, consultez notre guide comment fonctionne le séchage par atomisation ; pour les méthodes de séchage pharmaceutique plus largement — plateau, vide, lit fluidisé et atomisation — voir notre aperçu séchage dans l'industrie pharmaceutique.
Les quatre principales applications pharmaceutiques
1. Dispersions solides amorphes (DSA) — le principal moteur
Une grande part des candidats-médicaments modernes sont peu solubles dans l'eau, ce qui limite l'absorption. Dissoudre le médicament avec un polymère dans un solvant commun et sécher la solution par atomisation produit un solide où le médicament est dispersé moléculairement dans la matrice polymère — amorphe plutôt que cristallin. Le médicament amorphe se dissout plus rapidement et atteint une solubilité apparente plus élevée, ce qui peut transformer un candidat non viable en produit viable.
Le défi technique est que l'état amorphe est thermodynamiquement instable. La conception du procédé doit le produire et empêcher sa recristallisation tout au long de la durée de conservation, ce qui rend le solvant résiduel, la température de transition vitreuse et le contrôle de l'humidité critiques plutôt que cosmétiques.
2. Poudres pour inhalation (DPI)
Les inhalateurs à poudre sèche nécessitent des particules dans une fenêtre de taille aérodynamique étroite — globalement 1 à 5 µm pour atteindre les voies respiratoires inférieures. Le séchage par atomisation peut les produire directement, y compris des particules conçues (morphologies ondulées ou creuses) qui améliorent la dispersion et l'écoulement. Ici, la spécification est la performance aérodynamique, pas seulement la taille des particules.
3. Produits biologiques et vaccins
Le séchage par atomisation offre une alternative à la lyophilisation pour les protéines, peptides et certains vaccins, avec un temps de traitement bien plus court et un fonctionnement continu. Il nécessite une formulation soigneuse avec des excipients stabilisants et un contrôle étroit de la température de sortie, car la protéine subit une brève exposition thermique.
4. Excipients, masquage de goût et intermédiaires
Excipients co-traités, actifs encapsulés pour le masquage de goût, et intermédiaires de granulation pour la compression en aval.
Solvant aqueux vs organique — la décision qui façonne l'installation
La plupart des travaux de DSA utilisent des solvants organiques, et ce seul choix pilote la majeure partie du coût d'investissement.
| Aqueux | Solvant organique | |
|---|---|---|
| Gaz de séchage | Air, en circuit ouvert | Azote, en boucle fermée |
| Contrôle de l'oxygène | Non requis | Surveillé et limité (LIE) |
| Gestion des solvants | — | Récupération par condenseur, stockage, élimination |
| Protection contre les explosions | Généralement non requise | Certifiée ATEX / NEC, requise |
| Coût d'investissement | Base | Substantiellement plus élevé |
| Usage typique | Biologiques, excipients, certains DPI | La plupart des DSA (médicaments peu solubles) |
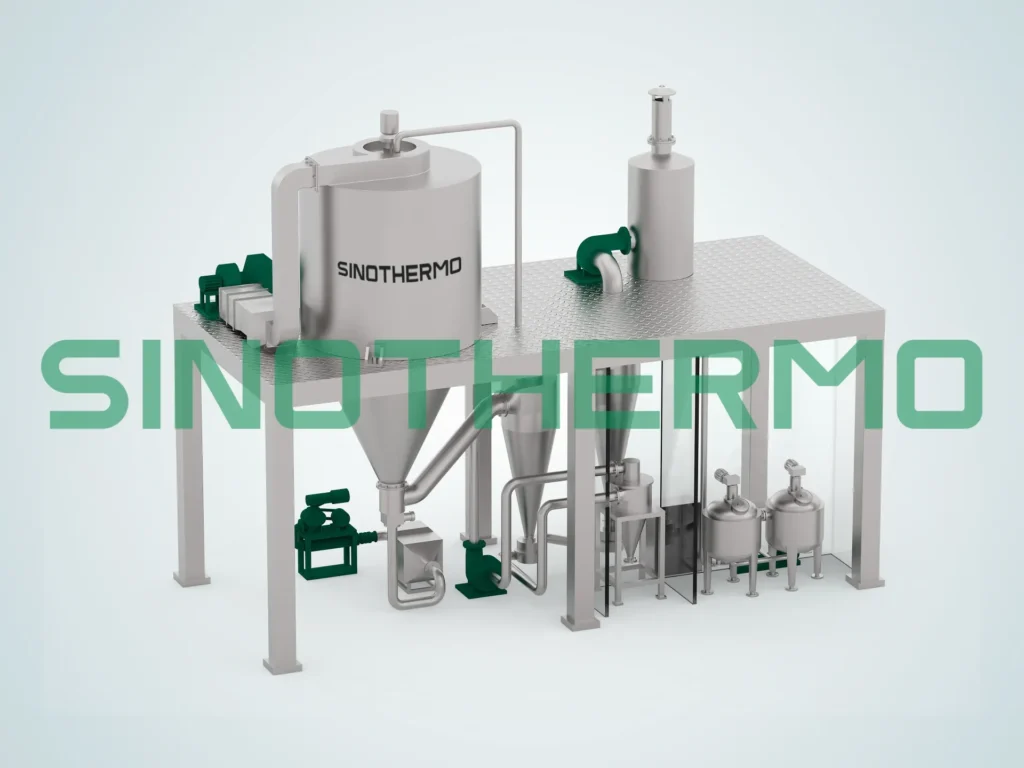
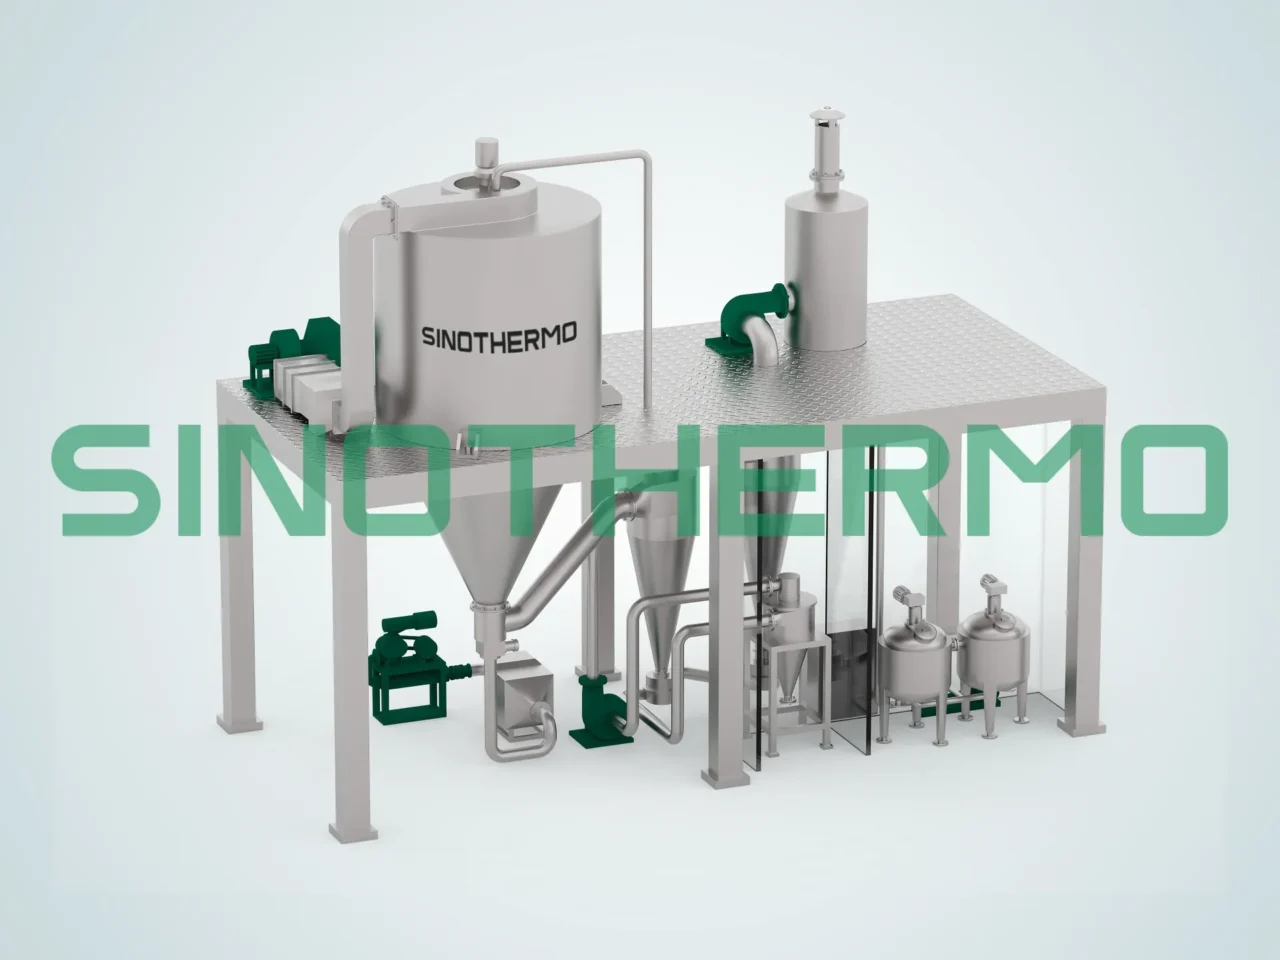
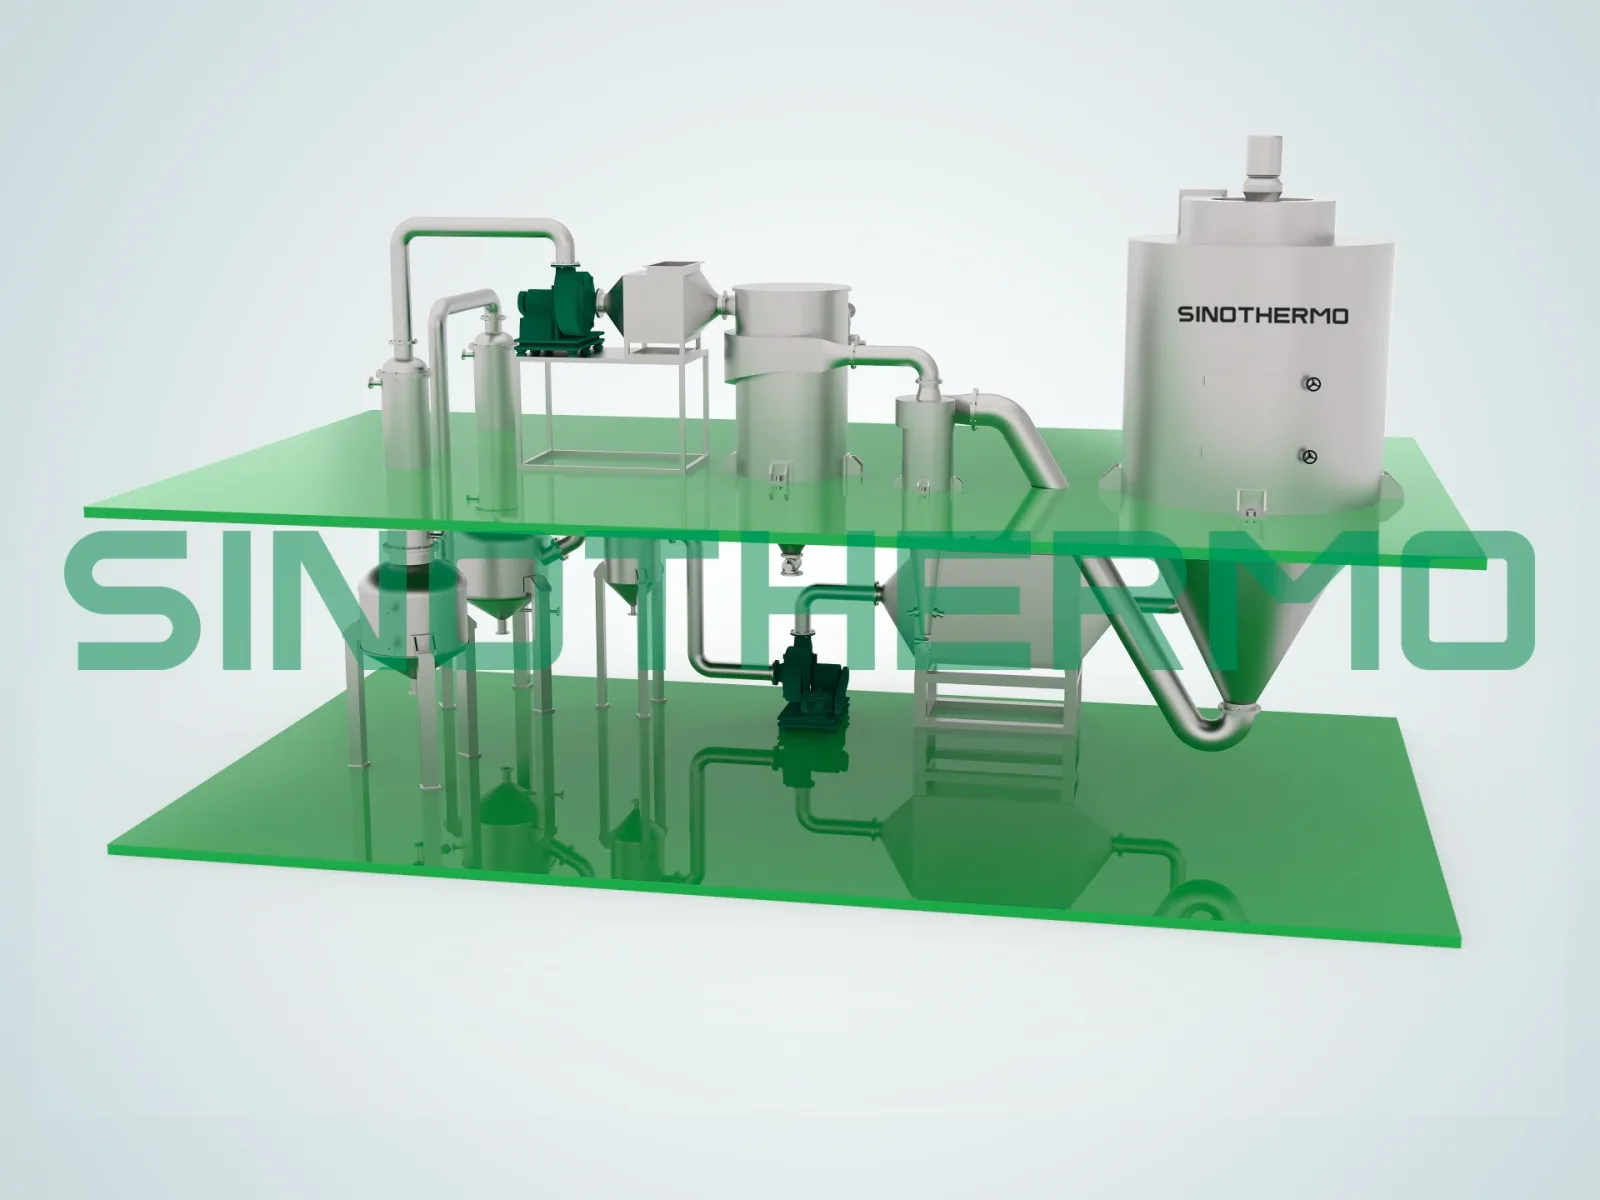
Un système d'azote en boucle fermée avec récupération des solvants n'est pas une mise à niveau optionnelle pour le séchage par atomisation avec solvant organique — c'est l'exigence de sécurité de base. Tout devis qui l'omet n'est pas comparable. Notre sécheur par atomisation à circulation fermée est construit spécifiquement pour cet usage — boucle d'azote scellée, surveillance de l'oxygène et récupération des solvants par condenseur en standard, pas en option.
Ce qui doit être contrôlé
La température de sortie est le levier de contrôle principal, et pour les DSA elle doit rester bien en dessous de la température de transition vitreuse (Tg) de la dispersion. Fonctionner trop chaud risque de rendre le matériau amorphe mobile et de le faire recristalliser ; fonctionner trop froid laisse un excès de solvant résiduel, ce qui abaisse lui-même la Tg et déstabilise le produit. La fenêtre peut être étroite.
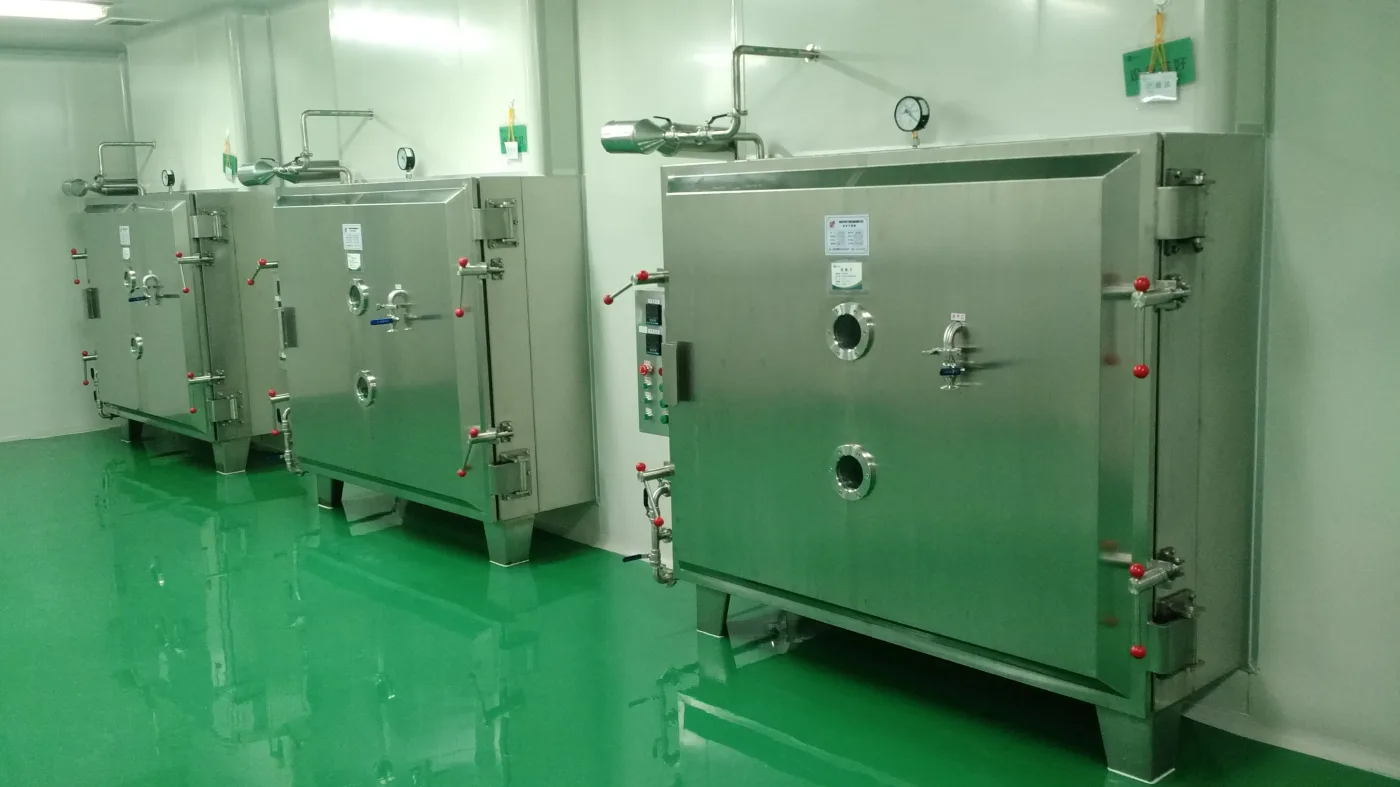
Le solvant résiduel doit respecter les limites ICH Q3C. Le séchage par atomisation seul ne peut souvent pas atteindre la limite, de sorte qu'une étape de séchage secondaire — généralement un sécheur sous vide — fait partie de la chaîne. Notre guide du sécheur sous vide couvre les options pour cette étape. Prévoyez-la plutôt que de la découvrir tardivement.
La taille et la morphologie des particules découlent de l'atomisation (type de buse, pression, viscosité de l'alimentation) et de la concentration en solides. Pour le DPI, c'est une spécification de performance ; pour la DSA, cela affecte la manipulation et la compression en aval.
La forme à l'état solide — confirmer que le produit est véritablement amorphe et le reste nécessite un travail analytique (DRXP, mDSC) parallèlement au développement du procédé. C'est là que le séchage par atomisation pharmaceutique diffère le plus des autres industries : la spécification est un état, pas simplement un chiffre d'humidité.
Considérations relatives à l'équipement et aux BPF
- Système de gaz inerte en boucle fermée avec surveillance de l'oxygène, pour les solvants organiques
- Protection contre les explosions adaptée au solvant et à la classification de zone
- Confinement au niveau OEB/OEL requis — le séchage par atomisation génère une poudre fine, facilement transportable par l'air ; les travaux à haute puissance nécessitent des isolateurs ou une décharge confinée
- Matériaux en contact avec le produit — 316L, finition de surface documentée, traçable
- Conception NEP/SEP et validation du nettoyage avec un accès d'échantillonnage démontrable
- Instrumentation et intégrité des données — enregistrement conforme au 21 CFR Part 11
- Dossier de qualification — FAT/SAT, IQ/OQ, jeu de documentation complet
- Séchage secondaire intégré ou prévu pour le solvant résiduel
- Géométrie de chambre adaptée à l'adhésivité de votre produit ; le dépôt sur les parois est l'échec pratique le plus courant
Comment se déroule réellement une évaluation pilote
Une équipe de formulation arrive typiquement avec des grammes à quelques dizaines de grammes de principe actif — parfois moins — de sorte que l'essai doit répondre à de vraies questions d'ingénierie sans consommer un matériau rare et coûteux. Un essai représentatif pour un candidat DSA ressemble à ceci : la solution polymère-médicament est préparée au ratio prévu, atomisée à travers la même géométrie de buse qui serait utilisée à plus grande échelle, et séchée sur une petite gamme de combinaisons température d'entrée/sortie tout en restant en dessous de la Tg connue ou estimée de la dispersion. Les échantillons de chaque condition vont à la DRXP et à la mDSC pour confirmer que le produit est amorphe, et à l'analyse Karl Fischer ou par espace de tête GC pour le solvant résiduel.
Ce qui en ressort n'est pas un chiffre unique mais une carte : quelles combinaisons de température maintiennent le produit amorphe, quel solvant résiduel chacune laisse, et où la chambre commence à montrer un dépôt sur les parois — le signal qu'une conception nécessite une géométrie de chambre différente ou une section de paroi refroidie, pas seulement un ajustement de paramètre. Cette carte est ce à partir de quoi une spécification à l'échelle de production devrait être construite, plutôt qu'à partir de la plage de fonctionnement générique d'un fournisseur pour « un polymère similaire ».
Montée en échelle : la partie que la plupart des projets sous-estiment
Le séchage par atomisation ne s'étalonne pas en agrandissant simplement le sécheur. La cinétique de séchage dépend de la taille des gouttelettes et des conditions gazeuses, de sorte que le chemin du laboratoire à la production est une série d'étapes où l'expérience de la gouttelette est maintenue comparable tandis que le débit augmente.
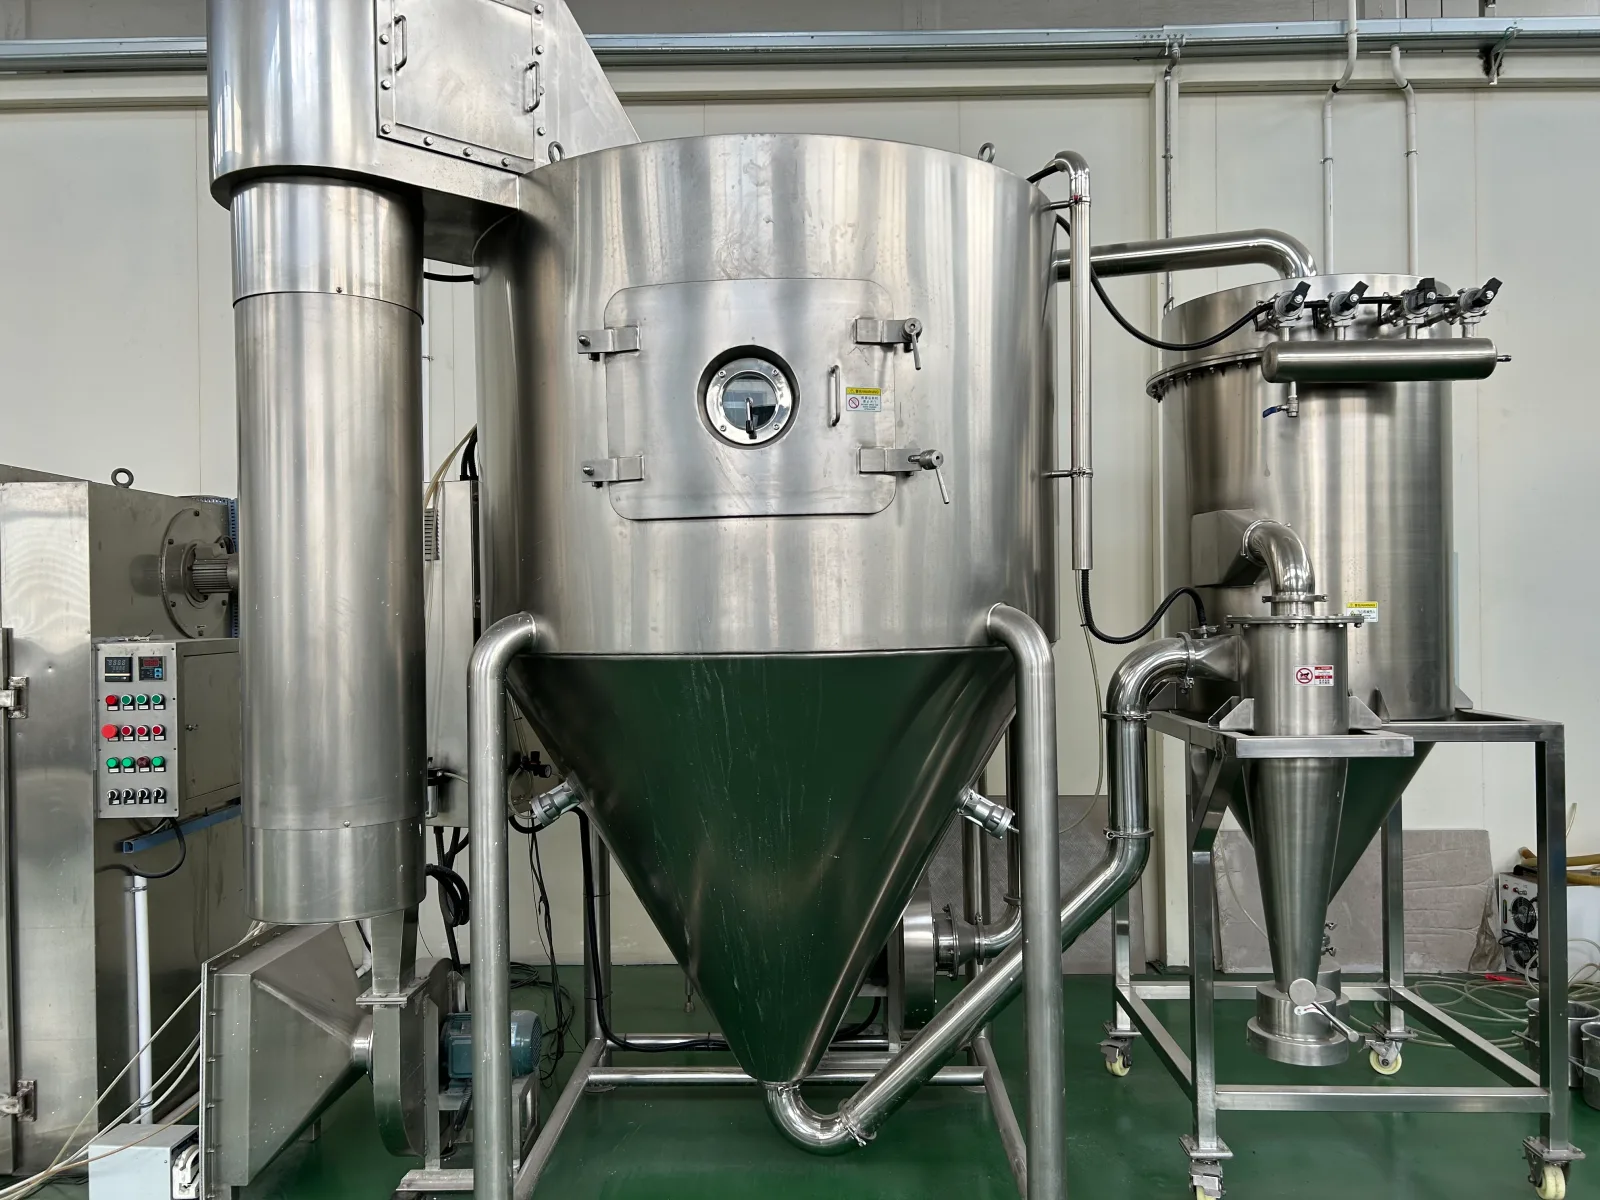
Une séquence réaliste est laboratoire (grammes, faisabilité et criblage de formulation) → pilote (kilogrammes, approvisionnement clinique et paramètres de procédé) → production (échelle commerciale validée). Sauter l'étape pilote est la cause la plus fréquente de surprises en phase avancée, car des problèmes comme le dépôt sur les parois, la perte de rendement et les déficits de solvant résiduel n'apparaissent souvent qu'à l'échelle intermédiaire. Notre guide du sécheur par atomisation pilote couvre spécifiquement ce qu'il faut rechercher dans une unité à l'échelle laboratoire et pilote.
Paramètres clés à maintenir comparables entre les échelles : température de sortie, distribution de la taille des gouttelettes, et le ratio gaz de séchage/alimentation. Le temps de séjour dans la chambre et le comportement de contact avec la paroi changent avec la géométrie et nécessitent une vérification, pas une hypothèse.
Erreurs courantes à éviter
- Traiter la température de sortie comme un point de consigne fixe unique. Elle doit être validée par rapport à la Tg de la dispersion spécifique, qui change avec le solvant résiduel — un chiffre qui change lui-même pendant l'essai.
- Supposer que le séchage par atomisation seul respectera la limite de solvant résiduel. La plupart des procédés de DSA à solvant organique nécessitent une étape de séchage secondaire ; la budgétiser et la planifier après coup cause des retards évitables.
- Comparer des devis qui délimitent différemment la boucle d'azote. Un système en boucle fermée avec surveillance de l'oxygène est une exigence de sécurité de base pour les solvants organiques, pas un poste optionnel — les devis qui l'omettent ne sont pas moins chers, ils sont incomplets.
- Sauter l'échelle pilote pour gagner du temps. Le dépôt sur les parois, la perte de rendement et les déficits de solvant résiduel sont des modes de défaillance dépendants de l'échelle qu'un essai à l'échelle laboratoire ne peut réellement pas révéler.
- Spécifier le confinement à partir d'une bande de puissance générique plutôt que de l'OEB/OEL réel pour le composé. Un confinement sous-spécifié est un problème de reprise ; un confinement sur-spécifié est un coût inutile — les deux résultent du fait de sauter le chiffre réel.
- Traiter la taille des particules comme la seule spécification DPI. La performance aérodynamique, et non la seule taille géométrique des particules, détermine si la poudre atteint les voies respiratoires inférieures.
Où SINOTHERMO s'inscrit
Nous fabriquons des équipements de séchage par atomisation — y compris des systèmes à l'échelle pilote utilisés pour le développement de procédé et l'approvisionnement clinique — et des configurations en boucle fermée pour les solvants organiques, à travers nos gammes centrifuge, à pression, à circulation fermée et extractif. Nous ne fournissons pas de fabrication sous contrat : l'équipement et les connaissances de procédé pour le faire fonctionner sont ce que nous fournissons.
Notre laboratoire pilote peut faire fonctionner votre formulation pour établir la fenêtre de séchage, le solvant résiduel atteignable, la taille des particules et le rendement avant que vous ne vous engagiez sur une spécification de production. Il s'agit d'un service d'ingénierie payant, et vous conservez le jeu de données complet, ce dont vous avez besoin pour rédiger un cahier des charges défendable et évaluer la proposition de tout fournisseur.
Pour les projets pharmaceutiques, nous préférons être honnêtes tôt : si votre produit a besoin d'un niveau de confinement ou d'une portée de qualification au-delà de ce que nous fournissons, le rapport pilote vous le dira aussi.
Questions fréquemment posées
À quoi sert le séchage par atomisation dans l'industrie pharmaceutique ?
Principalement à fabriquer des dispersions solides amorphes pour améliorer la biodisponibilité des médicaments peu solubles. Aussi pour les produits d'inhalation de poudre sèche, les produits biologiques et les vaccins comme alternative à la lyophilisation, les excipients co-traités, le masquage de goût et les intermédiaires de granulation.
Pourquoi le séchage par atomisation améliore-t-il la biodisponibilité des médicaments ?
Le séchage par atomisation d'une solution médicament-polymère produit une dispersion solide amorphe où le médicament est dispersé moléculairement plutôt que cristallin. Le matériau amorphe se dissout plus rapidement et atteint une solubilité apparente plus élevée que la forme cristalline, améliorant l'absorption des médicaments peu solubles dans l'eau.
Les sécheurs par atomisation pharmaceutiques ont-ils besoin d'azote ?
Lors du séchage à partir d'un solvant organique — ce qui couvre la plupart des travaux de dispersion solide amorphe — oui. Un système d'azote en boucle fermée avec surveillance de l'oxygène et récupération des solvants est requis pour rester en dessous de la limite inférieure d'explosivité. Les formulations aqueuses peuvent généralement utiliser de l'air en circuit ouvert.
Comment fait-on la montée en échelle d'un procédé de séchage par atomisation pharmaceutique ?
Par les étapes laboratoire → pilote → production, en maintenant comparables la taille des gouttelettes, la température de sortie et le rapport gaz de séchage/alimentation, plutôt qu'en agrandissant simplement le sécheur. Les effets de la géométrie de la chambre tels que le dépôt sur les parois et le rendement doivent être vérifiés à l'échelle pilote ; sauter l'échelle pilote est la principale cause de problèmes en phase avancée.
Quel niveau de solvant résiduel le séchage par atomisation peut-il atteindre ?
Le séchage par atomisation seul laisse souvent un solvant résiduel au-dessus des limites ICH Q3C, de sorte qu'une étape de séchage secondaire — généralement un sécheur sous vide — fait souvent partie de la chaîne de procédé. Le niveau atteignable dépend du solvant, du polymère et de la morphologie des particules, et devrait être établi à l'échelle pilote.
Vous faites la montée en échelle d'un produit pharmaceutique séché par atomisation ? Envoyez-nous votre formulation. Notre laboratoire pilote la fait fonctionner dans les conditions que vous spécifiez et documente les paramètres dont une machine de production a besoin.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Demander un essai pilote
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-mail: mark.gu@sinothermo.com
Téléphone: +86 18021972660