Un atomiseur se dimensionne selon sa capacité d'évaporation, c'est-à-dire les kilogrammes d'eau qu'il élimine par heure, et non selon la production de poudre ou la hauteur de la tour. Pour le dimensionner, convertissez la production de poudre requise en eau à évaporer à l'aide de la teneur en matières sèches de l'alimentation, puis estimez la chaleur et le débit d'air nécessaires à partir des températures d'entrée et de sortie. Le calcul ci-dessous est une première estimation ; un essai pilote et l'étude du fournisseur confirment la machine finale.
Beaucoup de problèmes de devis commencent par un mauvais chiffre. Un acheteur qui demande « un atomiseur de 100 kg/h » peut parler de 100 kg/h de poudre, de 100 kg/h d'alimentation ou de 100 kg/h d'eau évaporée, et ces valeurs diffèrent d'un facteur deux ou plus. Ce guide montre comment transformer votre objectif de procédé en la valeur qui compte, avec un exemple chiffré à adapter.
Contexte rapide : pourquoi la capacité d'évaporation est la valeur de dimensionnement
Presque toute l'énergie et l'essentiel de la taille de l'équipement d'un atomiseur dépendent de la quantité d'eau qui doit quitter les gouttelettes. C'est ce qui détermine l'apport de chaleur, le débit d'air, le volume de chambre nécessaire au temps de séjour et la taille du ventilateur et du système de collecte. Deux sécheurs de même hauteur de chambre peuvent avoir des débits d'élimination d'eau très différents selon la température et le débit des gaz.
Les gammes de modèles sont donc désignées par l'évaporation. L'atomiseur à pression de SINOTHERMO va du YPG-50 à 50 kg/h au YPG-1000 à 1 000 kg/h, et l'atomiseur centrifuge va du LPG-25 à 25 kg/h à la gamme LPG-200-2000 de 200 à 2 000 kg/h d'eau.
Étape 1 : définir votre besoin
Rassemblez ces données avant de calculer.
| Donnée | Symbole | Exemple |
|---|---|---|
| Production de poudre | P (kg/h) | 100 |
| Humidité résiduelle de la poudre (base humide) | w_p | 4 pour cent |
| Teneur en matières sèches de l'alimentation | x_f | 30 pour cent |
| Température de l'alimentation | T_f | 20 °C |
| Température d'entrée du gaz | T_in | 200 °C |
| Température de sortie du gaz | T_out | 90 °C |
| Température de l'air ambiant | T_a | 20 °C |
Choisissez T_in et T_out d'après les limites de votre produit. Si vous hésitez, lisez d'abord le guide des températures d'entrée et de sortie en atomisation.
Étape 2 : convertir la production de poudre en alimentation et en eau à évaporer
- 1.Matière sèche dans la poudre : P × (1 − w_p) = 100 × (1 − 0,04) = 96 kg/h de matière sèche.
- 2.Débit d'alimentation nécessaire : matière sèche ÷ fraction de matières sèches de l'alimentation = 96 ÷ 0,30 = 320 kg/h d'alimentation.
- 3.Eau entrant avec l'alimentation : 320 − 96 = 224 kg/h.
- 4.Eau restant dans la poudre : 100 − 96 = 4 kg/h.
- 5.Eau à évaporer : 224 − 4 = 220 kg/h.
Vérification : alimentation 320 kg/h = poudre 100 kg/h + eau évaporée 220 kg/h. Le bilan est bouclé.
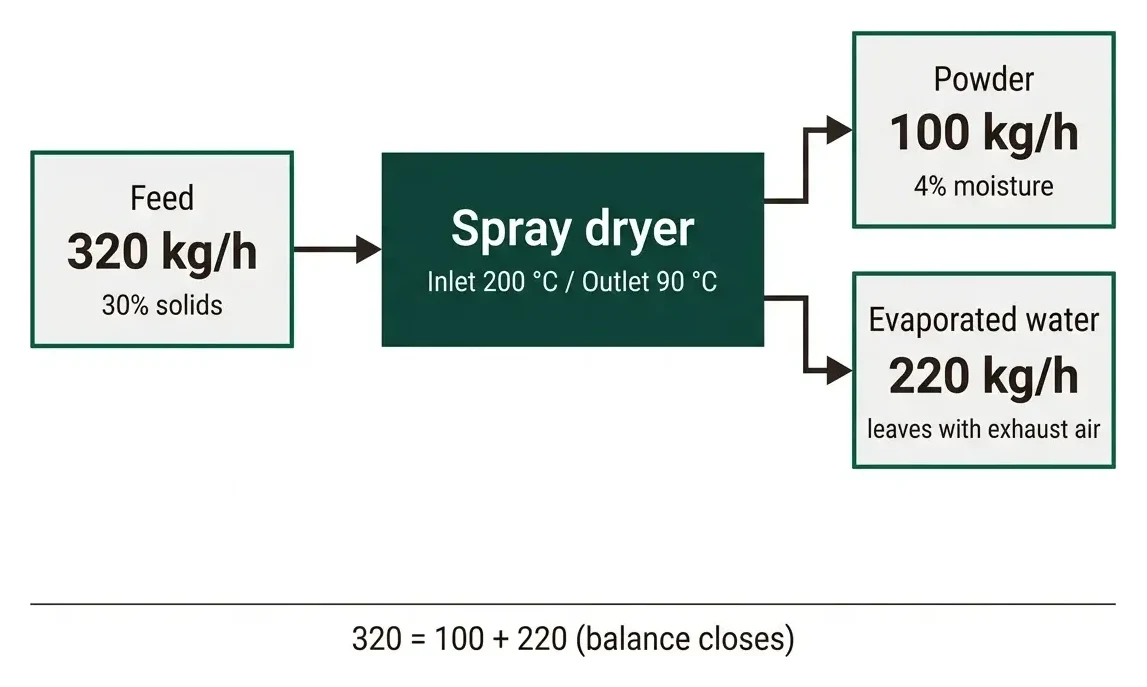
Voilà le résultat clé : cette tâche exige un sécheur dimensionné pour environ 220 kg/h d'évaporation à vos températures de fonctionnement, et non un « sécheur de 100 kg/h ».
Une conséquence utile : la teneur en matières sèches de l'alimentation a un effet considérable. À 20 pour cent de matières sèches, les mêmes 96 kg/h de matière sèche exigent 480 kg/h d'alimentation et environ 380 kg/h d'évaporation. Passer de 20 à 30 pour cent de matières sèches réduit la charge d'évaporation de plus d'un tiers ; concentrer l'alimentation avant la pulvérisation, par exemple par évaporation, économise donc de la taille de sécheur et de l'énergie, à condition que l'alimentation reste pompable et pulvérisable.
Étape 3 : estimer la chaleur nécessaire
La chaleur nécessaire comprend trois parties.
- 1.Évaporation de l'eau. La chaleur latente de l'eau aux conditions d'atomisation est d'environ 2 400 kJ/kg (environ 2 260 à 100 °C et plus à plus basse température). Pour 220 kg/h : 220 × 2 400 = 528 000 kJ/h, soit environ 147 kW.
- 2.Chauffage de l'alimentation jusqu'à la température de séchage. On suppose une chaleur spécifique d'environ 3,5 kJ/kg·K pour une alimentation à 30 pour cent de matières sèches, chauffée de 20 °C à environ 50 °C : 320 × 3,5 × 30 = 33 600 kJ/h, soit environ 9 kW.
- 3.Chauffage de la poudre sèche. 96 kg/h × 1,5 kJ/kg·K × environ 60 K = environ 8 600 kJ/h, soit environ 2,4 kW.
La chaleur utile est d'environ 147 + 9 + 2,4 = environ 158 kW. Ajoutez les pertes thermiques de la chambre et des conduits. Une valeur de 10 à 15 pour cent est typique pour une installation isolée, mais elle doit être confirmée pour votre conception, ce qui donne environ 180 kW que le gaz doit céder entre l'entrée et la sortie.
Étape 4 : estimer le débit d'air
Le gaz cède de la chaleur en se refroidissant de T_in à T_out. Avec une chaleur spécifique d'environ 1,05 kJ/kg·K pour l'air humide :
Débit massique d'air = chaleur cédée ÷ (c_p × (T_in − T_out)) = (180 kW × 3 600 kJ/kW·h) ÷ (1,05 × (200 − 90)) = 648 000 ÷ 115,5 = environ 5 600 kg/h d'air sec.
Avec une masse volumique ambiante d'environ 1,2 kg/m³, cela représente environ 4 700 m³/h aux conditions ambiantes. Le ventilateur doit traiter un volume plus grand aux conditions chaudes de sortie ; le fournisseur le dimensionnera donc pour le volume réel d'air extrait.
Vérifiez l'humidité de l'air extrait : 220 kg/h d'eau dans 5 600 kg/h d'air ajoutent environ 0,04 kg d'eau par kg d'air sec, bien en dessous de la saturation à 90 °C ; l'air extrait est donc loin de condenser.
Étape 5 : estimer la puissance du réchauffeur
Le réchauffeur doit porter l'air de la température ambiante à la température d'entrée :
Puissance du réchauffeur = débit d'air × c_p × (T_in − T_a) = 5 600 × 1,006 × 180 ÷ 3 600 = environ 280 kW.
C'est plus que les 180 kW utilisés par la chambre, car l'air extrait sort à 90 °C et emporte de la chaleur. C'est pourquoi la récupération de chaleur sur l'air extrait mérite d'être envisagée à plus grande échelle.
Contrôle de cohérence avec des données publiées. L'atomiseur à pression de SINOTHERMO indique un chauffage électrique de 75, 120 et 150 kW pour les YPG-50, YPG-100 et YPG-150, soit environ 1,0 à 1,5 kW par kg/h d'évaporation nominale. Notre exemple demande 280 ÷ 220 = environ 1,3 kW par kg/h. Les deux valeurs sont du même ordre de grandeur, ce qui est le but du contrôle. Les données des modèles dépendent aussi de la température d'entrée ; utilisez-les comme simple repère.
Étape 6 : choisir un modèle, avec une marge
Il vous faut environ 220 kg/h d'évaporation à 200 °C d'entrée. Dans la gamme des atomiseurs à pression, le modèle suivant ayant une évaporation nominale suffisante est le YPG-300 (300 kg/h). Prévoyez une marge de conception pour que le sécheur ne soit pas à son maximum chaque jour. Les valeurs d'évaporation de la page produit sont des valeurs maximales et, pour des températures d'entrée inférieures à 200 °C, dépendent des besoins réels du procédé. La marge à conserver est un choix de conception à confirmer avec le fournisseur.
Si votre alimentation est visqueuse ou abrasive, ou si vous voulez une poudre plus fine, le choix équivalent sur la ligne centrifuge est un modèle de la gamme LPG-200-2000. Le choix de l'atomiseur vient d'abord ; voir atomisation en séchage par atomisation.
Aide-mémoire : ce qui change la réponse
| Changement | Effet sur le dimensionnement |
|---|---|
| Matières sèches plus élevées dans l'alimentation | Moins d'évaporation, sécheur plus petit, moins d'énergie |
| Objectif d'humidité de la poudre plus bas | Un peu plus d'évaporation, et une température de sortie éventuellement plus élevée |
| Température d'entrée plus élevée | Moins de débit d'air pour la même puissance, mais la limite du produit s'applique |
| Température de sortie plus élevée | Plus de chaleur part avec l'air extrait, donc plus de puissance de chauffe pour la même évaporation |
| Air ambiant froid ou humide | Plus de puissance de chauffe ; l'humidité réduit la capacité de séchage |
| Récupération de chaleur | Réduit la puissance de chauffe et le coût d'exploitation |
| Solvant dans l'alimentation | Chaleur latente différente et conception de sécurité différente |
Pour les alimentations à base de solvant, voir le guide de l'atomiseur en circuit fermé.
Ce que le calcul ne dit pas
Il s'agit d'une première estimation. Elle n'inclut ni la taille de chambre nécessaire au temps de séjour, qui dépend de la taille des gouttelettes et de la vitesse de séchage, ni la distribution granulométrique, ni l'efficacité de collecte du cyclone et du filtre à manches, ni le comportement d'une alimentation collante. Ces éléments viennent de l'étude du fournisseur et des données d'essai.
Erreurs courantes à éviter
Confondre poudre, alimentation et eau. Confirmez par écrit de quelle valeur il s'agit. L'évaporation en kg/h d'eau est la base standard.
Extrapoler le débit de laboratoire. Les résultats de laboratoire ne se transposent pas de façon linéaire. Utilisez les données pilotes.
Prendre l'évaporation nominale au pied de la lettre. Les valeurs nominales sont des maximums dans des conditions données. À température d'entrée plus basse ou avec une alimentation difficile, la capacité réelle est plus faible.
Ignorer la source de chaleur. Les options électrique, vapeur, gaz et générateur d'air chaud ont des coûts d'exploitation différents. La puissance de chauffe de votre calcul permet de les comparer. Voir le guide du coût d'un atomiseur et le guide des atomiseurs.
Sauter l'essai. La teneur en matières sèches que vous pouvez réellement pulvériser et la température de sortie que supporte votre poudre viennent des essais. Notre laboratoire d'essais réalise des essais pilotes payants et les données alimentent directement ce calcul.
Conclusion
Dimensionnez un atomiseur à partir de l'eau qu'il doit évaporer. Convertissez la production de poudre en évaporation via la teneur en matières sèches, estimez chaleur et débit d'air à partir de vos températures, et choisissez un modèle avec marge. La teneur en matières sèches de l'alimentation est le levier qui change le plus le résultat.
Prochaine étape : Demander un essai pilote avec votre alimentation pour confirmer la teneur en matières sèches, la température de sortie et les propriétés de la poudre. L'essai pilote est un service payant, et nous pouvons ensuite dimensionner une machine de production sur des données mesurées.
Questions fréquentes
Comment dimensionner un atomiseur ?
Convertissez la production de poudre requise en eau à évaporer, à l'aide de la teneur en matières sèches de l'alimentation et de l'humidité de la poudre. Estimez ensuite la chaleur et le débit d'air à partir des températures d'entrée et de sortie, et choisissez un modèle selon sa capacité d'évaporation nominale, avec une certaine marge.
Qu'est-ce que la capacité d'évaporation ?
C'est la masse d'eau que le sécheur peut éliminer par heure, en kg/h. C'est la base de dimensionnement standard des atomiseurs, car elle détermine l'apport de chaleur, le débit d'air et la taille de l'équipement.
Comment calculer l'eau à évaporer ?
Le débit d'alimentation est égal à la matière sèche divisée par la fraction de matières sèches de l'alimentation. L'eau à évaporer est égale au débit d'alimentation moins la production de poudre. Pour 100 kg/h de poudre à 4 pour cent d'humidité issue d'une alimentation à 30 pour cent de matières sèches, cela fait environ 220 kg/h.
De combien de chaleur un atomiseur a-t-il besoin ?
Environ 2 400 kJ par kilogramme d'eau évaporée pour la chaleur latente, plus le chauffage de l'alimentation et du produit et les pertes. Dans l'exemple, la puissance du réchauffeur est d'environ 280 kW pour 220 kg/h d'évaporation, soit environ 1,3 kW par kg/h.
La teneur en matières sèches compte-t-elle pour le dimensionnement ?
Oui, énormément. Passer de 20 à 30 pour cent de matières sèches réduit la charge d'évaporation de plus d'un tiers pour la même production de poudre, tant que l'alimentation reste pompable et atomisable.
Le calcul est-il exact ?
Non. C'est une première estimation. Le temps de séjour, la taille des particules, l'efficacité de collecte et le comportement de l'alimentation sont confirmés par l'étude du fournisseur et un essai pilote.
Quel modèle SINOTHERMO convient à 220 kg/h d'évaporation ?
Dans la gamme des atomiseurs à pression, le YPG-300 à 300 kg/h d'évaporation maximale, avec marge. La gamme centrifuge LPG-200-2000 couvre aussi cette taille. Le choix final dépend de l'atomiseur, de l'alimentation et de la spécification de la poudre.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-mail: mark.gu@sinothermo.com
Téléphone: +86 18021972660