Lini Pengolahan Biji-bijian & Pati
Lini produksi lengkap untuk beras, beras ketan, dan bahan pati — mulai dari perendaman dan penggilingan hingga bubuk jadi atau bubur siap pakai. Baik Anda membangun lini baru dari nol, memperbarui lini yang ada, atau hanya mengganti tahap pengeringan, insinyur proses kami dapat merancang jalur sesuai bahan dan spesifikasi produk jadi Anda.
Tiga jalur proses — mana yang cocok untuk produk Anda?
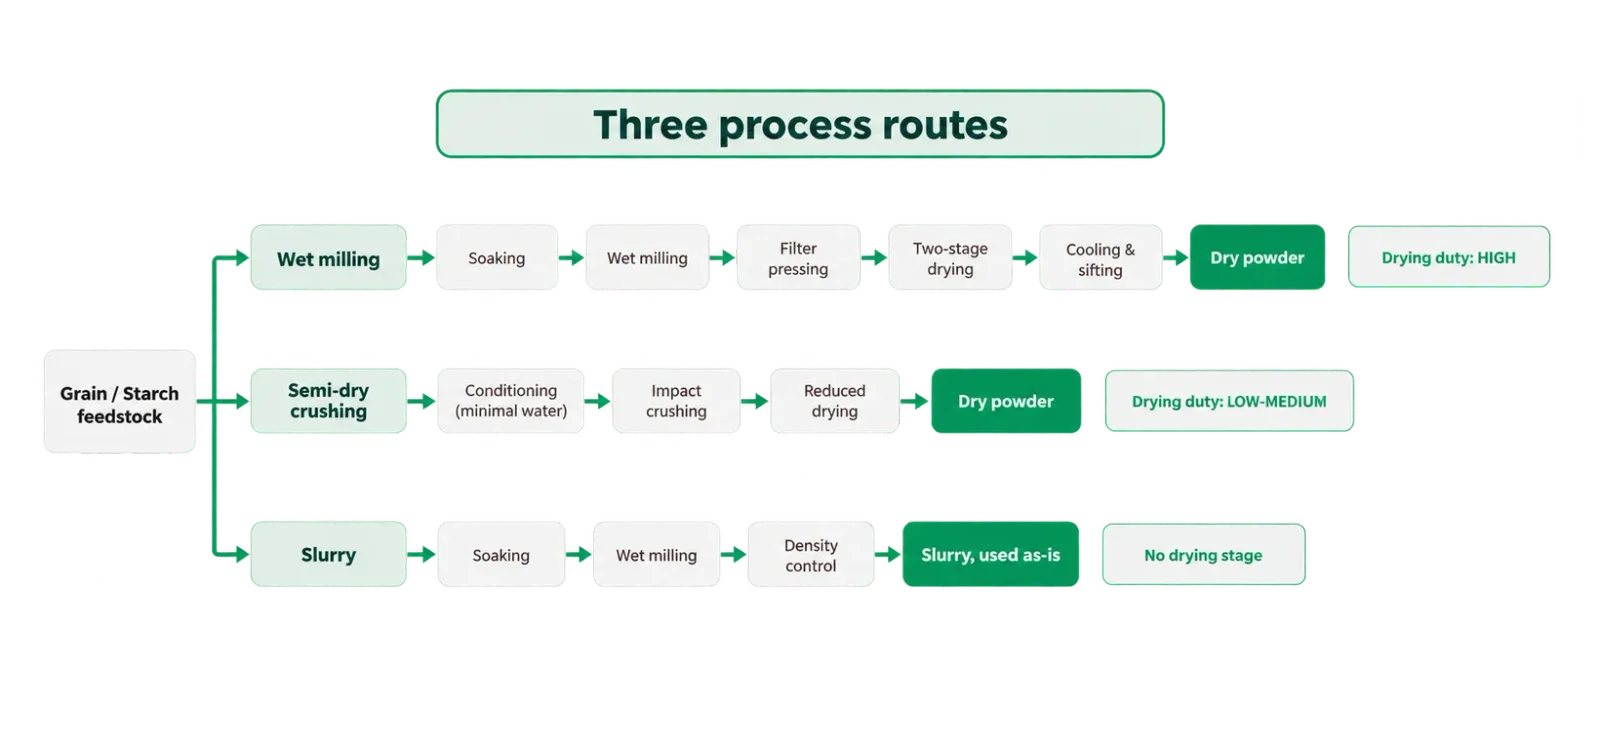
Penggilingan biji-bijian dan pati terbagi menjadi tiga jalur. Ini bukan teknologi yang bersaing: pilihan yang tepat bergantung pada tekstur yang dibutuhkan produk jadi Anda dan total biaya yang dapat Anda tanggung. Perbedaan yang menentukan untuk desain pabrik adalah seberapa banyak air yang masuk ke dalam proses, karena itulah yang menentukan beban pengeringan di hilir.
Geser ke samping untuk melihat diagram lengkap
| Jalur proses | Air ditambahkan | Bentuk keluaran | Posisi produk | Beban pengeringan |
|---|---|---|---|---|
| Penggilingan basah | Ya — direndam, lalu digiling dengan air | Bubuk kering | Tekstur paling halus dan kerusakan pati paling rendah; jalur acuan untuk tepung beras dan beras ketan premium | Tertinggi — pengeringan adalah tahap paling sulit dalam lini |
| Penghancuran semi-kering (fleksibel) | Minimal — sebagian kecil dari penggilingan basah | Bubuk kering hingga semi-lembap | Mendekati tekstur giling basah sambil memangkas air dan limbah cair secara tajam | Rendah hingga sedang — tahap pengeringan yang dikurangi tetap ada |
| Bubur | Ya — digiling dengan air, tidak pernah dikeringkan | Bubur, digunakan apa adanya di hilir | Rasa dan aroma paling segar; proses paling singkat, biaya konversi paling rendah | Tidak ada — jalur ini tidak memiliki tahap pengeringan |
Pati gandum dan gluten vital mengikuti jalur basah yang serupa tetapi menambahkan tahap pemisahan gluten yang perlu kami tinjau terhadap spesifikasi Anda — hubungi kami sebelum berasumsi bahwa lini yang sama berlaku.
Lini Tepung Beras Ketan Giling Basah
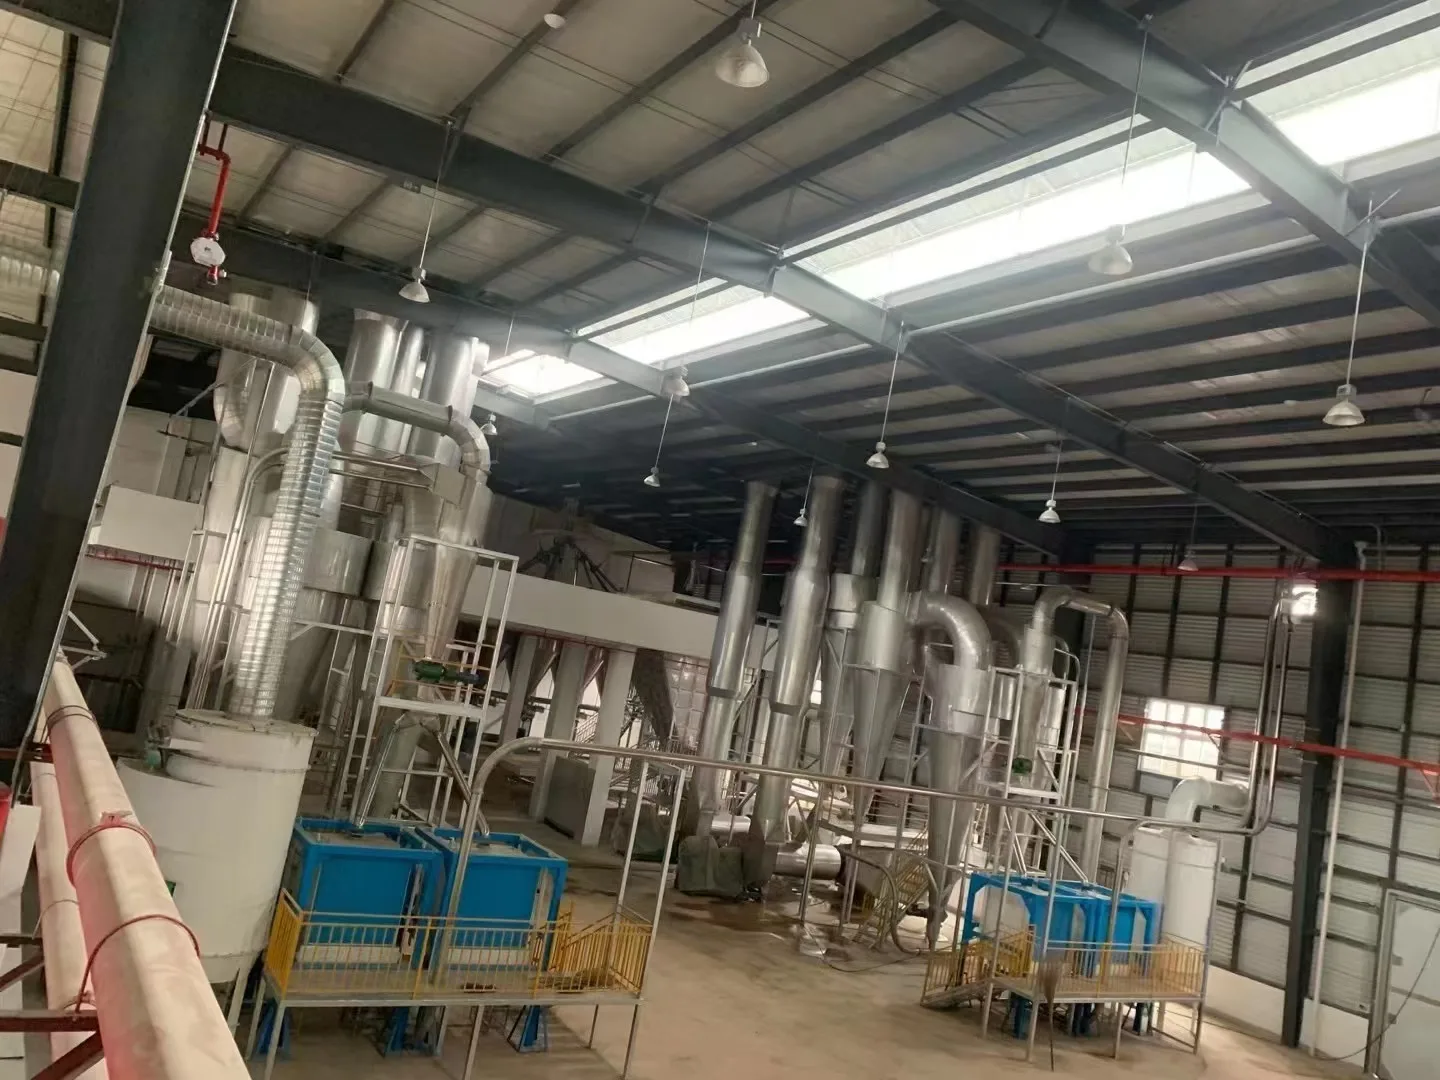
Jalur basah merendam biji-bijian, menggilingnya menjadi bubur halus, memeras airnya keluar, dan mengeringkan kue kembali menjadi bubuk. Jalur ini menghasilkan partikel paling halus dan paling sedikit rusak, dan merupakan jalur di balik tepung beras ketan premium serta bahan baku mi dan bihun beras. Jalur ini juga merupakan jalur di mana tahap pengeringan menentukan apakah seluruh lini menguntungkan.
Tahapan proses
- 1
Pembersihan dan pencampuran
Pengayakan, penghilangan batu dan penyortiran warna, kemudian bin pencampur dan timbangan aliran sehingga setiap batch dicampur sesuai resep yang ditentukan sebelum mencapai penggiling.
- 2
Pencucian dan perendaman
Pencucian arus balik di dalam tangki menghemat air; luapan saluran lebar membawa kotoran mengapung jauh lebih baik daripada luapan lubang. Pengisian dan pembuangan dari bawah memungkinkan pergantian air berulang selama produksi, yang mengontrol keasaman produk jadi, meningkatkan keputihan, dan mengurangi jumlah bintik. Perendaman tipikal berlangsung 6-8 jam dalam 6-8 tangki yang berputar berpasangan.
- 3
Penggilingan primer
Biji-bijian rendaman dan air dimasukkan bersama ke penggiling palu baja tahan karat — tersedia versi 15 kW dan 30 kW — di mana set palu dan gigi rahang ruang menghancurkan bahan hingga sekitar 40-60 mesh. Bubur kasar ditampung di tangki penyimpanan sebelum dilanjutkan. Konstruksi baja tahan karat menghilangkan butiran yang terkikis dari penggiling karborundum tradisional — sumber abu dan rasa berpasir pada tepung jadi.
- 4
Penggilingan sekunder (halus)
Dari tangki penyimpanan, bubur dialirkan melalui pipa ke penggiling pati rotor-stator baja tahan karat, yang membawanya ke kehalusan akhir sekitar 100 mesh melalui celah geser antara rotor dan stator. Diameter cakram yang lebih kecil dan celah yang lebih rapat menghasilkan bubur yang lebih halus dan konsisten serta menaikkan rendemen lintasan pertama.
- 5
Filter press
Pompa piston bolak-balik keramik menaikkan tekanan bubur menjadi 13-15 bar — kira-kira dua kali lipat dari 7-8 bar pengaturan konvensional — sehingga kue keluar lebih kering dari press. Dua filter press ruang otomatis bergantian, yang memperpanjang umur mesin dan menjaga siklus tetap berkelanjutan. Kue yang lebih kering secara langsung mengurangi bahan bakar yang harus dibakar pengering.
- 6
Pemecahan dan pengumpanan kue
Kue terkumpul di dalam bin dan dipecah serta diukur maju oleh ulir pemecah rake di bawah kontrol frekuensi variabel. Pengukuran kelembapan inline dan kontrol kelembapan loop tertutup menjaga umpan tetap stabil — umpan yang tidak stabil adalah penyebab paling umum bubuk jadi di luar spesifikasi.
- 7
Pengeringan tekanan positif dua tahap
Volume udara tinggi pada suhu campuran rendah, dalam dua tahap. Kipas, katup putar, penukar panas, dan saluran udara seluruhnya baja tahan karat untuk kontak pangan. Ini adalah tahap yang membedakan lini yang mempertahankan spesifikasinya dari yang tidak — lihat bagian pengeringan di bawah.
- 8
Pendinginan, pengayakan, dan pengemasan
Bahan didinginkan sebelum pengayakan, yang menurunkan aktivitas air, memperpanjang umur saringan, dan mencegah uap hangat mengembun kembali ke bubuk. Plansifter memisahkan menjadi tiga jalur: reject kasar, reject halus yang dikembalikan untuk pemulihan, dan bubuk jadi, yang diangkut secara pneumatik ke bin pengemasan dan melewati deteksi logam sebelum dilepaskan.
Lini Penghancuran Fleksibel
Penghancuran fleksibel berada di antara penggilingan basah penuh dan penggilingan kering murni. Kekerasan bahan pertama-tama dikondisikan — sering kali dengan sedikit air, sebagian kecil dari yang digunakan penggilingan basah — lalu didorong oleh energi kinetik ke permukaan bergerigi statis, tempat bahan pecah saat benturan. Mesin ini menerima beras basah yang sudah direndam dan ditiriskan, dan juga dapat menghancurkan biji-bijian kering secara langsung, dengan hasil sekitar 100 mesh. Pengumpul debu atau peralatan lain dapat dihubungkan di tengah jalur.
Bagian yang membedakan adalah apa yang terjadi pada partikel yang belum mencapai energi yang ditetapkan: partikel tersebut keluar bersama media pembawa alih-alih dipukul lagi. Perilaku tunggal inilah yang menjaga distribusi partikel tetap sempit dan menghindari penumpukan panas serta penggilingan berlebih pada penggilingan palu konvensional.
Bagi sebuah pabrik, trade-off-nya jelas. Tekstur mendekati produk giling basah, konsumsi air dan limbah cair turun tajam, dan tahap pengeringan menyusut menjadi sebagian kecil dari beban jalur basah — tetapi tidak hilang sepenuhnya, karena air pengondisi tetap harus dikeluarkan kembali.
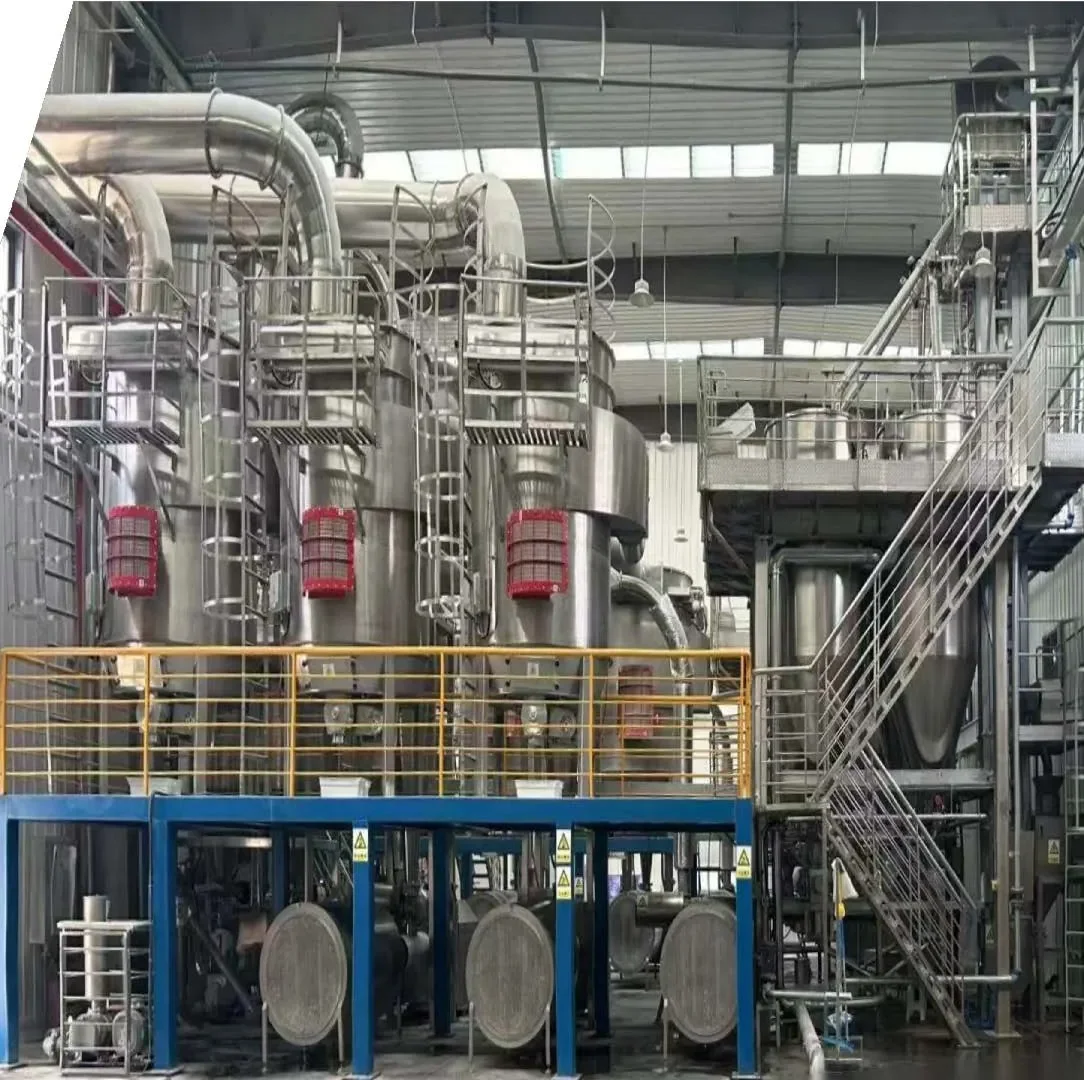
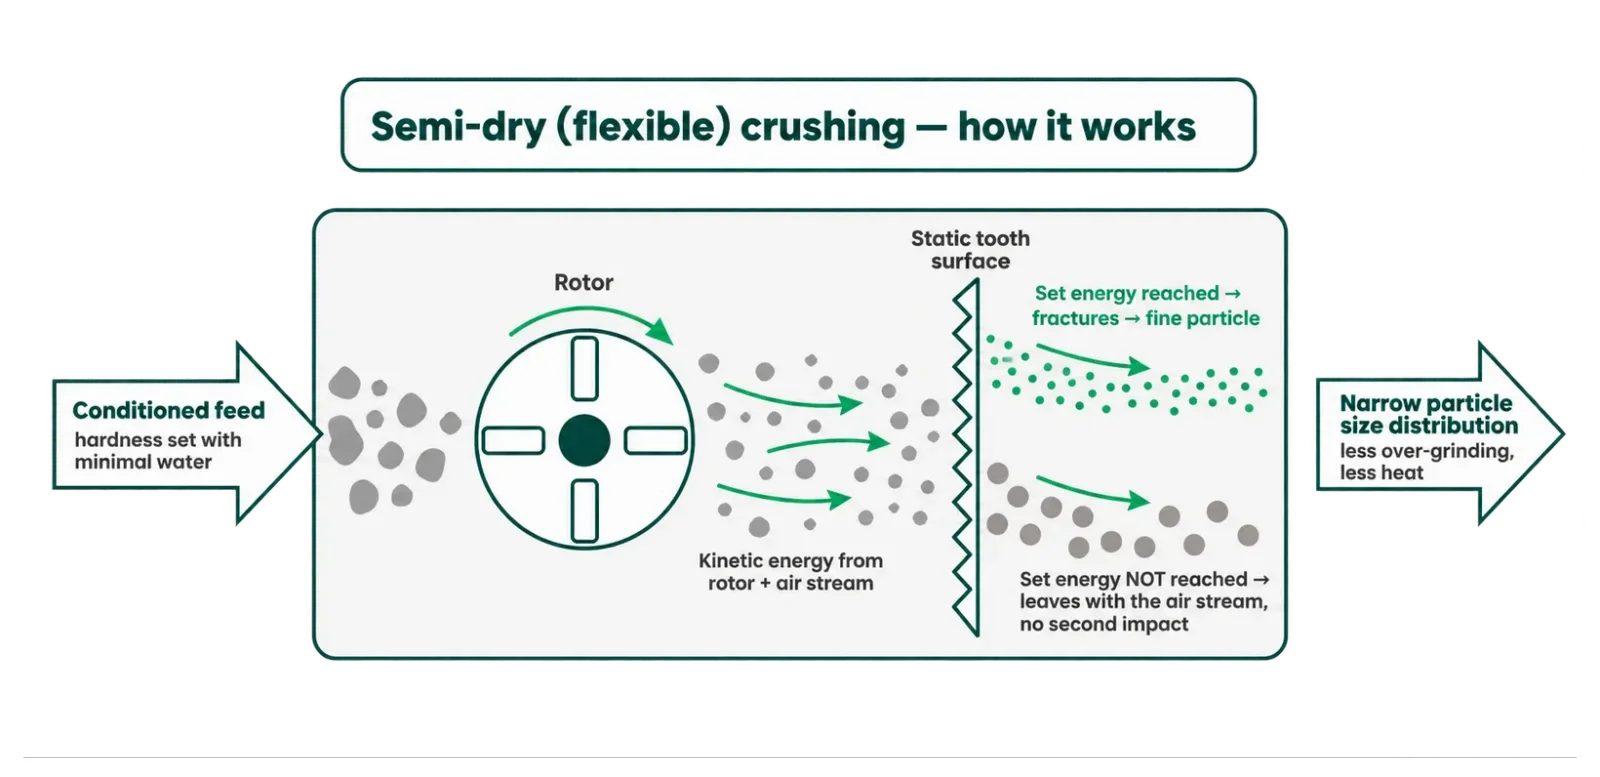
Geser ke samping untuk melihat diagram lengkap
Catatan tentang terminologi: jalur ini sering disebut sebagai penggilingan "tanpa air". Sebenarnya tidak — sedikit air tetap ditambahkan untuk mengondisikan bahan. Keuntungannya adalah pengurangan besar dalam penggunaan air, bukan penghapusannya.
Lini Bubur Beras Ketan
Jalur bubur adalah jalur basah yang dihentikan di tengah jalan. Biji-bijian dicuci, direndam sekitar empat jam, dipisahkan dari air rendaman, dan diukur ke dalam penggiling palu baja tahan karat dengan rasio air terhadap biji-bijian yang terkontrol; penggiling rotor-stator kemudian menetapkan kehalusan akhir. Bubur diperiksa kepadatannya dan disesuaikan ke konsentrasi target, lalu langsung menuju proses hilir. Keluarannya berupa bubur sekitar 100 mesh. Jika yang dibutuhkan adalah kue filter, bukan bubur, tambahkan filter press pelat-dan-bingkai setelah penggiling sekunder.
Apa yang diubah jalur ini
- ✓Pengepresan, pengeringan, pendinginan, pengayakan, pengemasan, dan penumpukan semuanya hilang — beserta air, listrik, gas, tenaga kerja, dan kemasan yang mereka konsumsi
- ✓Biji-bijian yang baru digiling membawa lebih banyak rasa dan aroma ke produk jadi dibandingkan bubuk kering yang direkonstitusi
- ✓Biji-bijian yang masuk jauh lebih mudah diuji dan dikontrol dibandingkan tepung kering yang dibeli, sehingga kualitas dikendalikan dari sumbernya
- ✓Air yang dipisahkan disimpan dan diukur kembali ke dalam penggiling, sehingga jalur ini juga merupakan konsumen air paling rendah dari ketiganya
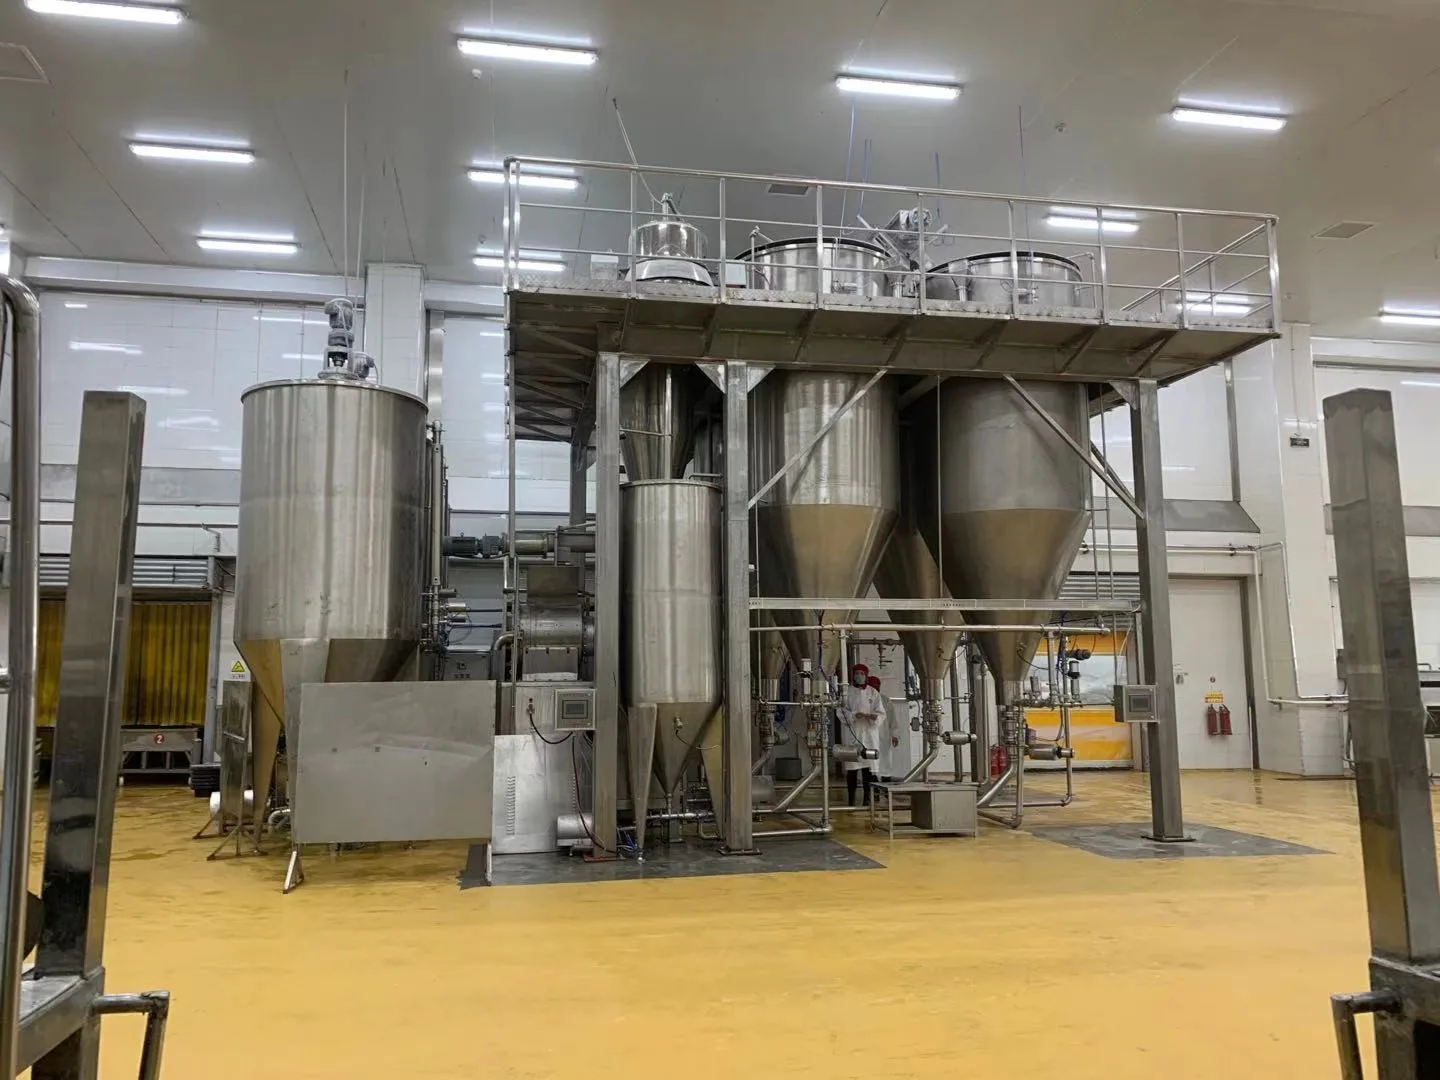
Jalur ini sama sekali tidak memiliki tahap pengeringan. Jika pabrik Anda hanya menjalankan bubur, peralatan pengering bukan bagian dari pembicaraan — kami lebih memilih mengatakannya daripada menjual sesuatu yang tidak dibutuhkan proses. Pabrik yang menjalankan bubuk maupun bubur mempertahankan beban pengeringan untuk sisi bubuk.
Tahap pengeringan — di sinilah lini menang atau kalah
Tepung beras ketan dan bubuk pati adalah bahan yang sulit dikeringkan. Bahan tersebut lengket, mengalami gelatinisasi pada suhu rendah, dan melepaskan kelembapan secara perlahan. Menaikkan suhu campuran untuk mempercepat lini membuat produk mengalami gelatinisasi, mengeras, dan lengket; gumpalan yang dihasilkan berakhir di fraksi reject, sehingga hasil dan kualitas produk turun bersamaan.
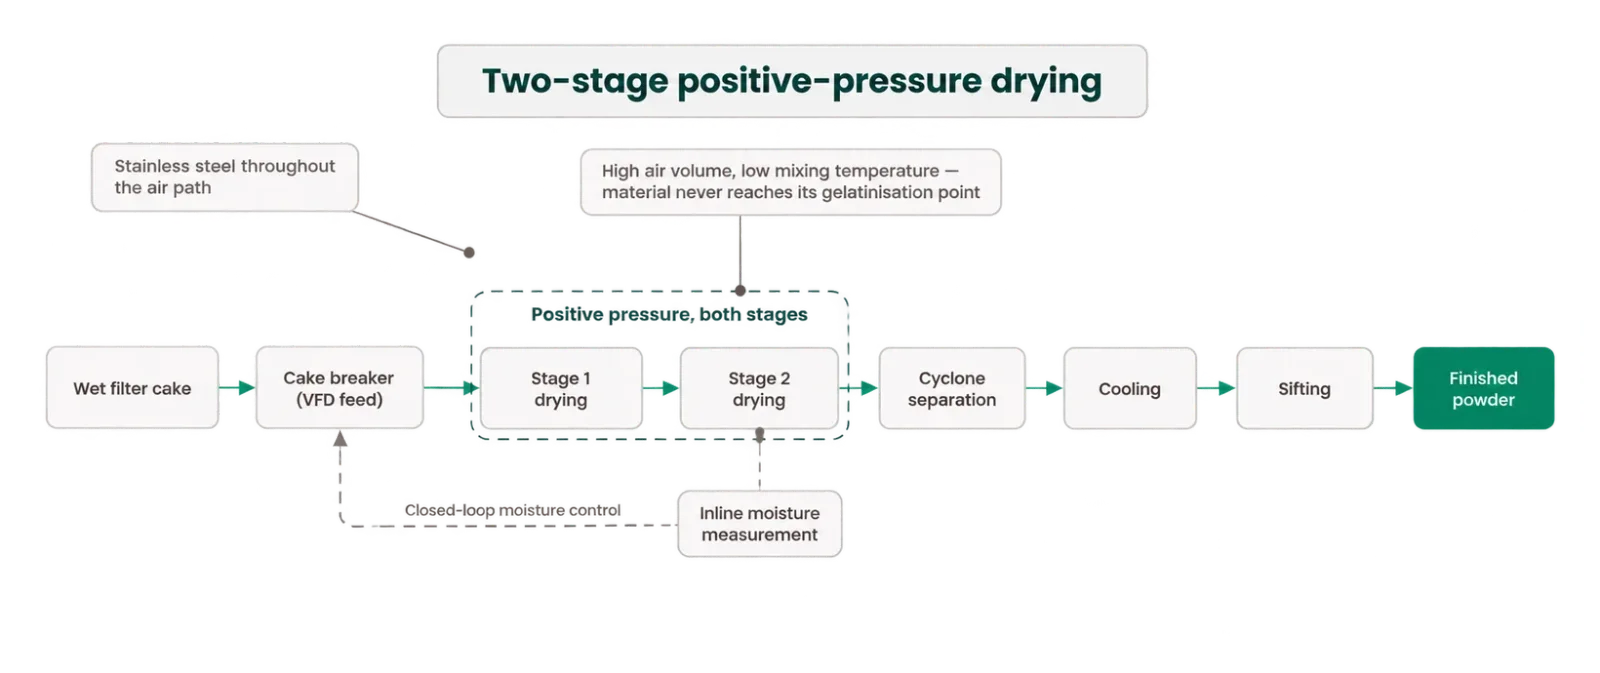
Geser ke samping untuk melihat diagram lengkap
Apa yang dilakukan tahap pengeringan yang dirancang dengan benar
Volume udara tinggi, suhu campuran rendah
Kelembapan dibawa pergi oleh volume udara alih-alih suhu, sehingga bubuk bertemu udara panas di permukaan yang luas tanpa pernah mendekati titik gelatinisasinya.
Dua tahap di bawah tekanan positif
Pengaturan tahap tunggal tekanan positif, tahap tunggal negatif, dan campuran semuanya cenderung meninggalkan produk normal terikat menjadi gumpalan yang masuk ke reject. Membagi beban di antara dua tahap tekanan positif menghindari kerugian tersebut.
Baja tahan karat di seluruh jalur udara
Kipas, katup putar, penukar panas, dan saluran udara semuanya baja tahan karat — jalur udara bersentuhan dengan bahan pangan dan harus diperlakukan sebagai permukaan kontak pangan.
Kontrol kelembapan loop tertutup
Pengukuran kelembapan inline, suhu masuk yang distabilkan, dan kontrol kelembapan berbasis simulasi menjaga kelembapan akhir tetap pada target alih-alih mengejarnya setelah kejadian.
Dinginkan sebelum diayak
Pendinginan sebelum plansifter menurunkan aktivitas air, melindungi umur saringan, dan mencegah uap mengembun ke bubuk hangat, tempat uap tersebut akan memicu pertumbuhan bakteri dan jamur.
Dua cara bekerja sama dengan kami
Tidak setiap proyek membutuhkan lini lengkap. Ini adalah dua cakupan yang benar-benar berbeda, dan perlu diperjelas mana yang sedang Anda tanyakan.
Lini baru, atau lini yang ada dibangun ulang
Desain proses, tata letak dan pembagian zona bengkel, peralatan yang dibuat khusus, instalasi, commissioning, penetapan standar produk, dan dukungan start-up. Proyek pada fasilitas yang ada sama umumnya dengan proyek baru — peremajaan sistem penggilingan dan peningkatan sistem pengeringan pada lini yang ada merupakan sebagian besar proyek di bidang ini.
- ✓Lini baru dengan kapasitas 1,5, 2,5, dan 3,5 t/jam bubuk jadi
- ✓Perluasan kapasitas dan peremajaan lini yang ada
- ✓Perencanaan tata letak multi-lini untuk lokasi kawasan industri
Hanya tahap pengeringan
Jika Anda sudah memiliki lini, atau sedang melewatkan bubuk pati dan biji-bijian melalui peralatan pengering yang tidak dapat mempertahankan spesifikasi, di sinilah peralatan buatan SINOTHERMO sendiri berperan. Kami merancang dan membangun pengering sendiri, dan uji coba bahan dapat dilakukan di laboratorium pilot internal kami sebelum ada komitmen apa pun.
- ✓Kue filter basah dikeringkan dan digumpalkan dalam satu lintasan
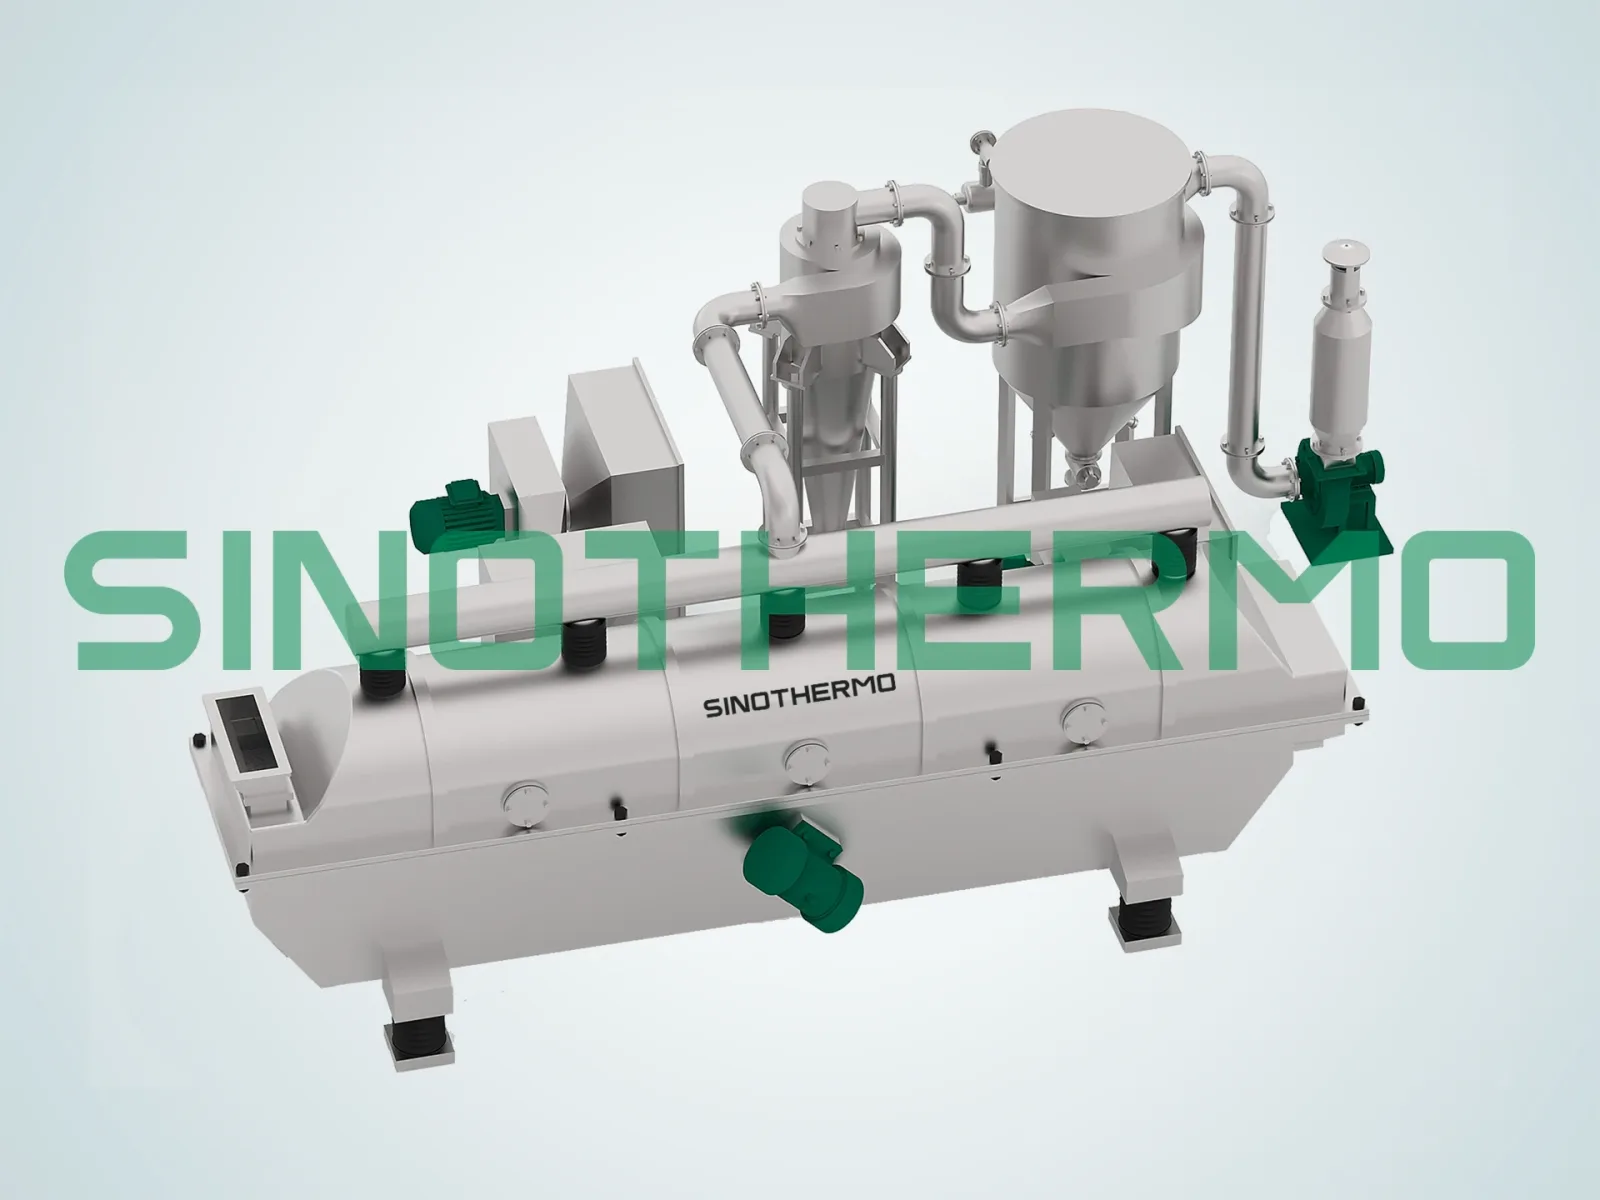
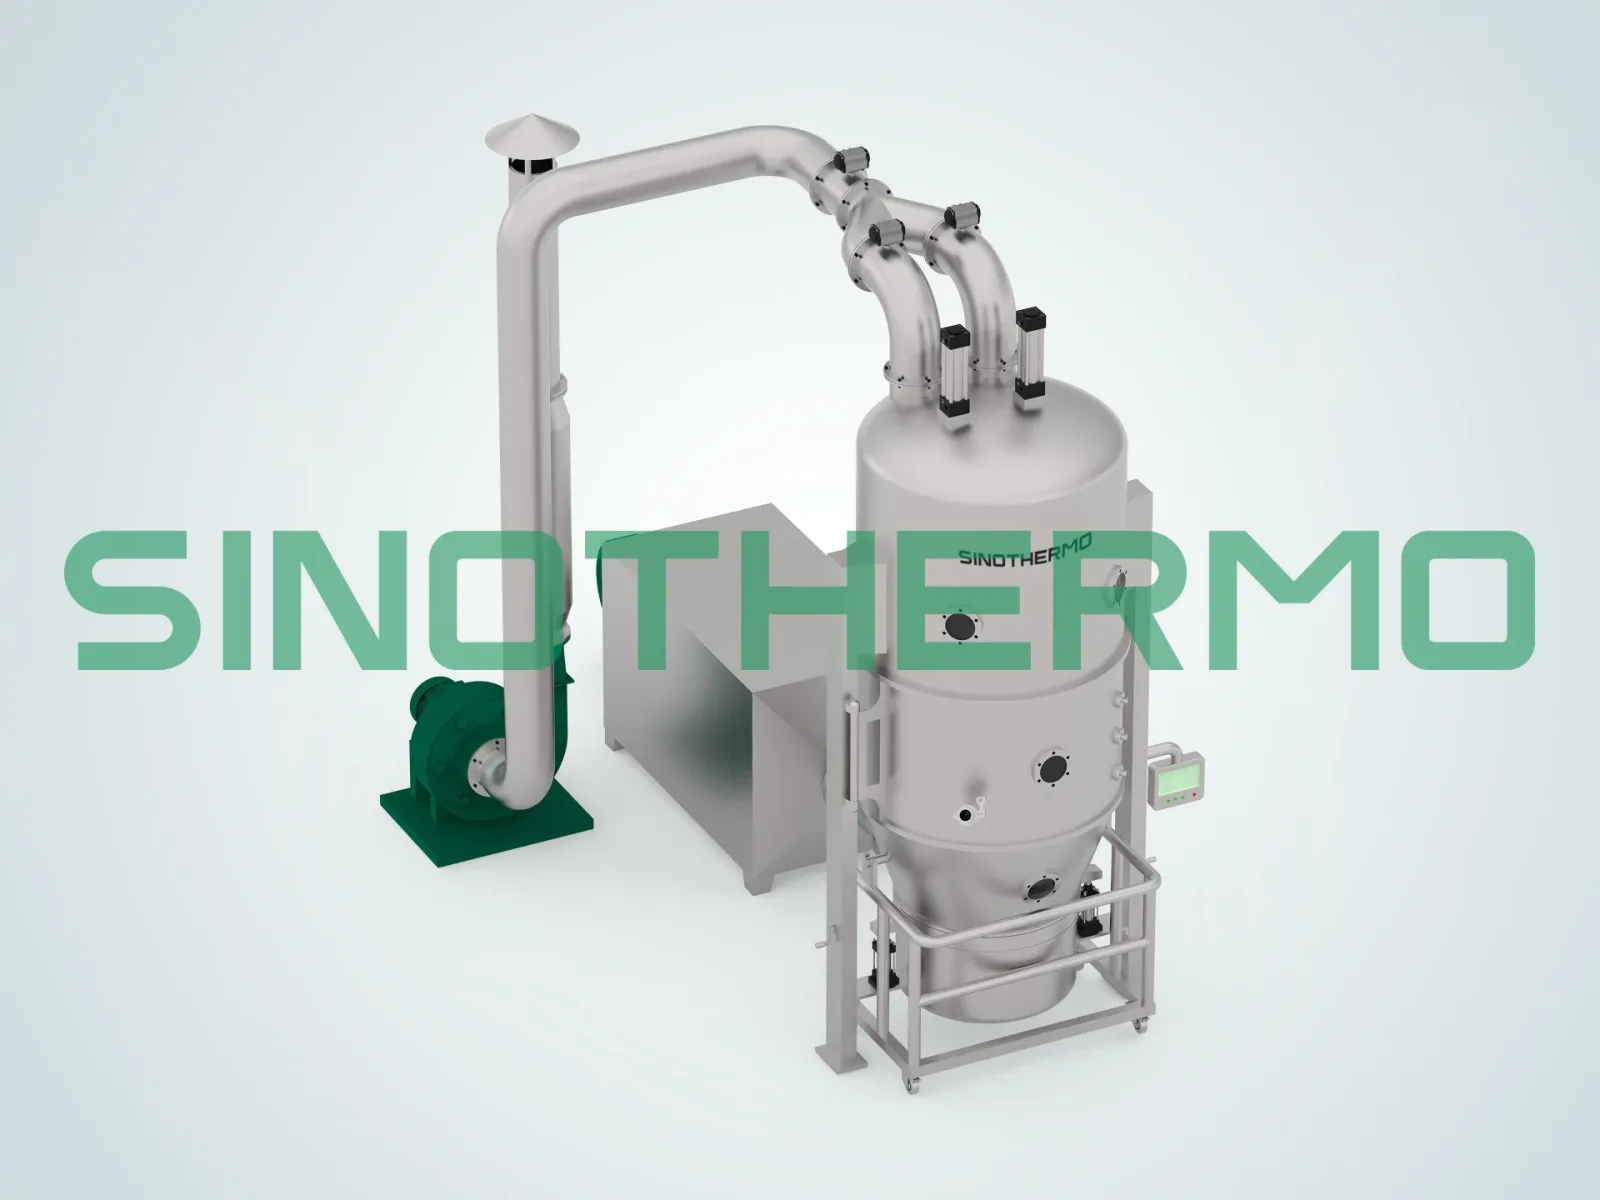
- ✓Fluid bed dan fluid bed bergetar untuk bubuk yang mengalir bebas
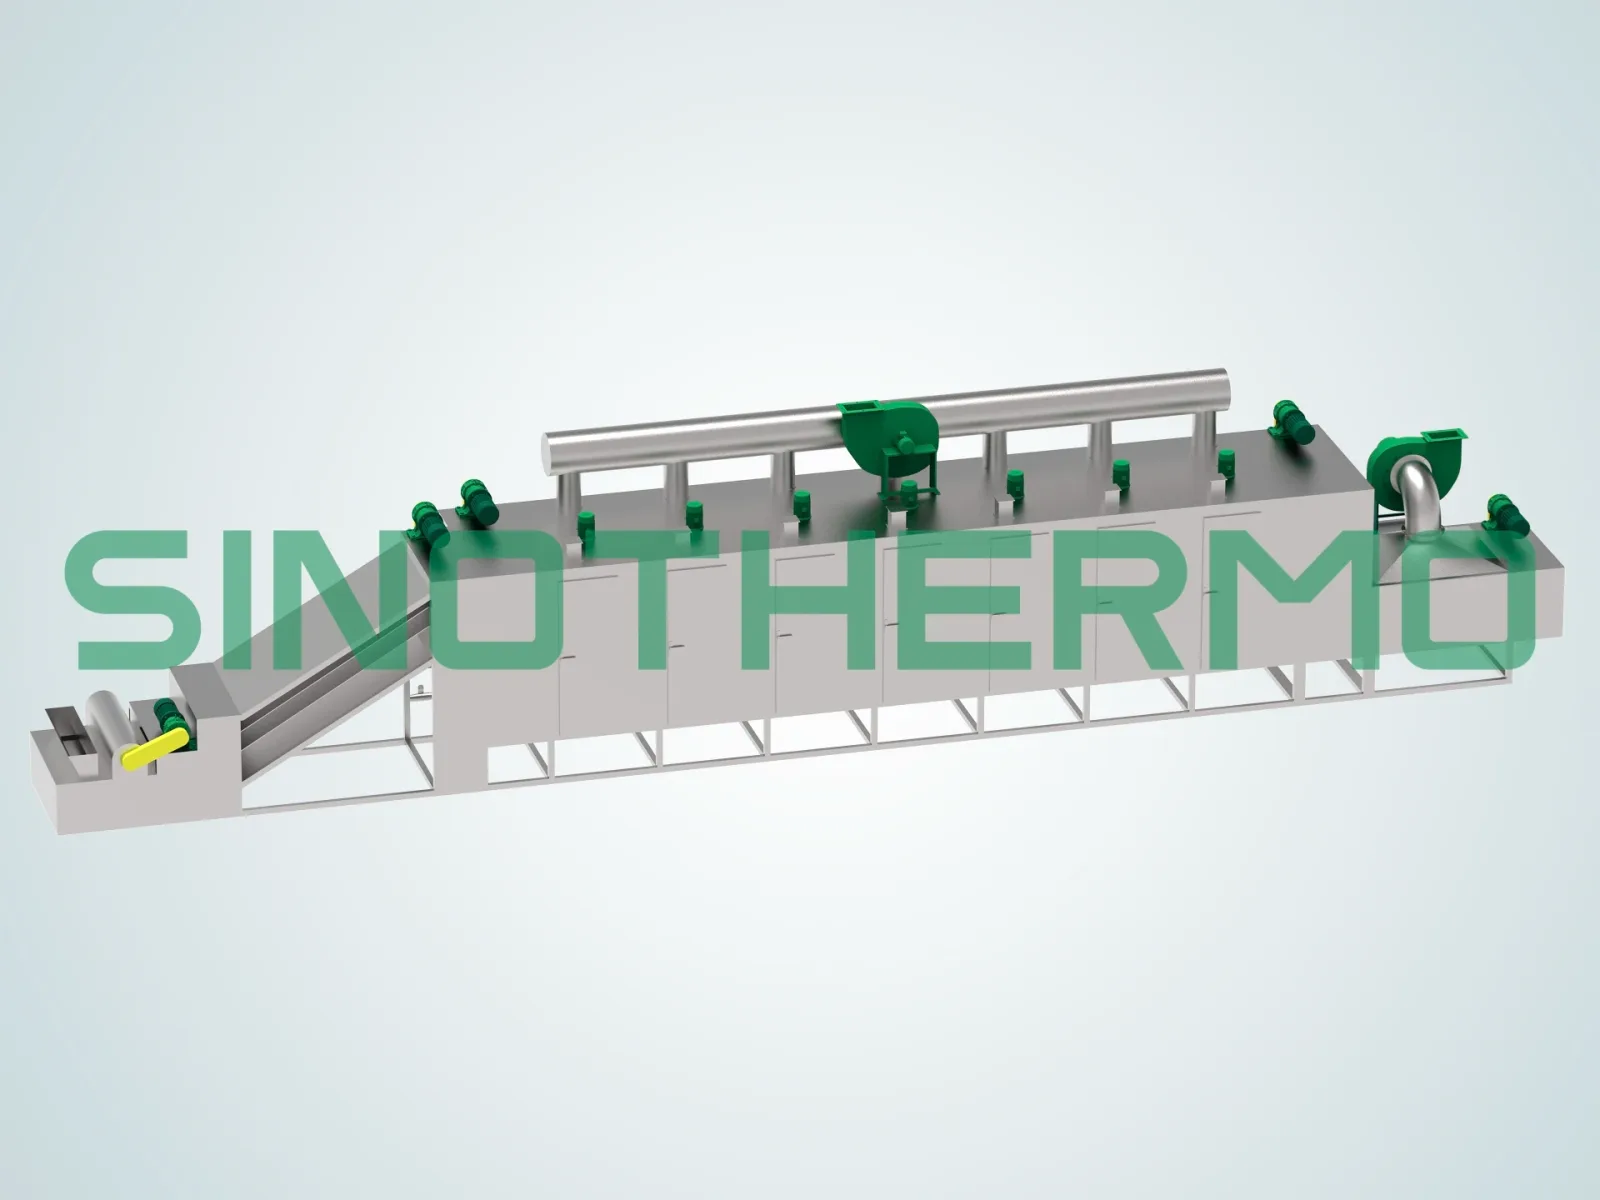
- ✓Pengeringan sabuk untuk bahan yang tidak boleh diaduk
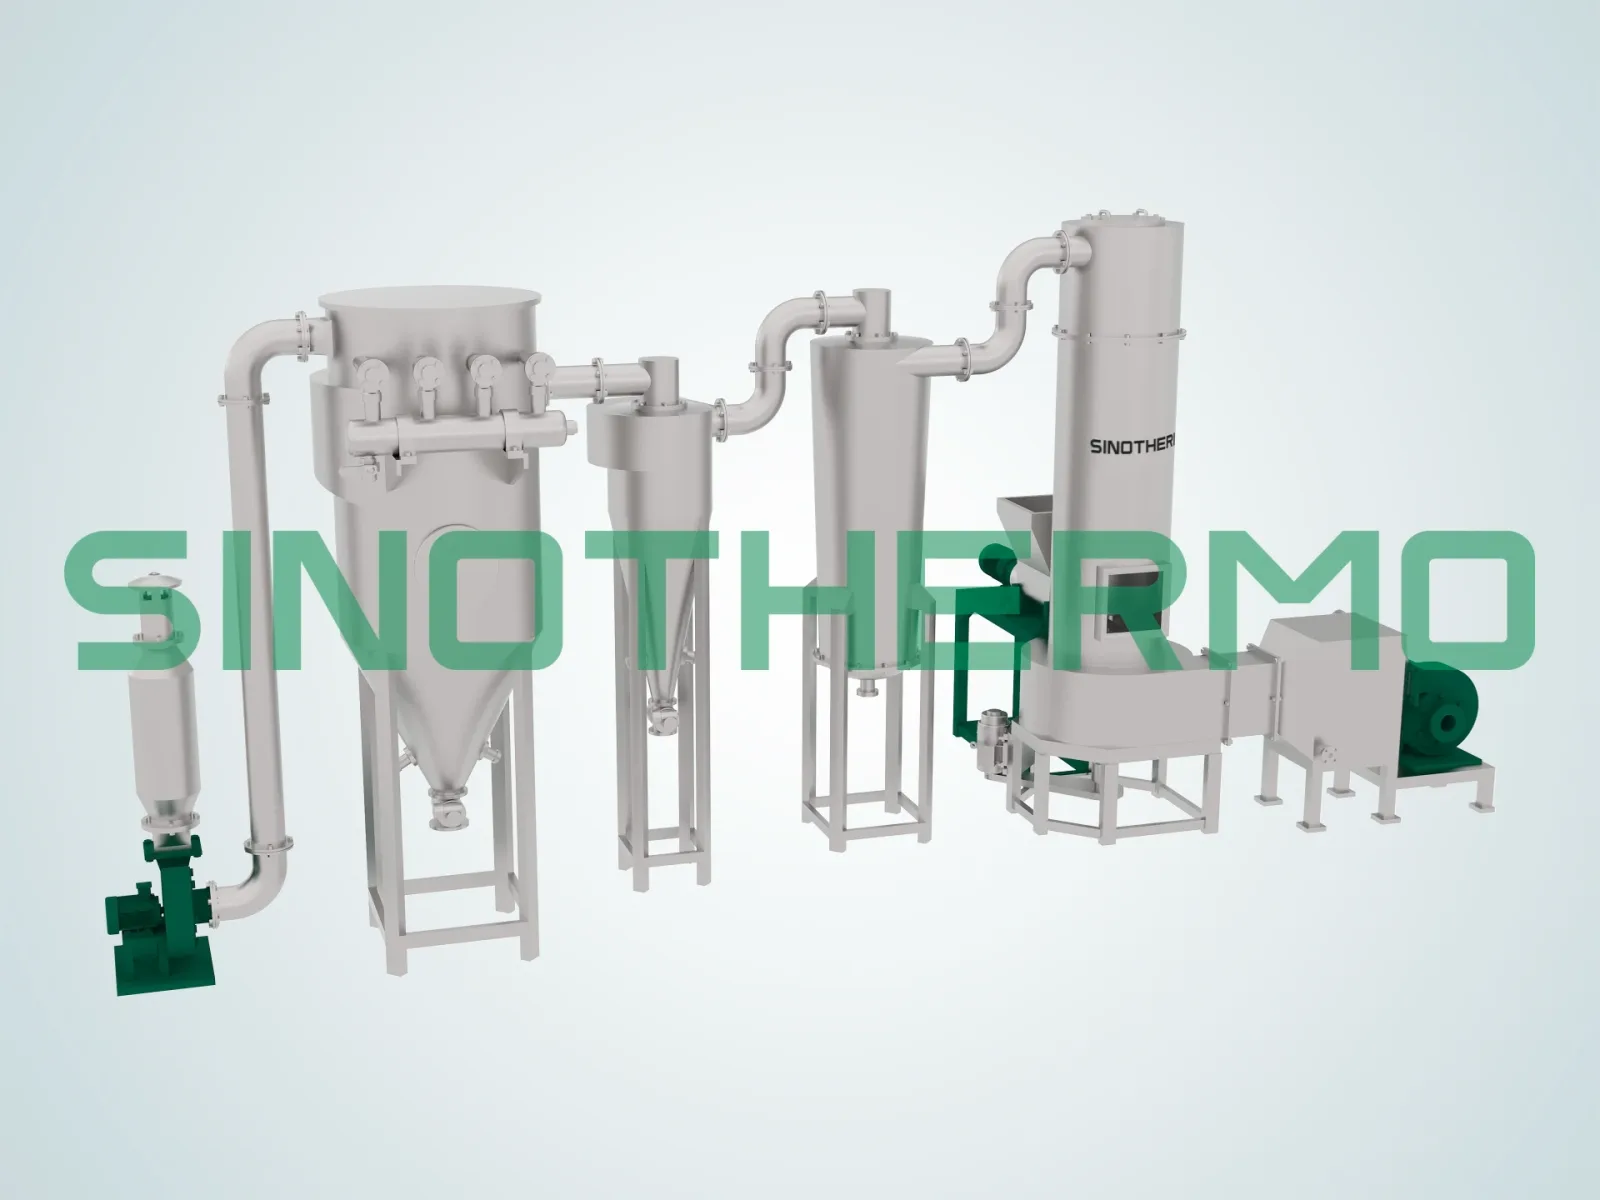
Peralatan pengering yang kami produksi
Ini adalah mesin buatan SINOTHERMO, digunakan ketika tahap pengeringan dipasok secara terpisah. Setiap mesin terhubung ke spesifikasi lengkapnya.
Referensi kapasitas dan model
Angka indikatif untuk penentuan ukuran. Pilihan akhir bergantung pada bahan, kelembapan target, dan kehalusan yang dibutuhkan — kehalusan yang lebih tinggi selalu mengorbankan throughput.
Kapasitas lini
| Konfigurasi | Keluaran jadi |
|---|---|
| Lini Tepung Beras Giling Basah — Tipe A | 1,5 t/jam bubuk jadi |
| Lini Tepung Beras Giling Basah — Tipe B | 2,5 t/jam bubuk jadi |
| Lini Tepung Beras Giling Basah — Tipe C | 3,5 t/jam bubuk jadi |
| Skala proyek tipikal | 80-180 t/hari |
| Lini Bubur Beras | 500-3.000 kg/jam berdasarkan biji-bijian kering |
| Keluaran bubur pada konsentrasi 33% | 1.500-9.000 kg/jam |
Peralatan penggilingan
| Model | Throughput | Keluaran jadi setara | Fungsi |
|---|---|---|---|
| Penggiling pati rotor-stator, besar | 15 m³/jam bubur (18 m³/jam ditingkatkan) | 3-4 t/jam | Penggilingan sekunder / halus |
| Penggiling pati rotor-stator, kecil | 10 m³/jam bubur (12 m³/jam ditingkatkan) | 1,5-2,2 t/jam | Penggilingan sekunder / halus |
| Penggiling palu baja tahan karat, besar | 3.000 kg/jam (3.500 kg/jam ditingkatkan) | 3-3,2 t/jam | Penggilingan primer, lini besar |
| Penggiling palu baja tahan karat, sedang | 1.500 kg/jam (1.800 kg/jam ditingkatkan) | 1,5-1,7 t/jam | Penggilingan primer, lini menengah |
| Penggiling palu baja tahan karat, kecil | 300-500 kg/jam | — | Lini kecil, kerja pilot, pemulihan reject |
Angka untuk kehalusan standar. Meningkatkan persyaratan kehalusan mengurangi throughput sesuai dengan itu.