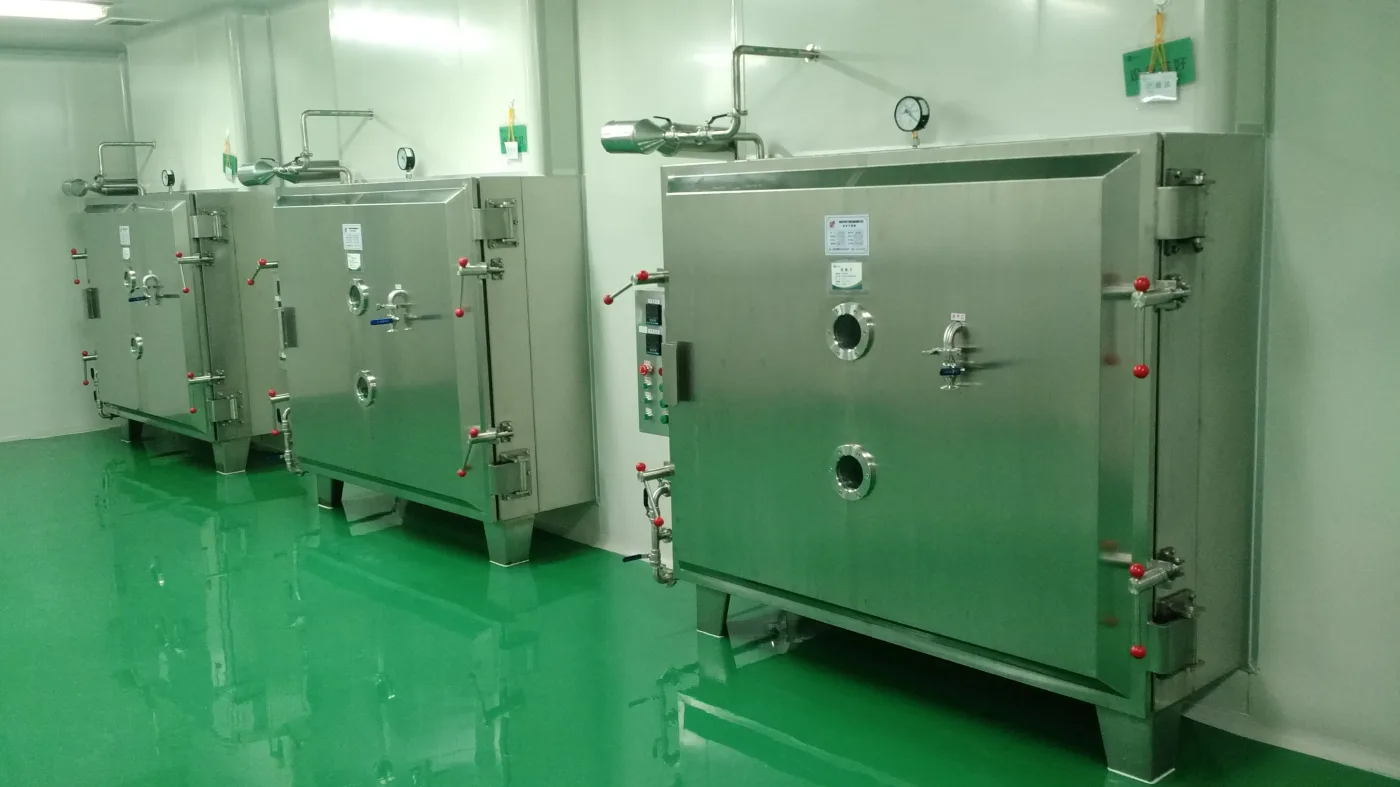
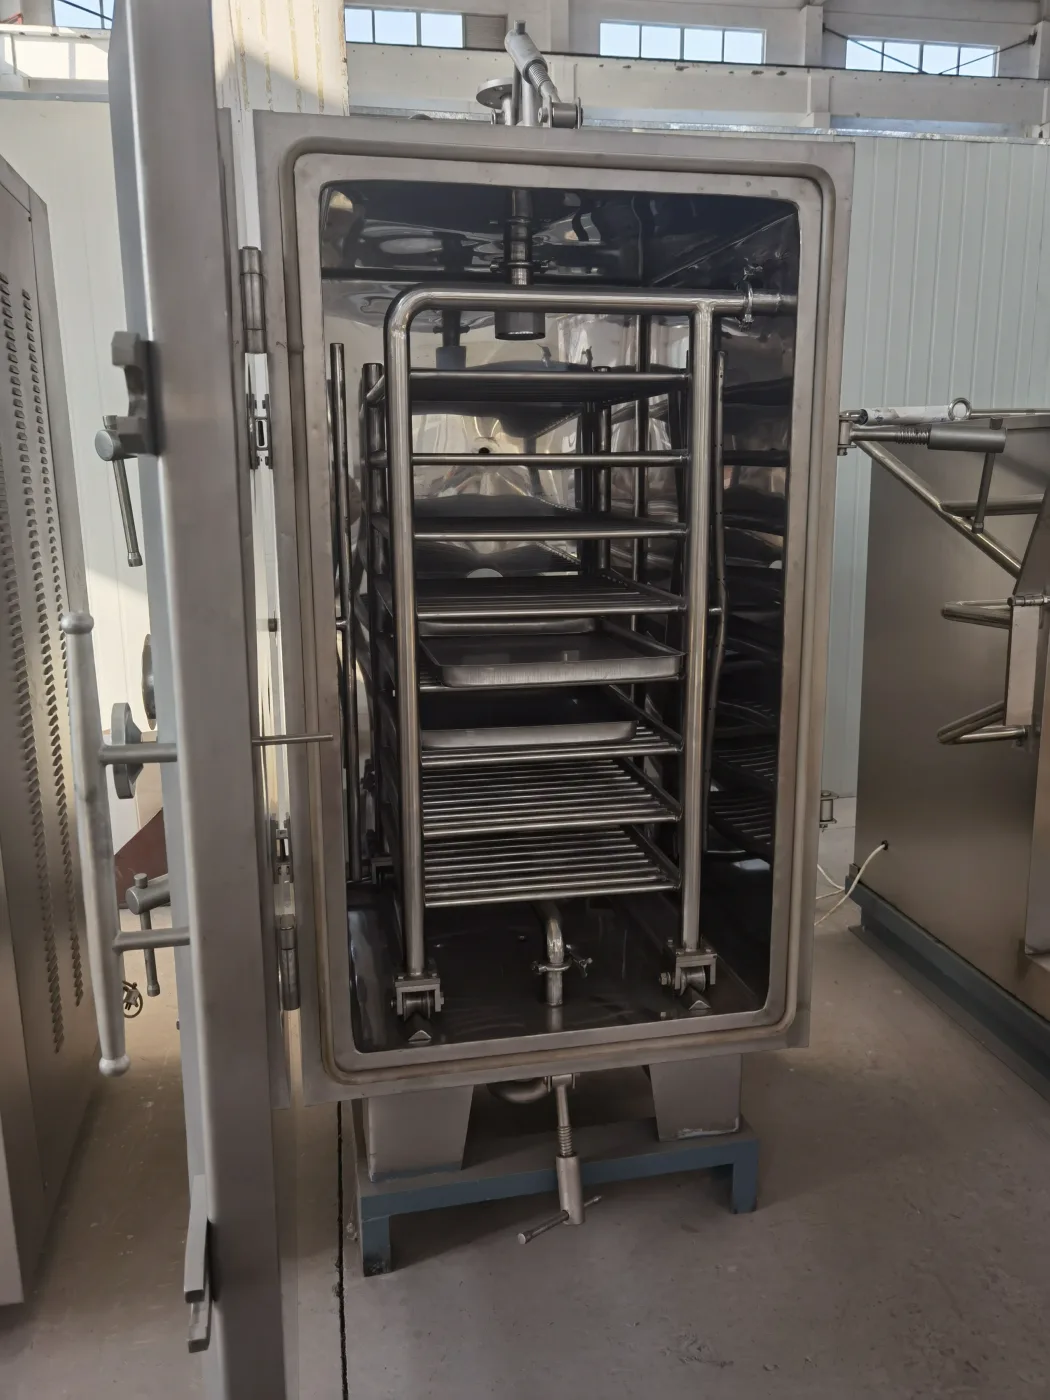
Ein Vakuum-Hordentrockner — auch statischer Vakuum-Schranktrockner oder Vakuum-Regaltrockner genannt — hält Material in stationären Horden auf beheizten Regalböden innerhalb einer abgedichteten Kammer unter Vakuum. Wärme leitet vom Regalboden über die Horde zum Produkt, während der reduzierte Druck den Siedepunkt von Wasser senkt, sodass die Trocknung bei 40–80 °C ohne Produktbewegung und ohne Trocknungsgas erfolgt.
Sein bestimmendes Merkmal ist, dass nichts das Material bewegt. Das ist gleichzeitig sein größter Vorteil und seine wichtigste Einschränkung.
Kurzer Kontext: warum Käufer weiterhin den langsamsten Vakuumtrockner wählen
Jede andere Maschine in der Vakuumtrocknungsfamilie bewegt das Produkt, um den Wärmeübergang zu beschleunigen — Taumeln, Schnecken, Rühren. Der Vakuum-Hordentrockner tut bewusst nichts davon und bleibt trotzdem einer der am häufigsten spezifizierten Vakuumtrockner in pharmazeutischen und feinchemischen Anlagen. Der Grund ist, dass manche Produkte überhaupt keine mechanische Einwirkung vertragen: zerbrechliche Kristalle, die unter einem Rührwerk brechen würden, hochwirksame Wirkstoffe, bei denen jedes Gramm in einer rückverfolgbaren, individuell identifizierbaren Horde bleiben muss, oder kleine klinische Chargen, bei denen die Kosten eines langen Zyklus im Vergleich zum Produktverlust durch Abrieb unbedeutend sind. Wo diese Einschränkungen gelten, ist der langsame Zyklus der Preis des Eintritts, kein Mangel.
Wie er funktioniert
- 1.Beladen — das Material wird in Horden verteilt, die auf hohlen Regalböden in der Kammer liegen.
- 2.Abdichten und Evakuieren — die Tür schließt und eine Vakuumpumpe reduziert den Druck, typischerweise auf 10–100 mbar.
- 3.Indirekte Beheizung — Heißwasser, Dampf oder Thermoöl zirkuliert durch die Regalböden. Die Wärme wird durch Leitung übertragen: Regalboden → Horde → Produkt.
- 4.Niedertemperaturverdampfung — bei 30 mbar siedet Wasser bei etwa 24 °C, bei 100 mbar bei etwa 46 °C. Die Feuchtigkeit verdampft weit unter dem atmosphärischen Siedepunkt.
- 5.Dampferfassung — der Dampf wird zu einem Kondensator geleitet (unerlässlich für die Lösemittelrückgewinnung), bevor er die Pumpe erreicht.
- 6.Kühlen und Entleeren — die Regalböden können vor dem Belüften gekühlt werden, sodass das Produkt nicht heiß auf Umgebungsluft trifft.
Warum eine statische Hordenbauart wählen?
Keine mechanische Bewegung bedeutet:
- Zerbrechliche Kristalle und Agglomerate bleiben intakt — nichts zerstört die Partikelstruktur
- Kein Abrieb, keine Feinstaubbildung — wichtig, wenn die Partikelgrößenverteilung Teil der Spezifikation ist
- Keine beweglichen Teile in der Produktzone — einfach, zuverlässig, leicht zu reinigen, nichts kann die Charge kontaminieren
- Vollständige Chargenrückverfolgbarkeit — jede Horde ist identifizierbar, was in der pharmazeutischen und hochwertigen Fertigung wichtig ist
Vakuumbetrieb bedeutet:
- Niedrige Produkttemperatur schützt hitzeempfindliche Materialien
- Nahezu fehlender Sauerstoff verhindert Oxidation und Verfärbung
- Die Lösemittelrückgewinnung ist unkompliziert — ein einziger Kondensator erfasst sie
- Der niedrigere als atmosphärische Siedepunkt ermöglicht die Trocknung von Materialien, die in einem Heißlufttrockner zersetzen würden
Und die Kompromisse
Da das Material statisch liegt, ist der Wärmeübergang der Engpass. Nur der Hordenboden berührt den beheizten Regalboden, und trockenes Pulver ist ein schlechter Wärmeleiter, weshalb die Trocknungszeiten lang sind — oft 8–24 Stunden, manchmal länger. Die Schütthöhe steuert die Trocknungszeit direkt; eine Verdoppelung der Tiefe mehr als verdoppelt die Zeit.
| Vakuum-Horde (statisch) | Konisch/Band-Vakuum | Rotations-Kegel-Vakuum | Vakuum-Rührwerk/Rechen | |
|---|---|---|---|---|
| Bewegung | Keine | Schnecke/Band | Taumeln | Rührwerk/Rechen |
| Partikelschädigung | Keine | Gering–mäßig | Gering | Mäßig |
| Wärmeübergang | Schlecht (Engpass) | Gut | Gut | Sehr gut |
| Typischer Zyklus | 8–24 Std.+ | 4–12 Std. | 4–10 Std. | 2–8 Std. |
| Arbeitsaufwand | Hoch (manuelle Horden) | Gering | Gering | Gering |
| Chargengröße | Klein–mittel | Mittel–groß | Mittel | Mittel–groß |
| Am besten für | Zerbrechlich, hochwertig, kleine Charge | Allgemeine lösemittelfeuchte Kuchen | Frei fließende Pulver | Pasten, Schlämme, hoher Feuchtegehalt |
Der Arbeitsaufwand ist die versteckte Kostenposition. Das manuelle Be- und Entladen von Horden ist langsam und stellt bei hochwirksamen Verbindungen ein Expositionsrisiko dar. Wenn Betriebe aus Vakuum-Hordentrocknern herauswachsen, sind es meist der Arbeitsaufwand und die Zykluszeit, die den Wechsel erzwingen — nicht die Trocknungsleistung.
Wo er eingesetzt wird
- Pharmazeutik — Wirkstoffe und Zwischenprodukte, besonders lösemittelfeuchte Filterkuchen; Zweittrocknung nach der Sprühtrocknung zur Einhaltung der ICH-Q3C-Restlösemittelgrenzen; kleine klinische Chargen
- Fein- und Spezialchemikalien — hitzeempfindliche Zwischenprodukte, Farbstoffe, Pigmente, bei denen die Farbe entscheidend ist
- Lebensmittel und Nahrungsergänzung — Extrakte, botanische Stoffe, hochwertige Pulver
- Fortschrittliche Materialien — Batterie-Vorläuferstoffe und Materialien, die eine sauerstofffreie Trocknung erfordern
- F&E und Pilotmaßstab — niedrige Kosten pro Einheit und vollständige Chargenrückverfolgbarkeit machen ihn zur Standardwahl im kleinen Maßstab
Eine sehr gängige und sinnvolle Anordnung: Sprühtrockner oder Filter/Zentrifuge vorgeschaltet → Vakuum-Hordentrockner für die abschließende Lösemittelentfernung. Der Hordentrockner entfernt keine großen Wassermengen; er trocknet auf eine enge Restlösemittelspezifikation ab. Für das vollständige Bild, wie dies speziell in pharmazeutische Prozessketten passt, siehe unseren Leitfaden pharmazeutische Sprühtrocknung.
Warum die Schütthöhe die Diskussion um die Trocknungszeit dominiert
Wärme muss vom Hordenboden nach oben durch das Material leiten, und trockenes Pulver ist ein schlechter Wärmeleiter — oft nahe an dem einer losen Dämmschicht. In einem statischen Bett skaliert die Strecke, die Wärme zurücklegen muss, mit der Schütthöhe, ebenso aber der thermische Widerstand, den sie durchqueren muss, weshalb die Trocknungszeit nicht linear mit der Tiefe skaliert. Eine Horde bei 20 mm könnte in zehn Stunden trocknen; dasselbe Material bei 40 mm kann leicht fünfundzwanzig statt zwanzig Stunden benötigen. Das ist auch der Grund, warum "Kapazität erhöhen, indem Horden tiefer beladen werden" meist eine Milchmädchenrechnung ist — es sieht nach mehr Durchsatz pro Charge aus, aber der Zyklus verlängert sich überproportional, und der tägliche Gesamtausstoß kann tatsächlich sinken.
Die praktische Konsequenz ist, dass ein Angebot für die Trocknungszeit nur dann aussagekräftig ist, wenn es die angenommene Schütthöhe angibt. Ein Lieferant, der "12 Stunden" nennt, ohne die Tiefe zu benennen, gibt Ihnen keine Zahl, die Sie mit der eines anderen vergleichen können, und keine Zahl, mit der Sie die Produktionsplanung durchführen können.
Was Sie spezifizieren sollten
- Regalfläche und Anzahl der Horden — angeboten für Ihre Schütthöhe, nicht für eine nominale Angabe
- Die der Trocknungszeitschätzung zugrunde liegende Schütthöhenannahme (explizit nachfragen — sie bestimmt alles)
- Heizmedium und Temperaturbereich — Heißwasser, Dampf oder Thermoöl
- Temperaturgleichmäßigkeit über den gesamten Stapel der Regalböden, nicht nur der Durchschnitt
- Erreichbares Vakuumniveau und für Ihre Dampflast geeigneter Pumpentyp
- Kondensatorauslegung und Lösemittelrückgewinnungseffizienz bei Trocknung aus Lösemittel
- Kühlfähigkeit der Regalböden vor der Entleerung
- Explosionsschutz für den Lösemittelbetrieb
- Werkstoffe und Oberflächengüte — 316L, dokumentierte Ra-Werte für Pharma
- CIP- oder manueller Reinigungszugang, und Ergonomie der Hordenhandhabung
- Instrumentierung — Produkttemperaturfühler, Druck, Datenprotokollierung für GMP
- Gemessene Trocknungskurve an Ihrem Material bei der vorgesehenen Schütthöhe
Häufige Fehler, die vermieden werden sollten
- Die Regalfläche auslegen, ohne sich auf eine Schütthöhe zu einigen. Die dem Trocknungszeit-Angebot zugrunde liegende Schütthöhenannahme ist die wichtigste Zahl in der Spezifikation, und Lieferant und Käufer nehmen leicht unbemerkt unterschiedliche Werte an.
- Die durchschnittliche Regaltemperatur als ausreichend betrachten. Die Gleichmäßigkeit über den gesamten Stapel — nicht nur der Mittelwert — bestimmt, ob jede Horde gleichzeitig die Zielfeuchte erreicht.
- Die Arbeitskosten beim Vergleich mit bewegten Bauarten unterschätzen. Ein Vakuum-Hordentrockner, der auf dem Papier günstiger aussieht, kann in der Praxis teurer sein, sobald manuelle Hordenhandhabung und Zykluszeit eingepreist sind.
- Das Gespräch über den Kondensator bei Lösemittelarbeit auslassen. Die Lösemittelrückgewinnungseffizienz ist eine echte Spezifikation, kein Häkchen — fragen Sie nach der Zahl, nicht nur nach der Bestätigung, dass ein Kondensator existiert.
- Annehmen, dass die Trocknungszeit linear mit der Schütthöhe skaliert. Das tut sie nicht — eine Verdoppelung der Tiefe mehr als verdoppelt die Zeit, da die Wärme weiterhin von unten durch ein zunehmend dickeres, schlecht leitendes Bett leiten muss.
- Horden tiefer beladen, um mehr Durchsatz pro Charge zu erreichen. Der Instinkt ist verständlich, aber weil die Zykluszeit schneller wächst als die Tiefe, sinkt der tägliche Gesamtausstoß oft, statt zu steigen — die Lösung sind meist mehr Horden bei der ursprünglichen Tiefe, nicht tiefere Horden.
Wo SINOTHERMO ins Bild passt
Wir bauen Vakuum-Hordentrockner (statische Vakuum-Schranktrockner) ebenso wie die bewegten Vakuumtrockner, die sie im größeren Maßstab oft ersetzen — wir haben also keinen Anreiz, Sie zur Hordenbauart zu drängen, wenn Ihr Durchsatz sie bereits überschritten hat.
Die eine Zahl, die entscheidet, ob ein Vakuum-Hordentrockner zu Ihnen passt, ist die Trocknungszeit bei Ihrer tatsächlichen Schütthöhe, und diese lässt sich nicht zuverlässig aus Materialeigenschaften berechnen. Unser Pilotlabor misst sie: Trocknungskurve, erreichbare Restfeuchte oder Restlösemittel, und Zykluszeit bei der Tiefe, die Sie tatsächlich fahren würden. Pilotversuche sind eine kostenpflichtige Ingenieurdienstleistung, und der Bericht gehört Ihnen — einschließlich einer ehrlichen Einschätzung, ob eine bewegte Bauart besser zu Ihnen passen würde.
Häufig gestellte Fragen
Wofür wird ein Vakuum-Hordentrockner eingesetzt?
Zum Trocknen hitzeempfindlicher, empfindlicher oder lösemittelfeuchter Materialien in kleinen bis mittleren Chargen — pharmazeutische Wirkstoffe und Zwischenprodukte, Feinchemikalien, botanische Extrakte und Batteriematerialien. Er wird zudem häufig als zweiter Trocknungsschritt eingesetzt, um nach der Sprühtrocknung strenge Restlösemittelgrenzen zu erreichen.
Ist ein statischer Vakuum-Schranktrockner dasselbe wie ein Vakuum-Hordentrockner?
Ja — statischer Vakuum-Schranktrockner, Vakuum-Hordentrockner, Vakuum-Regaltrockner und Vakuumschranktrockner bezeichnen alle dieselbe Maschine: stationäre Horden auf beheizten Regalböden in einer abgedichteten Vakuumkammer, ohne jede Bewegung des Produkts.
Wie lange dauert die Vakuum-Hordentrocknung?
Typischerweise 8–24 Stunden, manchmal länger, da der Wärmeübergang in ein statisches Bett der begrenzende Faktor ist. Die Schütthöhe ist die dominierende Variable — tiefere Horden verlängern die Trocknungszeit überproportional. Die Zeit für Ihr Material sollte gemessen, nicht geschätzt werden.
Warum ist ein Vakuum-Hordentrockner langsamer als ein bewegter Vakuumtrockner?
Nichts bewegt das Material, sodass Wärme das Produkt nur durch Wärmeleitung vom Hordenboden erreicht, und trockenes Pulver leitet Wärme schlecht. Bewegte Bauarten erneuern das Material ständig im Kontakt mit der beheizten Oberfläche, weshalb ihre Zyklen oft zwei- bis fünfmal kürzer sind.
Kann ein Vakuum-Hordentrockner Lösemittel zurückgewinnen?
Ja. Da die Kammer geschlossen ist und der Dampf vor der Vakuumpumpe durch einen Kondensator geleitet wird, ist die Lösemittelrückgewinnung unkompliziert und effizient — einer der Hauptgründe, warum diese Bauart für lösemittelfeuchte pharmazeutische Filterkuchen eingesetzt wird.
Der einzig zuverlässige Weg, Ihre Zykluszeit zu kennen, ist, sie bei Ihrer tatsächlichen Schütthöhe zu messen. Senden Sie uns eine Probe.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Pilottest anfordern
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-Mail: mark.gu@sinothermo.com
Telefon: +86 18021972660