Sprühtrocknung wandelt eine Wirkstofflösung oder -suspension in einem einzigen kontinuierlichen Schritt mit Verweilzeiten von Sekunden in trockene Partikel um. In der pharmazeutischen Fertigung ist ihr wichtigster Einsatzzweck die Herstellung amorpher fester Dispersionen zur Verbesserung der Bioverfügbarkeit schwer löslicher Wirkstoffe — außerdem Inhalationspulver, Biologika und Hilfsstoffverarbeitung.
Pharmazeutisch besonders macht sie nicht die Trocknungsphysik, die dieselbe ist wie bei der Lebensmittel- oder Chemiesprühtrocknung, sondern die zusätzlichen Anforderungen: Lösungsmittelhandhabung, Containment, GMP-Qualifizierung und die Notwendigkeit, den Festkörperzustand zu kontrollieren, statt nur Wasser zu entfernen.
Kurzer Kontext: warum das Thema so häufig aufkommt
Schätzungsweise 40 % oder mehr der Wirkstoffkandidaten in modernen Entwicklungspipelines sind schwer wasserlöslich — eine Zahl, die weiter steigt, da die Chemie sich zu komplexeren Molekülen hin entwickelt. Eine Verbindung, die sich nicht auflöst, wird nicht resorbiert, egal wie pharmakologisch wirksam sie ist. Diese einzelne Tatsache treibt einen großen Teil der Budgets für die Formulierungsentwicklung an, und Sprühtrocknung ist eine der wenigen Grundoperationen, die einen "nicht realisierbaren" Kandidaten in ein marktfähiges Produkt verwandeln kann, indem sie dessen Festkörperzustand statt seiner Chemie verändert.
Deshalb wird pharmazeutische Sprühtrocknung so oft spezifiziert: Sie ist keine Nischentechnik für exotische Produkte, sondern eine gängige Antwort auf das mit Abstand häufigste Formulierungsproblem in der aktuellen Wirkstoffpipeline. Eine allgemeine Einführung, wie Sprühtrocknung selbst funktioniert, finden Sie in unserem Leitfaden zur Funktionsweise der Sprühtrocknung; für pharmazeutische Trocknungsmethoden im weiteren Sinne — Horde, Vakuum, Wirbelschicht und Sprühtrocknung — siehe unseren Überblick zur Trocknung in der Pharmaindustrie.
Die vier wichtigsten pharmazeutischen Anwendungen
1. Amorphe feste Dispersionen (ASD) — der größte Treiber
Ein großer Teil moderner Wirkstoffkandidaten ist schwer wasserlöslich, was die Absorption einschränkt. Das Auflösen des Wirkstoffs mit einem Polymer in einem gemeinsamen Lösungsmittel und das Sprühtrocknen der Lösung erzeugt einen Feststoff, in dem der Wirkstoff molekular in der Polymermatrix dispergiert ist — amorph statt kristallin. Amorpher Wirkstoff löst sich schneller und erreicht eine höhere scheinbare Löslichkeit, was einen nicht realisierbaren Kandidaten in ein marktfähiges Produkt verwandeln kann.
Die technische Herausforderung besteht darin, dass der amorphe Zustand thermodynamisch instabil ist. Die Prozessauslegung muss ihn erzeugen und über die Haltbarkeitsdauer vor Rekristallisation bewahren, weshalb Restlösemittel, Glasübergangstemperatur und Feuchtigkeitskontrolle entscheidend statt nur kosmetisch sind.
2. Inhalationspulver (DPI)
Trockenpulverinhalatoren benötigen Partikel in einem engen aerodynamischen Größenfenster — grob 1–5 µm, um die unteren Atemwege zu erreichen. Sprühtrocknung kann diese direkt herstellen, einschließlich technisch gestalteter Partikel (gewellte oder hohle Morphologien), die Dispersion und Fließfähigkeit verbessern. Hier ist die Spezifikation die aerodynamische Leistung, nicht nur die Partikelgröße.
3. Biologika und Impfstoffe
Sprühtrocknung bietet eine Alternative zur Gefriertrocknung für Proteine, Peptide und einige Impfstoffe, mit deutlich kürzerer Prozesszeit und kontinuierlichem Betrieb. Sie erfordert eine sorgfältige Formulierung mit stabilisierenden Hilfsstoffen und eine genaue Kontrolle der Austrittstemperatur, da das Protein einer kurzen thermischen Belastung ausgesetzt ist.
4. Hilfsstoffe, Geschmacksmaskierung und Zwischenprodukte
Co-prozessierte Hilfsstoffe, verkapselte Wirkstoffe zur Geschmacksmaskierung und Granulierungszwischenprodukte für die nachgelagerte Tablettierung.
Wässrig vs. organisches Lösungsmittel — die Entscheidung, die die Anlage prägt
Die meisten ASD-Arbeiten verwenden organische Lösungsmittel, und diese eine Entscheidung treibt den Großteil der Investitionskosten an.
| Wässrig | Organisches Lösungsmittel | |
|---|---|---|
| Trocknungsgas | Luft, im Durchlauf | Stickstoff, geschlossener Kreislauf |
| Sauerstoffkontrolle | Nicht erforderlich | Überwacht und begrenzt (UEG) |
| Lösungsmittelhandhabung | — | Kondensatorrückgewinnung, Lagerung, Entsorgung |
| Explosionsschutz | Meist nicht erforderlich | ATEX / NEC-zertifiziert, erforderlich |
| Investitionskosten | Basisniveau | Deutlich höher |
| Typische Verwendung | Biologika, Hilfsstoffe, einige DPI | Die meisten ASDs (schwer lösliche Wirkstoffe) |
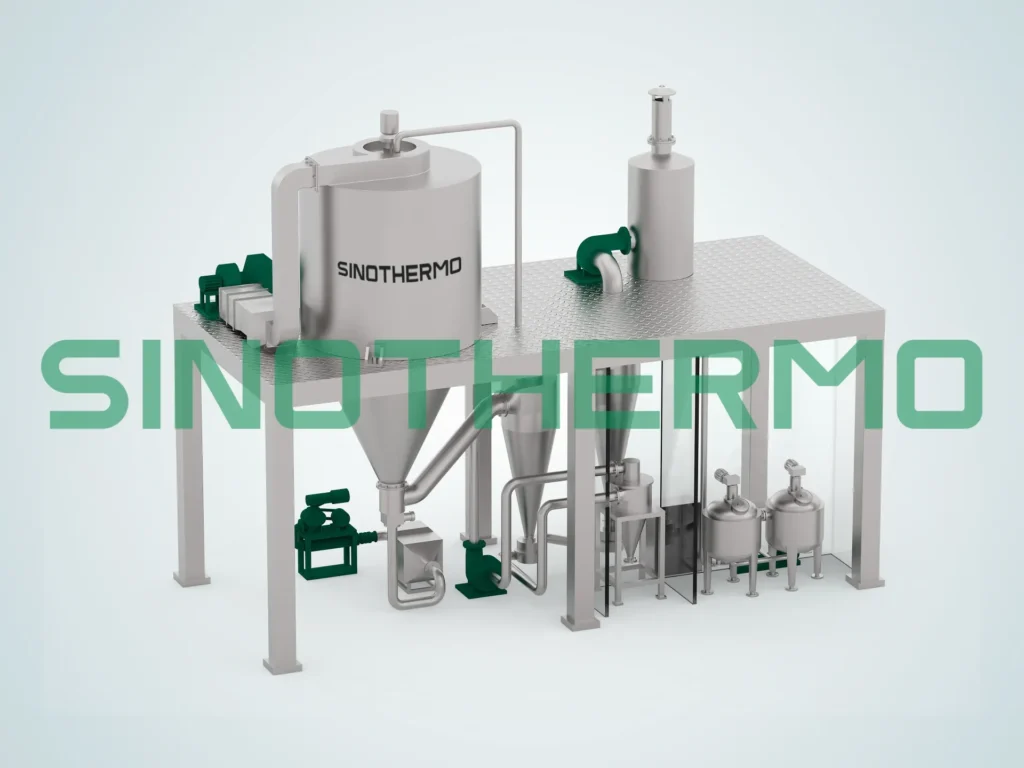
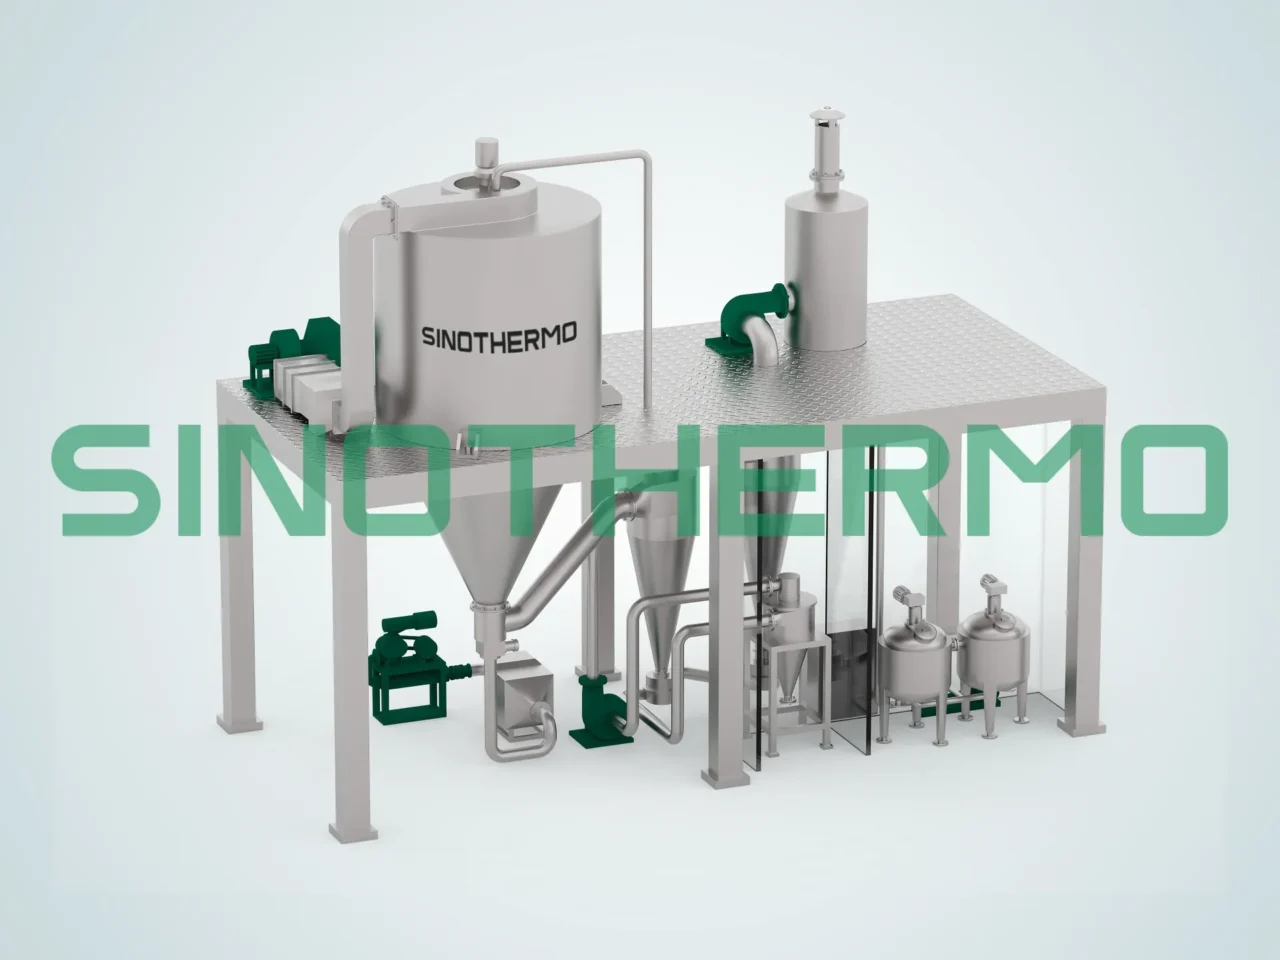
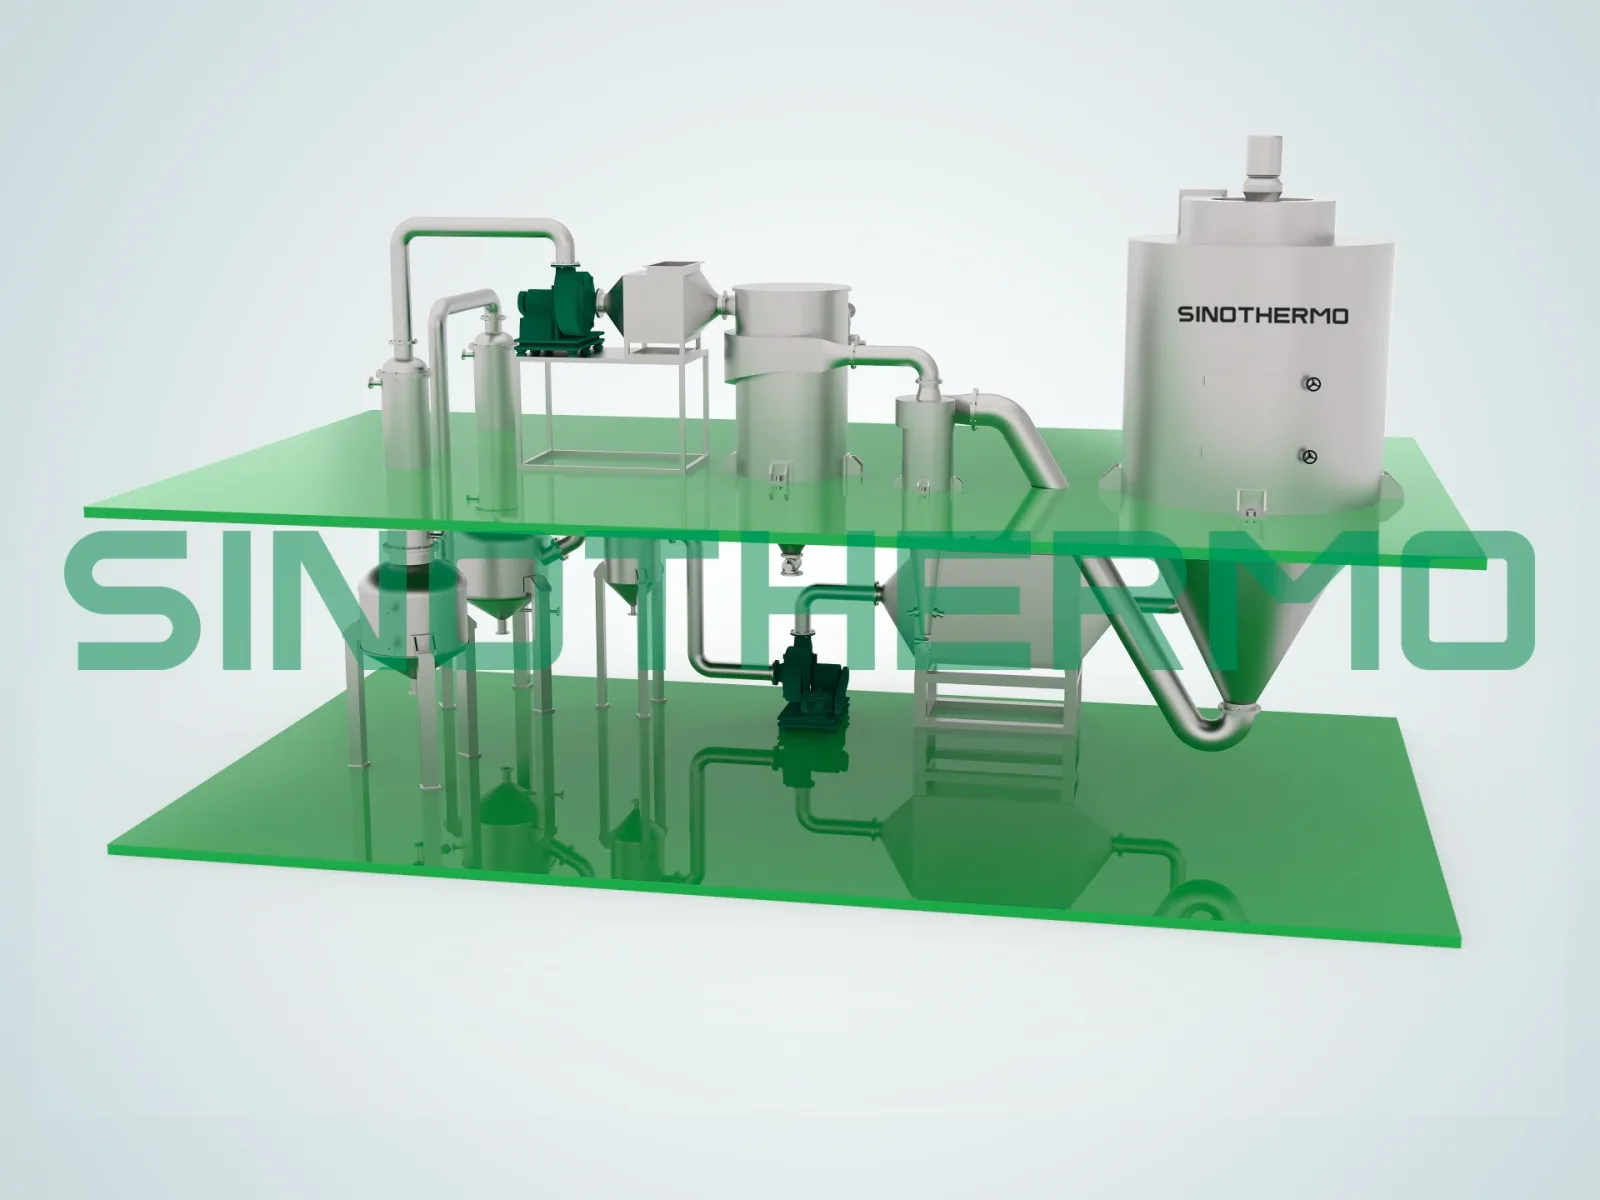
Ein geschlossener Stickstoffkreislauf mit Lösungsmittelrückgewinnung ist bei der Sprühtrocknung mit organischem Lösungsmittel kein optionales Upgrade — es ist die grundlegende Sicherheitsanforderung. Jedes Angebot, das ihn auslässt, ist nicht vergleichbar. Unser Sprühtrockner mit geschlossenem Kreislauf wurde speziell für diesen Einsatz gebaut — versiegelter Stickstoffkreislauf, Sauerstoffüberwachung und kondensatorbasierte Lösungsmittelrückgewinnung als Standard, nicht als Zusatzoption.
Was kontrolliert werden muss
Die Austrittstemperatur ist der primäre Kontrollhebel, und bei ASDs muss sie deutlich unter der Glasübergangstemperatur (Tg) der Dispersion bleiben. Zu heißes Fahren riskiert, dass das amorphe Material beweglich wird und rekristallisiert; zu kaltes Fahren hinterlässt überschüssiges Restlösemittel, was wiederum die Tg senkt und das Produkt destabilisiert. Das Fenster kann schmal sein.
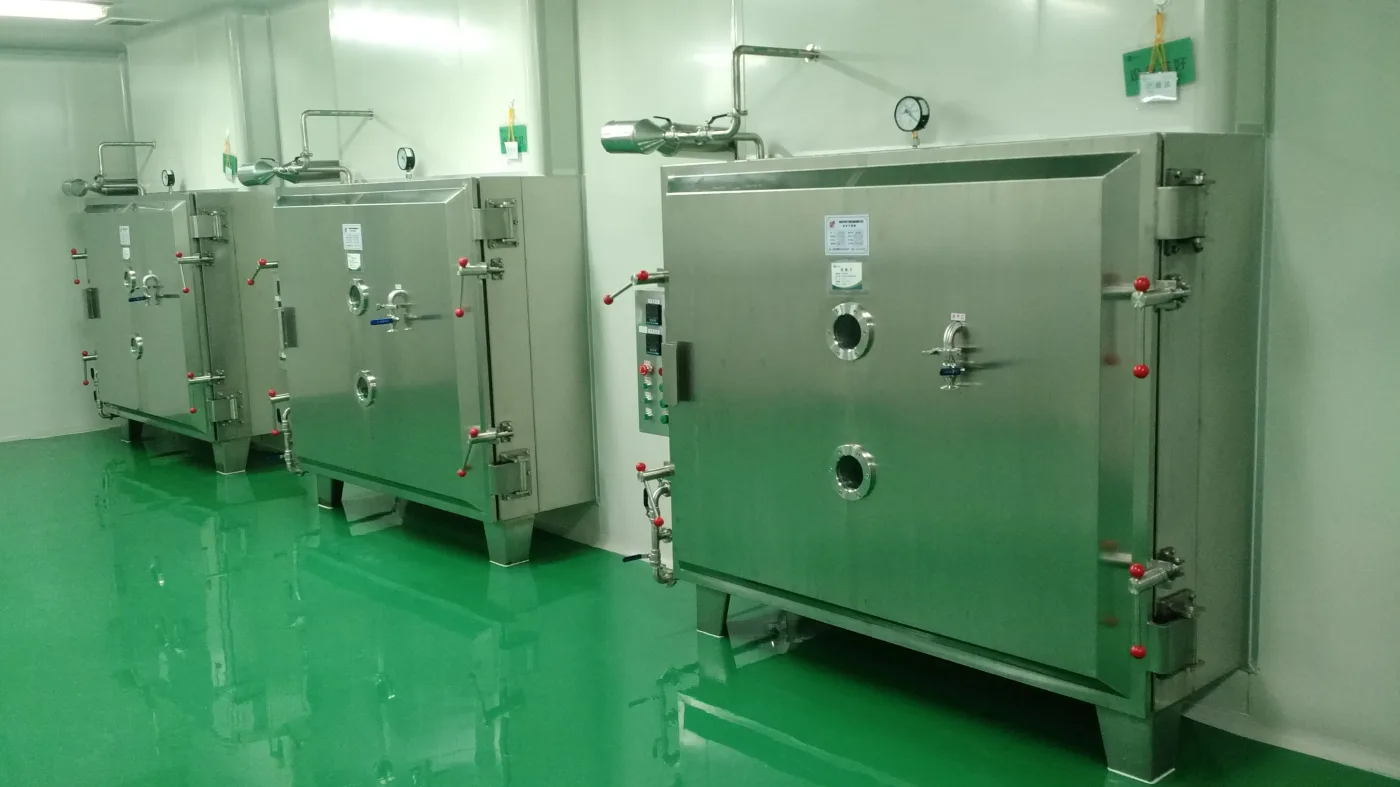
Das Restlösemittel muss die ICH-Q3C-Grenzwerte einhalten. Sprühtrocknung allein kann den Grenzwert oft nicht erreichen, sodass ein zweiter Trocknungsschritt — üblicherweise ein Vakuumtrockner — Teil der Prozesskette ist. Unser Leitfaden zu Vakuumtrocknern behandelt die Optionen für diesen Schritt. Planen Sie ihn ein, statt ihn spät zu entdecken.
Partikelgröße und Morphologie ergeben sich aus der Zerstäubung (Düsentyp, Druck, Zufuhrviskosität) und der Feststoffkonzentration. Für DPI ist dies eine Leistungsspezifikation; für ASD beeinflusst es die nachgelagerte Handhabung und Tablettierung.
Festkörperzustand — die Bestätigung, dass das Produkt tatsächlich amorph ist und bleibt, erfordert analytische Arbeit (XRPD, mDSC) neben der Prozessentwicklung. Hier unterscheidet sich pharmazeutische Sprühtrocknung am stärksten von anderen Branchen: Die Spezifikation ist ein Zustand, nicht bloß eine Feuchtigkeitszahl.
Anlagen- und GMP-Überlegungen
- Geschlossener Inertgaskreislauf mit Sauerstoffüberwachung für organische Lösungsmittel
- Explosionsschutz passend zum Lösungsmittel und zur Zonenklassifizierung
- Containment auf das erforderliche OEB/OEL-Band — Sprühtrocknung erzeugt feinen, leicht luftgetragenen Staub; hochpotente Arbeiten benötigen Isolatoren oder kontrollierte Austragung
- Produktkontaktwerkstoffe — 316L, dokumentierte Oberflächengüte, rückverfolgbar
- CIP/SIP-Design und Reinigungsvalidierung mit nachweisbarem Probenahmezugang
- Instrumentierung und Datenintegrität — Aufzeichnung gemäß 21 CFR Part 11
- Qualifizierungspaket — FAT/SAT, IQ/OQ, vollständiger Dokumentationssatz
- Integrierte oder geplante Zweittrocknung für Restlösemittel
- Kammergeometrie an die Klebrigkeit Ihres Produkts angepasst; Wandablagerung ist der häufigste praktische Fehlerfall
Wie eine Pilotversuchsdurchführung tatsächlich abläuft
Ein Formulierungsteam kommt typischerweise mit Gramm bis zu zehn Gramm Wirkstoff an — manchmal weniger —, sodass der Versuch reale technische Fragen beantworten muss, ohne ein knappes, teures Material zu verbrauchen. Ein repräsentativer Durchlauf für einen ASD-Kandidaten sieht so aus: Die Polymer-Wirkstoff-Lösung wird im vorgesehenen Verhältnis vorbereitet, durch dieselbe Düsengeometrie zerstäubt, die im größeren Maßstab verwendet würde, und über einen kleinen Bereich von Eintritts-/Austrittstemperatur-Kombinationen getrocknet, während unterhalb der bekannten oder geschätzten Tg der Dispersion geblieben wird. Proben aus jeder Bedingung gehen zu XRPD und mDSC, um zu bestätigen, dass das Produkt amorph ist, und zu Karl-Fischer- oder GC-Headspace-Analyse für Restlösemittel.
Das Ergebnis ist keine einzelne Zahl, sondern eine Karte: welche Temperaturkombinationen das Produkt amorph halten, welches Restlösemittel jede davon hinterlässt, und wo die Kammer beginnt, Wandablagerung zu zeigen — das Signal, dass ein Design eine andere Kammergeometrie oder einen gekühlten Wandabschnitt benötigt, nicht nur eine Parameteranpassung. Diese Karte sollte die Grundlage für eine Produktionsmaßstabsspezifikation sein, statt des generischen Betriebsbereichs eines Lieferanten für "ein ähnliches Polymer".
Scale-up: der Teil, den die meisten Projekte unterschätzen
Sprühtrocknung skaliert nicht, indem man den Trockner einfach vergrößert. Die Trocknungskinetik hängt von Tröpfchengröße und Gasbedingungen ab, sodass der Weg vom Labor zur Produktion eine Reihe von Stufen ist, in denen die Tröpfchenerfahrung vergleichbar gehalten wird, während der Durchsatz steigt.
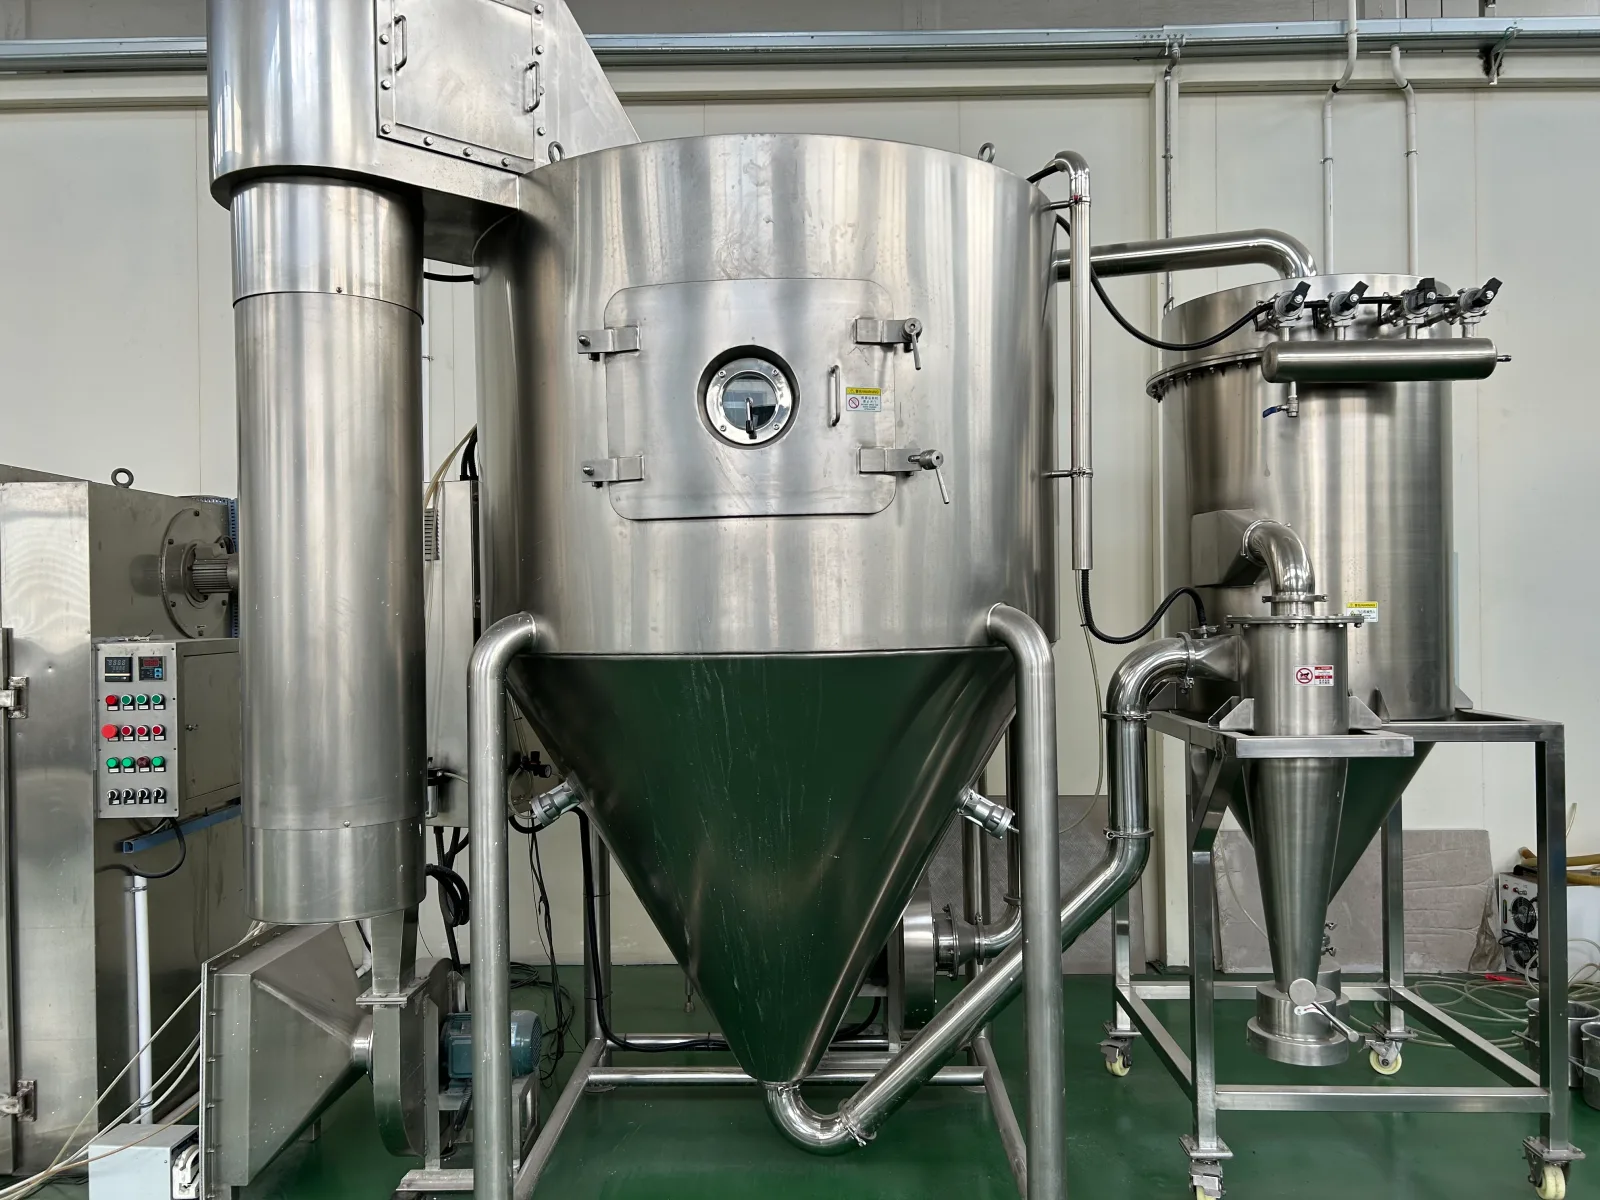
Eine realistische Abfolge ist Labor (Gramm, Machbarkeit und Formulierungsscreening) → Pilot (Kilogramm, klinische Versorgung und Prozessparameter) → Produktion (validierter kommerzieller Maßstab). Das Überspringen der Pilotstufe ist die häufigste Ursache für Überraschungen in späten Phasen, da Probleme wie Wandablagerung, Ausbeuteverlust und Restlösemittel-Defizite oft erst im Zwischenmaßstab auftreten. Unser Pilot-Sprühtrockner-Leitfaden behandelt speziell, worauf bei einem Labor- und Pilotmaßstabsgerät zu achten ist.
Schlüsselparameter, die über die Maßstäbe hinweg vergleichbar gehalten werden müssen: Austrittstemperatur, Tröpfchengrößenverteilung und das Verhältnis von Trocknungsgas zu Zufuhr. Kammerverweilzeit und Wandkontaktverhalten ändern sich mit der Geometrie und müssen verifiziert, nicht angenommen werden.
Häufige Fehler, die vermieden werden sollten
- Die Austrittstemperatur als einzelnen festen Sollwert zu behandeln. Sie muss gegen die Tg der spezifischen Dispersion validiert werden, die sich mit dem Restlösemittel verschiebt — eine Zahl, die sich während des Durchlaufs selbst ändert.
- Anzunehmen, dass Sprühtrocknung allein den Restlösemittel-Grenzwert erreicht. Die meisten ASD-Prozesse mit organischem Lösungsmittel benötigen einen zweiten Trocknungsschritt; die nachträgliche Budgetierung und Planung dafür verursacht vermeidbare Verzögerungen.
- Angebote zu vergleichen, die den Stickstoffkreislauf unterschiedlich abgrenzen. Ein geschlossener Kreislauf mit Sauerstoffüberwachung ist eine grundlegende Sicherheitsanforderung für organische Lösungsmittel, kein optionaler Posten — Angebote, die ihn auslassen, sind nicht günstiger, sondern unvollständig.
- Den Pilotmaßstab zu überspringen, um Zeit zu sparen. Wandablagerung, Ausbeuteverlust und Restlösemittel-Defizite sind maßstabsabhängige Fehlermodi, die ein Laborversuch tatsächlich nicht aufdecken kann.
- Containment aus einer generischen Potenzklasse statt der tatsächlichen OEB/OEL für die Verbindung zu spezifizieren. Unterspezifiziertes Containment ist ein Nacharbeitsproblem; überspezifiziertes Containment ist eine unnötige Kostenbelastung — beides entsteht durch das Auslassen der tatsächlichen Zahl.
- Partikelgröße als einzige DPI-Spezifikation zu behandeln. Die aerodynamische Leistung, nicht allein die geometrische Partikelgröße, entscheidet, ob das Pulver die unteren Atemwege erreicht.
Wo SINOTHERMO ins Bild passt
Wir bauen Sprühtrocknungsanlagen — einschließlich Pilotmaßstabssystemen für Prozessentwicklung und klinische Versorgung — sowie geschlossene Konfigurationen für organische Lösungsmittel, über unsere Baureihen Zentrifugal-, Druck-, geschlossener Kreislauf und Extrakt-Sprühtrockner. Wir bieten keine Lohnfertigung an: Die Anlagen und das Prozesswissen, um sie zu betreiben, sind das, was wir liefern.
Unser Pilotlabor kann Ihre Formulierung testen, um das Trocknungsfenster, das erreichbare Restlösemittel, die Partikelgröße und die Ausbeute zu ermitteln, bevor Sie sich auf eine Produktionsspezifikation festlegen. Dies ist eine kostenpflichtige Ingenieurdienstleistung, und Sie behalten den vollständigen Datensatz — genau das, was Sie brauchen, um ein belastbares Lastenheft (URS) zu schreiben und den Vorschlag jedes Anbieters zu bewerten.
Bei pharmazeutischen Projekten sind wir lieber frühzeitig ehrlich: Wenn Ihr Produkt ein Containment-Niveau oder einen Qualifizierungsumfang benötigt, den wir nicht liefern, wird der Pilotbericht Ihnen auch das mitteilen.
Häufig gestellte Fragen
Wofür wird Sprühtrocknung in der Pharmaindustrie eingesetzt?
Hauptsächlich zur Herstellung amorpher fester Dispersionen zur Verbesserung der Bioverfügbarkeit schwer löslicher Wirkstoffe. Außerdem für Trockenpulver-Inhalationsprodukte, Biologika und Impfstoffe als Alternative zur Gefriertrocknung, co-prozessierte Hilfsstoffe, Geschmacksmaskierung und Granulierungszwischenprodukte.
Warum verbessert Sprühtrocknung die Bioverfügbarkeit von Wirkstoffen?
Das Sprühtrocknen einer Wirkstoff-Polymer-Lösung erzeugt eine amorphe feste Dispersion, in der der Wirkstoff molekular dispergiert statt kristallin vorliegt. Amorphes Material löst sich schneller und erreicht eine höhere scheinbare Löslichkeit als die kristalline Form, was die Absorption schwer wasserlöslicher Wirkstoffe verbessert.
Benötigen pharmazeutische Sprühtrockner Stickstoff?
Bei der Trocknung aus organischem Lösungsmittel — was die meisten amorphen festen Dispersionen betrifft — ja. Ein geschlossener Stickstoffkreislauf mit Sauerstoffüberwachung und Lösungsmittelrückgewinnung ist erforderlich, um unter der unteren Explosionsgrenze zu bleiben. Wässrige Formulierungen können typischerweise mit Durchlaufluft arbeiten.
Wie skaliert man einen pharmazeutischen Sprühtrocknungsprozess?
Über die Stufen Labor → Pilot → Produktion, wobei Tröpfchengröße, Austrittstemperatur und Verhältnis von Trocknungsgas zu Zufuhr vergleichbar gehalten werden, statt den Trockner einfach zu vergrößern. Kammergeometrieeffekte wie Wandablagerung und Ausbeute müssen im Pilotmaßstab verifiziert werden; das Überspringen des Pilotmaßstabs ist die Hauptursache für Probleme in späten Projektphasen.
Welches Restlösemittelniveau kann Sprühtrocknung erreichen?
Sprühtrocknung allein hinterlässt oft Restlösemittel oberhalb der ICH-Q3C-Grenzwerte, sodass ein zweiter Trocknungsschritt — üblicherweise ein Vakuumtrockner — häufig Teil der Prozesskette ist. Das erreichbare Niveau hängt von Lösungsmittel, Polymer und Partikelmorphologie ab und sollte im Pilotmaßstab ermittelt werden.
Sie skalieren ein pharmazeutisches sprühgetrocknetes Produkt? Senden Sie uns Ihre Formulierung. Unser Pilotlabor führt sie unter den von Ihnen festgelegten Bedingungen durch und dokumentiert die Parameter, die eine Produktionsmaschine benötigt.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Pilottest anfordern
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-Mail: mark.gu@sinothermo.com
Telefon: +86 18021972660