En el secado por atomización, la temperatura de entrada fija cuánto calor puede aportar el proceso, y la temperatura de salida indica qué tan seco está el polvo y a qué temperatura ha llegado el producto. La temperatura de salida es la que hay que controlar. Se ajusta mediante el caudal de alimentación, y la temperatura de entrada se elige para dar al secador suficiente capacidad sin superar lo que tolera su producto.
La mayoría de los problemas de secado por atomización que parecen «temperatura equivocada» son en realidad un desajuste entre estos dos valores y el material. Un polvo pegajoso, un polvo demasiado húmedo, un polvo que ha perdido actividad: cada uno tiene una explicación de temperatura y una solución distinta. Esta guía explica qué hacen la temperatura de entrada y de salida, cómo se relacionan, rangos típicos para distintos materiales y una forma paso a paso de ajustarlas.
Contexto rápido: dos temperaturas, dos funciones
La temperatura de entrada es la temperatura del gas de secado al entrar en la cámara. Define el calor disponible para evaporar agua. Una temperatura de entrada mayor significa más capacidad de evaporación con el mismo caudal de aire, de modo que un secador más pequeño o barato puede hacer el mismo trabajo.
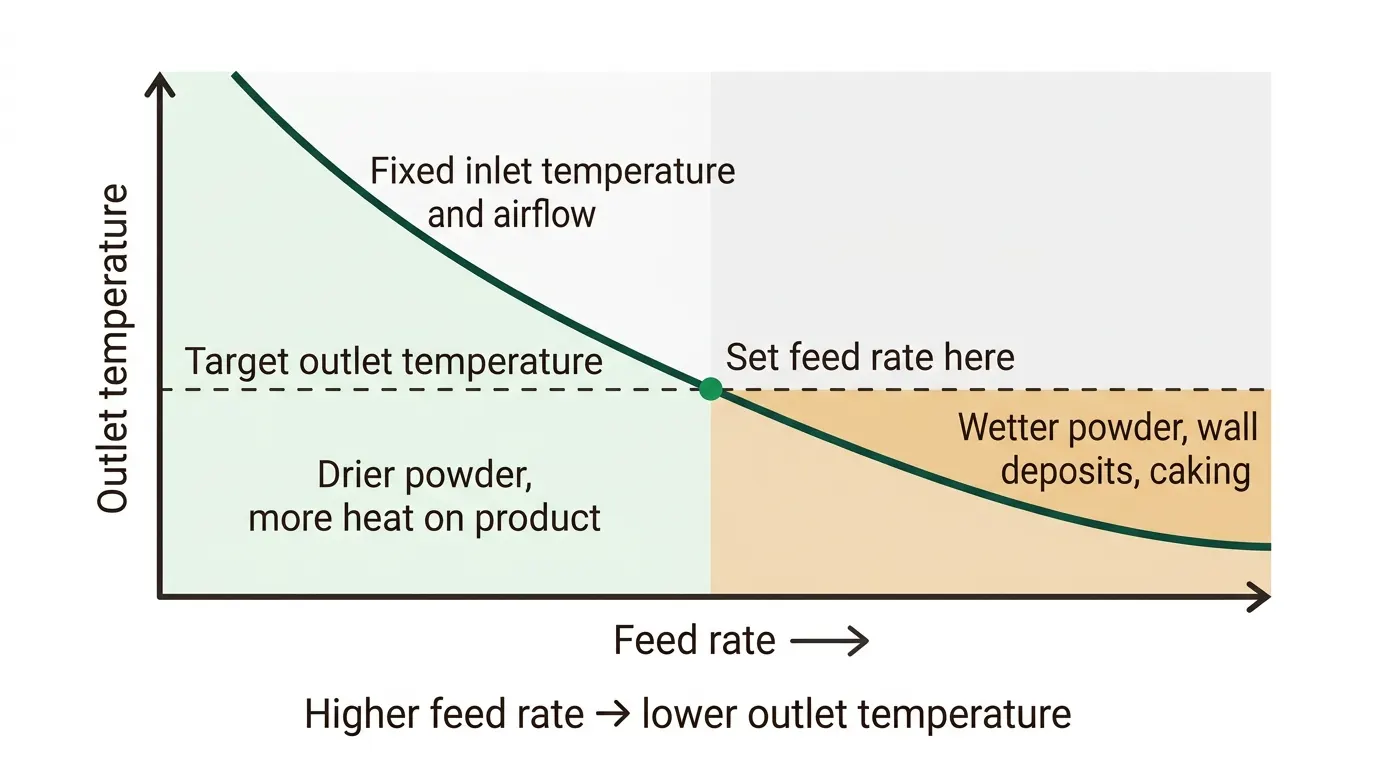
La temperatura de salida es la del gas al salir de la cámara, medida antes de la etapa de recogida del polvo. Refleja el calor que queda tras la evaporación. Para un caudal de aire dado, sube cuando se alimenta menos líquido y baja cuando se alimenta más.
La temperatura de salida importa más porque es el mejor indicador práctico de dos cosas a la vez: la humedad residual del polvo y la temperatura que han alcanzado las partículas secas. No se puede fijar directamente. Se controla de forma indirecta: si sube el caudal de alimentación, la temperatura de salida baja; si baja el caudal, sube.
Para el mecanismo completo, vea cómo funciona el secado por atomización.
Cómo se relacionan las dos temperaturas
El calor aportado para evaporar el agua procede de la caída de temperatura del gas entre la entrada y la salida. En términos sencillos, el calor retirado del gas es igual al calor usado para evaporar el agua y calentar la alimentación y el producto, más las pérdidas.
De ahí salen tres reglas prácticas útiles:
- 1.Con temperatura de entrada y caudal de aire fijos, un mayor caudal de alimentación baja la temperatura de salida, porque más agua requiere más calor. El polvo sale más húmedo.
- 2.Con caudal de alimentación fijo, una temperatura de entrada mayor sube la temperatura de salida, y el polvo sale más seco.
- 3.La diferencia entre entrada y salida es su presupuesto de calor de trabajo. Una diferencia muy pequeña significa que el secador está infracargado e ineficiente. Una muy grande significa que está forzando el secador y arriesga polvo húmedo si algo cambia.
Las gotas no alcanzan la temperatura del gas mientras aún contienen agua. La evaporación mantiene la superficie de la partícula cerca de la temperatura de bulbo húmedo, muy inferior a la de entrada. Por eso el secado por atomización puede tratar materiales sensibles al calor con temperaturas de entrada de 150 °C o más. El peligro llega al final del secado, cuando la partícula ha perdido su agua y puede calentarse hacia la temperatura de salida.
Qué hace cada temperatura al producto
| Cambio | Efecto en el polvo | Riesgo típico |
|---|---|---|
| Mayor temperatura de salida | Menor humedad residual, mejor fluidez, menos apelmazamiento en almacenamiento | Degradación térmica, pérdida de volátiles, quemado, pegajosidad termoplástica |
| Menor temperatura de salida | Más suave con el producto | Polvo húmedo, depósitos en la pared, apelmazamiento, riesgo microbiano |
| Mayor temperatura de entrada | Más capacidad; superficie de partícula a menudo más dura y menos porosa | Formación de piel, partículas huecas o agrietadas, daño al producto si la salida también sube |
| Menor temperatura de entrada | Inicio más suave, secado más blando | Menor capacidad, más energía por kilogramo si el caudal de aire debe subir |
La estructura de la partícula también responde. El secado rápido de la superficie con una temperatura de entrada muy alta puede formar una cáscara seca mientras el núcleo sigue húmedo, y la partícula puede hincharse o agrietarse. En cerámica esto afecta a cómo colapsan los gránulos al prensar, y lo tratamos en secado por atomización de cerámica.
Por qué la pegajosidad depende de la temperatura
En alimentaciones ricas en azúcares, extractos y muchos productos alimentarios, el factor determinante es la temperatura de transición vítrea del material seco. Por debajo, el material es un vidrio rígido y fluye libremente. Por encima, la superficie se ablanda y se vuelve pegajosa. La temperatura de transición vítrea baja cuanto más humedad retiene el polvo, de modo que una partícula más húmeda se pega a menor temperatura.
Una regla práctica muy citada dice que la adherencia empieza a una temperatura unos 10 a 20 °C por encima de la temperatura de transición vítrea del polvo con su humedad. Es una guía, no una garantía, y el desfase exacto depende del material, así que verifíquelo con un ensayo. La consecuencia práctica es simple: para evitar la adherencia a la pared con una alimentación pegajosa, o bien baja la temperatura que alcanza la partícula, o eleva su temperatura de transición vítrea con un portador como la maltodextrina, o enfría la pared. Nuestras guías sobre el secado por atomización de extractos vegetales y la resolución de la adherencia a la pared profundizan más.
Rangos de temperatura típicos
La tabla da puntos de partida, no recetas. Cada formulación es distinta, y el ajuste correcto sale de un ensayo.
| Material o caso | Temperatura de entrada | Temperatura de salida | Qué vigilar |
|---|---|---|---|
| Solución o lechada acuosa general | 150 a 250 °C típico | Alrededor de 70 a 100 °C | Equilibrar humedad frente a daño al producto |
| Extractos pegajosos, alimentaciones ricas en azúcares | Secador por atomización para extractos SINOTHERMO: 140 a 180 °C | A menudo menor; fijada por humedad y transición vítrea | Depósitos en la pared; usar portador y pared refrigerada |
| Activos sensibles al calor, probióticos, enzimas | Entrada moderada a baja; portador protector | La más baja que permita la humedad | Pérdida de actividad y viabilidad |
| Barbotina cerámica | Secador por atomización a presión SINOTHERMO: 150 a 350 °C | Ajustada para alcanzar la humedad objetivo del gránulo | Gránulos huecos con entrada muy alta |
| Polvos químicos y minerales | Secador por atomización centrífugo SINOTHERMO: 150 a 500 °C | Alrededor de 80 a 90 °C en la serie LPG | Polvo, depósitos, velocidad de secado |
| Alimentación con disolvente en lazo inerte | Circulación cerrada SINOTHERMO: 100 a 300 °C | Fijada por el disolvente y los límites del producto | Disolvente residual, nivel de oxígeno |
Las cifras de SINOTHERMO proceden de nuestros datos de producto de los secadores por atomización a presión, centrífugo, para extractos y de circulación cerrada. Los rangos generales para alimentaciones acuosas son valores típicos de la industria y deben confirmarse para su material.
La humedad del polvo también depende del producto. Los secadores de SINOTHERMO entregan típicamente 3 a 8 por ciento de humedad en los modelos para extractos y de circulación cerrada, y el secador a presión indica menos del 5 por ciento, con 0,5 por ciento alcanzable en algunos casos.
Una forma paso a paso de ajustar la temperatura
- 1.Encontrar el límite del producto — establezca la temperatura a la que su producto se degrada, se decolora o pierde actividad, y la temperatura de transición vítrea del polvo seco si el material es amorfo. Esto da el techo de la temperatura de salida.
- 2.Fijar la humedad objetivo — decida la humedad residual máxima que puede tener el polvo para almacenamiento y uso posterior. Esto da el suelo de la temperatura de salida.
- 3.Elegir una temperatura de entrada inicial — escoja una en la mitad del rango del secador, más baja si la alimentación es sensible.
- 4.Empezar con bajo caudal de alimentación — confirme que la atomización y el caudal de aire son estables.
- 5.Subir el caudal hasta que la temperatura de salida alcance el objetivo — el caudal que da su temperatura de salida es la capacidad del secador con su material a esa entrada.
- 6.Medir el polvo — compruebe humedad, tamaño de partícula, densidad aparente y la prueba de calidad que importa para su producto.
- 7.Ajustar una variable cada vez — si el polvo está demasiado húmedo, reduzca el caudal o suba la entrada. Si el producto se daña, baje la temperatura de entrada y acepte un caudal menor. Si las partículas son huecas o agrietadas, baje la temperatura de entrada o aumente el contenido de sólidos.
- 8.Registrar el resultado — anote entrada, salida, caudal de alimentación, caudal de aire, ajuste del atomizador y propiedades del polvo para poder reproducir y escalar.
Errores comunes que conviene evitar
Fijar la temperatura de entrada en el máximo que permite el secador. Una temperatura de entrada alta da capacidad, no calidad. Elíjala según los límites de su producto.
Controlar solo por la temperatura de entrada. Sin vigilar la temperatura de salida no se sabe si el polvo está húmedo o sobresecado.
Ignorar la humedad ambiente. El aire de entrada húmedo introduce agua en la cámara y reduce la capacidad de secado. En climas húmedos, el aire deshumidificado puede estabilizar el proceso.
Usar directamente a escala de producción las temperaturas del secador de laboratorio. El tamaño de la cámara, el tiempo de residencia y el atomizador cambian con la escala. Trate los ajustes de laboratorio como punto de partida y confirme a escala piloto. Vea la guía del secador por atomización piloto.
Olvidar la etapa de recogida. El polvo que sale caliente de la cámara puede captar humedad en el colector o el envase. Enfríe y selle rápido.
Saltarse el ensayo. Los límites de temperatura dependen de su formulación y su portador. Un ensayo piloto con su propia alimentación da valores medidos. Nuestro laboratorio de ensayos realiza ensayos de pago e informa de condiciones de operación, humedad y propiedades del polvo.
Conclusión
Trate la temperatura de entrada como una decisión de capacidad y diseño, y la temperatura de salida como la variable de control de la calidad del polvo. Encuentre el límite de su producto, fije la humedad objetivo y use el caudal de alimentación para situar la temperatura de salida entre ambos. Para alimentaciones pegajosas o sensibles al calor, cambie la formulación o el diseño del secador antes de cambiar la temperatura.
Siguiente paso: Solicitar un ensayo piloto con su propia alimentación. El ensayo piloto es un servicio de pago, y el informe le da las temperaturas de entrada y salida, el caudal de alimentación y las propiedades del polvo para especificar un secador de producción.
Preguntas frecuentes
¿Cuál es la temperatura de entrada típica en el secado por atomización?
Depende del material y del secador. Para alimentaciones acuosas generales son habituales temperaturas de entrada de entre 150 y 250 °C. El secador por atomización a presión de SINOTHERMO opera en un rango de entrada de 150 a 350 °C, el secador centrífugo de 150 a 500 °C, y el secador para extractos usa 140 a 180 °C.
¿Cuál es la temperatura de salida típica?
Habitualmente de 70 a 100 °C para alimentaciones acuosas. La temperatura de salida debe fijarse según la humedad objetivo del polvo y el límite térmico de su producto. En la serie centrífuga LPG de SINOTHERMO la salida ronda los 80 a 90 °C.
¿Cómo controlo la temperatura de salida?
Principalmente con el caudal de alimentación. Aumentar el caudal baja la temperatura de salida, y disminuirlo la sube. La temperatura de entrada y el caudal de aire también la modifican.
¿Por qué mi polvo está pegajoso o se apelmaza?
Normalmente porque la partícula alcanzó una temperatura superior a su punto de adherencia mientras aún retenía humedad, o porque el polvo seco absorbió humedad después. Baje la temperatura del producto, eleve la temperatura de transición vítrea con un portador, use paredes refrigeradas o aire deshumidificado y selle el polvo rápidamente.
¿Puedo secar por atomización productos sensibles al calor con temperaturas de entrada altas?
A menudo sí, porque la evaporación mantiene la superficie de la partícula cerca de la temperatura de bulbo húmedo mientras contiene agua. El riesgo viene de la temperatura de salida y de la etapa final de secado, así que contrólela con cuidado y use portadores protectores cuando haga falta.
¿Cómo sé la temperatura adecuada para mi producto?
Haga un ensayo. Un ensayo piloto mide humedad, propiedades de las partículas y calidad del producto en varias combinaciones de entrada y salida. El ensayo piloto es un servicio de pago que puede solicitar desde nuestra página de contacto.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
Correo electrónico: mark.gu@sinothermo.com
Teléfono: +86 18021972660