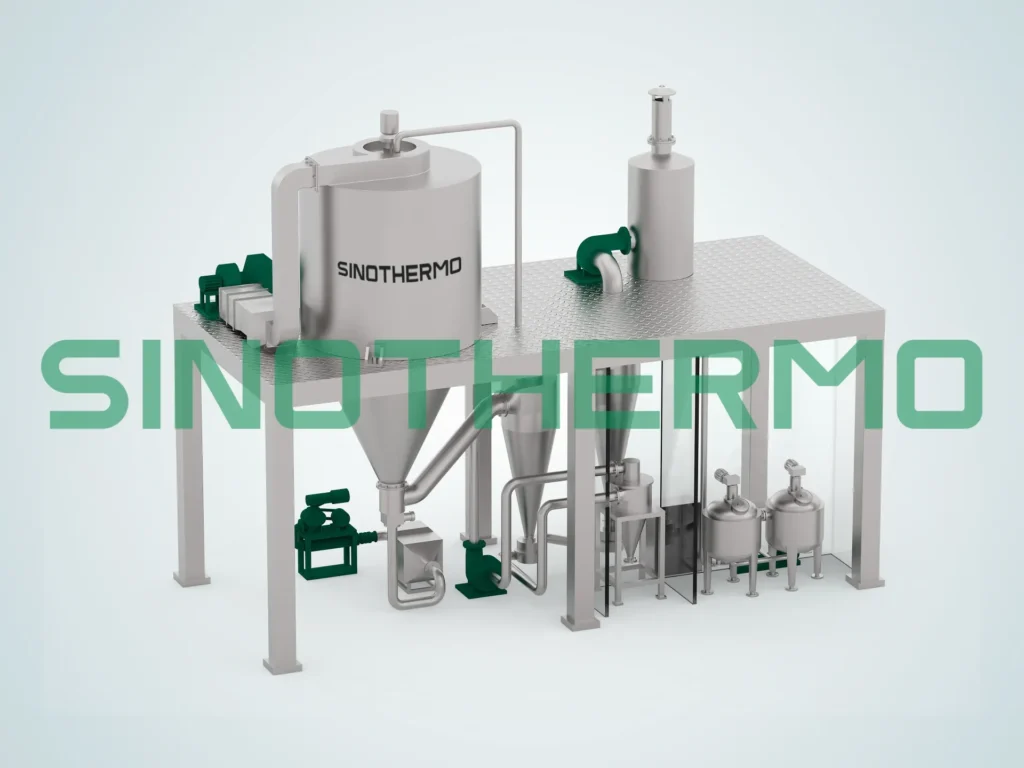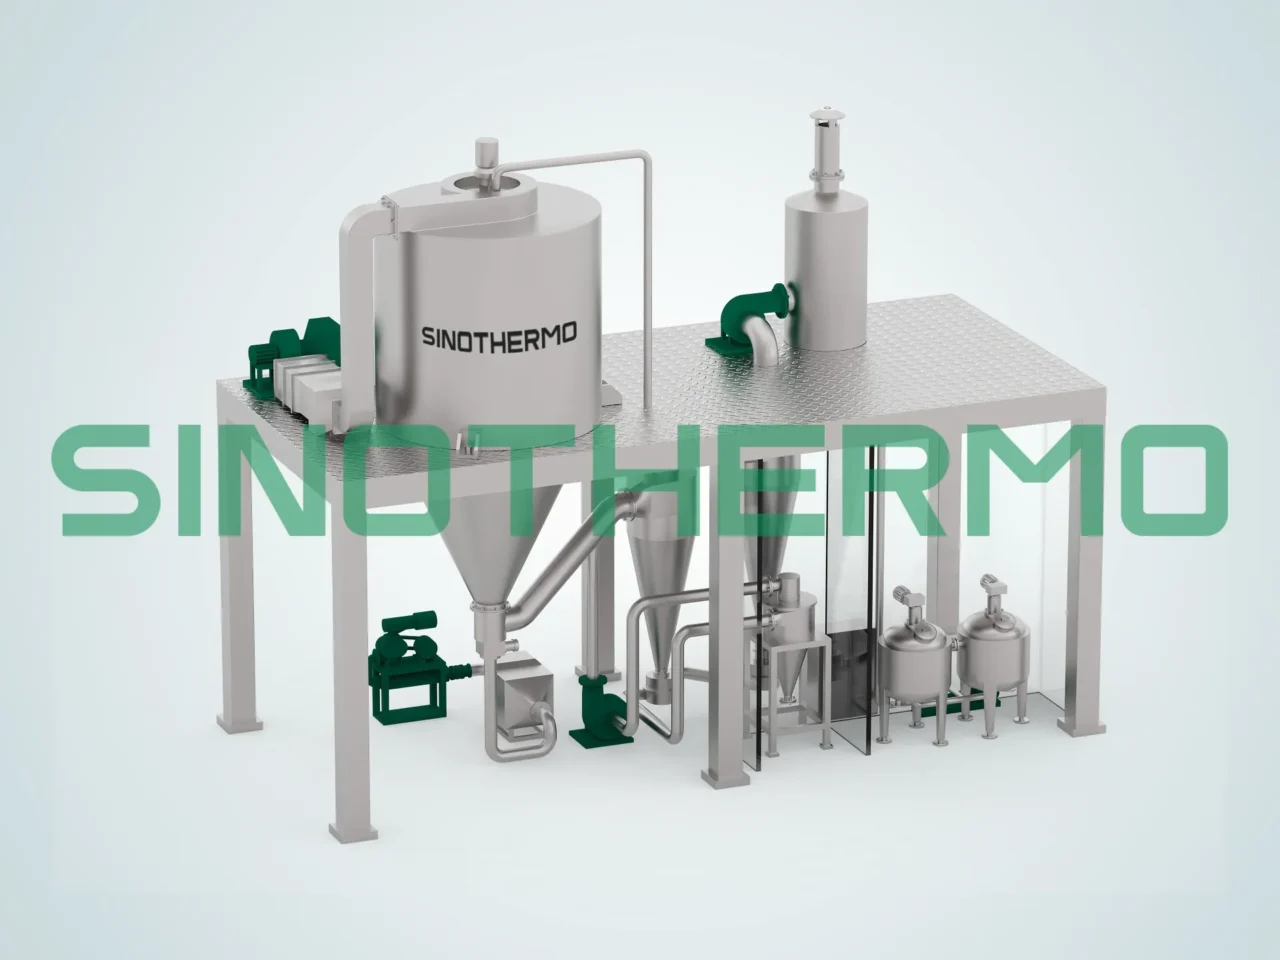
L'essiccazione a spruzzo converte una soluzione o sospensione di farmaco in particelle secche in un unico passaggio continuo, con tempi di residenza di secondi. Nella produzione farmaceutica il suo uso dominante è la produzione di dispersioni solide amorfe per migliorare la biodisponibilità di farmaci poco solubili — oltre a polveri per inalazione, biologici e lavorazione di eccipienti.
Ciò che la rende distintiva dal punto di vista farmaceutico non è la fisica dell'essiccazione, che è la stessa dell'essiccazione a spruzzo alimentare o chimica, ma i requisiti sovrapposti: gestione dei solventi, contenimento, qualificazione GMP e la necessità di controllare la forma allo stato solido piuttosto che semplicemente rimuovere acqua.
Contesto rapido: perché questo argomento emerge così spesso
Si stima che il 40% o più dei candidati farmaco nelle pipeline di sviluppo moderne siano poco solubili in acqua — un numero che continua a salire man mano che la chimica si sposta verso molecole più complesse. Un composto che non si dissolve non verrà assorbito, per quanto farmacologicamente attivo sia. Questo singolo fatto guida gran parte dei budget di sviluppo della formulazione, e l'essiccazione a spruzzo è una delle poche operazioni unitarie in grado di trasformare un candidato "non fattibile" in un prodotto commerciabile cambiando la sua forma allo stato solido anziché la sua chimica.
Ecco perché l'essiccazione a spruzzo farmaceutica viene specificata così spesso: non è una tecnica di nicchia riservata a prodotti esotici, è una risposta comune al problema di formulazione più frequente nell'attuale pipeline farmaceutica. Per un'introduzione generale a come funziona l'essiccazione a spruzzo stessa, vedere la nostra guida su come funziona l'essiccazione a spruzzo; per i metodi di essiccazione farmaceutica più in generale — vassoio, vuoto, letto fluido e spruzzo — vedere la nostra panoramica su essiccazione nell'industria farmaceutica.
Le quattro principali applicazioni farmaceutiche
1. Dispersioni solide amorfe (ASD) — il motore principale
Gran parte dei candidati farmaco moderni è poco solubile in acqua, il che limita l'assorbimento. Sciogliere il farmaco con un polimero in un solvente comune ed essiccare a spruzzo la soluzione produce un solido in cui il farmaco è disperso molecolarmente nella matrice polimerica — amorfo anziché cristallino. Il farmaco amorfo si dissolve più rapidamente e raggiunge una solubilità apparente più alta, il che può trasformare un candidato non fattibile in un prodotto fattibile.
La sfida ingegneristica è che lo stato amorfo è termodinamicamente instabile. La progettazione del processo deve produrlo e impedirne la ricristallizzazione durante la shelf life, il che rende il solvente residuo, la temperatura di transizione vetrosa e il controllo dell'umidità critici anziché cosmetici.
2. Polveri per inalazione (DPI)
Gli inalatori a polvere secca necessitano di particelle in una finestra di dimensione aerodinamica stretta — grossomodo 1–5 µm per raggiungere le vie aeree inferiori. L'essiccazione a spruzzo può produrle direttamente, incluse particelle progettate (morfologie corrugate o cave) che migliorano la dispersione e il flusso. Qui la specifica è la prestazione aerodinamica, non solo la dimensione delle particelle.
3. Biologici e vaccini
L'essiccazione a spruzzo offre un'alternativa alla liofilizzazione per proteine, peptidi e alcuni vaccini, con un tempo di processo molto più breve e un funzionamento continuo. Richiede una formulazione accurata con eccipienti stabilizzanti e un controllo rigoroso della temperatura di uscita, poiché la proteina subisce una breve esposizione termica.
4. Eccipienti, mascheramento del sapore e intermedi
Eccipienti co-processati, principi attivi incapsulati per il mascheramento del sapore, e intermedi di granulazione per la compressione in compresse a valle.
Solvente acquoso vs organico — la decisione che plasma l'impianto
La maggior parte del lavoro ASD usa solventi organici, e questa singola scelta guida la maggior parte del costo di capitale.
| Acquoso | Solvente organico | |
|---|---|---|
| Gas di essiccazione | Aria, a passaggio singolo | Azoto, ciclo chiuso |
| Controllo dell'ossigeno | Non necessario | Monitorato e limitato (LIE) |
| Gestione dei solventi | — | Recupero tramite condensatore, stoccaggio, smaltimento |
| Protezione antideflagrante | Generalmente non richiesta | Certificata ATEX / NEC, richiesta |
| Costo di capitale | Base | Sostanzialmente più alto |
| Uso tipico | Biologici, eccipienti, alcuni DPI | La maggior parte degli ASD (farmaci poco solubili) |
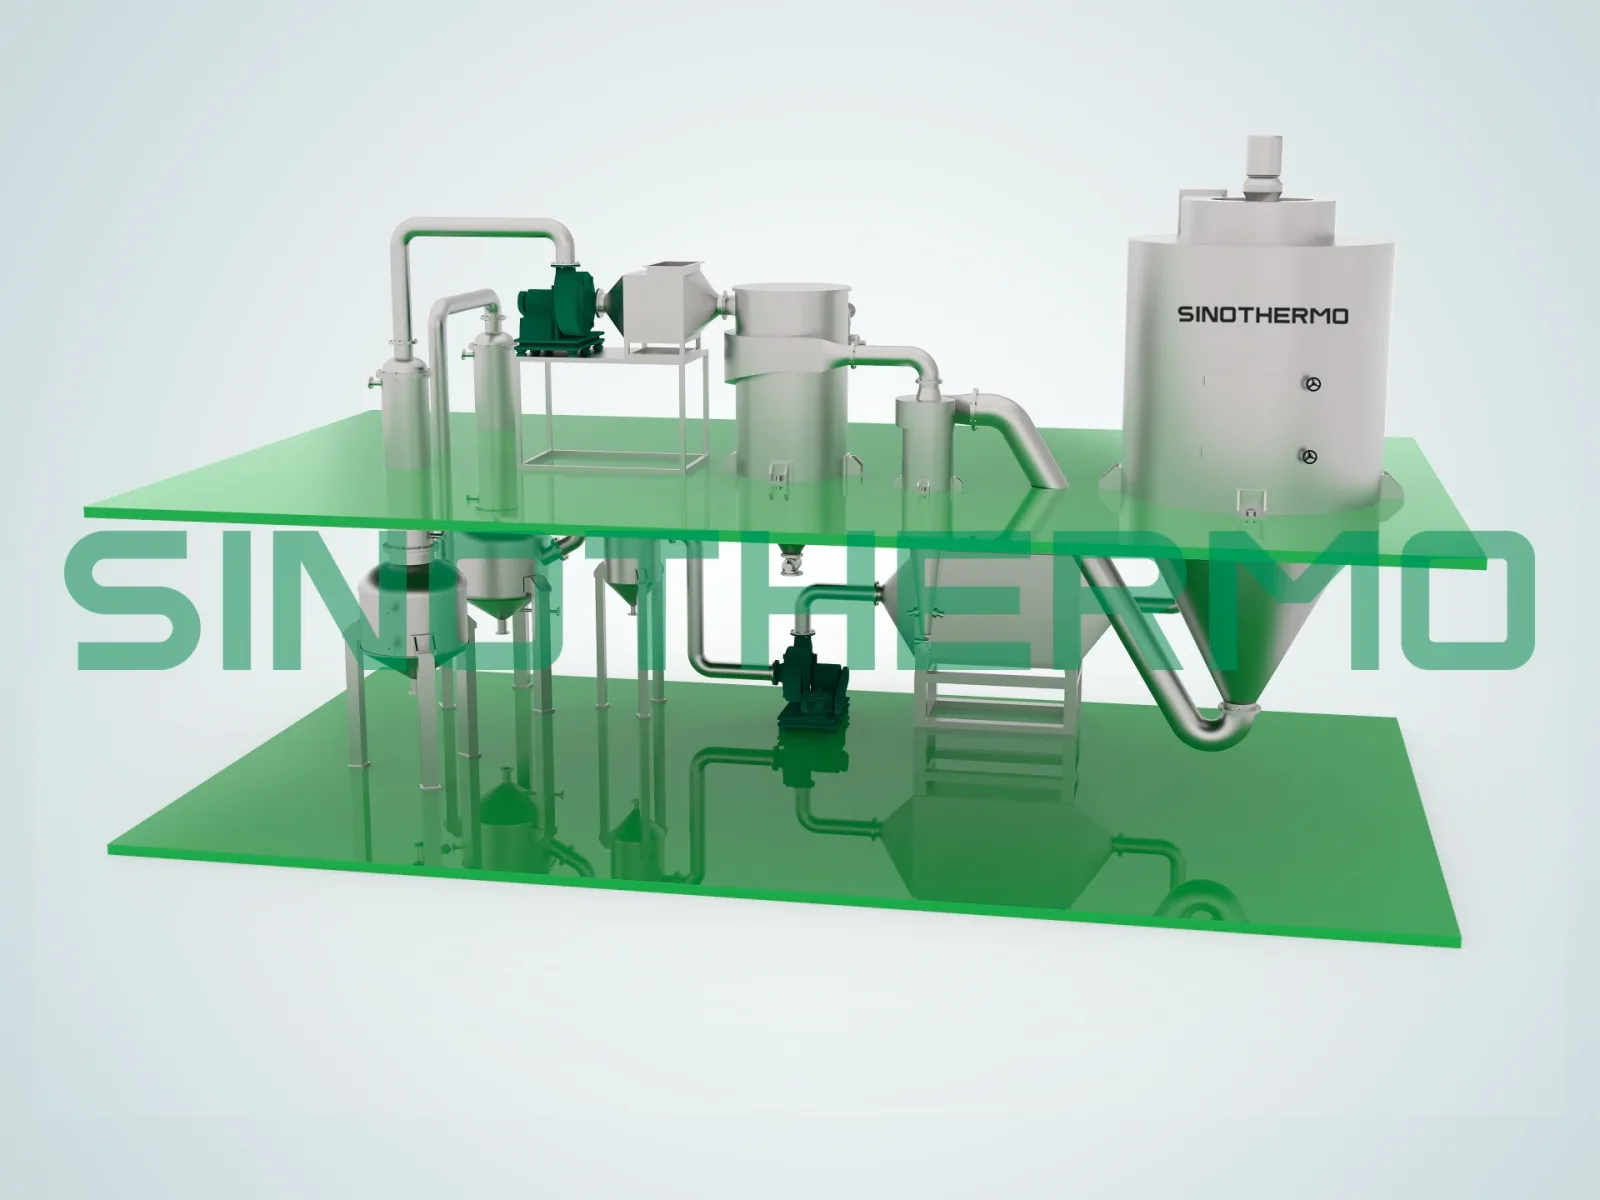
Un sistema di azoto a ciclo chiuso con recupero dei solventi non è un aggiornamento opzionale per l'essiccazione a spruzzo con solvente organico — è il requisito di sicurezza di base. Qualsiasi preventivo che lo ometta non è comparabile. Il nostro essiccatore a spruzzo a circolazione chiusa è costruito specificamente per questo utilizzo — circuito di azoto sigillato, monitoraggio dell'ossigeno e recupero dei solventi tramite condensatore come standard, non come opzione.
Cosa deve essere controllato
La temperatura di uscita è la leva di controllo principale, e per gli ASD deve rimanere ben al di sotto della temperatura di transizione vetrosa (Tg) della dispersione. Operare troppo caldo rischia che il materiale amorfo diventi mobile e ricristallizzi; operare troppo freddo lascia solvente residuo in eccesso, il che a sua volta abbassa la Tg e destabilizza il prodotto. La finestra può essere stretta.
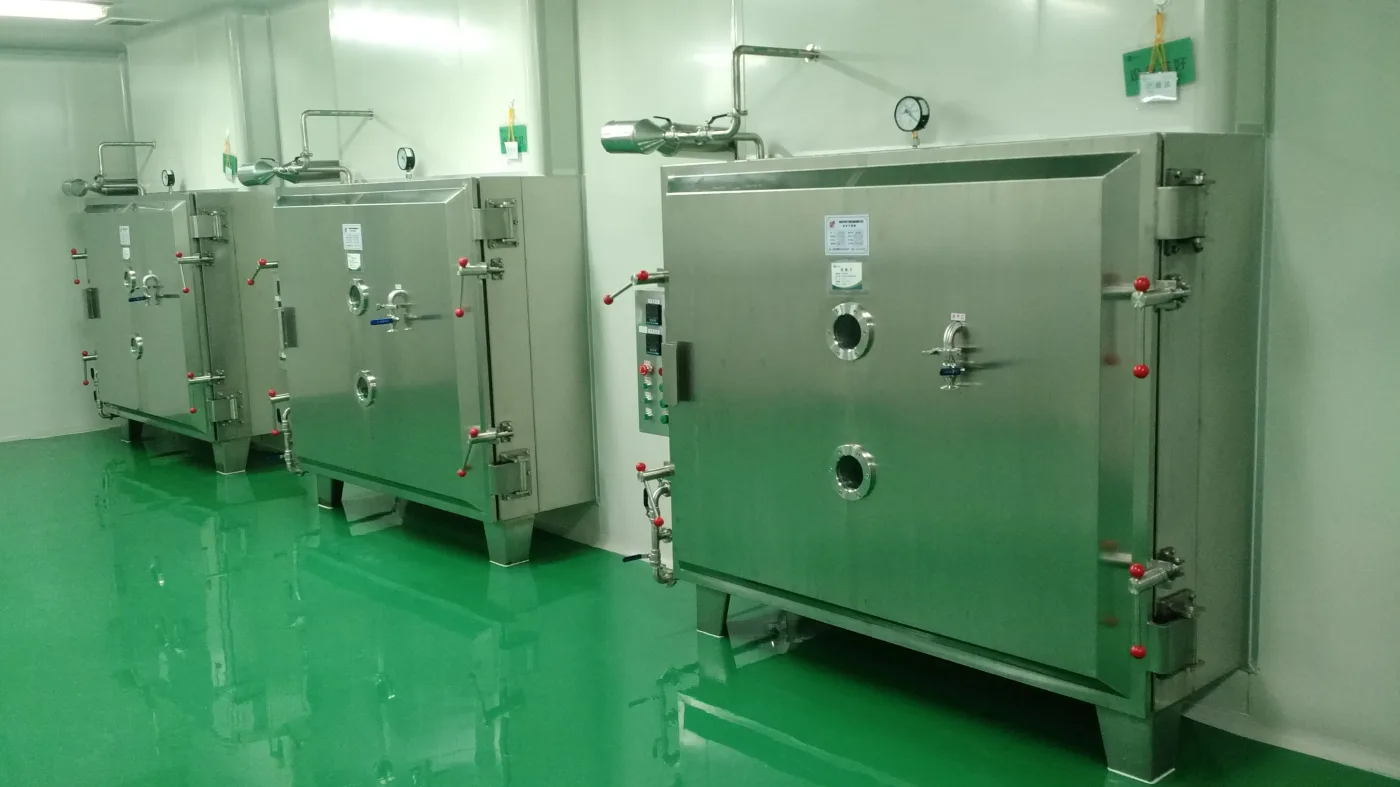
Il solvente residuo deve rispettare i limiti ICH Q3C. L'essiccazione a spruzzo da sola spesso non può raggiungere il limite, per cui una fase di essiccazione secondaria — comunemente un essiccatore sottovuoto — fa parte del treno. La nostra guida agli essiccatori sottovuoto copre le opzioni per questo passaggio. Pianificatelo invece di scoprirlo tardi.
La dimensione e la morfologia delle particelle derivano dall'atomizzazione (tipo di ugello, pressione, viscosità dell'alimentazione) e dalla concentrazione di solidi. Per DPI questa è una specifica di prestazione; per ASD influisce sulla gestione a valle e sulla compressione in compresse.
Forma allo stato solido — confermare che il prodotto sia genuinamente amorfo e rimanga tale richiede lavoro analitico (XRPD, mDSC) insieme allo sviluppo del processo. È qui che l'essiccazione a spruzzo farmaceutica differisce maggiormente da altre industrie: la specifica è uno stato, non semplicemente un numero di umidità.
Considerazioni su attrezzatura e GMP
- Sistema di gas inerte a ciclo chiuso con monitoraggio dell'ossigeno, per solventi organici
- Protezione antideflagrante appropriata al solvente e alla classificazione di zona
- Contenimento al livello OEB/OEL richiesto — l'essiccazione a spruzzo genera polvere fine, facilmente trasportabile per via aerea; il lavoro ad alta potenza necessita di isolatori o scarico contenuto
- Materiali a contatto con il prodotto — 316L, finitura superficiale documentata, tracciabile
- Design CIP/SIP e convalida della pulizia con accesso di campionamento dimostrabile
- Strumentazione e integrità dei dati — registrazione conforme a 21 CFR Part 11
- Pacchetto di qualifica — FAT/SAT, IQ/OQ, set di documentazione completo
- Essiccazione secondaria integrata o pianificata per il solvente residuo
- Geometria della camera adattata all'appiccicosità del prodotto; il deposito sulle pareti è il guasto pratico più comune
Come si svolge realmente una valutazione pilota
Un team di formulazione arriva tipicamente con grammi fino a decine di grammi di principio attivo — a volte meno — per cui la prova deve rispondere a domande ingegneristiche reali senza consumare un materiale scarso e costoso. Una prova rappresentativa per un candidato ASD è così: la soluzione polimero-farmaco viene preparata nel rapporto previsto, atomizzata attraverso la stessa geometria di ugello che verrebbe usata su scala maggiore, ed essiccata su un piccolo intervallo di combinazioni di temperatura di ingresso/uscita mantenendosi al di sotto della Tg nota o stimata della dispersione. I campioni di ciascuna condizione vanno a XRPD e mDSC per confermare che il prodotto sia amorfo, e all'analisi Karl Fischer o headspace GC per il solvente residuo.
Ciò che ne risulta non è un numero singolo ma una mappa: quali combinazioni di temperatura mantengono il prodotto amorfo, quale solvente residuo lascia ciascuna, e dove la camera inizia a mostrare deposito sulle pareti — il segnale che un design necessita di una geometria di camera diversa o di una sezione di parete raffreddata, non solo di una regolazione dei parametri. Questa mappa è ciò da cui dovrebbe essere costruita una specifica su scala di produzione, invece dell'intervallo operativo generico di un fornitore per "un polimero simile".
Scale-up: la parte che la maggior parte dei progetti sottovaluta
L'essiccazione a spruzzo non scala semplicemente ingrandendo l'essiccatore. La cinetica di essiccazione dipende dalla dimensione delle goccioline e dalle condizioni del gas, per cui il percorso dal laboratorio alla produzione è una serie di fasi in cui l'esperienza della goccia viene mantenuta comparabile mentre la portata aumenta.
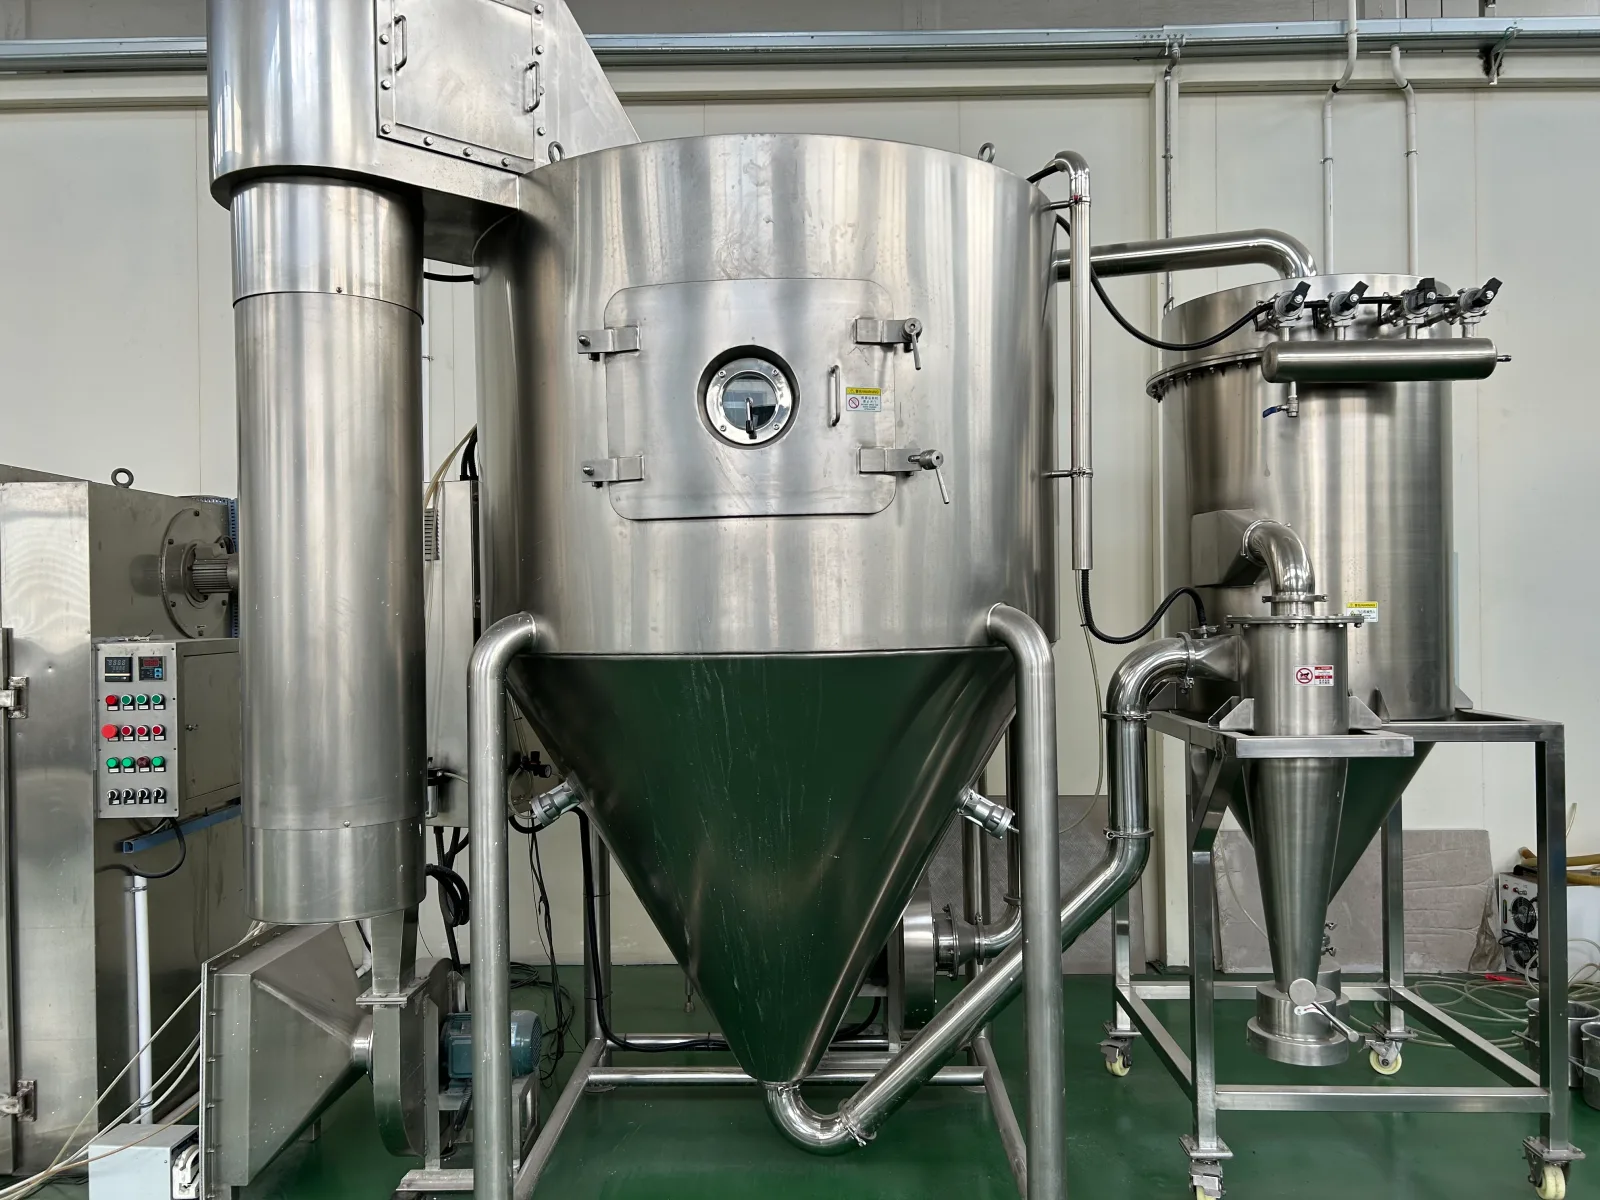
Una sequenza realistica è laboratorio (grammi, fattibilità e screening della formulazione) → pilota (chilogrammi, fornitura clinica e parametri di processo) → produzione (scala commerciale convalidata). Saltare la fase pilota è la causa più comune di sorprese in fasi avanzate, perché problemi come deposito sulle pareti, perdita di resa e carenze di solvente residuo spesso emergono solo su scala intermedia. La nostra guida agli essiccatori a spruzzo pilota copre specificamente cosa cercare in un'unità su scala laboratorio e pilota.
Parametri chiave da mantenere comparabili tra le scale: temperatura di uscita, distribuzione della dimensione delle goccioline, e il rapporto gas di essiccazione/alimentazione. Il tempo di residenza in camera e il comportamento di contatto con le pareti cambiano con la geometria e richiedono verifica, non un'assunzione.
Errori comuni da evitare
- Trattare la temperatura di uscita come un unico setpoint fisso. Deve essere convalidata rispetto alla Tg della specifica dispersione, che cambia con il solvente residuo — un numero che a sua volta cambia durante la prova.
- Presumere che l'essiccazione a spruzzo da sola rispetterà il limite di solvente residuo. La maggior parte dei processi ASD con solvente organico necessita di una fase di essiccazione secondaria; preventivarla e pianificarla in seguito causa ritardi evitabili.
- Confrontare preventivi che delimitano diversamente il circuito di azoto. Un sistema a ciclo chiuso con monitoraggio dell'ossigeno è un requisito di sicurezza di base per i solventi organici, non una voce opzionale — i preventivi che lo omettono non sono più economici, sono incompleti.
- Saltare la scala pilota per risparmiare tempo. Deposito sulle pareti, perdita di resa e carenze di solvente residuo sono modalità di guasto dipendenti dalla scala che una prova su scala laboratorio non può davvero rivelare.
- Specificare il contenimento a partire da una fascia di potenza generica invece dell'effettivo OEB/OEL del composto. Un contenimento sotto-specificato è un problema di rilavorazione; un contenimento sovra-specificato è un costo inutile — entrambi derivano dal saltare il numero effettivo.
- Trattare la dimensione delle particelle come l'unica specifica DPI. La prestazione aerodinamica, non solo la dimensione geometrica delle particelle, determina se la polvere raggiunge le vie aeree inferiori.
Dove si inserisce SINOTHERMO
Costruiamo attrezzature per l'essiccazione a spruzzo — inclusi sistemi su scala pilota utilizzati per lo sviluppo di processo e la fornitura clinica — e configurazioni a ciclo chiuso per solventi organici, attraverso le nostre linee centrifuga, a pressione, a circolazione chiusa ed essiccatore a spruzzo per estratti. Non forniamo produzione per conto terzi: l'attrezzatura e la conoscenza di processo per farla funzionare sono ciò che forniamo.
Il nostro laboratorio pilota può testare la vostra formulazione per stabilire la finestra di essiccazione, il solvente residuo raggiungibile, la dimensione delle particelle e la resa prima di impegnarvi su una specifica di produzione. Questo è un servizio di ingegneria a pagamento e mantenete il set completo di dati, che è ciò di cui avete bisogno per redigere un URS difendibile e valutare la proposta di qualsiasi fornitore.
Per i progetti farmaceutici preferiamo essere onesti presto: se il vostro prodotto necessita di un livello di contenimento o di un ambito di qualifica oltre a ciò che forniamo, il rapporto pilota ve lo dirà anche questo.
Domande frequenti
A cosa serve l'essiccazione a spruzzo nell'industria farmaceutica?
Principalmente a produrre dispersioni solide amorfe per migliorare la biodisponibilità di farmaci poco solubili. Anche per prodotti di inalazione a polvere secca, biologici e vaccini come alternativa alla liofilizzazione, eccipienti co-processati, mascheramento del sapore e intermedi di granulazione.
Perché l'essiccazione a spruzzo migliora la biodisponibilità dei farmaci?
L'essiccazione a spruzzo di una soluzione farmaco-polimero produce una dispersione solida amorfa in cui il farmaco è disperso molecolarmente anziché cristallino. Il materiale amorfo si dissolve più rapidamente e raggiunge una solubilità apparente più alta rispetto alla forma cristallina, migliorando l'assorbimento di farmaci poco solubili in acqua.
Gli essiccatori a spruzzo farmaceutici hanno bisogno di azoto?
Quando si essicca a partire da solvente organico — il che copre la maggior parte del lavoro di dispersione solida amorfa — sì. È richiesto un sistema di azoto a ciclo chiuso con monitoraggio dell'ossigeno e recupero dei solventi per rimanere sotto il limite inferiore di esplosività. Le formulazioni acquose possono tipicamente usare aria a passaggio singolo.
Come si effettua lo scale-up di un processo di essiccazione a spruzzo farmaceutico?
Attraverso le fasi laboratorio → pilota → produzione, mantenendo comparabili la dimensione delle goccioline, la temperatura di uscita e il rapporto gas di essiccazione/alimentazione, piuttosto che semplicemente ingrandire l'essiccatore. Gli effetti della geometria della camera come il deposito sulle pareti e la resa devono essere verificati su scala pilota; saltare la scala pilota è la causa principale di problemi in fasi avanzate.
Quale livello di solvente residuo può raggiungere l'essiccazione a spruzzo?
L'essiccazione a spruzzo da sola spesso lascia solvente residuo al di sopra dei limiti ICH Q3C, per cui una fase di essiccazione secondaria — comunemente un essiccatore sottovuoto — fa spesso parte del treno di processo. Il livello raggiungibile dipende dal solvente, dal polimero e dalla morfologia delle particelle, e dovrebbe essere stabilito su scala pilota.
State facendo lo scale-up di un prodotto farmaceutico essiccato a spruzzo? Inviateci la vostra formulazione. Il nostro laboratorio pilota la esegue nelle condizioni che specificate e documenta i parametri di cui una macchina di produzione ha bisogno.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Richiedi una prova pilota
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
Email: mark.gu@sinothermo.com
Telefono: +86 18021972660