Nell'essiccazione spray, la temperatura di ingresso stabilisce quanto calore il processo può fornire, e la temperatura di uscita indica quanto è asciutta la polvere e a che temperatura è arrivato il prodotto. La temperatura di uscita è quella da controllare. La si imposta regolando la portata di alimentazione, e la temperatura di ingresso si sceglie per dare all'essiccatore capacità sufficiente senza superare ciò che il prodotto tollera.
La maggior parte dei problemi di essiccazione spray che sembrano «temperatura sbagliata» sono in realtà un disallineamento tra questi due valori e il materiale. Una polvere appiccicosa, una polvere troppo umida, una polvere che ha perso attività: ciascuna ha una spiegazione termica e una soluzione diversa. Questa guida spiega cosa fanno le temperature di ingresso e di uscita, come si relazionano, gli intervalli tipici per diversi materiali e un modo graduale per regolarle.
Contesto rapido: due temperature, due compiti
La temperatura di ingresso è la temperatura del gas di essiccazione quando entra nella camera. Definisce il calore disponibile per evaporare l'acqua. Una temperatura di ingresso più alta significa più capacità di evaporazione con la stessa portata d'aria, quindi un essiccatore più piccolo o economico può svolgere lo stesso lavoro.
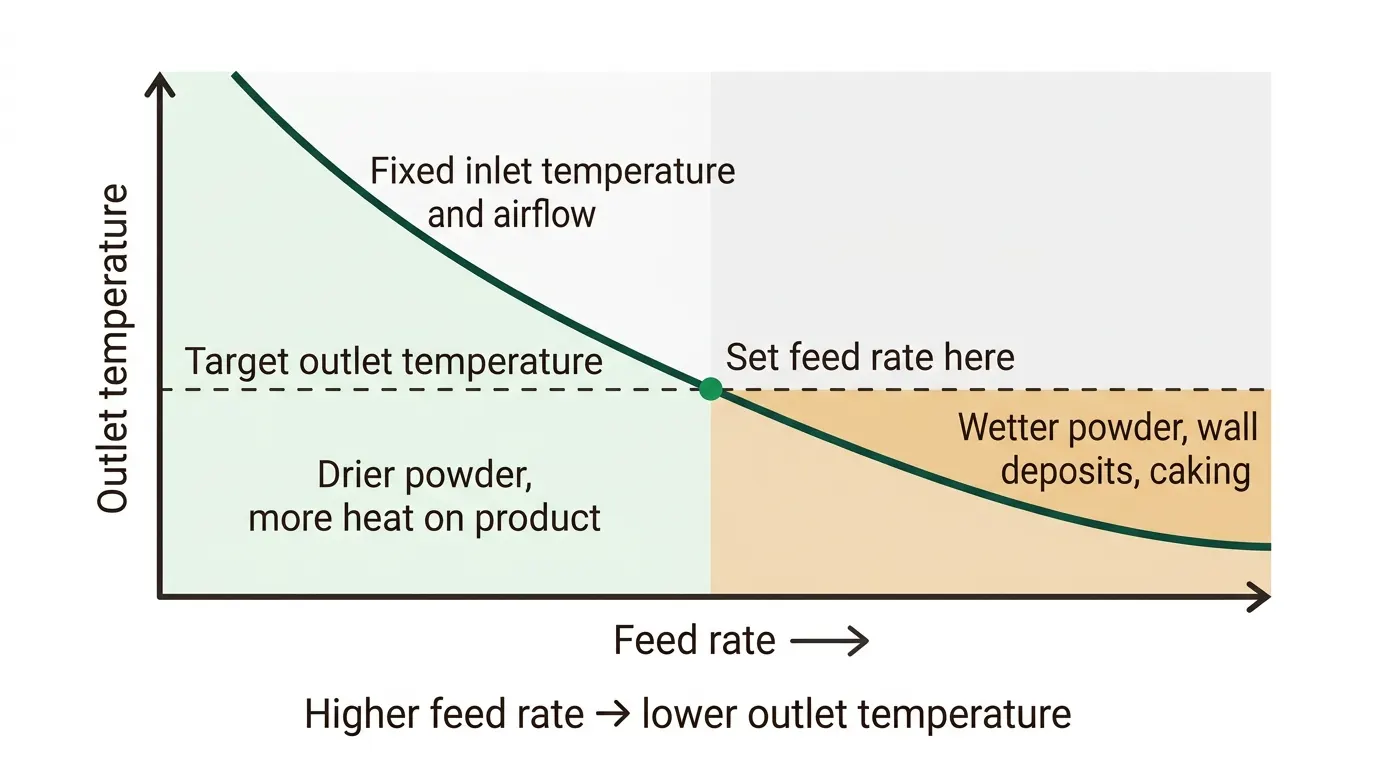
La temperatura di uscita è quella del gas che lascia la camera, misurata prima della fase di raccolta della polvere. Riflette il calore rimasto dopo l'evaporazione. A parità di portata d'aria, sale quando si alimenta meno liquido e scende quando se ne alimenta di più.
La temperatura di uscita conta di più perché è il miglior indicatore pratico di due cose insieme: l'umidità residua della polvere e la temperatura raggiunta dalle particelle essiccate. Non si può impostare direttamente. Si controlla in modo indiretto: aumentate la portata di alimentazione e la temperatura di uscita scende, riducetela e sale.
Per il meccanismo completo, vedete il funzionamento dell'essiccazione spray.
Come sono legate le due temperature
Il calore fornito per evaporare l'acqua deriva dal calo di temperatura del gas tra ingresso e uscita. In termini semplici, il calore sottratto al gas è uguale al calore usato per evaporare l'acqua e riscaldare l'alimentazione e il prodotto, più le perdite.
Ne derivano tre utili regole pratiche:
- 1.A temperatura di ingresso e portata d'aria fisse, una portata di alimentazione più alta abbassa la temperatura di uscita, perché più acqua richiede più calore. La polvere esce più umida.
- 2.A portata di alimentazione fissa, una temperatura di ingresso più alta alza la temperatura di uscita, e la polvere esce più asciutta.
- 3.La differenza tra ingresso e uscita è il vostro budget di calore di lavoro. Una differenza molto piccola significa che l'essiccatore è sottocaricato e inefficiente. Una molto grande significa che state spingendo l'essiccatore e rischiate polvere umida se qualcosa cambia.
Le goccioline non raggiungono la temperatura del gas finché contengono ancora acqua. L'evaporazione mantiene la superficie della particella vicina alla temperatura di bulbo umido, molto inferiore alla temperatura di ingresso. Per questo l'essiccazione spray può trattare materiali sensibili al calore con temperature di ingresso di 150 °C o più. Il pericolo arriva alla fine dell'essiccazione, quando la particella ha perso la sua acqua e può scaldarsi verso la temperatura di uscita.
Cosa fa ciascuna temperatura al prodotto
| Variazione | Effetto sulla polvere | Rischio tipico |
|---|---|---|
| Temperatura di uscita più alta | Minore umidità residua, migliore scorrimento, meno impaccamento nello stoccaggio | Degradazione termica, perdita di volatili, bruciatura, appiccicosità termoplastica |
| Temperatura di uscita più bassa | Più delicata sul prodotto | Polvere umida, depositi alla parete, impaccamento, rischio microbico |
| Temperatura di ingresso più alta | Più capacità; superficie della particella spesso più dura e meno porosa | Formazione di pellicola, particelle cave o fessurate, danno al prodotto se sale anche l'uscita |
| Temperatura di ingresso più bassa | Avvio più delicato, essiccazione più morbida | Minore capacità, più energia per chilogrammo se la portata d'aria deve aumentare |
Anche la struttura della particella reagisce. L'essiccazione rapida della superficie a temperatura di ingresso molto alta può formare un guscio asciutto mentre il nucleo è ancora umido, e la particella può gonfiarsi o fessurarsi. Per le ceramiche ciò influisce su come i granuli collassano alla pressatura, e ne parliamo in essiccazione spray della ceramica.
Perché l'appiccicosità dipende dalla temperatura
Per alimentazioni ricche di zuccheri, estratti e molti prodotti alimentari, il fattore determinante è la temperatura di transizione vetrosa del materiale essiccato. Al di sotto, il materiale è un vetro rigido e scorrevole. Al di sopra, la superficie si ammorbidisce e diventa appiccicosa. La temperatura di transizione vetrosa scende quando la polvere trattiene più umidità, quindi una particella più umida si attacca a temperatura più bassa.
Una regola pratica spesso citata dice che l'adesione inizia a una temperatura di circa 10–20 °C sopra la temperatura di transizione vetrosa della polvere alla sua umidità. È un'indicazione, non una garanzia, e lo scarto esatto dipende dal materiale, quindi verificate con una prova. La conseguenza pratica è semplice: per evitare l'adesione alla parete con un'alimentazione appiccicosa si abbassa la temperatura raggiunta dalla particella, oppure si alza la sua temperatura di transizione vetrosa con un supporto come la maltodestrina, oppure si raffredda la parete. Le nostre guide sull'essiccazione spray di estratti vegetali e sulla risoluzione dell'adesione alle pareti approfondiscono.
Intervalli di temperatura tipici
La tabella dà punti di partenza, non ricette. Ogni formulazione è diversa e l'impostazione giusta nasce da una prova.
| Materiale o caso | Temperatura di ingresso | Temperatura di uscita | Cosa osservare |
|---|---|---|---|
| Soluzione o slurry acquoso generico | 150–250 °C tipico | Circa 70–100 °C | Bilanciare umidità e danno al prodotto |
| Estratti appiccicosi, alimentazioni ricche di zuccheri | Essiccatore spray per estratti SINOTHERMO: 140–180 °C | Spesso più bassa; stabilita da umidità e transizione vetrosa | Depositi alla parete; usare supporto e parete raffreddata |
| Attivi sensibili al calore, probiotici, enzimi | Ingresso moderato-basso; supporto protettivo | La più bassa consentita dall'umidità | Perdita di attività e vitalità |
| Slurry ceramico | Essiccatore spray a pressione SINOTHERMO: 150–350 °C | Impostata per raggiungere l'umidità target dei granuli | Granuli cavi con ingresso molto alto |
| Polveri chimiche e minerali | Essiccatore spray centrifugo SINOTHERMO: 150–500 °C | Circa 80–90 °C sulla serie LPG | Polvere, depositi, velocità di essiccazione |
| Alimentazione a base di solvente in anello inerte | Circolazione chiusa SINOTHERMO: 100–300 °C | Stabilita da solvente e limiti del prodotto | Solvente residuo, livello di ossigeno |
I valori SINOTHERMO provengono dai nostri dati di prodotto per gli essiccatori spray a pressione, centrifugo, per estratti e a circolazione chiusa. Gli intervalli generali per alimentazioni acquose sono valori tipici del settore e vanno confermati per il vostro materiale.
Anche l'umidità della polvere dipende dal prodotto. Gli essiccatori SINOTHERMO forniscono tipicamente il 3–8 per cento di umidità sui modelli per estratti e a circolazione chiusa, e l'essiccatore a pressione riporta meno del 5 per cento, con lo 0,5 per cento raggiungibile in alcuni casi.
Un modo graduale per regolare la temperatura
- 1.Trovare il limite del prodotto — stabilite la temperatura alla quale il vostro prodotto si degrada, si scolorisce o perde attività, e la temperatura di transizione vetrosa della polvere essiccata se il materiale è amorfo. Questo dà il tetto della temperatura di uscita.
- 2.Fissare l'umidità target — decidete l'umidità residua massima che la polvere può avere per stoccaggio e uso a valle. Questo dà il pavimento della temperatura di uscita.
- 3.Scegliere una temperatura di ingresso iniziale — sceglietene una a metà dell'intervallo dell'essiccatore, più bassa se l'alimentazione è sensibile.
- 4.Partire con portata di alimentazione bassa — confermate che atomizzazione e portata d'aria siano stabili.
- 5.Aumentare la portata finché la temperatura di uscita raggiunge il target — la portata che dà la vostra temperatura di uscita è la capacità dell'essiccatore sul vostro materiale a quell'ingresso.
- 6.Misurare la polvere — controllate umidità, granulometria, densità apparente e il test di qualità che conta per il vostro prodotto.
- 7.Modificare una variabile alla volta — se la polvere è troppo umida, riducete la portata o alzate l'ingresso. Se il prodotto è danneggiato, abbassate la temperatura di ingresso e accettate una portata minore. Se le particelle sono cave o fessurate, abbassate la temperatura di ingresso o aumentate il contenuto di solidi.
- 8.Registrare il risultato — annotate ingresso, uscita, portata di alimentazione, portata d'aria, impostazione dell'atomizzatore e proprietà della polvere per poter riprodurre e scalare.
Errori comuni da evitare
Impostare la temperatura di ingresso al massimo consentito dall'essiccatore. Una temperatura di ingresso alta dà capacità, non qualità. Sceglietela in base ai limiti del prodotto.
Controllare solo con la temperatura di ingresso. Senza osservare la temperatura di uscita non potete sapere se la polvere è umida o sovraessiccata.
Ignorare l'umidità ambiente. L'aria di ingresso umida porta acqua nella camera e riduce la capacità di essiccazione. Nei climi umidi l'aria deumidificata può stabilizzare il processo.
Usare direttamente a scala di produzione le temperature dell'essiccatore di laboratorio. Dimensione della camera, tempo di permanenza e atomizzatore cambiano con la scala. Trattate le impostazioni di laboratorio come punto di partenza e confermate a scala pilota. Vedete la guida all'essiccatore spray pilota.
Dimenticare la fase di raccolta. La polvere che lascia la camera calda può assorbire umidità nel collettore o nell'imballaggio. Raffreddate e sigillate in fretta.
Saltare la prova. I limiti di temperatura dipendono dalla vostra formulazione e dal supporto. Una prova pilota sulla vostra alimentazione dà valori misurati. Il nostro laboratorio di prova esegue prove a pagamento e riporta condizioni operative, umidità e proprietà della polvere.
Conclusione
Trattate la temperatura di ingresso come una scelta di capacità e progetto, e la temperatura di uscita come la variabile di controllo della qualità della polvere. Trovate il limite del prodotto, fissate l'umidità target e usate la portata di alimentazione per collocare la temperatura di uscita tra i due. Per alimentazioni appiccicose o sensibili al calore, cambiate la formulazione o il progetto dell'essiccatore prima di cambiare la temperatura.
Passo successivo: Richiedi una prova pilota con la vostra alimentazione. La prova pilota è un servizio a pagamento e il rapporto vi dà le temperature di ingresso e uscita, la portata di alimentazione e le proprietà della polvere per specificare un essiccatore di produzione.
Domande frequenti
Qual è la temperatura di ingresso tipica nell'essiccazione spray?
Dipende dal materiale e dall'essiccatore. Per alimentazioni acquose generiche sono comuni temperature di ingresso tra circa 150 e 250 °C. L'essiccatore spray a pressione di SINOTHERMO opera su un intervallo di ingresso da 150 a 350 °C, quello centrifugo da 150 a 500 °C, e quello per estratti usa 140–180 °C.
Qual è la temperatura di uscita tipica?
Comunemente circa 70–100 °C per alimentazioni acquose. La temperatura di uscita va fissata in base all'umidità target della polvere e al limite termico del prodotto. Sulla serie centrifuga LPG di SINOTHERMO l'uscita è intorno a 80–90 °C.
Come controllo la temperatura di uscita?
Principalmente con la portata di alimentazione. Aumentarla abbassa la temperatura di uscita, diminuirla la alza. Anche temperatura di ingresso e portata d'aria la modificano.
Perché la mia polvere è appiccicosa o si impacca?
Di solito perché la particella ha raggiunto una temperatura superiore al suo punto di adesione mentre tratteneva ancora umidità, oppure perché la polvere essiccata ha assorbito umidità in seguito. Abbassate la temperatura del prodotto, alzate la temperatura di transizione vetrosa con un supporto, usate pareti raffreddate o aria deumidificata e sigillate rapidamente la polvere.
Posso essiccare a spruzzo prodotti sensibili al calore con temperature di ingresso alte?
Spesso sì, perché l'evaporazione mantiene la superficie della particella vicina alla temperatura di bulbo umido finché contiene acqua. Il rischio viene dalla temperatura di uscita e dalla fase finale di essiccazione, quindi controllatela con cura e usate supporti protettivi dove serve.
Come faccio a sapere la temperatura giusta per il mio prodotto?
Eseguite una prova. Una prova pilota misura umidità, proprietà delle particelle e qualità del prodotto in alcune combinazioni di ingresso e uscita. La prova pilota è un servizio a pagamento, richiedibile dalla nostra pagina dei contatti.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
Email: mark.gu@sinothermo.com
Telefono: +86 18021972660