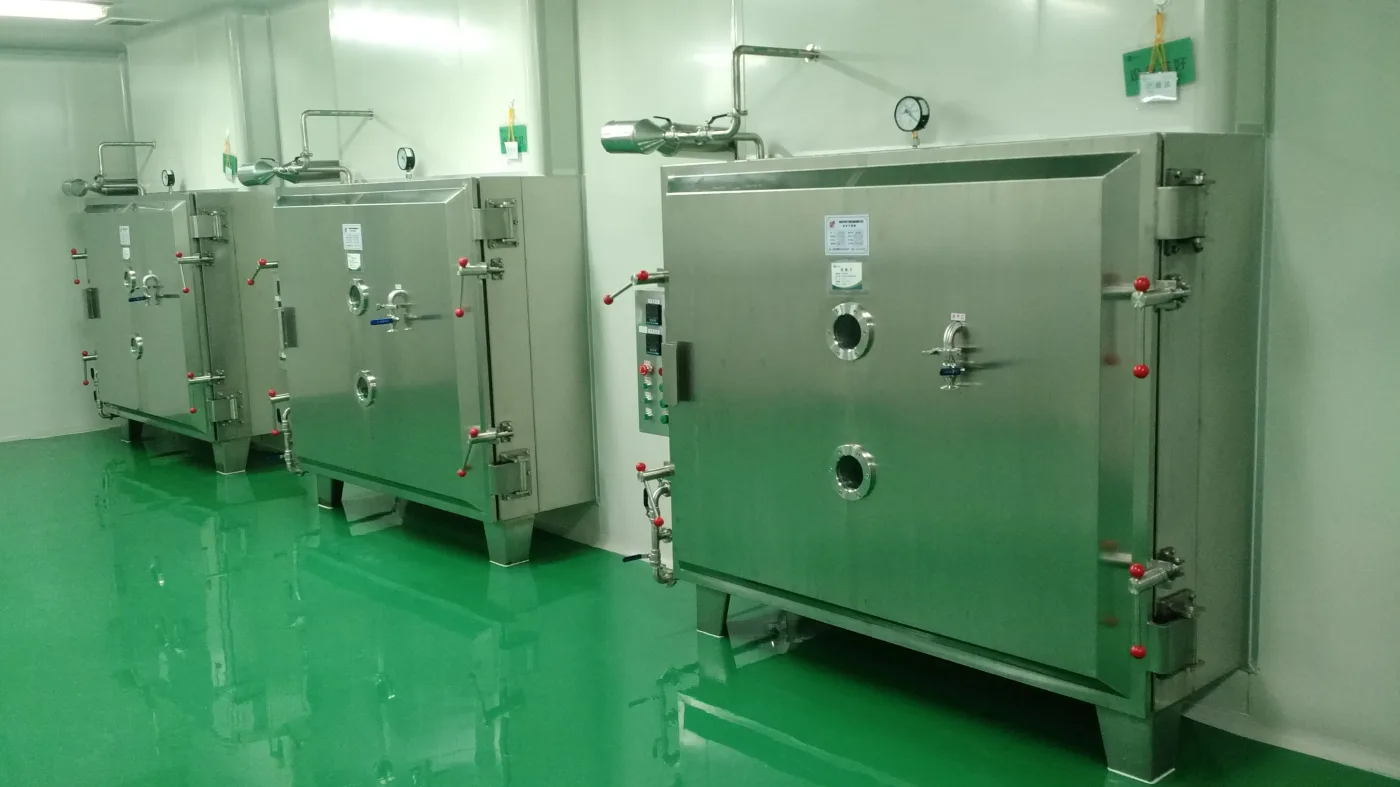
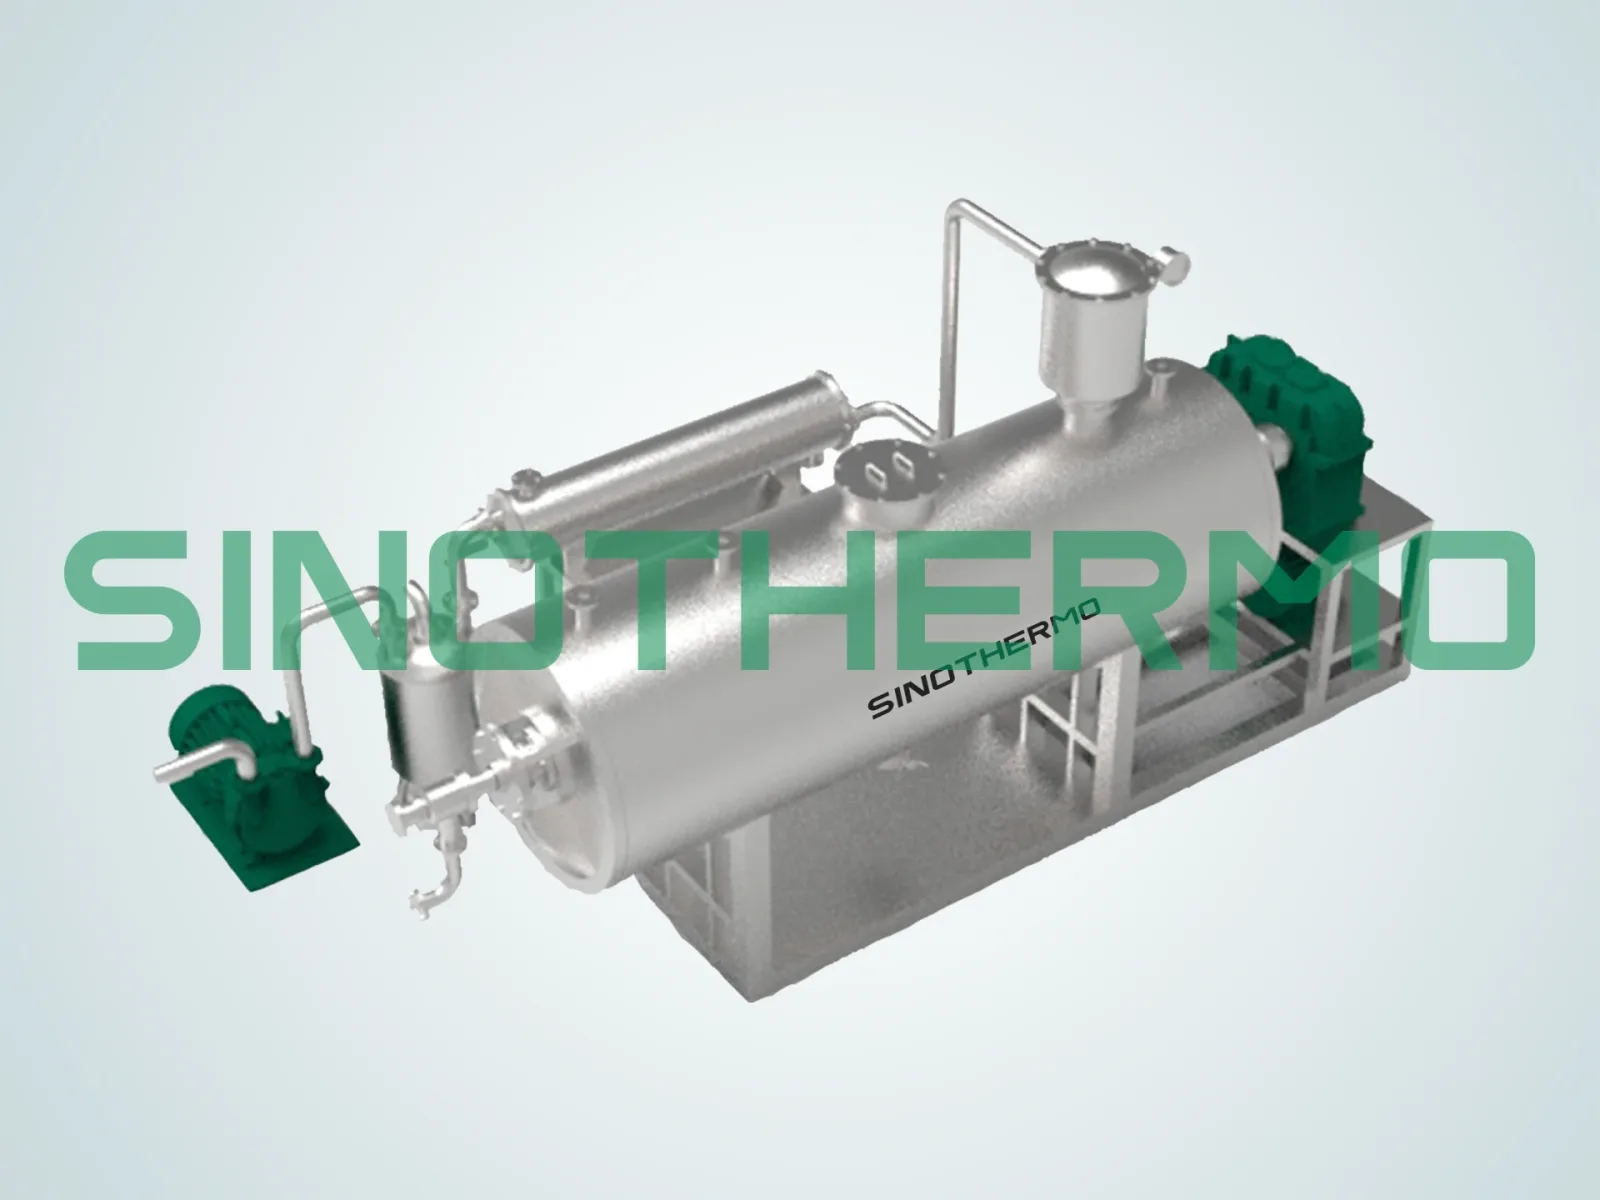
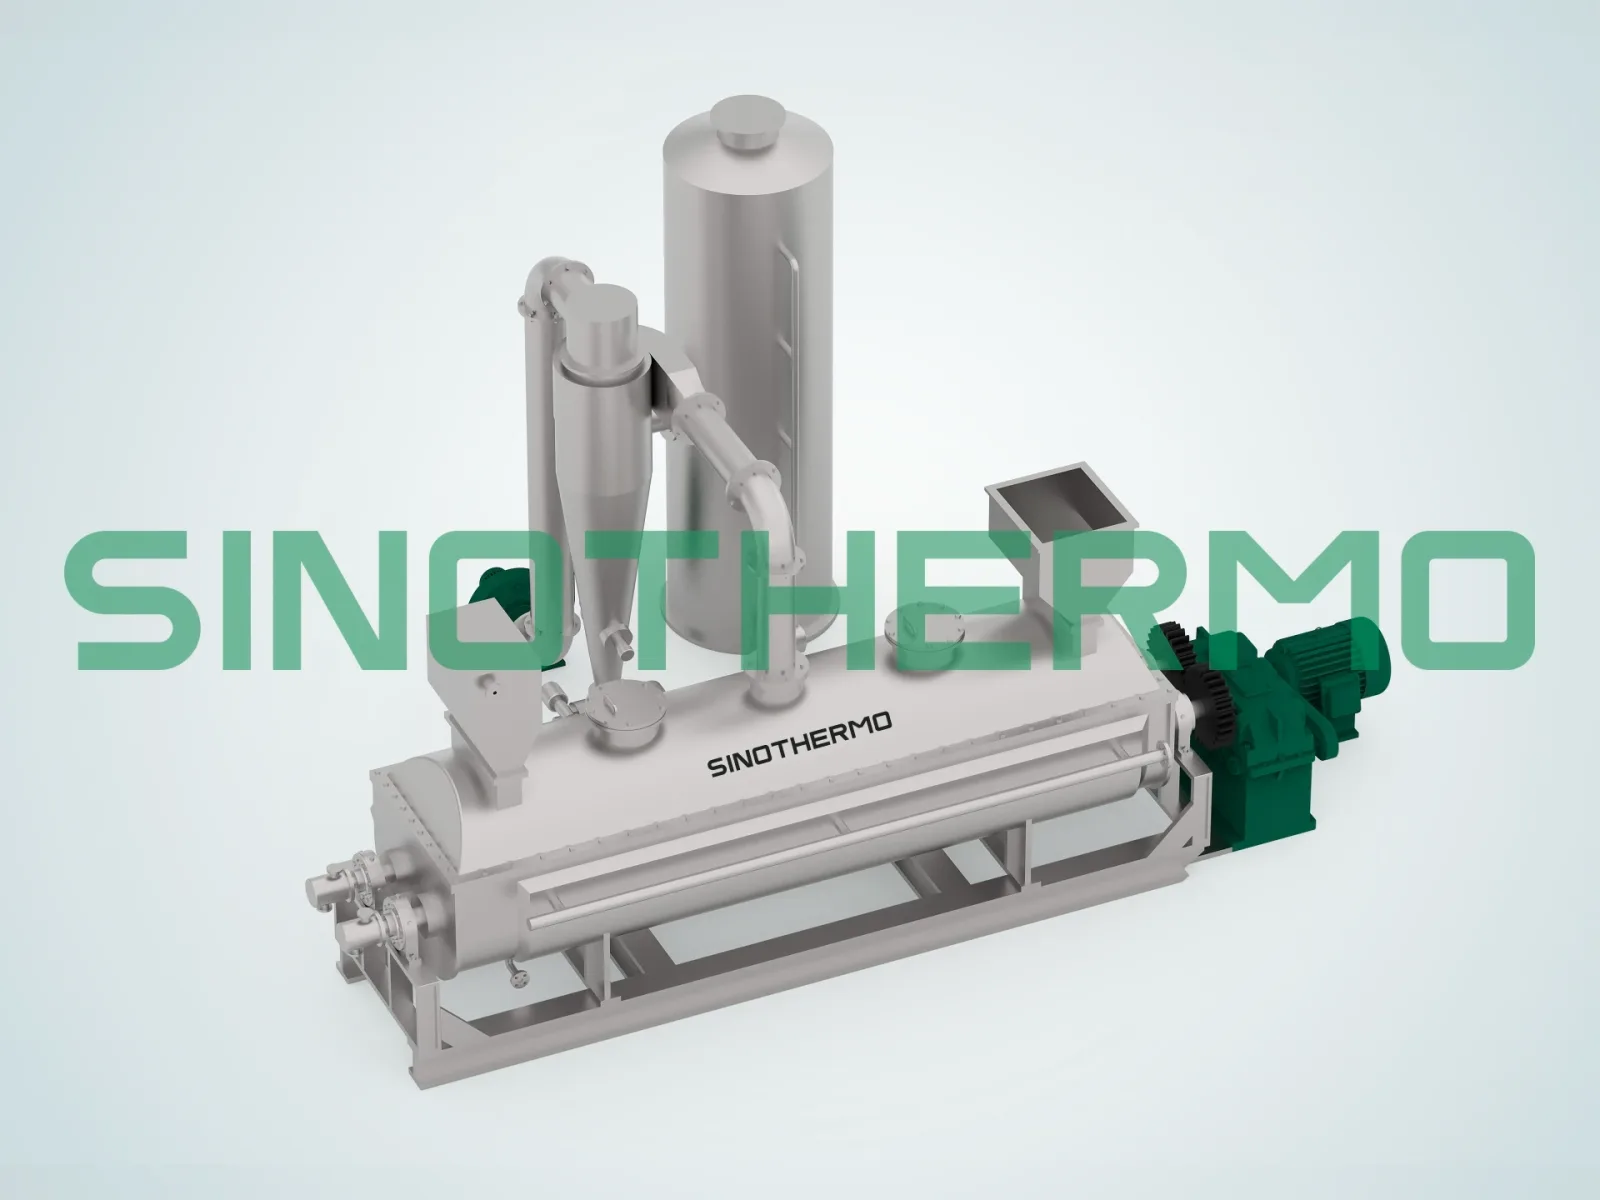
両方の機械は、加熱された壁面に沿って材料を動かすことで真空下で乾燥させ、どちらも静置式や転動式の乾燥機では対応できない難しい原料のために選ばれます。違いは攪拌機にあります:レーキアームは最小限のせん断で材料を持ち上げて返す一方、パドルはせん断して折り畳みます。そのため、レーキは粘着性でクラスト化するケーキに、パドルは可塑相を通過するペーストやスラッジに、それぞれ適しています。
貴社の材料が自由流動性であれば、どちらも正しい答えではありません——ロータリーコーン式またはコニカルスクリュー式の真空乾燥機の方が安価でシンプルです。この2種類は、他の乾燥機にトラブルをもたらす材料専用に存在します。
簡単な背景:なぜ同じ作業に2つの攪拌機設計が存在するのか
1台の攪拌式真空乾燥機があらゆる難しい原料を処理できれば、よりシンプルだったでしょう。しかしそうではありません。「難しい」というのは、実際には2つの異なる故障モードに分かれるからです。一部のケーキは水分を失う過程でクラスト化して壁に付着します——穏やかな掃引では機械的に破壊する必要がある、硬く付着性のある層です。他の材料は、砕けるよりも塊になって転がろうとする、柔らかく生地状の相を通過します——硬いスクレーパーが引っかかりやすいものです。レーキとパドルの設計が存在するのは、単一の攪拌機形状では両方の故障モードにうまく対応できないためであり、材料がどちらの挙動を示すかを誤読すると、性能の低い機械で実際のコストがかかります。
なぜ両方が存在するのか
間接加熱式の乾燥機では、熱は加熱された壁面から材料へと伝わらなければなりません。乾燥した粉末は熱の不良導体であるため、壁に接触している層が乾燥すると、その背後のすべてを断熱してしまいます。乾燥速度は急落します。
攪拌式真空乾燥機は、この層を連続的に削り取って湿った材料に置き換えることでこの問題を解決します。伝熱係数はサイクル全体を通じて高いまま維持されるため、これらの機械は同じ材料に対して静置式の真空トレイ乾燥機が8〜24時間を要するところを、2〜8時間のサイクルで達成します。
2つの設計が異なる点は、材料を動かす方法です——そして問題のある原料が異なれば、必要な取り扱いも異なります。
真空レーキ乾燥機
ジャケット付き壁面の近くを掃引し、材料を持ち上げて返すレーキまたはハローアームを備えた軸を持つ水平円筒容器です。
最適な用途:
- 表面に付着する粘着性・凝集性材料
- クラスト化したり硬い殻を形成したりするケーキ——レーキが機械的にそれを砕く
- 乾燥中に稠度が劇的に変化し、非常に粘着性の高い状態から始まり自由流動性粉末として終わる材料
- パドルのせん断が微粉を過剰に生成してしまう壊れやすい結晶
特徴:
- パドルよりもせん断が少ないため、粒子摩耗が少ない
- レーキの形状が壁を積極的に削り取り、堆積に抵抗する
- クラスト化の破壊を助けるため、逆回転機能を備えていることが多い
- バルク混合はやや強度が低いため、温度均一性は掃引パターンにより依存する
真空パドル乾燥機
1本または2本の軸にパドルを備えた水平容器——多くはトラフ形状です。二軸設計は集中的な混合のために互い違いに配置されます。パドル、時には軸自体も中空で加熱されており、ジャケットを超えて大幅な伝熱面積を追加します。
最適な用途:
- 初期水分量の高いペーストやスラッジ
- 可塑相や生地状の相を通過する材料——パドルはそれを練り込むが、レーキは引っかかったり材料を塊にしたりすることがある
- 一定の設置面積で最大限の伝熱面積が必要な場合(加熱された軸とパドルは、ジャケットのみの面積に対して50〜100%を追加できる)
- 均一な乾燥やプロセス内混合のために集中的な混合が必要な原料
特徴:
- バッチ式真空乾燥機ファミリーの中で最高の伝熱速度
- せん断が多いため粒子破砕も多い——より微細な製品が欲しい場合は良いが、粒子完全性が規定されている場合は悪い
- 二軸自己洗浄形状が堆積を低減する
- 設置動力とトルクが高い;駆動部とシールがメンテナンスの焦点
並べて比較
| 真空レーキ乾燥機 | 真空パドル乾燥機 | |
|---|---|---|
| 攪拌機 | レーキ/ハローアーム | パドル、単軸または二軸 |
| 製品へのせん断 | 低い | 中〜高い |
| 粒子摩耗 | 低い | 中程度 |
| 粘着性・クラスト化への対応 | 優れる | 良好 |
| ペースト・可塑相への対応 | 中程度——引っかかる場合あり | 優れる |
| 伝熱面積 | ジャケット(+アーム) | ジャケット+中空軸+パドル |
| 混合強度 | 中程度 | 高い |
| 典型的なサイクル | 2〜8時間 | 2〜8時間(高水分では短くなることが多い) |
| 設置動力 | 低い | 高い |
| 洗浄 | 良好なアクセス;アームはシンプル | 二軸自己払拭だが形状が複雑 |
| 資本コスト | 低い | 高い |
選定ルール
貴社の材料は、最も困難な時点で何をしますか?
難しい乾燥作業のほぼすべてに、材料が最も扱いにくい水分範囲——粘着性、生地状、あるいは塊になりやすい——が存在します。開始条件や終了条件ではなく、このウィンドウが機械を決定します。
- 硬くクラスト化し、壁に付着する → レーキ。そのアームがクラストを機械的に破壊する;パドルはそれを塗り広げてしまう可能性がある。
- 可塑的で生地状になり、塊になる → パドル。それを練り込む;レーキは引っかかったり、材料をアームに巻き付けたりすることがある。
- 終始自由流動性を保つ → どちらでもない。ロータリーコーン式またはコニカルスクリュー式の真空乾燥機を使用してコストを節約する。
- 初期水分量が非常に高い(ポンプ輸送可能なスラッジ) → パドル、加熱された軸とパドルによる追加の伝熱面積のため。
- 壊れやすい結晶、粒子径が規定されている → レーキ、摩耗が少ないため。
これはまさに、パイロット試験が決定的に答える質問です。材料の可塑相を組成から予測することは信頼できません——化学的に類似した2つの濾過ケーキが、まったく異なる挙動を示すことがあります。
一般的な用途
真空レーキ乾燥機——溶剤湿潤ケーキからの医薬品中間体や原薬;染料や顔料;クラスト化する特殊化学品;酸素排除が必要な電池前駆体材料。
真空パドル乾燥機——化学スラッジや高水分ペースト;容積削減が目的の廃水や産業スラッジ;食品ペースト;同時混合と乾燥が必要な材料;より大規模バッチの溶剤湿潤ケーキ。
いずれの場合も仕様化すべき事項
- ジャケット、軸、パドル/アームを個別に分けた総伝熱面積
- 貴社の材料における、貴社の入口・出口水分量での保証サイクルタイム
- 設置駆動動力とピークトルク——材料はしばしば粘着相でトルクがピークに達し、過小サイジングの駆動部はそこで停止する
- 軸シール設計——主要なメンテナンス項目であり汚染経路でもある;種類と予想サービス間隔を確認する
- クラスト化を破壊するための逆回転機能
- アイドル時の最終真空度だけでなく、ピーク蒸気負荷下での到達可能真空度
- コンデンサーのサイジングと溶剤回収
- 貴社のゾーン分類に応じた防爆保護
- 排出設計と残留ヒール量——容器内にどれだけ残るか
- 軸、シール、パドル/アームの根元への洗浄アクセス
- プロセス内乾燥度指標として有用なトルクトレンド計測
避けるべきよくある間違い
- データシートから可塑相の挙動を推測すること。化学的に類似した2つの濾過ケーキは、乾燥中にまったく異なる挙動を示すことがあります——これは観察すべきであり、組成から推論すべきではありません。
- 平均トルクではなくピークトルクで駆動部をサイジングしないこと。材料は通常、まさに粘着相でトルク抵抗のピークに達します;過小サイジングの駆動部は、最も必要とされるまさにそのときに停止します。
- 軸シール設計を仕様の小さな一行として扱うこと。それは両設計における主要なメンテナンス項目であり、実際の汚染経路です——種類と予想サービス間隔を明示的に尋ねてください。
- 摩耗を確認せずに粒子に敏感な製品向けにパドルを選ぶこと。せん断が高いほど破砕が多くなります;粒度分布が仕様の一部である場合、そのトレードオフは意識的に行うべきで、試運転後に発見すべきではありません。
- 伝熱面積だけでレーキとパドルを比較すること。貴社の材料の故障モードが付着ではなくクラスト化である場合、パドル乾燥機の大きな伝熱面積は役に立ちません——生の表面積よりも、故障モードに合致した攪拌機形状の方が重要です。
SINOTHERMOが果たす役割
当社は真空製品ラインの残りとともに両方のタイプを製造しているため、推奨が事前に決まっている必要はありません。実際には、特定のケーキにどちらが適しているかは、議論ではなく試験によって決まります。
当社のパイロットラボは貴社の材料を試験し、乾燥曲線、粘着相を通したトルクプロファイル(これがレーキかパドルかを明らかにする)、達成可能な最終水分量または残留溶剤、そして粒子径への影響を報告します。パイロット試験は有料の販売前エンジニアリングサービスであり、レポートは貴社が保持できます——どのサプライヤーの提案も同等の条件で比較するために必要なデータを含みます。
よくある質問
真空レーキ乾燥機と真空パドル乾燥機の違いは何ですか?
どちらも真空下で材料を加熱された壁面に沿って動かしますが、レーキアームは最小限のせん断で材料を持ち上げて返し、粘着性やクラスト化するケーキに適しています。一方パドルはせん断し練り込むため、可塑相を通過するペーストやスラッジに適しています。パドル設計は中空の加熱された軸とパドルによって伝熱面積も追加します。
真空パドル乾燥機は何に使われますか?
集中的な混合と最大限の伝熱面積が必要な、初期水分量の高いペースト、スラッジ、溶剤湿潤ケーキの乾燥に使われます——化学スラッジ、産業廃水固形物、食品ペースト、より大規模バッチの医薬品中間体です。乾燥中に生地状になる材料を扱います。
真空レーキ乾燥機は何に使われますか?
低温・真空下で粘着性、凝集性、またはクラスト化する材料を乾燥させるために使われます——溶剤湿潤ケーキからの医薬品中間体、染料や顔料、特殊化学品、そして酸素排除が必要な電池前駆体材料です。その低せん断作用は、粒子径を維持する必要がある壊れやすい結晶にも適しています。
レーキとパドル、どちらが速いですか?
両者は重なり合い、どちらも通常2〜8時間の範囲ですが、加熱された軸とパドルがかなりの伝熱面積を追加するため、初期水分量が高い場合はパドル乾燥機が勝つことが多いです。粘着性・クラスト化する材料の場合、パドル乾燥機は材料を壁に塗り広げて伝熱を失う可能性があるため、実際にはレーキ乾燥機の方が速いことがあります。
自社の材料にどちらが必要か、どうやって判断すればよいですか?
乾燥中の最も粘着性の高い時点で材料が何をするかを特定してください——クラスト化と付着はレーキを示し、生地状の塊形成はパドルを示します。この挙動は組成から確実に予測できないため、粘着相を通してトルクプロファイルを記録するパイロット試験が、判断のための信頼できる方法です。
貴社の材料の粘着相を通したトルクプロファイルが、レーキかパドルかを決定します。当社が測定いたします。
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 パイロットテストを依頼する
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
メールアドレス: mark.gu@sinothermo.com
電話: +86 18021972660