Getreide- und Stärkeverarbeitungslinien
Komplette Produktionslinien für Reis, Klebreis und Stärkerohstoffe – vom Einweichen und Mahlen bis zum Fertigpulver oder gebrauchsfertigen Schlamm. Ob Sie eine Linie neu aufbauen, eine bestehende nachrüsten oder nur die Trocknungsstufe ersetzen möchten: Unsere Verfahrenstechniker legen die Route passend zu Ihrem Material und Ihrer Fertigproduktspezifikation aus.
Drei Verfahrensrouten – welche passt zu Ihrem Produkt?
Die Getreide- und Stärkevermahlung gliedert sich in drei Routen. Sie stehen nicht in Konkurrenz zueinander: Die richtige Wahl hängt von der Textur ab, die Ihr Fertigprodukt benötigt, sowie von den Gesamtkosten, die Sie tragen können. Der entscheidende Unterschied für die Anlagenauslegung ist, wie viel Wasser in den Prozess eingebracht wird, denn das bestimmt die nachgelagerte Trocknungslast.
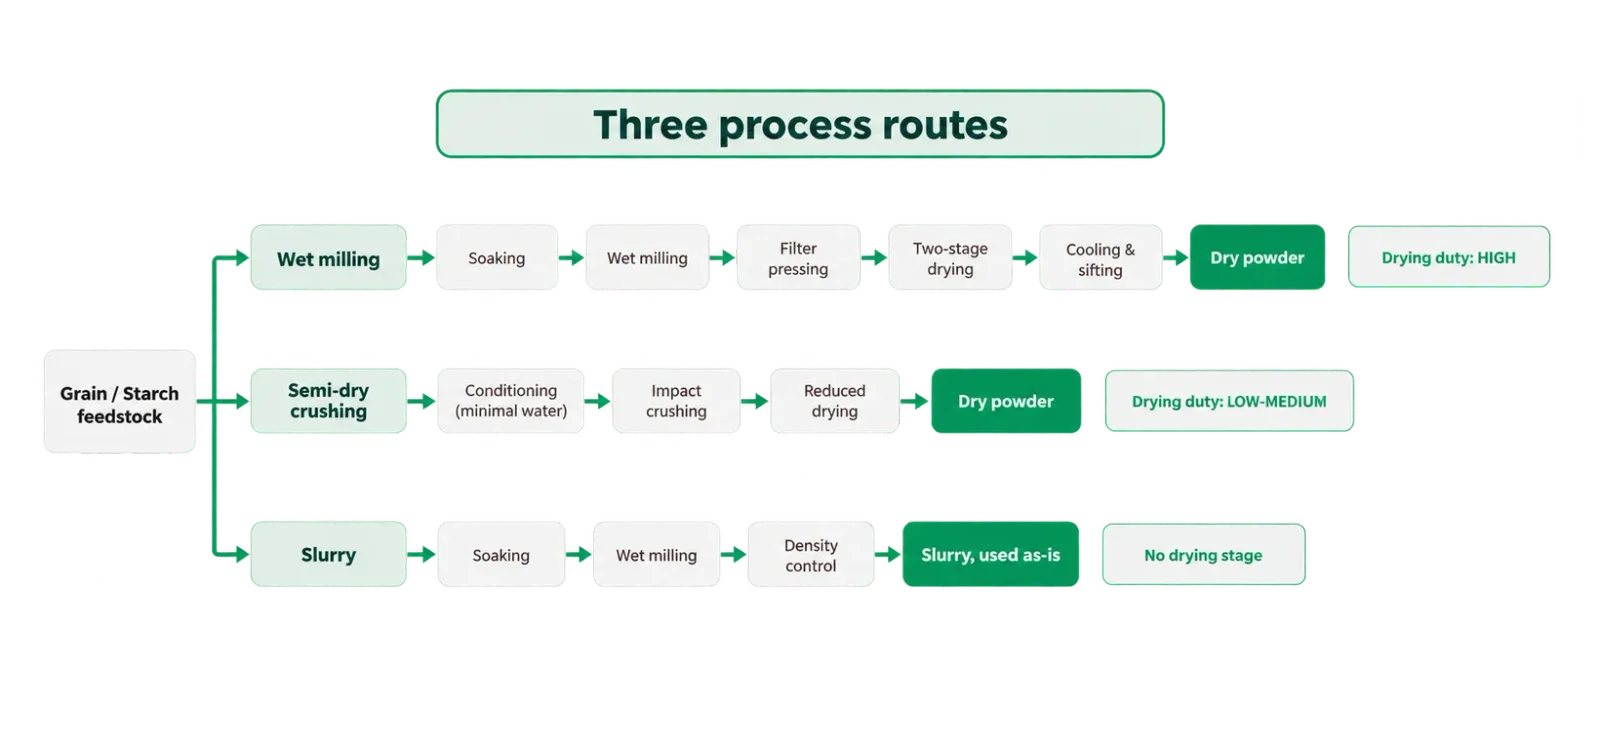
Seitwärts wischen, um das vollständige Diagramm zu sehen
| Verfahrensroute | Wasserzugabe | Ausgangsform | Produktpositionierung | Trocknungslast |
|---|---|---|---|---|
| Nassmahlung | Ja – eingeweicht, dann mit Wasser gemahlen | Trockenpulver | Feinste Textur und geringste Stärkeschädigung; die Referenzroute für Premium-Reis- und Klebreismehl | Am höchsten – die Trocknung ist die anspruchsvollste Stufe der Linie |
| Halbtrockene (flexible) Zerkleinerung | Minimal – ein Bruchteil der Nassmahlung | Trocken- bis halbfeuchtes Pulver | Nähert sich der nassgemahlenen Textur an, während Wasser und Abwasser deutlich reduziert werden | Niedrig bis mittel – eine verkleinerte Trocknungsstufe bleibt bestehen |
| Schlamm | Ja – mit Wasser gemahlen, nie getrocknet | Schlamm, direkt weiterverwendet | Frischester Geschmack und Aroma; kürzester Prozess, niedrigste Umwandlungskosten | Keine – diese Route hat keine Trocknungsstufe |
Weizenstärke und Vitalgluten folgen einer verwandten Nassroute, ergänzt um einen Glutenabtrennungsschritt, den wir anhand Ihrer Spezifikation prüfen müssten – sprechen Sie uns an, bevor Sie von derselben Linie ausgehen.
Nassgemahlene Klebreismehl-Linie
Die Nassroute weicht das Getreide ein, mahlt es zu einem feinen Schlamm, presst das Wasser heraus und trocknet den Kuchen wieder zu Pulver. Sie erzeugt das feinste, am wenigsten geschädigte Partikel und ist die Route hinter Premium-Klebreismehl sowie Reisnudel- und Reisfadennudel-Rohstoff. Es ist zudem die Route, bei der die Trocknungsstufe darüber entscheidet, ob die gesamte Linie wirtschaftlich arbeitet.
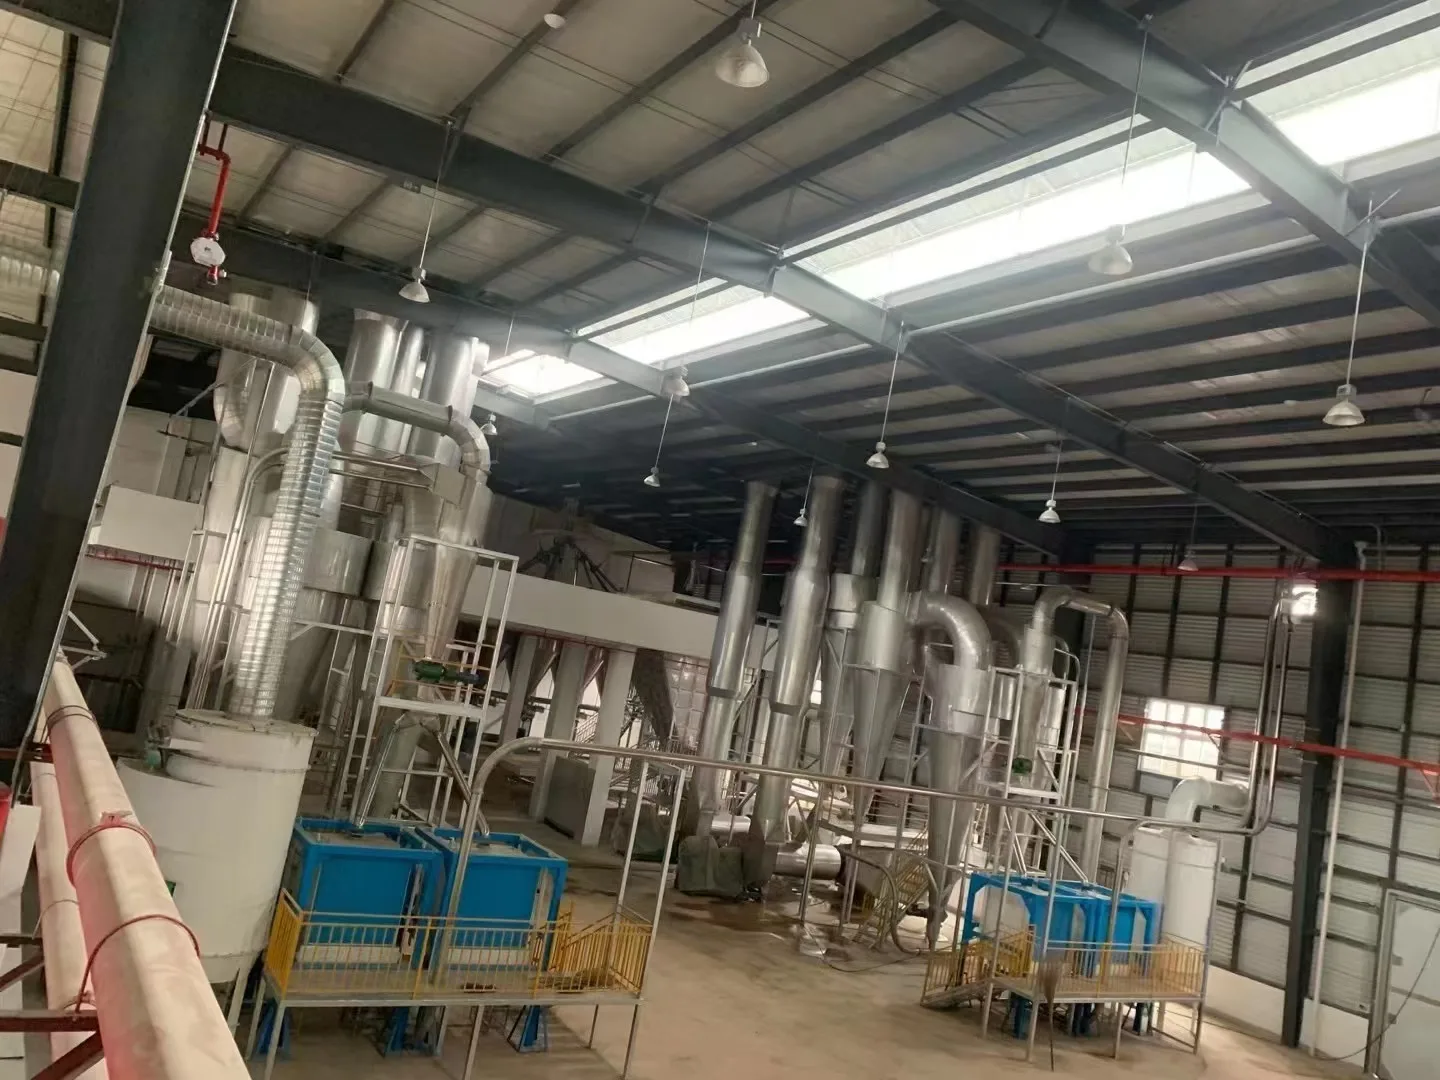
Prozessstufen
- 1
Reinigung und Mischung
Sieben, Entsteinen und Farbsortierung, anschließend Mischsilos und eine Durchflusswaage, sodass jede Charge nach einem festgelegten Rezept gemischt wird, bevor sie überhaupt die Mühle erreicht.
- 2
Waschen und Einweichen
Gegenstromwäsche im Tank spart Wasser; ein breiter Überlaufkanal trägt schwimmende Verunreinigungen deutlich besser ab als ein Lochüberlauf. Bodenzulauf und Bodenablass erlauben wiederholte Wasserwechsel während der Produktion, was die Säure des Fertigprodukts steuert, die Weiße verbessert und die Anzahl der Flecken senkt. Typisch sind 6-8 Stunden Einweichzeit in 6-8 Tanks, die paarweise rotieren.
- 3
Erstmahlung
Eingeweichtes Getreide und Wasser werden gemeinsam in eine Hammermühle aus Edelstahl gegeben – erhältlich mit 15 kW und 30 kW –, in der Hammersätze und gezahnte Kammerbacken das Material auf etwa 40-60 Mesh zerkleinern. Der grobe Schlamm sammelt sich in einem Vorlagetank, bevor er weitergeht. Die Edelstahlbauweise beseitigt den Kornabrieb herkömmlicher Karborund-Mühlen – die Ursache für Asche und Sandigkeit im Fertigpulver.
- 4
Zweitmahlung (Feinmahlung)
Aus dem Vorlagetank wird der Schlamm per Rohrleitung zu einer Rotor-Stator-Stärkemühle aus Edelstahl gefördert, die ihn über den Scherspalt zwischen Rotor und Stator auf eine Endfeinheit von etwa 100 Mesh bringt. Der kleinere Scheibendurchmesser und der engere Spalt liefern einen feineren, gleichmäßigeren Schlamm und erhöhen die Ausbeute im ersten Durchgang.
- 5
Filterpressen
Eine keramische Kolbenpumpe erhöht den Schlammdruck auf 13-15 bar – etwa das Doppelte der 7-8 bar einer herkömmlichen Anordnung –, sodass der Kuchen trockener aus der Presse kommt. Zwei automatische Kammerfilterpressen arbeiten abwechselnd, was die Lebensdauer der Maschine verlängert und den Zyklus kontinuierlich hält. Ein trockenerer Kuchen senkt direkt den Brennstoffbedarf des Trockners.
- 6
Kuchenzerkleinerung und Aufgabe
Der Kuchen sammelt sich in einem Bunker und wird von einer Rechen-Brecherschnecke unter Frequenzregelung zerkleinert und dosiert. Inline-Feuchtemessung und geschlossene Feuchteregelung halten die Aufgabe stabil – eine instabile Aufgabe ist die häufigste Ursache für außerhalb der Spezifikation liegendes Fertigpulver.
- 7
Zweistufige Überdrucktrocknung
Hohes Luftvolumen bei niedriger Mischtemperatur, in zwei Stufen. Gebläse, Zellenradschleusen, Wärmetauscher und Rohrleitungen sind durchgehend aus Edelstahl für Lebensmittelkontakt. Dies ist die Stufe, die eine spezifikationstreue Linie von einer nicht spezifikationstreuen unterscheidet – siehe Abschnitt Trocknung unten.
- 8
Kühlen, Sieben und Verpacken
Das Material wird vor dem Sieben gekühlt, was die Wasseraktivität senkt, die Siebstandzeit verlängert und verhindert, dass warmer Dampf wieder auf dem Pulver kondensiert. Ein Plansichter trennt in drei Fraktionen: grobe Ausschussanteile, feine Ausschussanteile zur Rückgewinnung und Fertigpulver, das pneumatisch zum Verpackungsbunker gefördert und vor der Freigabe durch eine Metalldetektion geführt wird.
Linie für flexible Zerkleinerung
Die flexible Zerkleinerung liegt zwischen vollständiger Nassmahlung und reiner Trockenmahlung. Die Härte des Materials wird zunächst konditioniert – oft mit einer geringen Wassermenge, einem Bruchteil dessen, was die Nassmahlung verbraucht – und dann durch kinetische Energie gegen eine feststehende Zahnfläche getrieben, an der es beim Aufprall zerbricht. Sie verarbeitet eingeweichten, entwässerten Nassreis und kann auch trockenes Getreide direkt zerkleinern; die Feinheit liegt bei etwa 100 Mesh. Staubabscheidung oder andere Anlagen lassen sich inline anschließen.
Das Besondere ist, was mit Partikeln geschieht, die die eingestellte Energie noch nicht erreicht haben: Sie verlassen die Kammer mit dem Trägermedium, statt erneut getroffen zu werden. Genau dieses Verhalten hält die Partikelverteilung eng und vermeidet den Wärmeaufbau und die Überzerkleinerung der herkömmlichen Hammermahlung.
Für eine Anlage ist der Kompromiss klar: Die Textur nähert sich dem nassgemahlenen Produkt an, Wasserverbrauch und Abwasser sinken deutlich, und die Trocknungsstufe schrumpft auf einen Bruchteil der Last der Nassroute – verschwindet aber nicht ganz, denn das Konditionierungswasser muss trotzdem wieder ausgetrieben werden.
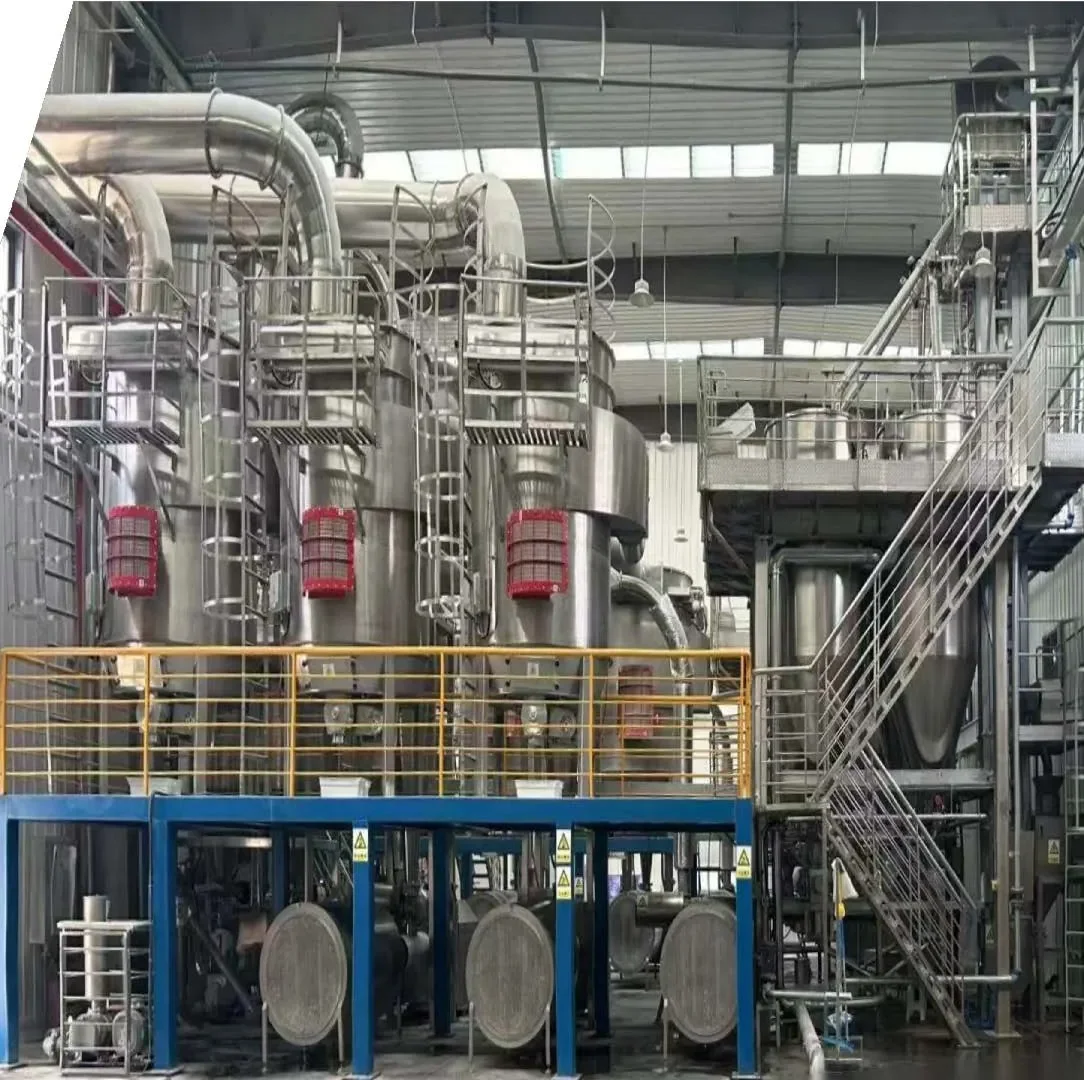
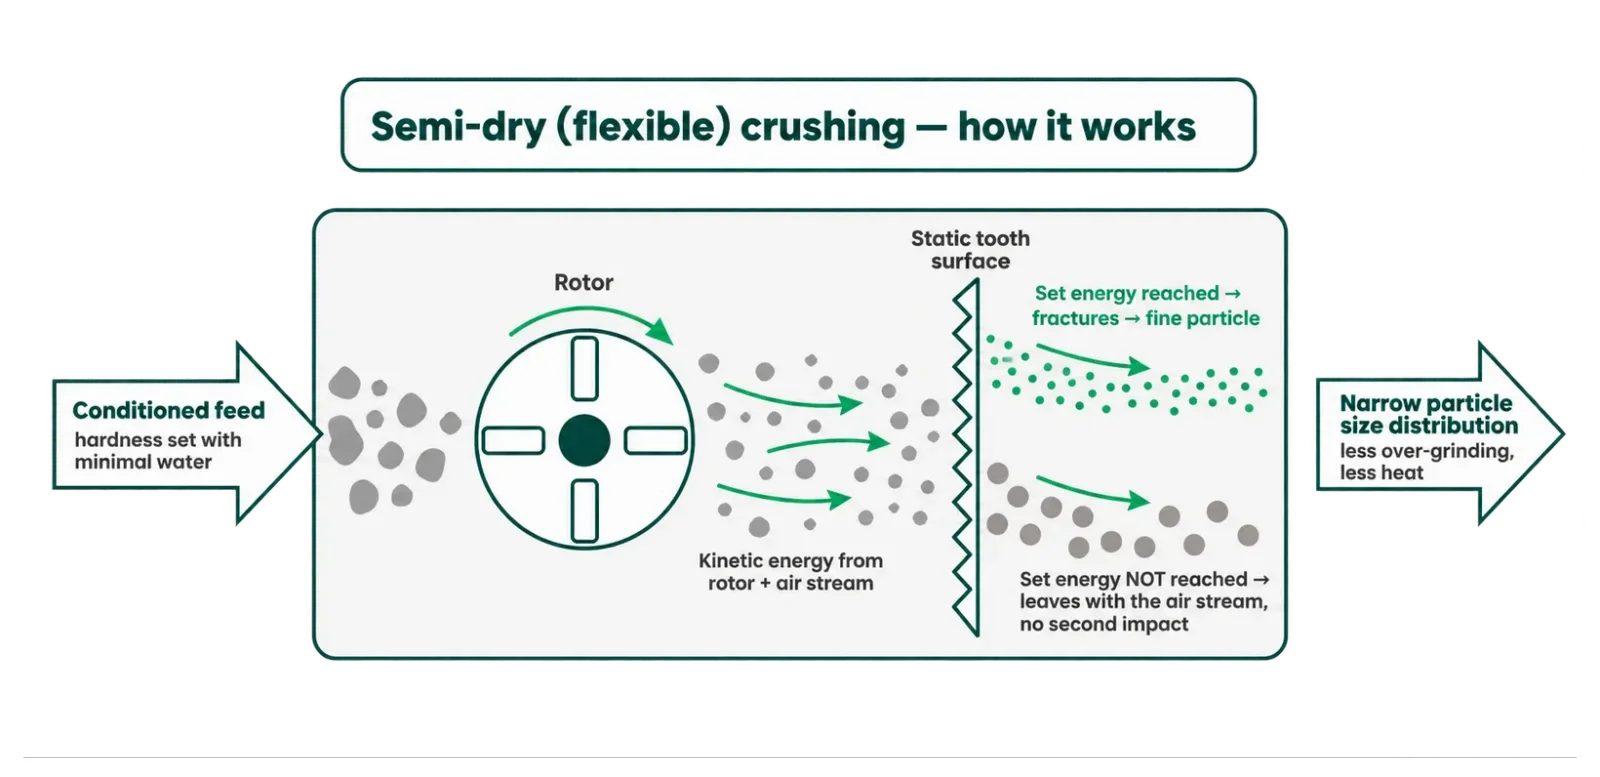
Seitwärts wischen, um das vollständige Diagramm zu sehen
Anmerkung zur Terminologie: Diese Route wird oft als "wasserfreie" Mahlung bezeichnet. Das ist sie nicht – zur Konditionierung des Materials wird weiterhin eine kleine Menge Wasser zugegeben. Der Vorteil ist eine deutliche Reduzierung des Wasserverbrauchs, nicht dessen vollständige Beseitigung.
Klebreisschlamm-Linie
Die Schlammroute ist die auf halbem Weg gestoppte Nassroute. Das Getreide wird gewaschen, etwa vier Stunden eingeweicht, vom Einweichwasser getrennt und mit einem kontrollierten Wasser-Getreide-Verhältnis in eine Hammermühle aus Edelstahl dosiert; eine Rotor-Stator-Mühle stellt anschließend die Endfeinheit ein. Der Schlamm wird auf Dichte geprüft und auf die Zielkonzentration eingestellt und geht direkt in den nachgelagerten Prozess. Das Ergebnis ist ein Schlamm mit etwa 100 Mesh. Wird stattdessen ein Filterkuchen benötigt, erzeugt ihn eine nach der Zweitmühle ergänzte Kammerfilterpresse.
Was diese Route verändert
- ✓Pressen, Trocknen, Kühlen, Sieben, Verpacken und Stapeln entfallen vollständig – zusammen mit dem Wasser, Strom, Gas, der Arbeitskraft und der Verpackung, die sie verbrauchen
- ✓Frisch gemahlenes Getreide bringt mehr Geschmack und Aroma in das Fertigprodukt ein als rekonstituiertes Trockenpulver
- ✓Eingehendes Getreide lässt sich weit einfacher prüfen und kontrollieren als zugekauftes Trockenmehl, sodass die Qualität schon an der Quelle gesteuert wird
- ✓Abgetrenntes Wasser wird gespeichert und wieder in die Mühle dosiert, sodass diese Route zugleich den geringsten Wasserverbrauch der drei Routen hat
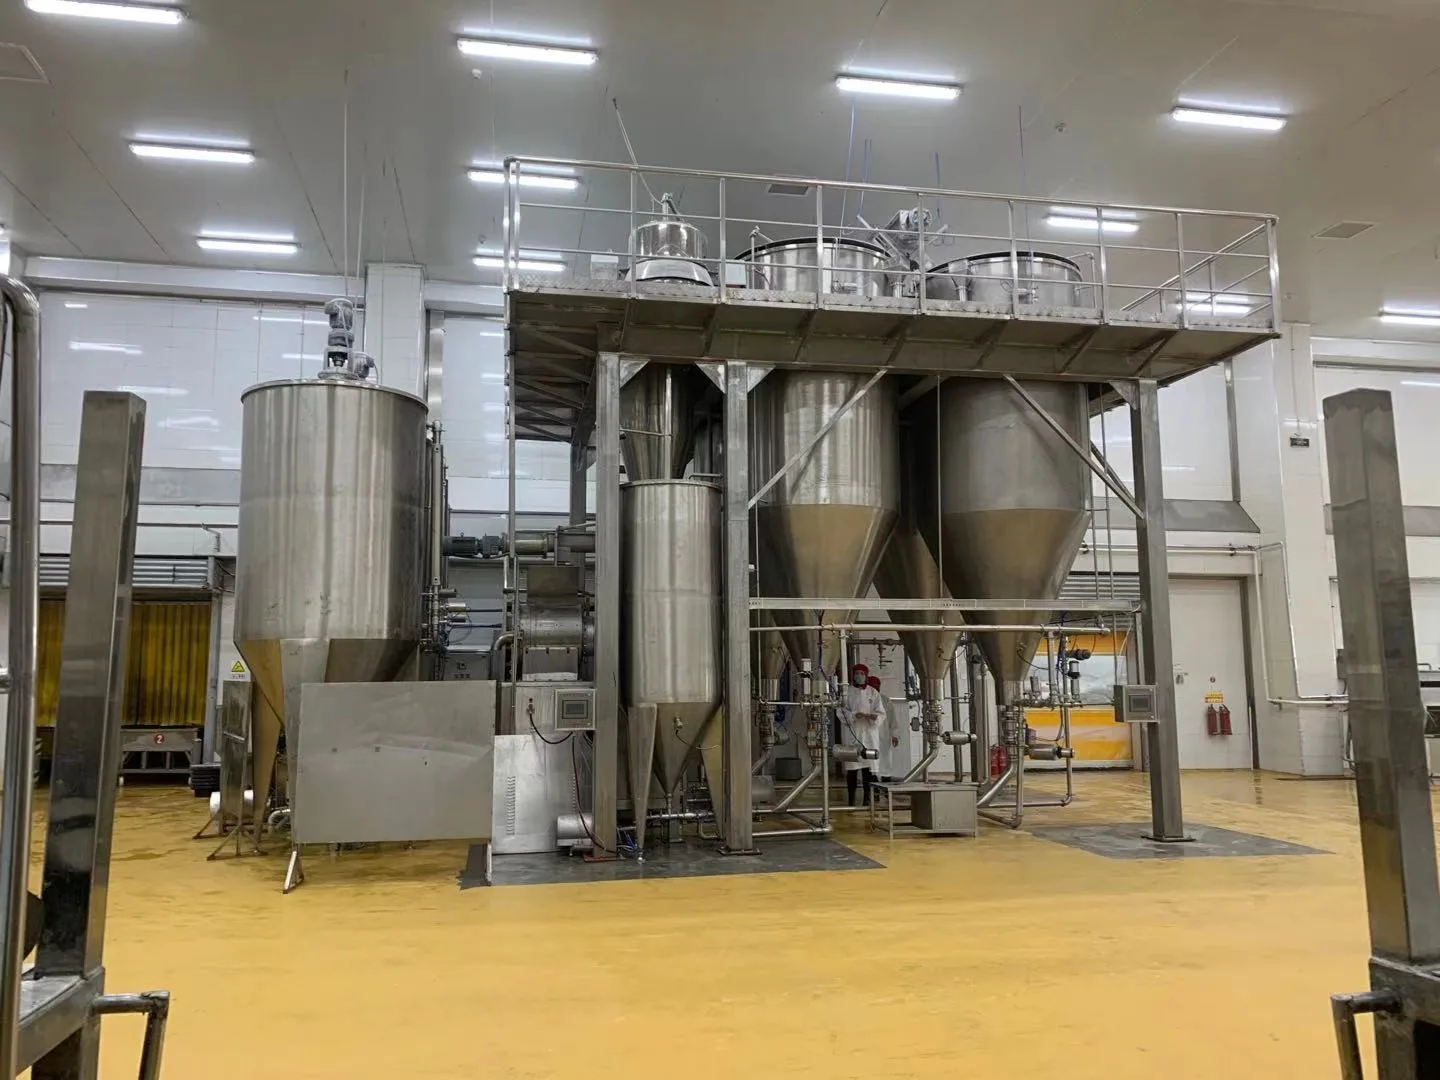
Diese Route hat überhaupt keine Trocknungsstufe. Wenn Ihre Anlage ausschließlich Schlamm herstellt, ist Trocknungstechnik kein Thema – wir sagen das lieber offen, als Ihnen etwas zu verkaufen, das der Prozess nicht braucht. Anlagen, die sowohl Pulver als auch Schlamm herstellen, behalten die Trocknungslast für die Pulverseite.
Die Trocknungsstufe – hier entscheidet sich die Linie
Klebreismehl und Stärkepulver sind schwierig zu trocknende Materialien. Sie sind klebrig, verkleistern bei niedriger Temperatur und geben Feuchtigkeit nur langsam ab. Wird die Mischtemperatur zur Beschleunigung der Linie erhöht, verkleistert, verklumpt und klebt das Produkt; die entstehenden Klumpen landen im Ausschuss, sodass Ausbeute und Produktqualität gemeinsam sinken.
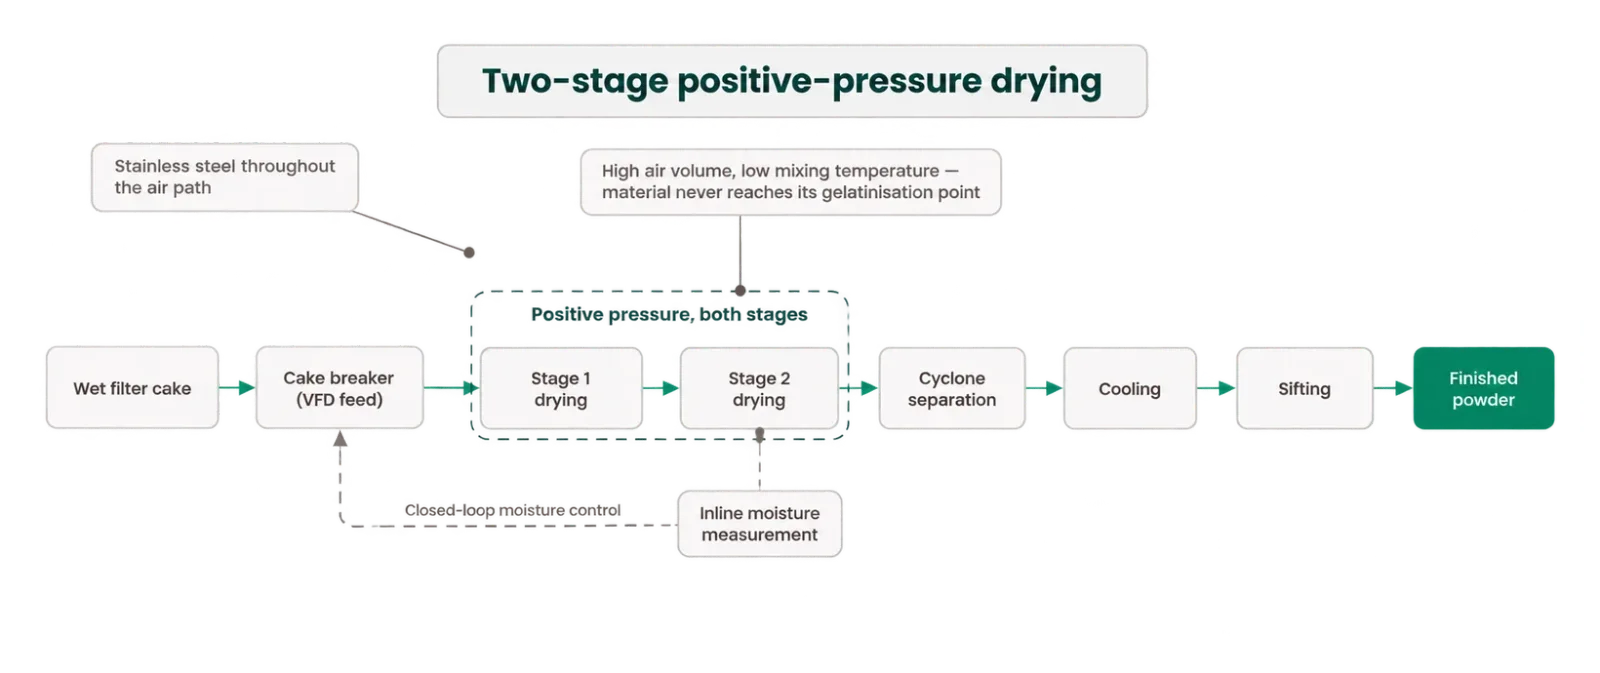
Seitwärts wischen, um das vollständige Diagramm zu sehen
Was eine korrekt ausgelegte Trocknungsstufe leistet
Hohes Luftvolumen, niedrige Mischtemperatur
Die Feuchtigkeit wird durch Luftvolumen statt durch Temperatur abgeführt, sodass das Pulver über eine große Oberfläche mit heißer Luft in Kontakt kommt, ohne sich jemals dem Verkleisterungspunkt zu nähern.
Zwei Stufen unter Überdruck
Einstufige Überdruck-, einstufige Unterdruck- und gemischte Anordnungen neigen dazu, normales Produkt in Klumpen zu binden, die in den Ausschuss gehen. Die Aufteilung der Last auf zwei Überdruckstufen vermeidet diesen Verlust.
Durchgehend Edelstahl im Luftweg
Gebläse, Zellenradschleusen, Wärmetauscher und Rohrleitungen sind durchgehend aus Edelstahl – der Luftweg steht in Kontakt mit Lebensmittelmaterial und muss als lebensmittelberührende Oberfläche behandelt werden.
Geschlossene Feuchteregelung
Inline-Feuchtemessung, stabilisierte Eintrittstemperatur und simulationsbasierte Feuchteregelung halten die Fertigfeuchte auf Zielwert, statt ihr im Nachhinein hinterherzulaufen.
Kühlen vor dem Sieben
Kühlung vor dem Plansichter senkt die Wasseraktivität, schützt die Siebstandzeit und verhindert, dass Dampf auf warmem Pulver kondensiert, wo er Bakterien- und Schimmelwachstum begünstigen würde.
Zwei Wege der Zusammenarbeit mit uns
Nicht jedes Projekt braucht eine komplette Linie. Dies sind zwei wirklich unterschiedliche Leistungsumfänge, und es lohnt sich, klarzustellen, nach welchem Sie eigentlich fragen.
Eine neue Linie oder eine bestehende, komplett umgebaut
Verfahrenstechnische Auslegung, Werkslayout und Zonierung, maßgeschneiderte Anlagen, Installation, Inbetriebnahme, Festlegung von Produktstandards und Anlaufunterstützung. Bestandsprojekte sind ebenso häufig wie Neubauten – Nachrüstungen des Mahlsystems und Modernisierungen des Trocknungssystems an bestehenden Linien machen einen großen Teil der Projekte in diesem Bereich aus.
- ✓Neue Linien mit 1,5, 2,5 und 3,5 t/h Fertigpulver
- ✓Kapazitätserweiterung und Nachrüstung bestehender Linien
- ✓Planung von Mehrlinien-Layouts für Standorte in Industrieparks
Nur die Trocknungsstufe
Wenn Sie bereits über eine Linie verfügen oder Stärke- und Getreidepulver durch eine Trocknungsanlage führen, die die Spezifikation nicht einhält, kommen hier die von SINOTHERMO selbst gefertigten Anlagen ins Spiel. Wir entwerfen und bauen die Trockner selbst, und Materialversuche können vorab in unserem eigenen Pilotlabor durchgeführt werden.
- ✓Feuchter Filterkuchen in einem Durchgang getrocknet und entklumpt
- ✓Wirbelschicht und Vibrationswirbelschicht für frei fließende Pulver
- ✓Bandtrocknung für Materialien, die nicht bewegt werden dürfen
Trocknungsanlagen, die wir fertigen
Dies sind von SINOTHERMO gebaute Maschinen, die zum Einsatz kommen, wenn die Trocknungsstufe eigenständig geliefert wird. Jede verlinkt zu den vollständigen technischen Daten.
Kapazitäts- und Modellübersicht
Richtwerte für die Auslegung. Die endgültige Auswahl hängt von Ihrem Material, der Zielfeuchte und der geforderten Feinheit ab – höhere Feinheit kostet immer Durchsatz.
Linienkapazität
| Konfiguration | Fertigausstoß |
|---|---|
| Nassgemahlene Reismehl-Linie – Typ A | 1,5 t/h Fertigpulver |
| Nassgemahlene Reismehl-Linie – Typ B | 2,5 t/h Fertigpulver |
| Nassgemahlene Reismehl-Linie – Typ C | 3,5 t/h Fertigpulver |
| Typischer Projektumfang | 80-180 t/Tag |
| Reisschlamm-Linie | 500-3.000 kg/h auf Trockengetreidebasis |
| Schlammausstoß bei 33% Konzentration | 1.500-9.000 kg/h |
Mahlanlagen
| Modell | Durchsatz | Äquivalenter Fertigausstoß | Aufgabe |
|---|---|---|---|
| Rotor-Stator-Stärkemühle, groß | 15 m³/h Schlamm (18 m³/h aufgerüstet) | 3-4 t/h | Zweit-/Feinmahlung |
| Rotor-Stator-Stärkemühle, klein | 10 m³/h Schlamm (12 m³/h aufgerüstet) | 1,5-2,2 t/h | Zweit-/Feinmahlung |
| Hammermühle Edelstahl, groß | 3.000 kg/h (3.500 kg/h aufgerüstet) | 3-3,2 t/h | Erstmahlung, größere Linien |
| Hammermühle Edelstahl, mittel | 1.500 kg/h (1.800 kg/h aufgerüstet) | 1,5-1,7 t/h | Erstmahlung, mittelgroße Linien |
| Hammermühle Edelstahl, klein | 300-500 kg/h | — | Kleine Linien, Pilotversuche, Ausschussrückgewinnung |
Angaben gelten für Standardfeinheit. Eine höhere Feinheitsanforderung reduziert den Durchsatz entsprechend.