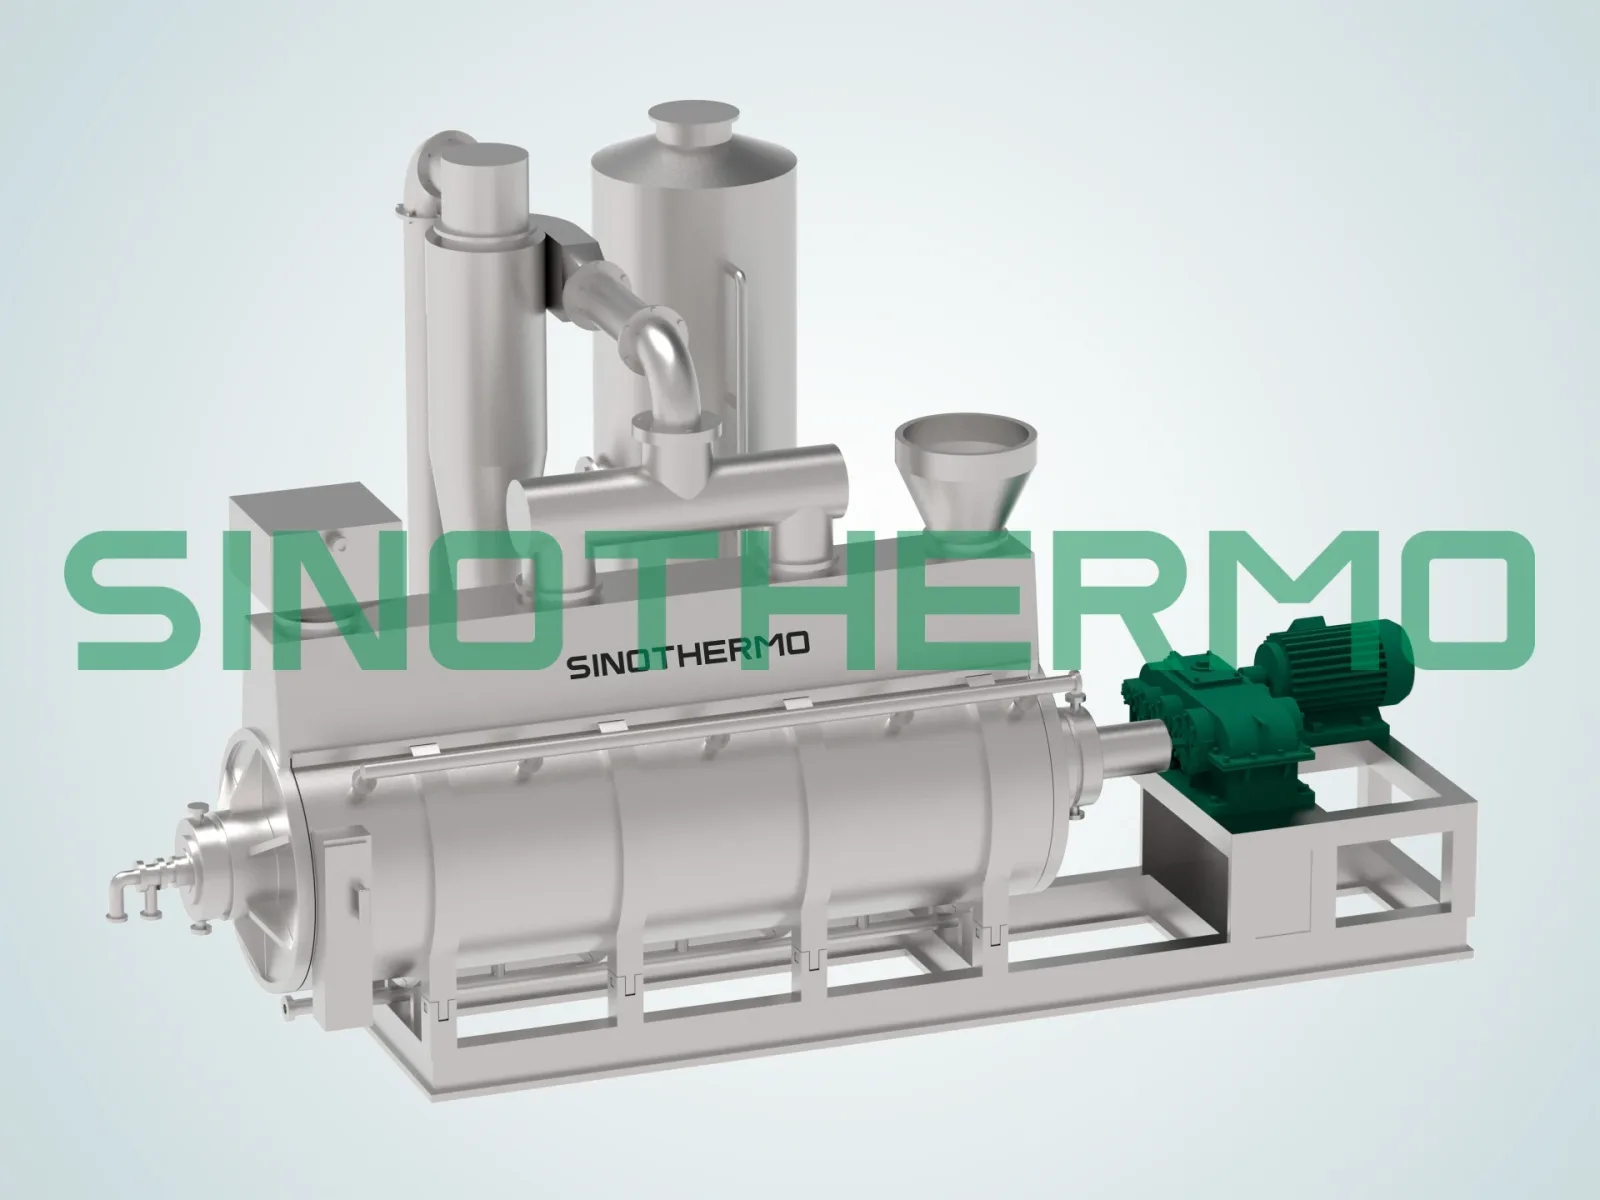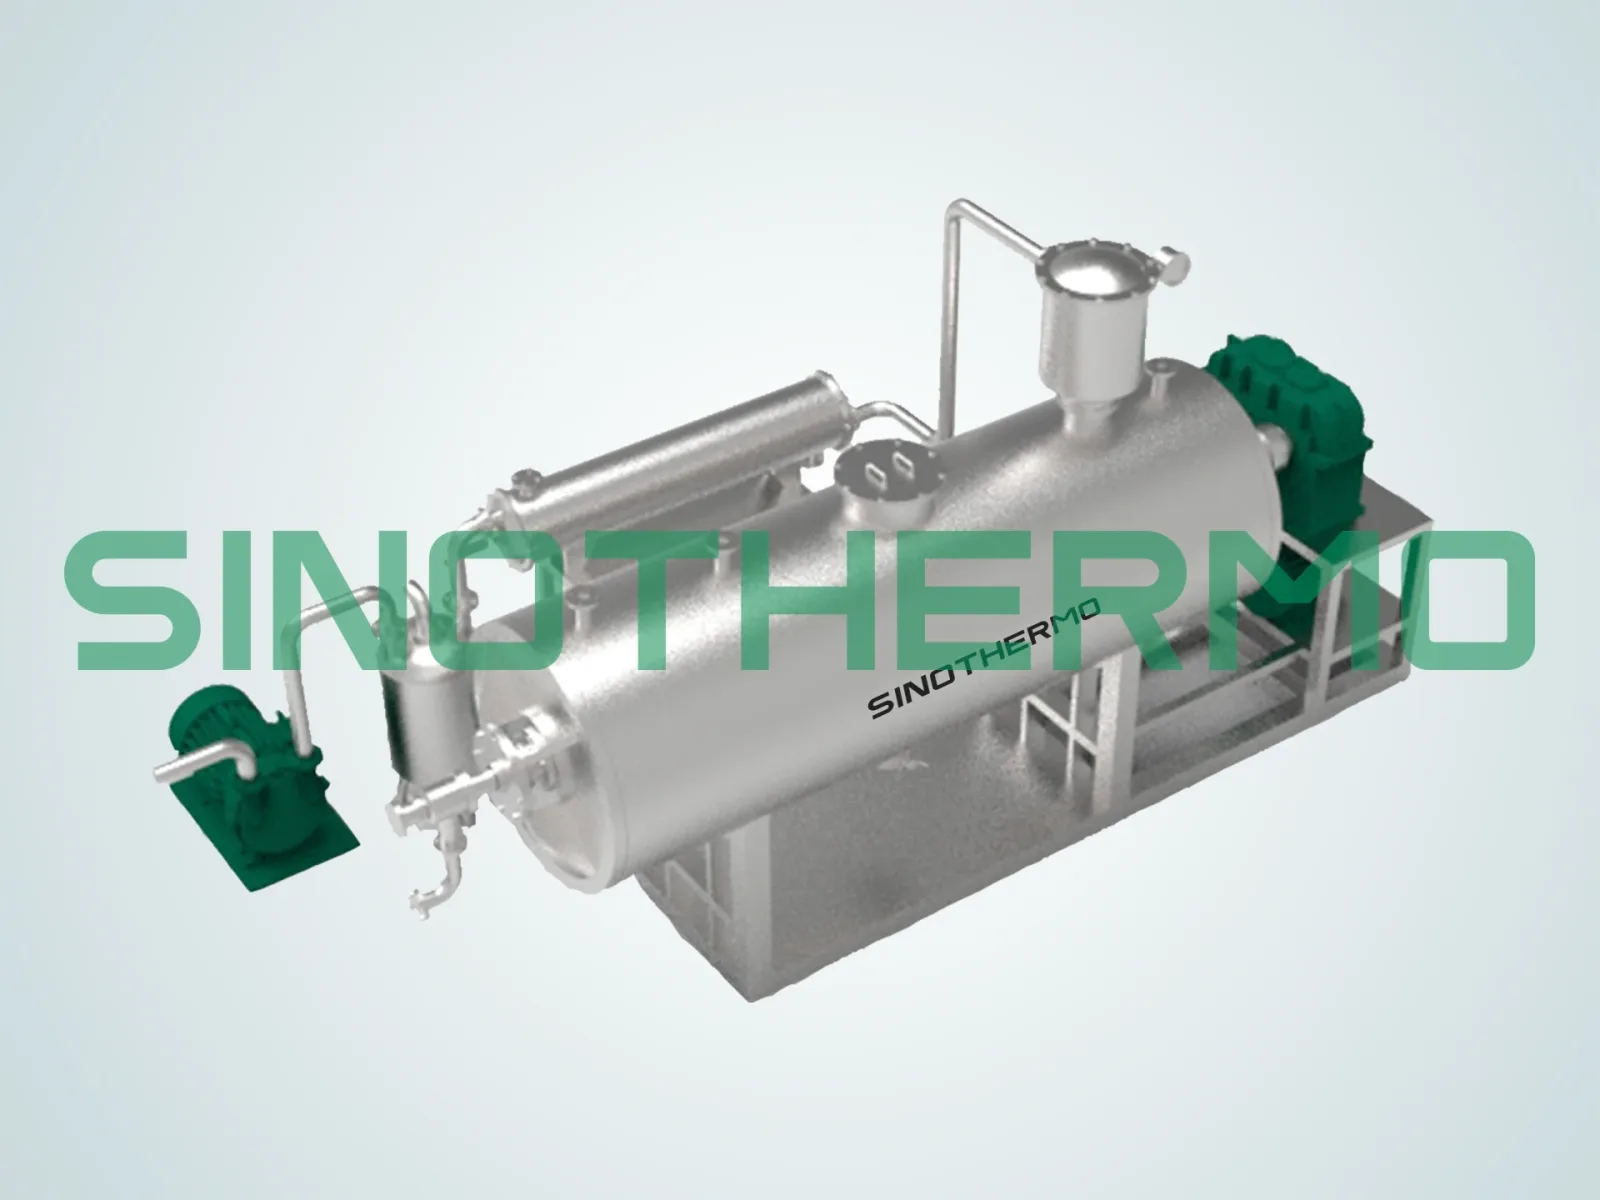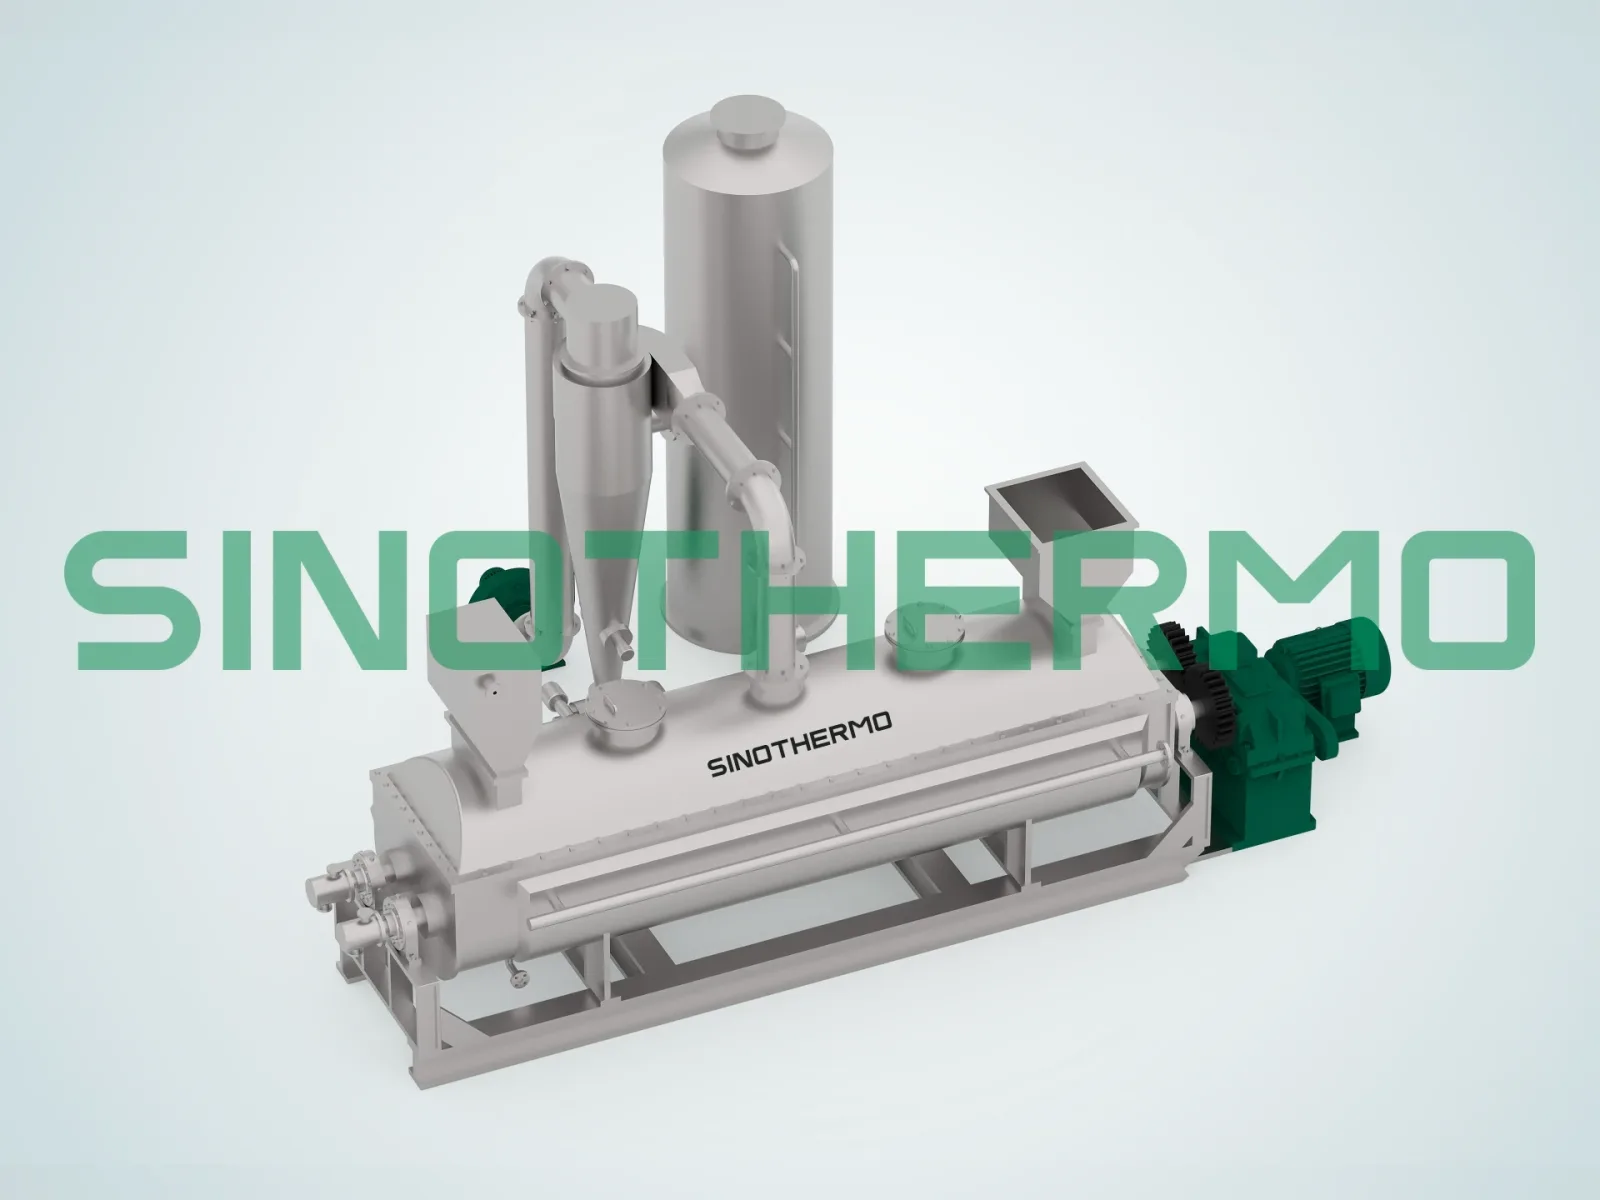
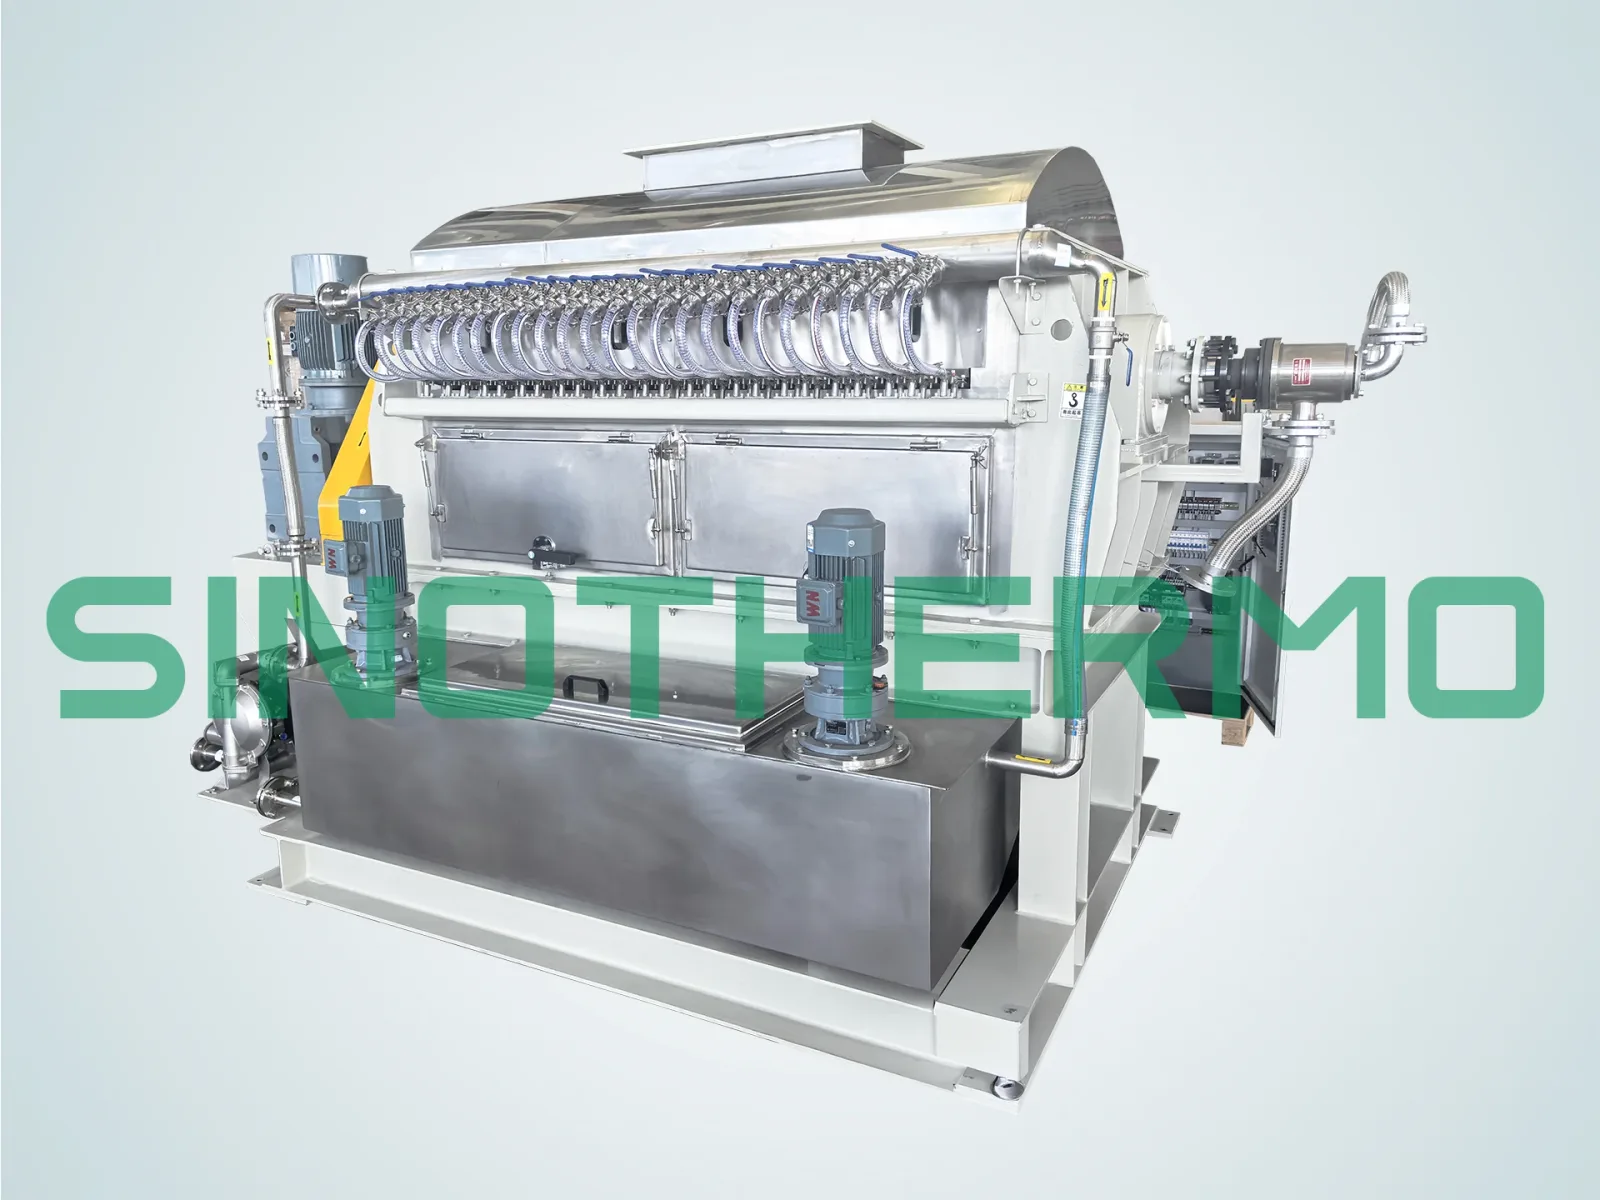
Die Kontakttrocknung erwärmt das Produkt über eine heiße Fläche, die es berührt; die Konvektionstrocknung erwärmt es mit heißer Luft, die durch oder um das Produkt strömt. Kontakttrockner (Vakuum-Rechen-, Schaufel-, Scheiben-, Platten-, Trommelschaber- und CD-Trockner) eignen sich für Pasten, Schlämme, lösungsmittelfeuchte und wärmeempfindliche Produkte und ermöglichen die Lösungsmittelrückgewinnung. Konvektionstrockner (Wirbelschicht-, Flash-, Band-, pneumatische und Sprühtrockner) eignen sich für rieselfähige oder zerstäubbare Produkte, bewältigen große Durchsätze und laufen kontinuierlich bei geringeren Investitionskosten. Meist entscheiden Aufgabeform und Temperaturgrenze, welches Verfahren das richtige ist.
Kurzer Überblick: zwei Wege, Wärme in feuchtes Material zu bringen
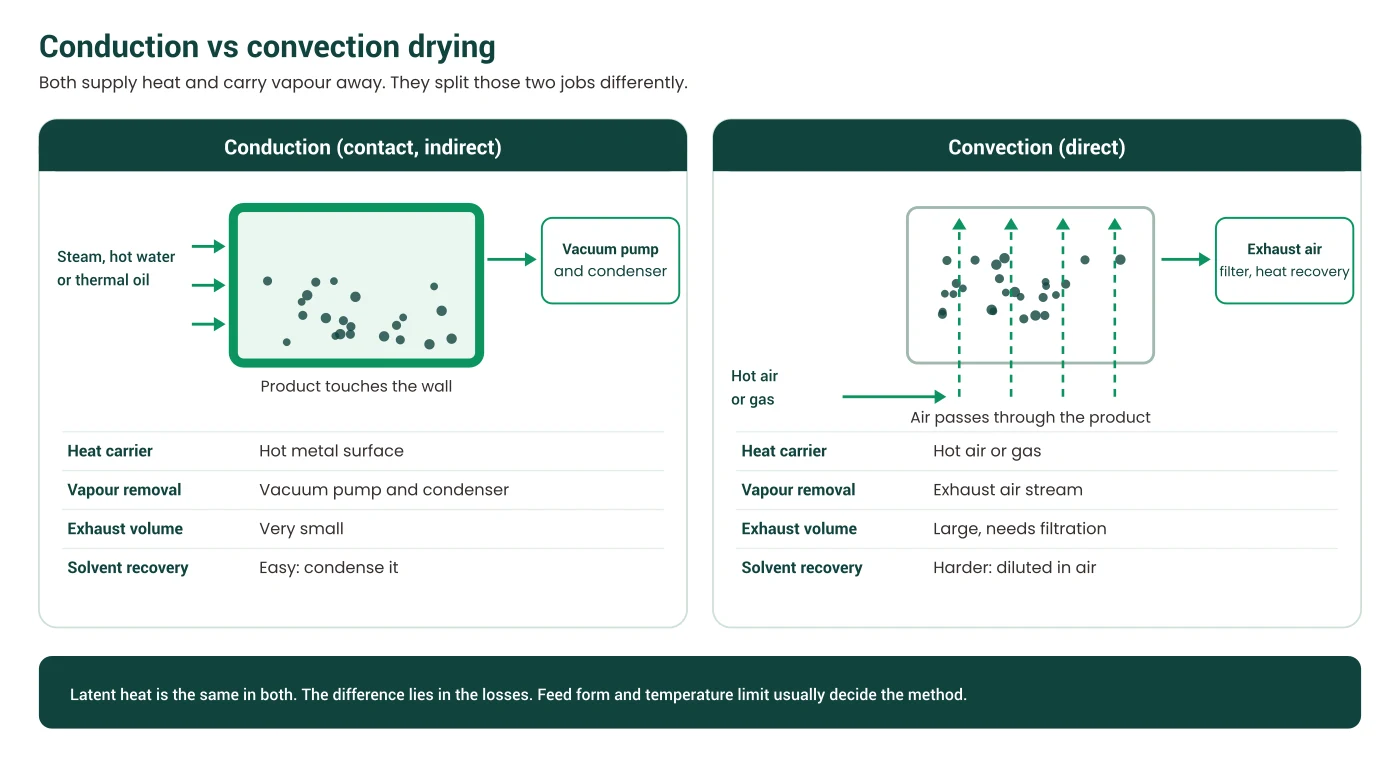
Trocknen sind zwei Aufgaben zugleich: Wärme zuführen, um Flüssigkeit in Dampf zu verwandeln, und den Dampf abführen. Die beiden Verfahren teilen diese Aufgaben unterschiedlich auf.
- Kontakttrocknung (indirekt). Wärme gelangt durch eine Metallwand von Dampf, Heißwasser oder Thermoöl in das Produkt. Der Dampf wird separat abgeführt, meist durch Vakuum und einen Kondensator. Durch das Produkt strömt wenig oder gar kein Gas.
- Konvektionstrocknung (direkt). Heißes Gas, meist Luft, strömt durch oder um das Produkt, gibt Wärme ab und trägt den Dampf im selben Strom davon. Die Heißluft ist Wärmeträger und Dampfträger zugleich.
Dieser eine Unterschied bestimmt fast alle anderen Unterschiede zwischen den beiden Familien.
Direkter Vergleich
| Kriterium | Kontakttrocknung | Konvektionstrocknung |
|---|---|---|
| Wärmeträger | Heiße Metallfläche | Heiße Luft oder Gas |
| Dampfabfuhr | Vakuumpumpe und Kondensator (oder kleine Spülung) | Abluftstrom |
| Typische Aufgabe | Flüssigkeiten, Schlämme, Pasten, Filterkuchen, lösungsmittelfeuchte Feststoffe | Rieselfähige Feststoffe, Granulate, Filterkuchen (Flash), zerstäubbare Flüssigkeiten (Sprühen) |
| Abluftvolumen | Sehr klein | Groß, erfordert Filterung und oft Wärmerückgewinnung |
| Lösungsmittelrückgewinnung | Einfach, durch Kondensation | Schwieriger, das Lösungsmittel ist in einem großen Luftstrom verdünnt |
| Wärmeempfindliche Produkte | Hervorragend unter Vakuum | Gut bei kurzer Verweilzeit |
| Sauerstoffkontakt | Gering, geschlossener Behälter | Hoch, außer bei umgewälztem Inertgas |
| Durchsatz | Mittel, Größe durch die Heizfläche bestimmt | Hoch, Größe durch das Luftvolumen bestimmt |
| Betrieb | Meist diskontinuierlich, teils kontinuierlich | Meist kontinuierlich |
| Staubhandhabung | Gering | Benötigt Zyklone und Schlauchfilter |
So funktioniert die Kontakttrocknung
In einem Kontakttrockner berührt das Produkt eine beheizte Fläche: einen Mantel, einen hohlen Rührer, eine Scheibe, eine Platte oder eine Trommel. Die Wärme wird durch Kontakt übertragen. Da keine Luft durch das Produkt geblasen wird, gibt es keinen Staubaustrag und nur sehr wenig Abluft zu behandeln. In Verbindung mit Vakuum trocknet das Produkt bei niedriger Temperatur in einem geschlossenen, sauerstoffarmen Behälter.
Zu den Kontakttrocknern von SINOTHERMO gehören:
- Vakuum-Rechentrockner, Vakuum-Schaufeltrockner und Vakuum-Horizontal-Scheibentrockner: Chargentrockner mit Rührwerk für Flüssigkeiten, Schlämme, Pasten und Maischen, Wärmequelle 50 bis 200 °C.
- Vakuum-Vertikalplattentrockner: kontinuierliche Trocknung loser Pulver und Granulate, Wärmequelle unter 200 °C.
- Vakuum-Trommelschabertrockner: kontinuierliche Dünnschichttrocknung dicker Pasten zu Flocken.
- CD-Trockner: kontinuierlicher Scheibentrockner für Flüssigkeiten und Pasten, mit einem angegebenen thermischen Wirkungsgrad von 80 bis 85 Prozent.
- Statischer Vakuum-Schranktrockner: Chargentrocknung auf Horden, Wärmequelle unter 100 °C.
Unsere Seite zur Kontakttrocknungstechnologie zeigt das gesamte Spektrum.
So funktioniert die Konvektionstrocknung
In einem Konvektionstrockner berührt heiße Luft das Produkt direkt. In einem Wirbelschichttrockner strömt Luft durch ein Granulatbett nach oben und hält es in der Schwebe. In einem Flash-Trockner werden Partikel in einem schnellen Luftstrom getragen. In einem Bandtrockner strömt Luft durch ein auf einem Siebband ausgebreitetes Bett. In einem Sprühtrockner trocknen Tröpfchen in einer Heißluftkammer.
Zu den Konvektionstrocknern von SINOTHERMO gehören:
- Spin-Flash-Trockner: Filterkuchen und lose Feststoffe, Zulufttemperatur 140 bis 220 °C.
- Pneumatischer Trockner: lose, nicht klebrige Feststoffe, Zulufttemperatur unter 200 °C.
- Bandtrockner: durchlässige Feststoffe auf einem Siebband, Zulufttemperatur unter 200 °C.
- Horizontaler Wirbelschichttrockner und vertikaler Wirbelschichttrockner: Pulver und Granulate, Zulufttemperatur unter 100 °C.
- Zentrifugal-Sprühtrockner: Flüssigkeiten zu Pulver, Zulufttemperatur 150 bis 500 °C.
Grundlagen der Wärmeübertragung: Warum sich die beiden Verfahren unterschiedlich verhalten
Der Wärmefluss folgt in jedem Trockner derselben Beziehung: Wärmestrom gleich Wärmeübergangskoeffizient mal Fläche mal Temperaturdifferenz. Die beiden Verfahren verbessern jeden dieser Faktoren auf andere Weise.
Bei Kontakttrocknern ist die Fläche der Hebel. Der Koeffizient zwischen einer Metallwand und einem nassen, gerührten Produkt ist hoch, solange das Produkt nass ist, und sinkt, wenn es trocknet und zu einem Pulver mit Luftspalten zwischen den Partikeln wird. Zur Leistungssteigerung fügt man Heizfläche hinzu: hohle Schaufeln, Scheiben, Platten oder einen größeren Mantel. Deshalb werden Kontakttrockner nach der Wärmeübertragungsfläche in Quadratmetern bewertet, etwa bei der Scheibentrockner-Baureihe mit 3.2 bis 19.2 m² Haupt-Heizfläche, und deshalb trocknet eine Maschine mit Hohlscheiben oder Hohlschaufeln schneller als ein einfacher Mantelbehälter gleichen Volumens.
Bei Konvektionstrocknern sind Luftvolumen und Temperatur die Hebel. Der Koeffizient zwischen heißer Luft und einem Partikel hängt von Luftgeschwindigkeit und Partikelgröße ab. Feine Partikel in einem schnellen Luftstrom, wie in einem Flash-Trockner, übertragen Wärme sehr schnell. Zur Leistungssteigerung bewegt man mehr Luft oder nutzt heißere Luft; deshalb werden Konvektionstrockner nach der Verdampfungsleistung bei einer angegebenen Zulufttemperatur bewertet, etwa bei der Spin-Flash-Trockner-Baureihe.
Die Phase fallender Trocknungsgeschwindigkeit trifft beide. Sobald die Oberfläche trocken ist, muss Feuchtigkeit aus dem Inneren des Produkts herausdiffundieren, und die Trocknungsgeschwindigkeit sinkt, gleich welches Verfahren Sie nutzen. Bei Kontakttrocknern kann die beheizte Fläche dann die Produkttemperatur schnell anheben, sodass die Produkttemperaturgrenze beachtet werden muss. Bei Konvektionstrocknern begrenzt der Sollwert der Lufttemperatur, wie heiß das Produkt werden kann.
Sicherheit und Umwelt
Sauerstoff und Staub. Ein Konvektionstrockner mischt heiße Luft mit feinem organischem Pulver, was ein Staubexplosionsrisiko erzeugen kann. Gegenmaßnahmen sind Zulufttemperaturgrenzen, Explosionsentlastung und bei manchen Produkten Inertgasumwälzung. Ein Vakuum-Kontakttrockner arbeitet in einem geschlossenen Behälter mit sehr wenig Sauerstoff, sodass das Risikoprofil ein anderes ist.
Lösungsmittel. Wird ein lösungsmittelfeuchtes Produkt in Heißluft getrocknet, gelangt Lösungsmitteldampf in die Abluft, wo er behandelt oder abgeschieden werden muss. In einem Vakuum-Kontakttrockner geht der Dampf zu einem Kondensator und kann zurückgewonnen werden, was sowohl sicherer als auch oft günstiger ist.
Emissionen und Lärm. Große Luftmengen bedeuten Ventilatoren, Filter und möglicherweise Emissionsminderung. Kontakttrockner haben eine deutlich kleinere Abluft.
Reinigung und Produktwechsel. Konvektionstrockner haben große Innenvolumina und Filter, die gereinigt werden müssen, während bei Kontakttrocknern mit Rührwerk die Innenflächen erreichbar sein müssen. In beiden Fällen sollten Reinigungszugang und Umrüstzeit bei der Spezifikation besprochen werden.
Energie und Kosten: Was sich wirklich unterscheidet
Die Verdampfungswärme ist gleich. Das Verdampfen eines Kilogramms Wasser braucht in beiden Verfahren etwa dieselbe Energie. Der Unterschied liegt in den Verlusten.
Konvektion verliert Wärme über die Abluft. Die heiße Luft, die den Trockner verlässt, trägt Wärme fort. Wärmerückgewinnung aus der Abluft kann den Wirkungsgrad verbessern, erfordert aber zusätzliche Ausrüstung.
Kontakttrocknung verliert wenig über die Abluft, weil der Dampf über einen Kondensator abgeführt wird und das Produkt durch eine Wand erwärmt wird. Der CD-Trockner gibt 80 bis 85 Prozent thermischen Wirkungsgrad an, ein Wert von der Produktseite. Vakuum erfordert Pumpenleistung, und bei tiefem Vakuum erhöhen Pumpe und Kondensator die Investitionskosten.
Investitionskosten. Für große Mengen rieselfähiger Produkte ist ein Konvektionstrockner meist günstiger pro kg/h verdampftem Wasser, weil sich die Lufttechnik gut skalieren lässt. Für kleine bis mittlere Mengen klebriger, wärmeempfindlicher oder lösungsmittelfeuchter Produkte sind Vakuum-Kontakttrockner oft im Vorteil, weil sie Produktverluste vermeiden, Lösungsmittelrückgewinnung bieten und wenig Abluftbehandlung brauchen.
Produktwert. Bei hochwertigen Produkten (pharmazeutische Zwischenprodukte, Feinchemikalien, Spezialpigmente) überwiegen die Qualitätsvorteile der Kontakttrocknung unter Vakuum in der Regel die Mehrkosten pro verdampftem Kilogramm.
Welches Verfahren für welches Material
| Material | Wahrscheinliche Wahl | Warum |
|---|---|---|
| Klebrige Paste oder Schlamm | Kontakt (Schaufel, Scheibe, Trommelschaber, CD) | Braucht eine beheizte Wand und Rühren oder einen dünnen Film |
| Lösungsmittelfeuchter Kuchen | Kontakt unter Vakuum | Geschlossenes System, Lösungsmittelrückgewinnung |
| Wärmeempfindliches Pulver | Kontakt unter Vakuum oder Konvektion mit kurzer Verweilzeit | Niedrige Temperatur oder kurze Einwirkung |
| Rieselfähige Granulate | Konvektion (Wirbelschicht, Band) | Luft strömt leicht durch das Bett |
| Filterkuchen zu feinem Pulver | Konvektion (Spin Flash) | Schnelle Trocknung mit Entklumpung |
| Pumpfähige Flüssigkeit zu Pulver | Konvektion (Sprühtrockner) | Zerstäubung ergibt feines Pulver |
| Sauerstoffempfindlich oder brennbar | Kontakt unter Vakuum | Wenig Sauerstoff, geschlossener Behälter |
Ein durchgerechnetes Beispiel
Die Zahlen sind illustrativ, keine Kundendaten.
Zwei Produkte werden im selben Werk hergestellt. Produkt A ist ein rieselfähiges Granulat mit 18 Prozent Feuchte, erzeugt mit 800 kg/h. Produkt B ist eine lösungsmittelfeuchte Paste mit 40 Prozent Lösungsmittel, erzeugt mit 150 kg pro Charge.
- Produkt A ist durchlässig und rieselfähig. Ein Wirbelschichttrockner oder Bandtrockner ist die natürliche Wahl, weil der Durchsatz hoch ist und Luft leicht durch das Bett strömt.
- Produkt B ist eine Paste mit brennbarem Lösungsmittel. Ein geschlossener Vakuumtrockner wie ein Vakuum-Schaufeltrockner ist die natürliche Wahl, weil er verhindert, dass Lösungsmitteldampf in Luft geblasen wird, die Lösungsmittelrückgewinnung ermöglicht und die klebrige Phase beherrscht.
Die beiden Produkte nutzen im selben Werk unterschiedliche Verfahren, weil ihre Aufgabeformen verschieden sind.
Häufige Fehler, die Sie vermeiden sollten
- 1.Nach dem Preis pro Maschine entscheiden. Vergleichen Sie die Kosten pro Kilogramm entferntes Wasser, einschließlich Abluftbehandlung und Vakuumsystem.
- 2.Konvektion bei klebriger Aufgabe einsetzen. Sie verstopft den Luftweg.
- 3.Kontakttrocknung für sehr hohe Durchsätze rieselfähigen Materials einsetzen. Die benötigte Heizfläche wird groß und teuer.
- 4.Die Abluft vergessen. Ein Konvektionstrockner braucht Filterung und gegebenenfalls Lösungsmittelabscheidung.
- 5.Sauerstoff ignorieren. Heiße Luft und feiner organischer Staub können Explosionsgefahren erzeugen.
- 6.Annehmen, ein Verfahren sei „besser“. Sie passen zu unterschiedlichen Aufgaben.
Vor der Spezifikation testen
Das Trocknungsverhalten hängt vom Material ab, also testen Sie es. SINOTHERMO führt kostenpflichtige Pilotversuche sowohl an Kontakt- als auch an Konvektionsanlagen durch, damit Sie die Verfahren an Ihrem eigenen Produkt vergleichen können. Pilotversuch anfragen und die Ergebnisse gehören Ihnen und können bei jedem Lieferanten verwendet werden. SINOTHERMO baut und verkauft Anlagen und bietet keine Lohntrocknung an. Zur Auswahl unter allen Trocknertypen siehe Wie wählt man einen Industrietrockner.
Häufig gestellte Fragen
Was ist der Unterschied zwischen Kontakt- und Konvektionstrocknung?
Die Kontakttrocknung erwärmt das Produkt über eine heiße Fläche in Berührung mit ihm. Die Konvektionstrocknung erwärmt es mit heißer Luft, die durch oder um das Produkt strömt.
Was ist energieeffizienter, Kontakt- oder Konvektionstrocknung?
Die Verdampfungswärme ist gleich, aber die Kontakttrocknung verliert meist weniger Wärme über die Abluft. Die Konvektion kann sich mit Wärmerückgewinnung annähern. Die Produktseite des CD-Trockners gibt 80 bis 85 Prozent thermischen Wirkungsgrad an.
Ist ein Vakuumtrockner ein Kontakttrockner?
Die meisten industriellen Vakuumtrockner sind Kontakttrockner. Sie heizen durch eine Wand und führen den Dampf über einen Kondensator ab.
Welches Verfahren ist für wärmeempfindliche Produkte besser?
Die Kontakttrocknung unter Vakuum trocknet bei niedriger Temperatur. Auch die Konvektion kann funktionieren, wenn die Verweilzeit sehr kurz ist, etwa bei Flash- und Sprühtrocknern.
Können Kontakttrockner Lösungsmittel zurückgewinnen?
Ja. Der Dampf geht zu einem Kondensator, sodass das Lösungsmittel aufgefangen werden kann.
Welcher Trockner ist für große Durchsätze besser?
Konvektionstrockner skalieren für große Mengen rieselfähiger Produkte meist besser.
Bietet SINOTHERMO Lohntrocknung an?
Nein. SINOTHERMO baut und verkauft Trocknungsanlagen und bietet kostenpflichtige Pilotversuche an.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-Mail: mark.gu@sinothermo.com
Telefon: +86 18021972660