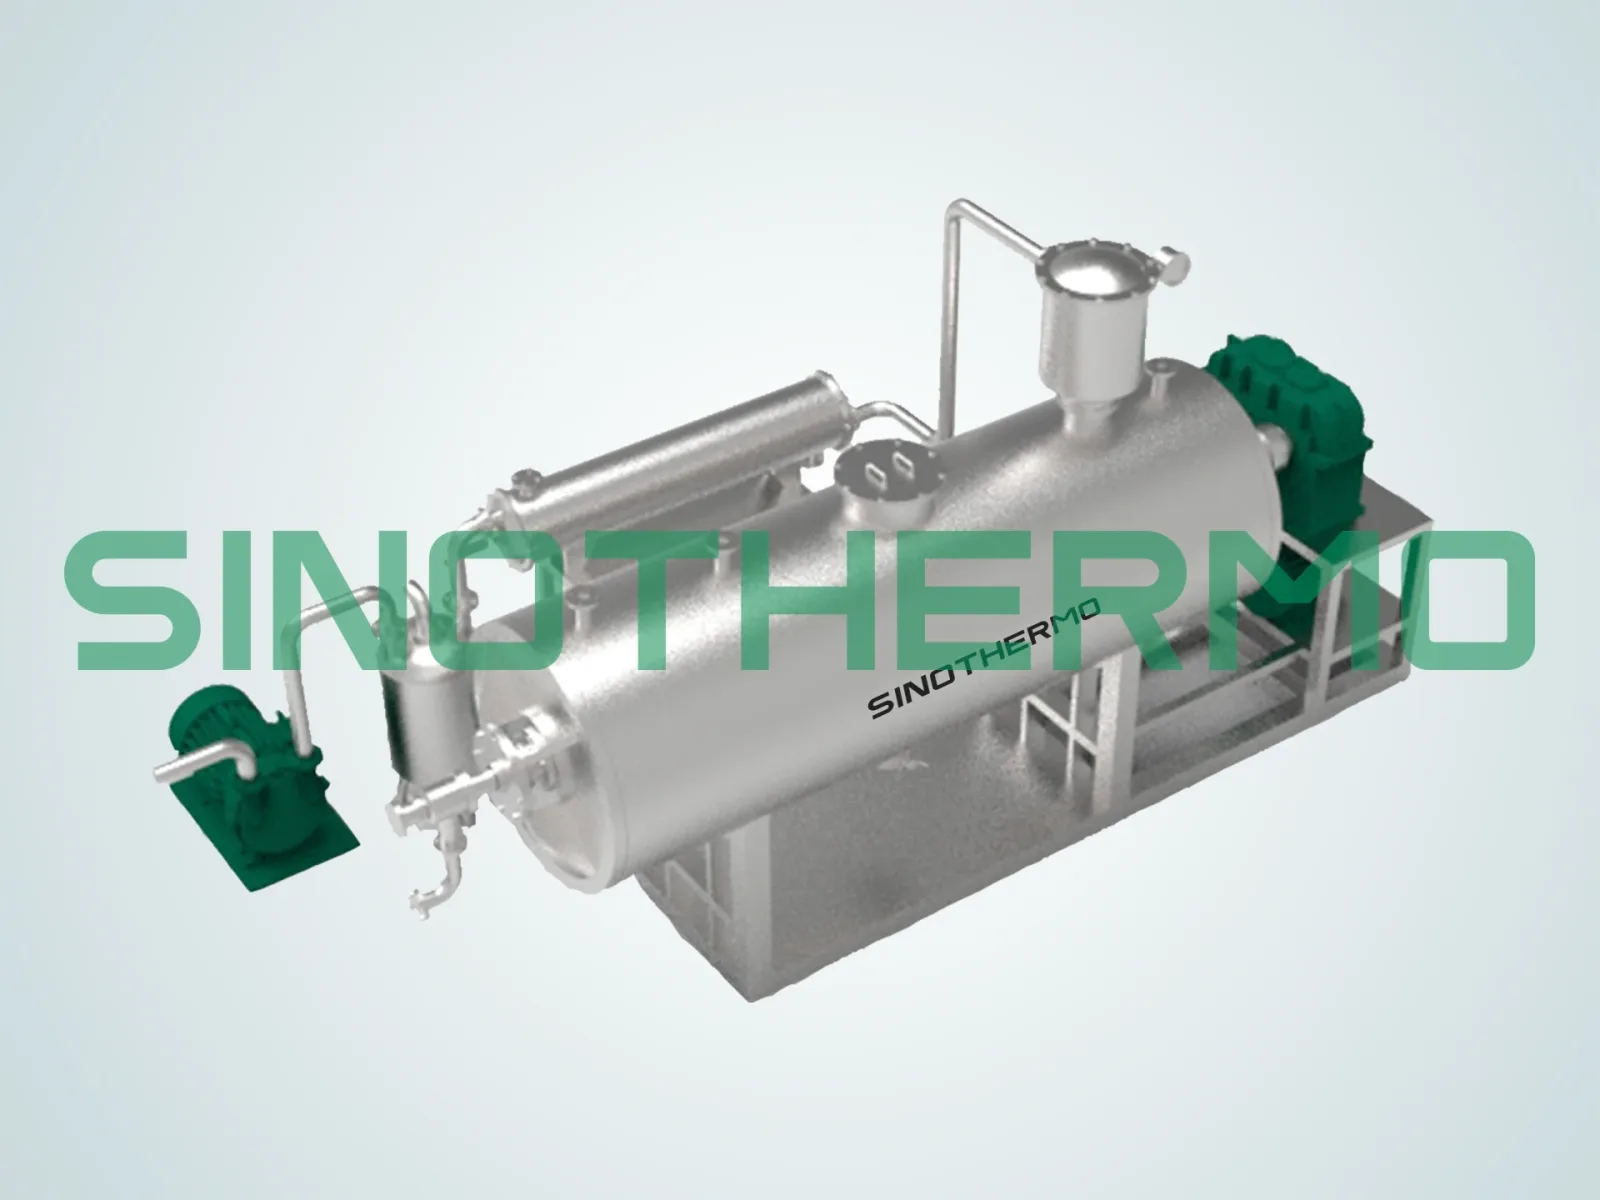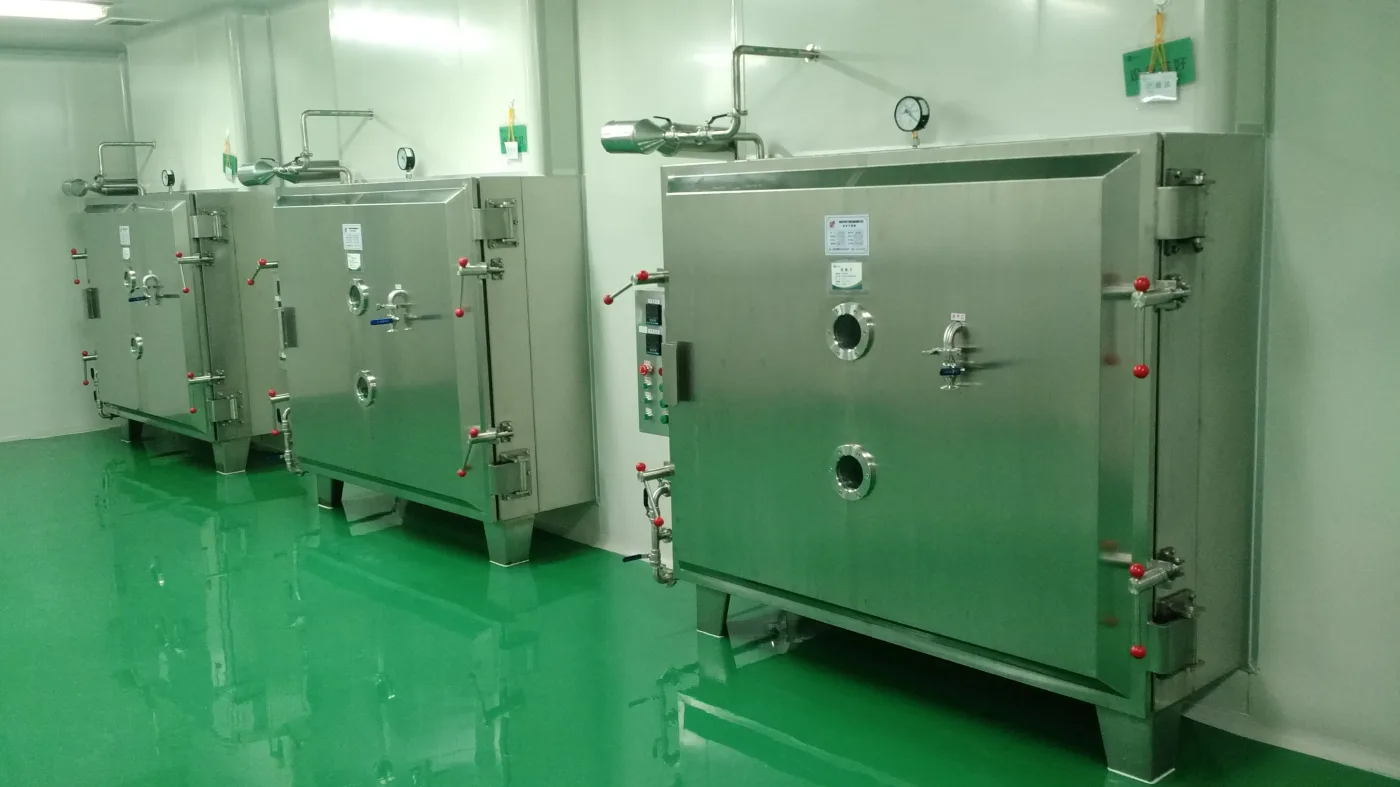
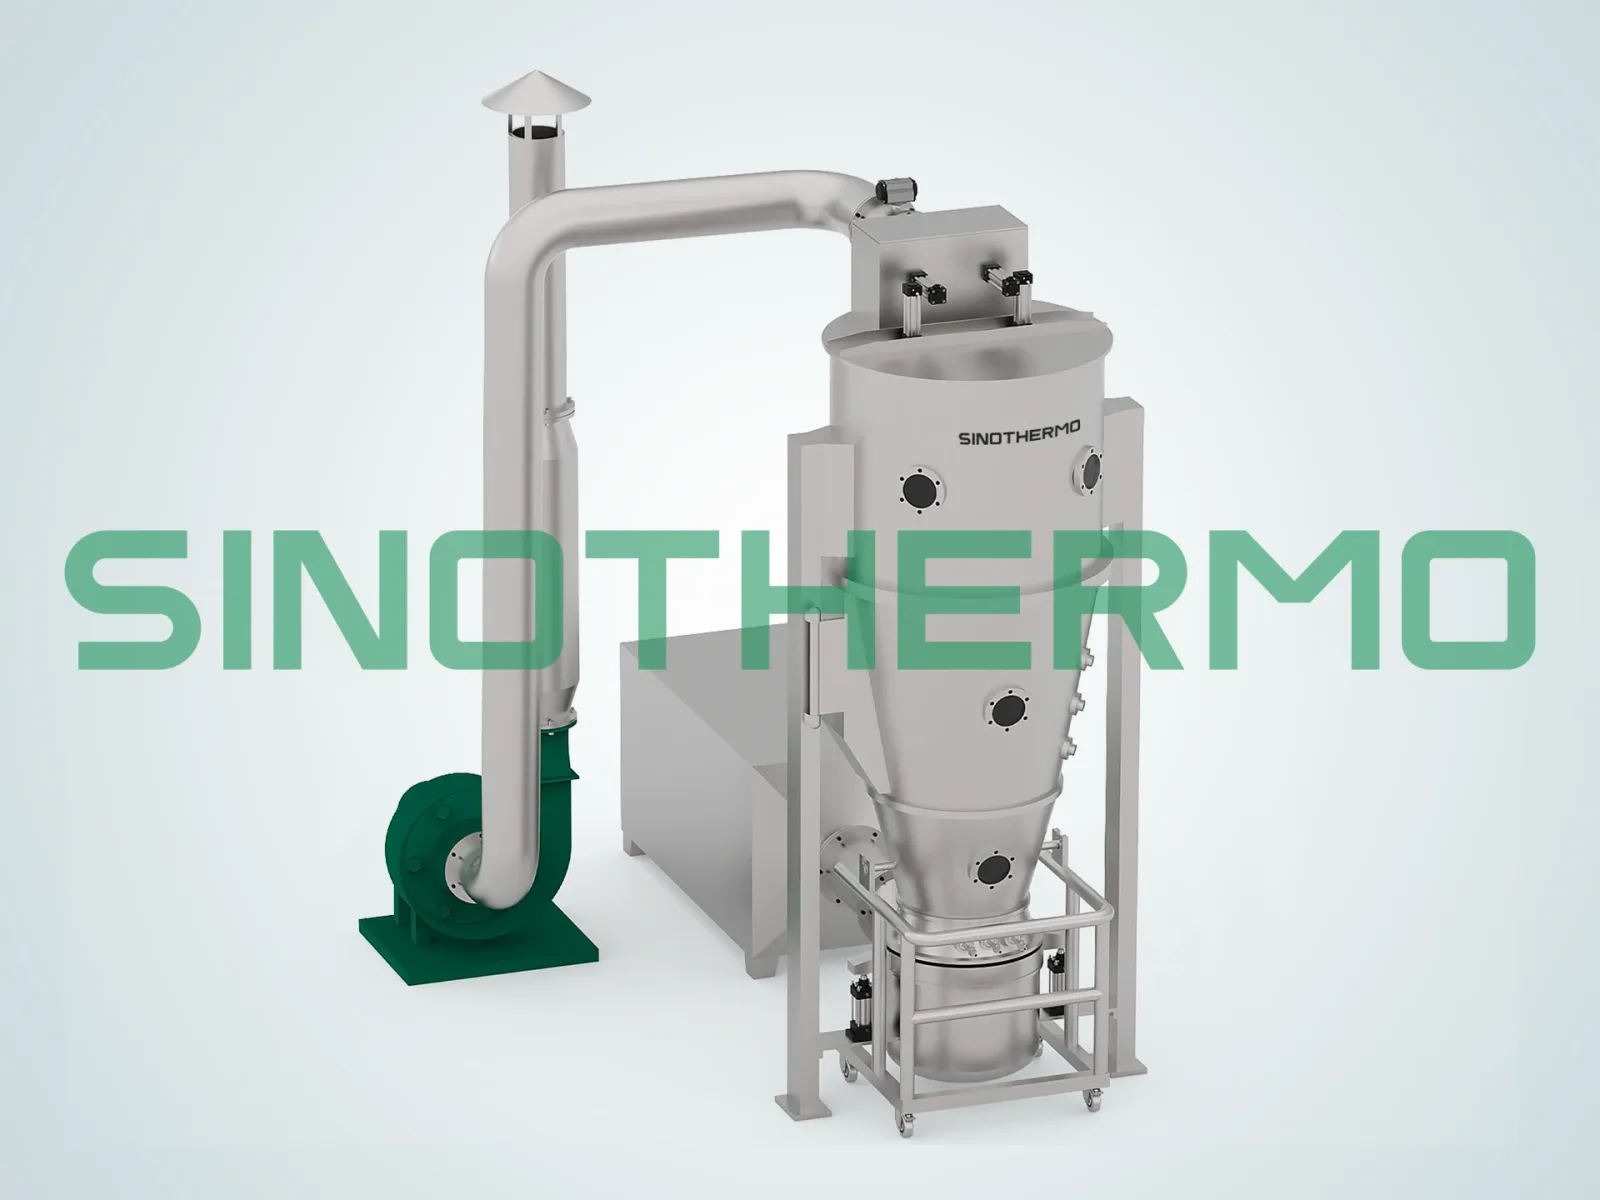
Beide Maschinen halten Partikel in einem aufwärts gerichteten Heißluftstrom in der Schwebe. Der Unterschied liegt in einer einzigen Sache: Ein Granulator versprüht flüssiges Bindemittel in das fluidisierte Bett, damit kleine Partikel zu größeren Granulaten zusammenkleben, während ein Trockner lediglich Feuchtigkeit entfernt. Dasselbe Gefäß kann oft beides — erst granulieren, dann die Granulate in derselben Charge trocknen —, weshalb die Begriffe austauschbar verwendet werden und Käufer verwirrt sind.
Die praktische Frage ist nicht, welche Maschine "besser" ist. Sie lautet, ob Ihr Prozess die Partikelgröße ändern muss oder lediglich Wasser entfernen soll.
Kurzer Kontext: warum die Verwechslung so hartnäckig ist
Ein Wirbelschichtgranulator ist mechanisch gesehen ein Wirbelschichttrockner mit einem aufgeschraubten Sprühsystem — genau deshalb werden die beiden in Gesprächen, in Ausschreibungen und manchmal in Lieferantenangeboten vermischt, die nicht klar machen, welche Fähigkeit tatsächlich enthalten ist. Die Verwechslung hat reale Kosten: Käufer, die Granulierung benötigen, aber einen einfachen Trockner spezifizieren, entdecken die Lücke erst, wenn die Maschine bereits in der Produktionshalle steht, und Käufer, die für einen vollständigen Granulator bezahlen, obwohl sie nur trocknen mussten, haben für ein Sprühsystem, Pumpen und Steuerungen zu viel ausgegeben, die sie nie nutzen werden.
Was Fluidisierung bewirkt
Luft wird durch einen perforierten Verteilerboden unterhalb eines Partikelbetts nach oben geblasen. Unterhalb einer kritischen Geschwindigkeit bleibt das Bett ruhig liegen. Bei der minimalen Fluidisierungsgeschwindigkeit gleicht der Strömungswiderstand das Partikelgewicht aus, und das Bett verhält sich wie eine siedende Flüssigkeit — Partikel zirkulieren, das Bett dehnt sich aus, und jedes Partikel ist von heißem Gas umgeben.
Daraus folgen zwei Konsequenzen, die erklären, warum Wirbelschichten so weit verbreitet sind:
- Enorme Kontaktfläche zwischen Gas und Partikel — die Trocknung ist schnell und gleichmäßig, ohne Hotspots und ohne übertrockneten Anteil
- Partikel sind beweglich und einzeln zugänglich — genau das macht es möglich, Bindemittel auf sie zu sprühen
Wirbelschichttrockner: Feuchtigkeit entfernen
Feuchtes partikelförmiges Material wird in erwärmter Luft fluidisiert; Feuchtigkeit verdampft und verlässt das System mit der Abluft.
Geeignet für frei fließende Granulate, Kristalle und Pulver, die gut fluidisieren, typischerweise im Bereich von 50 µm bis mehrere Millimeter. Die Trocknung ist schnell (oft Minuten statt Stunden) und schonend, da die Partikel im Gas schweben, statt über Metall geschleift zu werden.
Typische Anwendungen: Trocknen pharmazeutischer Granulate vor der Tablettierung, Lebensmittelpulver, Feinchemikalien, Düngemittel, Kunststoffgranulat und Batteriematerialien.
Die wesentliche Einschränkung ist, dass das Material tatsächlich fluidisieren muss. Sehr feine, kohäsive Pulver bilden Kanäle oder tote Zonen; sehr breite Partikelgrößenverteilungen führen dazu, dass Feinanteile mitgerissen werden, während grobe Partikel liegen bleiben; klebrige Materialien verklumpen unkontrolliert. Wo dies ein Problem darstellt, unterstützt eine Vibrationswirbelschicht mit mechanischer Vibration.
Wirbelschichtgranulator: Partikel aufbauen
Gefäß und Fluidisierung sind identisch. Hinzu kommt ein Bindemittel-Sprühsystem — Düsen, die flüssiges Bindemittel in das fluidisierte Bett abgeben, sowie die Steuerung, um die Sprührate im Verhältnis zur Trocknungsrate zu regeln.
Der Mechanismus:
- 1.Feines Pulver wird fluidisiert
- 2.Bindemittellösung wird als feine Tröpfchen auf die bewegten Partikel gesprüht
- 3.Benetzte Partikeloberflächen werden klebrig; kollidierende Partikel haften aneinander und bilden Brücken
- 4.Gleichzeitiges Trocknen verfestigt diese Brücken zu dauerhaften Granulaten
- 5.Die Granulate wachsen mit fortlaufendem Zyklus, bis die Zielgröße erreicht ist
- 6.Die Besprühung stoppt, und derselbe Luftstrom trocknet die Granulate auf die Endfeuchte
Warum überhaupt granulieren? Feine Pulver fließen schlecht, entmischen sich, erzeugen Staub und verpressen sich uneinheitlich. Granulierung erzeugt frei fließende Partikel mit besserer Handhabung, gleichmäßiger Zusammensetzung, kontrollierter Schüttdichte, geringerer Staubexposition und verbesserter Auflösung. Bei der Tablettierung ist sie oft entscheidend für das Erreichen von Gewichts- und Gehaltsgleichförmigkeit.
Die kritische Steuergröße ist das Gleichgewicht zwischen Sprührate und Verdampfungsrate. Wird zu schnell gesprüht, wird das Bett überbenetzt, verklumpt unkontrolliert und kollabiert — ein "Wet Quench", der klassische Fehlermodus. Wird zu langsam gesprüht, trocknet das Bindemittel, bevor sich Brücken bilden, und erzeugt Feinanteil statt Granulate. Dieses Gleichgewicht ist der Grund, warum Granulierung ein deutlich anspruchsvollerer Prozess ist als reines Trocknen.
Gegenüberstellung
| Wirbelschichttrockner | Wirbelschichtgranulator | |
|---|---|---|
| Zweck | Feuchtigkeit entfernen | Partikel vergrößern |
| Bindemittelbesprühung | Keine | Erforderlich |
| Partikelgröße | Unverändert (etwas Abrieb) | Vergrößert, kontrolliert |
| Prozesssteuerung | Temperatur, Luftstrom, Zeit | + Sprührate, Zerstäubungsdruck, Düsenposition |
| Zyklusdauer | Minuten | Länger — erst Wachstum, dann Trocknung |
| Schwierigkeit | Unkompliziert | Erfordert Prozessentwicklung |
| Investitionskosten | Basisniveau | Höher — Sprühsystem, Pumpen, Steuerung |
| Ergebnis | Getrocknete Version des Ausgangsmaterials | Ein anderes, technisch konstruiertes Produkt |
Kann ein Gefäß beides?
Ja, und das ist die übliche Anordnung in pharmazeutischen und feinchemischen Anlagen. Ein Wirbelschichtgranulator ist ein Wirbelschichttrockner mit hinzugefügtem Sprühsystem, sodass eine einzige Charge granuliert und anschließend getrocknet werden kann.
Fügt man einen Wurster-Einsatz hinzu (ein Steigrohr mit Bottom-Spray), überzieht dasselbe Gefäß auch Partikel — für Geschmacksmaskierung, Feuchtigkeitsbarrieren oder kontrollierte Freisetzung. Das ergibt eine einzige Maschine, die Trocknen, Granulieren und Überziehen abdeckt, das Konzept des Wirbelschicht-Prozessors.
Wählen Sie die reine Trocknungsmaschine, wenn Sie niemals die Partikelgröße ändern müssen. Sie ist günstiger, einfacher und leichter zu bedienen und zu reinigen.
Wählen Sie den Granulator, wenn Sie Partikel vergrößern müssen oder dies erwarten. Das nachträgliche Aufrüsten eines einfachen Trockners mit einem Sprühsystem ist möglich, aber in der Regel teurer und weniger gut integriert, als die Fähigkeit von vornherein mitzukaufen.
Top-Spray, Bottom-Spray, tangential
| Konfiguration | Düsenposition | Am besten geeignet für |
|---|---|---|
| Top-Spray | Über dem Bett, nach unten sprühend | Granulierung — am einfachsten, am häufigsten |
| Bottom-Spray (Wurster) | Im Verteiler, nach oben sprühend | Überziehen — gleichmäßiger Film, Partikel passieren die Düse auf einem organisierten Pfad |
| Tangential / rotierend | Seite einer rotierenden Scheibe | Hochdichte Granulate, Schichtaufbau, Pellets |
Für die Granulierung ist Top-Spray Standard. Für das Überziehen ist Bottom-Spray deutlich besser, weil das Steigrohr die Partikelbewegung organisiert, sodass jedes Partikel die Düse wiederholt auf einem konsistenten Pfad passiert — was eine gleichmäßige Filmdicke ergibt, die eine zufällige Zirkulation nicht liefern kann.
Was zu spezifizieren ist
- Chargengrößenbereich — und die kleinste Charge, die noch ordnungsgemäß fluidisiert (wichtig für F&E und kleine Kampagnen)
- Luftaufbereitung — Heizleistung, Entfeuchtung bei schwankender Umgebungsfeuchte, Filterklasse
- Verteilerboden-Design, abgestimmt auf Ihre Partikelgröße
- Filtersystem — Rüttel-, Pulsstrahl- oder Kartuschentyp, und wie es gereinigt wird, ohne die Charge zu unterbrechen
- Sprühsystem (Granulator) — Düsentyp, Anzahl, Position, Steuerung der Zerstäubungsluft, peristaltische oder massendurchflussgesteuerte Bindemittelzufuhr
- Sprühratensteuerung und Rückkopplung — die wichtigste einzelne Prozesssteuerung
- Produkttemperatur- und Abluftfeuchtemessung — zur Endpunktbestimmung
- Explosionsschutz — bei organischen Lösemittel-Bindemitteln verpflichtend, und auch bei wässrigen Systemen prüfenswert (Staubexplosionsrisiko)
- Werkstoffe und Oberflächengüte — 316L, dokumentierte Ra-Werte für Pharma
- Reinigung — CIP-Fähigkeit oder herausnehmbare Schale mit nachgewiesenem Zugang
- Containment bei der Entladung für hochwirksame Produkte
- Datenprotokollierung — GMP-konforme Chargenprotokolle
- Versuch mit Ihrem Material — ob es fluidisiert und wie das Sprüh-/Verdampfungsfenster aussieht, ist empirisch zu ermitteln
Häufige Fehler, die vermieden werden sollten
- "Eine Wirbelschicht" spezifizieren, ohne anzugeben, ob Granulierung benötigt wird. Das Gefäß sieht in einer allgemeinen Anordnungszeichnung ähnlich aus; Sprühsystem, Steuerung und Validierungsumfang sind es kostenmäßig nicht.
- Die für die Granulierung benötigte Prozessentwicklungszeit unterschätzen. Trocknen ist größtenteils eine Frage von Luftstrom und Temperatur; Granulierung erfordert das Finden eines stabilen Sprühraten-Fensters, was echte Entwicklungsläufe erfordert.
- Volle Granulierungsfähigkeit für ein Produkt kaufen, das nur jemals getrocknet wird. Sprühsystem, Pumpen und zusätzliche Steuerungen sind ein echter Kostenaufschlag — zahlen Sie dafür nur, wenn der Prozess tatsächlich Partikelvergrößerung benötigt.
- Die Sprührate als einmal eingestellten, unveränderlichen Parameter behandeln. Sie benötigt aktive Steuerung und Rückkopplung gegen die Verdampfungsrate; Abweichungen in beide Richtungen riskieren einen Wet Quench oder übermäßigen Feinanteil.
- Top-Spray für eine Überzugsanwendung wählen, weil es günstiger ist. Die Gleichmäßigkeit des Überzugs hängt vom organisierten Partikelpfad ab, den ein Wurster-Einsatz bietet — Top-Spray-Überziehen ist möglich, aber weit weniger gleichmäßig, und diese Lücke zeigt sich in der Freisetzungsrate oder der Leistung der Geschmacksmaskierung.
Wo SINOTHERMO ins Bild passt
Wir bauen Wirbelschichttrockner, Wirbelschichtgranulatoren und Wurster-Beschichtungssysteme, sodass sich die Empfehlung nach Ihrem Prozess richten kann und nicht nach unserem Katalog.
Zwei Fragen entscheiden über die Spezifikation, und keine lässt sich auf dem Papier beantworten: Fluidisiert Ihr Material ordnungsgemäß, und welche Sprührate kann es ohne Überbenetzung aufnehmen? Unser Pilotlabor ermittelt beides — minimale Fluidisierungsgeschwindigkeit, Trocknungskurve, Granulatwachstum in Abhängigkeit von der Sprührate, erreichbare Granulatgrößenverteilung, und das Prozessfenster mit Sicherheitsspanne. Pilotversuche sind eine kostenpflichtige Vorverkaufs-Ingenieurdienstleistung, und Sie behalten den vollständigen Bericht — genau die Daten, die ein Produktions-Lastenheft benötigt.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Wirbelschichtgranulator und einem Wirbelschichttrockner?
Ein Wirbelschichttrockner entfernt lediglich Feuchtigkeit aus Partikeln, die in heißer Luft schweben. Ein Wirbelschichtgranulator fügt ein Bindemittel-Sprühsystem hinzu, sodass feines Pulver zu größeren Granulaten zusammenklebt, die anschließend in derselben Charge getrocknet werden. Das Gefäß und die Fluidisierung sind identisch; das Sprühsystem und seine Steuerung machen den Unterschied aus.
Kann ein Wirbelschichtgranulator auch trocknen?
Ja — Granulierung und Trocknung finden normalerweise in derselben Charge statt. Bindemittel wird versprüht, während das Bett fluidisiert ist, die Granulate wachsen, dann stoppt die Besprühung und derselbe Heißluftstrom trocknet sie auf die Endfeuchte. Mit einem zusätzlichen Wurster-Einsatz kann dasselbe Gefäß auch Partikel überziehen.
Warum ein Pulver granulieren, statt es direkt zu verwenden?
Feine Pulver fließen schlecht, entmischen sich, erzeugen Staub und verpressen sich uneinheitlich. Granulierung liefert frei fließende Partikel mit gleichmäßiger Zusammensetzung, kontrollierter Schüttdichte, geringerer Staubexposition und besserer Auflösung — oft entscheidend für gleichbleibendes Tablettengewicht und Gehaltsgleichförmigkeit.
Was ist das häufigste Problem bei der Wirbelschichtgranulierung?
Überbenetzung. Wird Bindemittel schneller versprüht, als das Bett es verdampfen kann, werden die Partikel zu klebrig, verklumpen unkontrolliert und das Bett kollabiert — ein "Wet Quench". Der umgekehrte Fehler, zu langsames Besprühen, lässt das Bindemittel trocknen, bevor sich Brücken bilden, und erzeugt Feinanteil statt Granulate. Das Ausbalancieren von Sprührate gegen Verdampfungsrate ist das zentrale Steuerungsproblem.
Was ist der Unterschied zwischen Top-Spray und Bottom-Spray?
Top-Spray, mit der Düse oberhalb des Betts, ist die Standardkonfiguration für die Granulierung. Bottom-Spray (Wurster), mit Düsen im Verteilerboden, die durch ein Steigrohr nach oben sprühen, liefert eine weit gleichmäßigere Beschichtung, da die Partikel die Düse wiederholt auf einem organisierten Pfad passieren — genau das, was Filmgleichmäßigkeit erfordert.
Ob Ihr Pulver fluidisiert und welche Sprührate es verträgt, lässt sich nur messen.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Pilottest anfordern
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-Mail: mark.gu@sinothermo.com
Telefon: +86 18021972660