Bei der Sprühtrocknung legt die Eintrittstemperatur fest, wie viel Wärme der Prozess liefern kann, und die Austrittstemperatur zeigt, wie trocken das Pulver ist und wie heiß das Produkt war. Die Austrittstemperatur ist die Größe, die Sie regeln. Sie stellen sie über die Aufgabemenge ein, und die Eintrittstemperatur wählen Sie so, dass der Trockner genug Kapazität hat, ohne zu überschreiten, was Ihr Produkt verträgt.
Die meisten Sprühtrocknungsprobleme, die nach „falscher Temperatur“ aussehen, sind in Wahrheit eine Fehlanpassung dieser beiden Zahlen an das Material. Ein klebriges Pulver, ein zu feuchtes Pulver, ein Pulver, das Wirkung verloren hat: Jedes hat eine Temperaturerklärung und jedes eine andere Lösung. Dieser Leitfaden erklärt, was Ein- und Austrittstemperatur bewirken, wie sie zusammenhängen, typische Bereiche für verschiedene Materialien und eine schrittweise Abstimmung.
Kurzer Kontext: zwei Temperaturen, zwei Aufgaben
Die Eintrittstemperatur ist die Temperatur des Trocknungsgases beim Eintritt in die Kammer. Sie bestimmt die zum Verdampfen von Wasser verfügbare Wärme. Eine höhere Eintrittstemperatur bedeutet bei gleichem Luftstrom mehr Verdampfungsleistung, sodass ein kleinerer oder billigerer Trockner dieselbe Aufgabe erfüllen kann.
Die Austrittstemperatur ist die Temperatur des Gases beim Verlassen der Kammer, gemessen vor der Pulverabscheidung. Sie spiegelt die nach der Verdampfung verbleibende Wärme wider. Bei gegebenem Luftstrom steigt sie, wenn Sie weniger Flüssigkeit aufgeben, und fällt, wenn Sie mehr aufgeben.
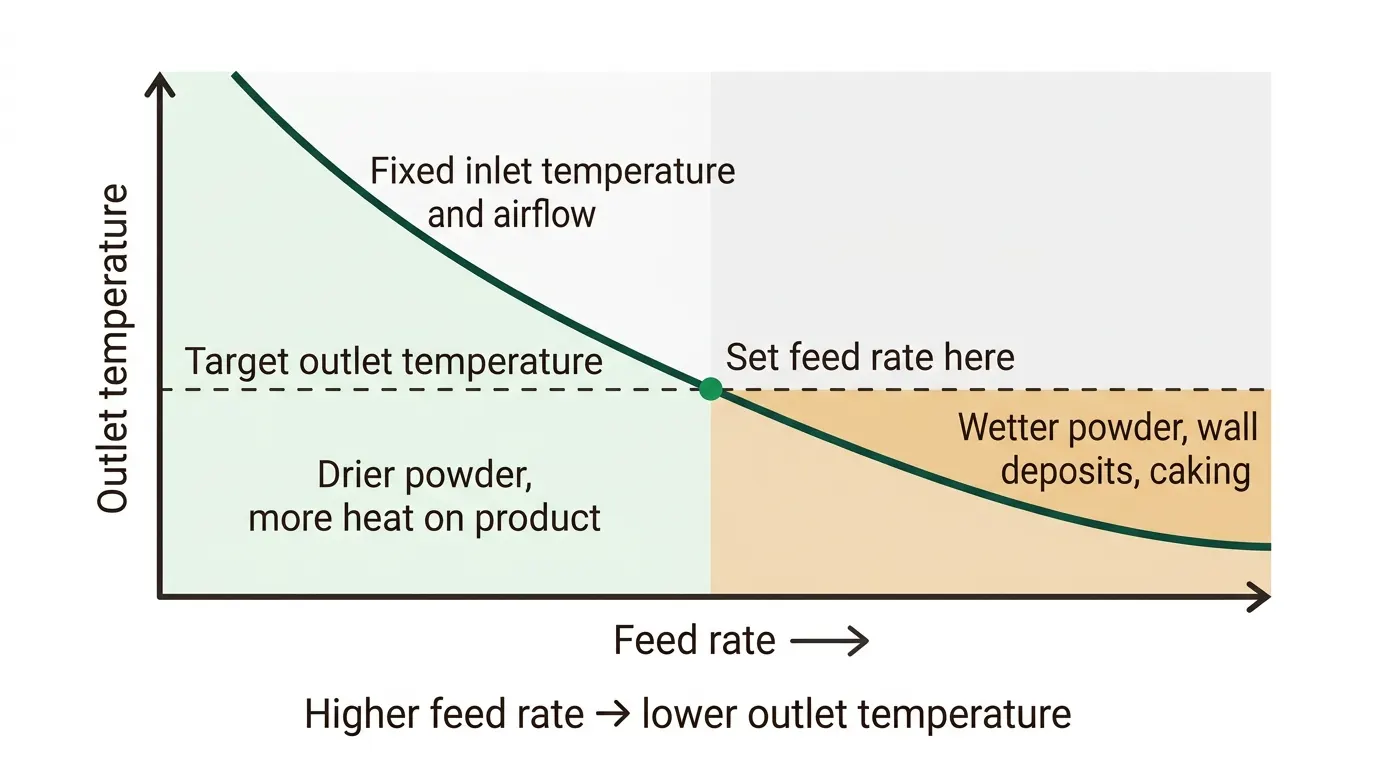
Die Austrittstemperatur ist wichtiger, weil sie der beste praktische Indikator für zwei Dinge zugleich ist: die Restfeuchte des Pulvers und die Temperatur, die die getrockneten Partikel erreicht haben. Sie können sie nicht direkt einstellen. Sie regeln sie indirekt: Erhöhen Sie die Aufgabemenge, sinkt die Austrittstemperatur; verringern Sie sie, steigt sie.
Den vollständigen Mechanismus finden Sie unter Funktionsweise der Sprühtrocknung.
Wie die beiden Temperaturen zusammenhängen
Die zum Verdampfen von Wasser gelieferte Wärme stammt aus dem Temperaturabfall des Gases zwischen Ein- und Austritt. Vereinfacht gleicht die dem Gas entzogene Wärme der Wärme, die zum Verdampfen des Wassers und zum Erwärmen von Aufgabegut und Produkt verbraucht wird, plus Verluste.
Daraus ergeben sich drei nützliche Faustregeln:
- 1.Bei konstanter Eintrittstemperatur und konstantem Luftstrom senkt eine höhere Aufgabemenge die Austrittstemperatur, weil mehr Wasser mehr Wärme braucht. Das Pulver kommt feuchter heraus.
- 2.Bei konstanter Aufgabemenge erhöht eine höhere Eintrittstemperatur die Austrittstemperatur, und das Pulver kommt trockener heraus.
- 3.Die Differenz zwischen Ein- und Austritt ist Ihr Wärmebudget im Betrieb. Eine sehr kleine Differenz bedeutet, dass der Trockner unterlastet und ineffizient ist. Eine sehr große Differenz bedeutet, dass Sie den Trockner stark belasten und bei jeder Änderung feuchtes Pulver riskieren.
Tröpfchen erreichen nicht die Gastemperatur, solange sie noch Wasser enthalten. Die Verdunstung hält die Partikeloberfläche nahe der Feuchtkugeltemperatur, die weit unter der Eintrittstemperatur liegt. Deshalb kann die Sprühtrocknung hitzeempfindliche Materialien bei Eintrittstemperaturen von 150 °C und mehr verarbeiten. Die Gefahr entsteht am Ende der Trocknung, wenn das Partikel sein Wasser verloren hat und sich in Richtung Austrittstemperatur erwärmen kann.
Was jede Temperatur mit dem Produkt macht
| Änderung | Wirkung auf das Pulver | Typisches Risiko |
|---|---|---|
| Höhere Austrittstemperatur | Geringere Restfeuchte, besseres Fließen, weniger Verbacken bei Lagerung | Thermischer Abbau, Verlust flüchtiger Stoffe, Anbrennen, thermoplastische Klebrigkeit |
| Niedrigere Austrittstemperatur | Schonender zum Produkt | Feuchtes Pulver, Wandablagerungen, Verbacken, mikrobielles Risiko |
| Höhere Eintrittstemperatur | Mehr Kapazität; oft härtere, weniger poröse Partikeloberfläche | Hautbildung, hohle oder rissige Partikel, Produktschäden, wenn auch der Austritt steigt |
| Niedrigere Eintrittstemperatur | Sanfterer Start, weichere Trocknung | Geringere Kapazität, mehr Energie pro Kilogramm, wenn der Luftstrom steigen muss |
Auch die Partikelstruktur reagiert. Schnelles Oberflächentrocknen bei sehr hoher Eintrittstemperatur kann eine trockene Schale bilden, während der Kern noch feucht ist, und das Partikel kann aufblähen oder reißen. Bei Keramik beeinflusst das, wie Granulate beim Pressen zusammenbrechen; das besprechen wir unter Sprühtrocknung von Keramik.
Warum Klebrigkeit von der Temperatur abhängt
Bei zuckerreichen Aufgabegütern, Extrakten und vielen Lebensmitteln ist die Glasübergangstemperatur des getrockneten Materials der bestimmende Faktor. Darunter ist das Material ein starres Glas und rieselfähig. Darüber erweicht die Oberfläche und wird klebrig. Die Glasübergangstemperatur sinkt, je mehr Feuchte das Pulver enthält, sodass ein feuchteres Partikel schon bei niedrigerer Temperatur klebt.
Eine häufig zitierte Faustregel besagt, dass das Kleben bei einer Temperatur etwa 10 bis 20 °C über der Glasübergangstemperatur des Pulvers bei seiner Feuchte beginnt. Das ist ein Richtwert, keine Garantie, und der genaue Abstand hängt vom Material ab, prüfen Sie ihn daher per Versuch. Die praktische Konsequenz ist einfach: Um Wandkleben bei einem klebrigen Aufgabegut zu vermeiden, senken Sie entweder die vom Partikel erreichte Temperatur, erhöhen seine Glasübergangstemperatur mit einem Träger wie Maltodextrin oder kühlen die Wand. Unsere Leitfäden zur Sprühtrocknung von Pflanzenextrakten und zur Lösung von Wandanhaftungen gehen tiefer.
Typische Temperaturbereiche
Die Tabelle nennt Ausgangspunkte, keine Rezepte. Jede Formulierung ist anders, und die richtige Einstellung ergibt sich aus einem Versuch.
| Material oder Fall | Eintrittstemperatur | Austrittstemperatur | Worauf zu achten ist |
|---|---|---|---|
| Allgemeine wässrige Lösung oder Slurry | Typisch 150 bis 250 °C | Etwa 70 bis 100 °C | Feuchte gegen Produktschäden abwägen |
| Klebrige Extrakte, zuckerreiche Aufgabegüter | SINOTHERMO-Extrakt-Sprühtrockner: 140 bis 180 °C | Oft niedriger; durch Feuchte und Glasübergang bestimmt | Wandablagerungen; Träger und gekühlte Wand nutzen |
| Hitzeempfindliche Wirkstoffe, Probiotika, Enzyme | Mäßige bis niedrige Eintrittstemperatur; Schutzträger | So niedrig halten, wie es die Feuchte erlaubt | Verlust von Aktivität und Lebensfähigkeit |
| Keramikschlicker | SINOTHERMO-Druck-Sprühtrockner: 150 bis 350 °C | So einstellen, dass die Zielfeuchte der Granulate erreicht wird | Hohle Granulate bei sehr hoher Eintrittstemperatur |
| Chemie- und Mineralpulver | SINOTHERMO-Zentrifugal-Sprühtrockner: 150 bis 500 °C | Etwa 80 bis 90 °C bei der LPG-Serie | Staub, Ablagerungen, Trocknungsgeschwindigkeit |
| Lösemittelhaltiges Aufgabegut im Inertkreislauf | SINOTHERMO-Kreislauftrockner: 100 bis 300 °C | Durch Lösemittel und Produktgrenzen bestimmt | Restlösemittel, Sauerstoffgehalt |
Die SINOTHERMO-Werte stammen aus unseren Produktdaten für die Sprühtrockner Druck, Zentrifugal, Extrakt und geschlossener Kreislauf. Die allgemeinen Bereiche für wässrige Aufgabegüter sind branchenübliche Werte und sollten für Ihr Material bestätigt werden.
Auch die Pulverfeuchte hängt vom Produkt ab. Die Trockner von SINOTHERMO liefern bei den Extrakt- und Kreislaufmodellen typischerweise 3 bis 8 Prozent Feuchte, und der Druck-Sprühtrockner nennt unter 5 Prozent, in manchen Fällen sind 0,5 Prozent erreichbar.
Schritt für Schritt zur richtigen Temperatur
- 1.Produktgrenze finden — ermitteln Sie die Temperatur, bei der Ihr Produkt abgebaut wird, sich verfärbt oder Aktivität verliert, sowie bei amorphen Materialien die Glasübergangstemperatur des getrockneten Pulvers. Das ergibt die Obergrenze für die Austrittstemperatur.
- 2.Zielfeuchte festlegen — bestimmen Sie die maximale Restfeuchte, die das Pulver für Lagerung und Weiterverarbeitung haben darf. Das ergibt die Untergrenze für die Austrittstemperatur.
- 3.Eine Start-Eintrittstemperatur wählen — nehmen Sie einen Wert aus der Mitte des Trocknerbereichs, niedriger bei empfindlichem Aufgabegut.
- 4.Zuerst mit geringer Aufgabemenge fahren — bestätigen Sie, dass Zerstäubung und Luftstrom stabil sind.
- 5.Aufgabemenge erhöhen, bis die Austrittstemperatur das Ziel erreicht — die Aufgabemenge, die Ihre Austrittstemperatur ergibt, ist die Kapazität des Trockners für Ihr Material bei dieser Eintrittstemperatur.
- 6.Das Pulver messen — prüfen Sie Feuchte, Partikelgröße, Schüttdichte und den für Ihr Produkt maßgeblichen Qualitätstest.
- 7.Jeweils nur eine Variable ändern — ist das Pulver zu feucht, verringern Sie die Aufgabemenge oder erhöhen die Eintrittstemperatur. Wird das Produkt geschädigt, senken Sie die Eintrittstemperatur und akzeptieren eine geringere Aufgabemenge. Sind die Partikel hohl oder rissig, senken Sie die Eintrittstemperatur oder erhöhen den Feststoffgehalt.
- 8.Das Ergebnis dokumentieren — protokollieren Sie Eintritt, Austritt, Aufgabemenge, Luftstrom, Zerstäubereinstellung und Pulvereigenschaften, damit Sie reproduzieren und hochskalieren können.
Häufige Fehler, die Sie vermeiden sollten
Die Eintrittstemperatur auf das Maximum des Trockners setzen. Eine hohe Eintrittstemperatur liefert Kapazität, keine Qualität. Wählen Sie sie anhand Ihrer Produktgrenzen.
Nur über die Eintrittstemperatur regeln. Ohne Beobachtung der Austrittstemperatur können Sie nicht erkennen, ob das Pulver feucht oder übertrocknet ist.
Die Umgebungsfeuchte ignorieren. Feuchte Eintrittsluft trägt Wasser in die Kammer und senkt die Trocknungsleistung. In feuchtem Klima kann entfeuchtete Luft den Prozess stabilisieren.
Die Temperaturen des Labortrockners direkt im Produktionsmaßstab verwenden. Kammergröße, Verweilzeit und Zerstäuber ändern sich mit dem Maßstab. Betrachten Sie Laboreinstellungen als Ausgangspunkt und bestätigen Sie im Pilotmaßstab. Siehe den Pilot-Sprühtrockner-Leitfaden.
Den Austrag vergessen. Pulver, das die Kammer warm verlässt, kann im Abscheider oder in der Verpackung Feuchte aufnehmen. Schnell abkühlen und verschließen.
Den Versuch überspringen. Temperaturgrenzen hängen von Ihrer Formulierung und Ihrem Träger ab. Ein Pilottest mit Ihrem eigenen Aufgabegut liefert gemessene Werte. Unser Testlabor führt kostenpflichtige Versuche durch und berichtet Betriebsbedingungen, Feuchte und Pulvereigenschaften.
Fazit
Betrachten Sie die Eintrittstemperatur als Kapazitäts- und Auslegungsentscheidung und die Austrittstemperatur als Stellgröße für die Pulverqualität. Finden Sie die Grenze Ihres Produkts, legen Sie die Zielfeuchte fest und nutzen Sie die Aufgabemenge, um die Austrittstemperatur zwischen beiden zu platzieren. Bei klebrigen oder hitzeempfindlichen Aufgabegütern ändern Sie Formulierung oder Trocknerauslegung, bevor Sie die Temperatur ändern.
Nächster Schritt: Pilottest anfordern mit Ihrem eigenen Aufgabegut. Pilottests sind eine kostenpflichtige Dienstleistung, und der Bericht liefert Ein- und Austrittstemperaturen, Aufgabemenge und Pulvereigenschaften zur Spezifikation eines Produktionstrockners.
Häufig gestellte Fragen
Welche Eintrittstemperatur ist bei der Sprühtrocknung typisch?
Das hängt von Material und Trockner ab. Für allgemeine wässrige Aufgabegüter sind Eintrittstemperaturen zwischen etwa 150 und 250 °C üblich. Der Druck-Sprühtrockner von SINOTHERMO arbeitet in einem Eintrittsbereich von 150 bis 350 °C, der Zentrifugal-Sprühtrockner von 150 bis 500 °C, und der Extrakt-Sprühtrockner nutzt 140 bis 180 °C.
Welche Austrittstemperatur ist typisch?
Üblicherweise etwa 70 bis 100 °C bei wässrigen Aufgabegütern. Die Austrittstemperatur sollte durch die Zielfeuchte des Pulvers und die thermische Grenze Ihres Produkts festgelegt werden. Bei der LPG-Zentrifugalserie von SINOTHERMO liegt der Austritt bei etwa 80 bis 90 °C.
Wie regele ich die Austrittstemperatur?
Hauptsächlich über die Aufgabemenge. Eine höhere Aufgabemenge senkt die Austrittstemperatur, eine geringere erhöht sie. Auch Eintrittstemperatur und Luftstrom verändern sie.
Warum ist mein Pulver klebrig oder verbackt?
Meist, weil das Partikel eine Temperatur über seinem Klebepunkt erreicht hat, solange es noch Feuchte enthielt, oder weil das getrocknete Pulver danach Feuchte aufgenommen hat. Senken Sie die Produkttemperatur, erhöhen Sie die Glasübergangstemperatur mit einem Träger, nutzen Sie gekühlte Wände oder entfeuchtete Luft und verschließen Sie das Pulver schnell.
Kann ich hitzeempfindliche Produkte bei hohen Eintrittstemperaturen sprühtrocknen?
Oft ja, weil die Verdunstung die Partikeloberfläche nahe der Feuchtkugeltemperatur hält, solange sie Wasser enthält. Das Risiko entsteht durch die Austrittstemperatur und die letzte Trocknungsphase, daher sorgfältig regeln und wo nötig Schutzträger einsetzen.
Woher weiß ich die richtige Temperatur für mein Produkt?
Führen Sie einen Versuch durch. Ein Pilottest misst Feuchte, Partikeleigenschaften und Produktqualität bei mehreren Kombinationen aus Ein- und Austrittstemperatur. Pilottests sind eine kostenpflichtige Dienstleistung, die Sie über unsere Kontaktseite anfragen können.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-Mail: mark.gu@sinothermo.com
Telefon: +86 18021972660