El secado por atomización convierte una solución o suspensión de fármaco en partículas secas en un solo paso continuo, con tiempos de residencia de segundos. En la fabricación farmacéutica, su uso dominante es fabricar dispersiones sólidas amorfas para mejorar la biodisponibilidad de fármacos poco solubles — además de polvos de inhalación, biológicos y procesamiento de excipientes.
Lo que lo hace distintivo farmacéuticamente no es la física del secado, que es la misma que en el secado por atomización de alimentos o químicos, sino los requisitos superpuestos: manejo de disolventes, contención, calificación BPF, y la necesidad de controlar la forma en estado sólido en lugar de simplemente eliminar agua.
Contexto rápido: por qué esto surge tan a menudo
Se estima que el 40 % o más de los candidatos a fármaco en las canalizaciones de desarrollo modernas son poco solubles en agua — una cifra que sigue aumentando a medida que la química avanza hacia moléculas más complejas. Un compuesto que no se disuelve no se absorberá, sin importar cuán farmacológicamente activo sea. Ese único hecho impulsa gran parte de los presupuestos de desarrollo de formulación, y el secado por atomización es una de las pocas operaciones unitarias que puede convertir un candidato "no viable" en un producto comercializable cambiando su forma en estado sólido en lugar de su química.
Por eso el secado por atomización farmacéutico se especifica tan a menudo: no es una técnica de nicho reservada para productos exóticos, es una respuesta habitual al problema de formulación más común en la canalización de fármacos actual. Para una introducción general a cómo funciona el secado por atomización en sí, consulte nuestra guía de cómo funciona el secado por atomización; para métodos de secado farmacéutico más ampliamente — bandeja, vacío, lecho fluidizado y atomización — vea nuestro resumen de secado en la industria farmacéutica.
Las cuatro principales aplicaciones farmacéuticas
1. Dispersiones sólidas amorfas (DSA) — el mayor impulsor
Una gran parte de los candidatos a fármaco modernos son poco solubles en agua, lo que limita la absorción. Disolver el fármaco con un polímero en un disolvente común y secar por atomización la solución produce un sólido donde el fármaco está disperso molecularmente en la matriz polimérica — amorfo en lugar de cristalino. El fármaco amorfo se disuelve más rápido y alcanza una solubilidad aparente mayor, lo que puede convertir un candidato no viable en un producto viable.
El desafío de ingeniería es que el estado amorfo es termodinámicamente inestable. El diseño del proceso debe producirlo y evitar que recristalice durante la vida útil, lo que hace que el disolvente residual, la temperatura de transición vítrea y el control de humedad sean críticos en lugar de cosméticos.
2. Polvos de inhalación (DPI)
Los inhaladores de polvo seco necesitan partículas en una ventana de tamaño aerodinámico estrecha — en términos generales 1–5 µm para alcanzar las vías respiratorias inferiores. El secado por atomización puede producirlas directamente, incluyendo partículas diseñadas (morfologías corrugadas o huecas) que mejoran la dispersión y el flujo. Aquí la especificación es el rendimiento aerodinámico, no solo el tamaño de partícula.
3. Biológicos y vacunas
El secado por atomización ofrece una alternativa a la liofilización para proteínas, péptidos y algunas vacunas, con un tiempo de procesamiento mucho más corto y funcionamiento continuo. Requiere una formulación cuidadosa con excipientes estabilizantes y un control estrecho de la temperatura de salida, ya que la proteína sufre una breve exposición térmica.
4. Excipientes, enmascaramiento de sabor e intermedios
Excipientes coprocesados, activos encapsulados para enmascaramiento de sabor, e intermedios de granulación para la compresión en tabletas aguas abajo.
Disolvente acuoso vs. orgánico — la decisión que da forma a la planta
La mayoría del trabajo de DSA usa disolventes orgánicos, y esta única elección impulsa la mayor parte del costo de capital.
| Acuoso | Disolvente orgánico | |
|---|---|---|
| Gas de secado | Aire, de un solo paso | Nitrógeno, ciclo cerrado |
| Control de oxígeno | No necesario | Monitoreado y limitado (LIE) |
| Manejo de disolventes | — | Recuperación por condensador, almacenamiento, eliminación |
| Protección contra explosiones | Generalmente no requerida | Certificada ATEX / NEC, requerida |
| Costo de capital | Base | Sustancialmente mayor |
| Uso típico | Biológicos, excipientes, algunos DPI | La mayoría de las DSA (fármacos poco solubles) |
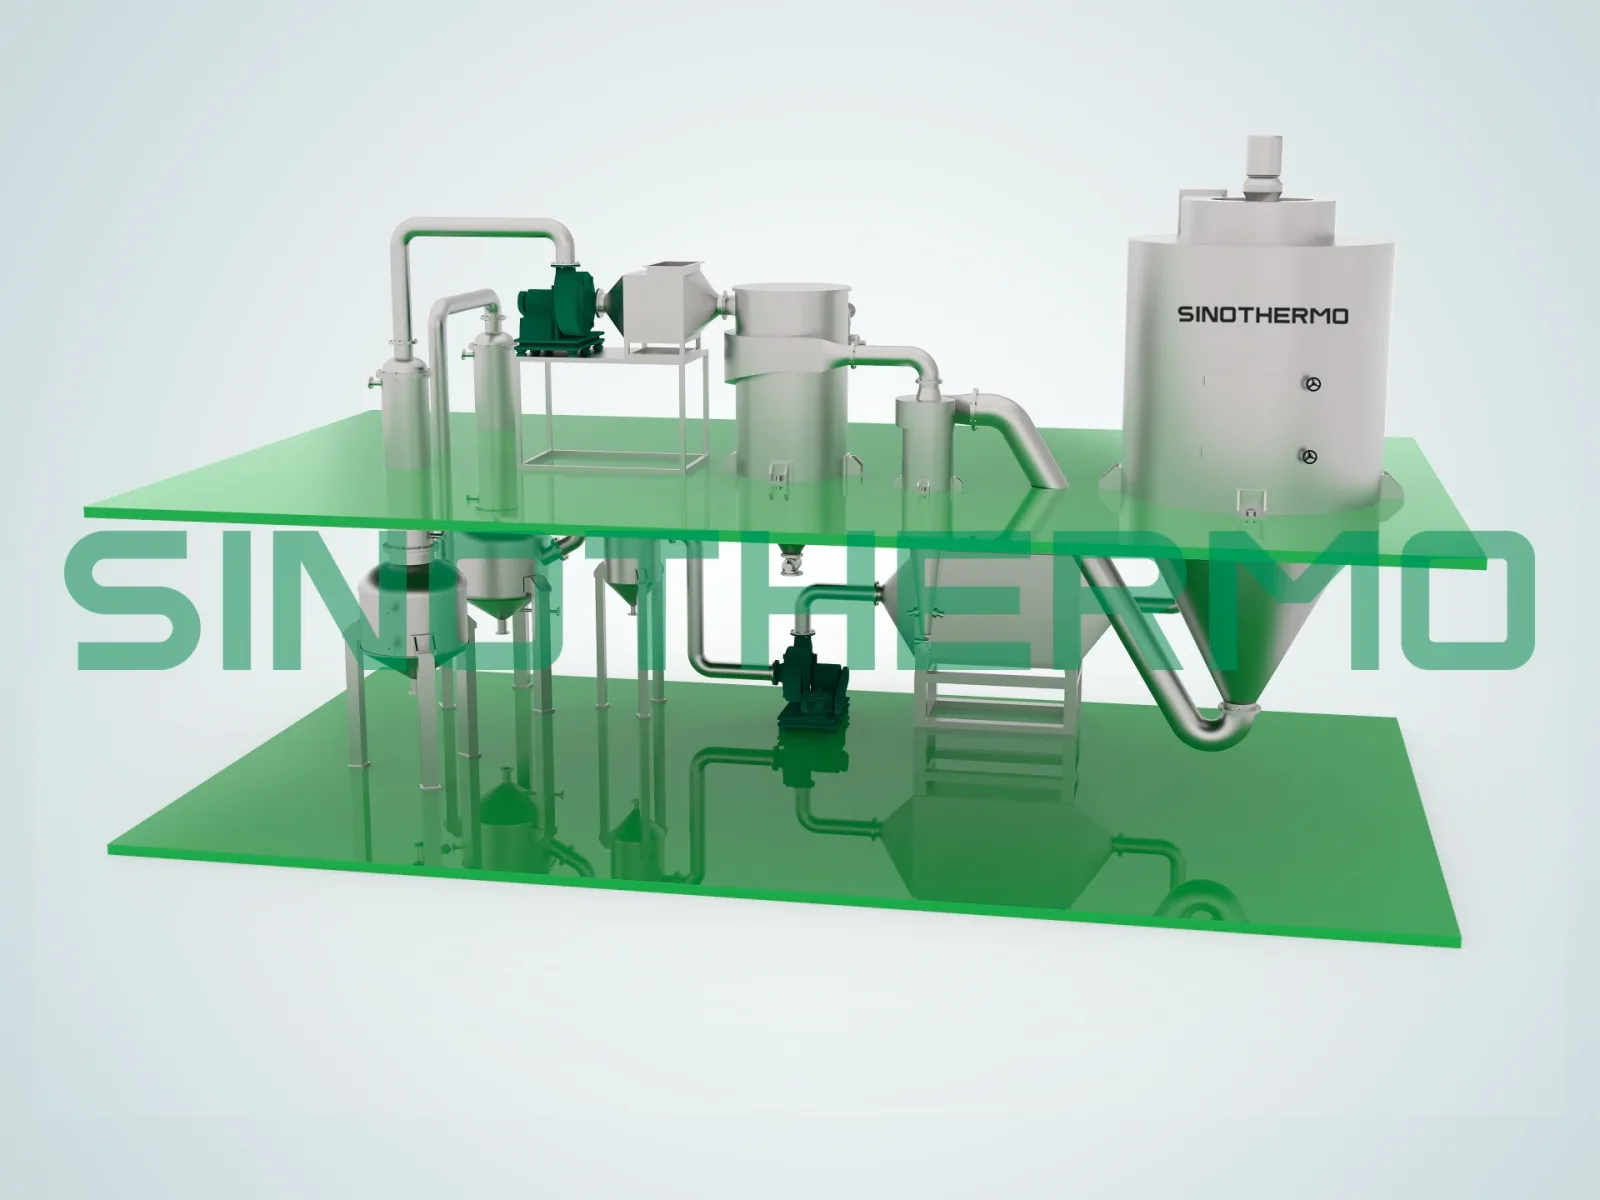
Un sistema de nitrógeno de ciclo cerrado con recuperación de disolventes no es una mejora opcional para el secado por atomización con disolvente orgánico — es el requisito de seguridad básico. Cualquier cotización que lo omita no es comparable. Nuestro secador por atomización de circulación cerrada está construido específicamente para este uso — circuito de nitrógeno sellado, monitoreo de oxígeno y recuperación de disolventes por condensador como estándar, no como complemento.
Qué hay que controlar
La temperatura de salida es la palanca de control principal, y para las DSA debe permanecer muy por debajo de la temperatura de transición vítrea (Tg) de la dispersión. Funcionar demasiado caliente arriesga que el material amorfo se vuelva móvil y recristalice; funcionar demasiado frío deja disolvente residual excesivo, lo que a su vez reduce la Tg y desestabiliza el producto. La ventana puede ser estrecha.
El disolvente residual debe cumplir los límites ICH Q3C. El secado por atomización solo a menudo no puede alcanzar el límite por sí solo, por lo que una etapa de secado secundaria — comúnmente un secador al vacío — forma parte del tren. Nuestra guía de secadores al vacío cubre las opciones para este paso. Planifíquelo en lugar de descubrirlo tarde.
El tamaño de partícula y la morfología derivan de la atomización (tipo de boquilla, presión, viscosidad de alimentación) y la concentración de sólidos. Para DPI esto es una especificación de rendimiento; para DSA afecta el manejo aguas abajo y la compresión en tabletas.
La forma en estado sólido — confirmar que el producto es genuinamente amorfo y se mantiene así requiere trabajo analítico (DRXP, mDSC) junto con el desarrollo del proceso. Aquí es donde el secado por atomización farmacéutico difiere más de otras industrias: la especificación es un estado, no simplemente una cifra de humedad.
Consideraciones de equipo y BPF
- Sistema de gas inerte de ciclo cerrado con monitoreo de oxígeno, para disolventes orgánicos
- Protección contra explosiones apropiada al disolvente y a la clasificación de zona
- Contención al nivel OEB/OEL requerido — el secado por atomización genera polvo fino, fácilmente transportado por el aire; el trabajo de alta potencia necesita aisladores o descarga contenida
- Materiales en contacto con el producto — 316L, acabado de superficie documentado, trazable
- Diseño CIP/SIP y validación de limpieza con acceso de muestreo demostrable
- Instrumentación e integridad de datos — registro conforme a 21 CFR Parte 11
- Paquete de calificación — FAT/SAT, IQ/OQ, conjunto completo de documentación
- Secado secundario integrado o planificado para disolvente residual
- Geometría de cámara adaptada a la adherencia de su producto; el depósito en pared es el fallo práctico más común
Cómo se lleva a cabo realmente una evaluación piloto
Un equipo de formulación típicamente llega con gramos a decenas de gramos de principio activo — a veces menos — por lo que el ensayo debe responder preguntas de ingeniería reales sin consumir un material escaso y costoso. Un ensayo representativo para un candidato de DSA se ve así: la solución polímero-fármaco se prepara en la proporción prevista, se atomiza a través de la misma geometría de boquilla que se usaría a mayor escala, y se seca a través de un pequeño rango de combinaciones de temperatura de entrada/salida mientras se permanece por debajo de la Tg conocida o estimada de la dispersión. Las muestras de cada condición van a DRXP y mDSC para confirmar que el producto es amorfo, y a análisis Karl Fischer o de espacio de cabeza GC para disolvente residual.
Lo que resulta no es una cifra única sino un mapa: qué combinaciones de temperatura mantienen el producto amorfo, qué disolvente residual deja cada una, y dónde la cámara empieza a mostrar depósito en pared — la señal de que un diseño necesita una geometría de cámara diferente o una sección de pared refrigerada, no solo un ajuste de parámetro. Ese mapa es de donde debería construirse una especificación a escala de producción, en lugar del rango de operación genérico de un proveedor para "un polímero similar".
Escalado: la parte que la mayoría de los proyectos subestima
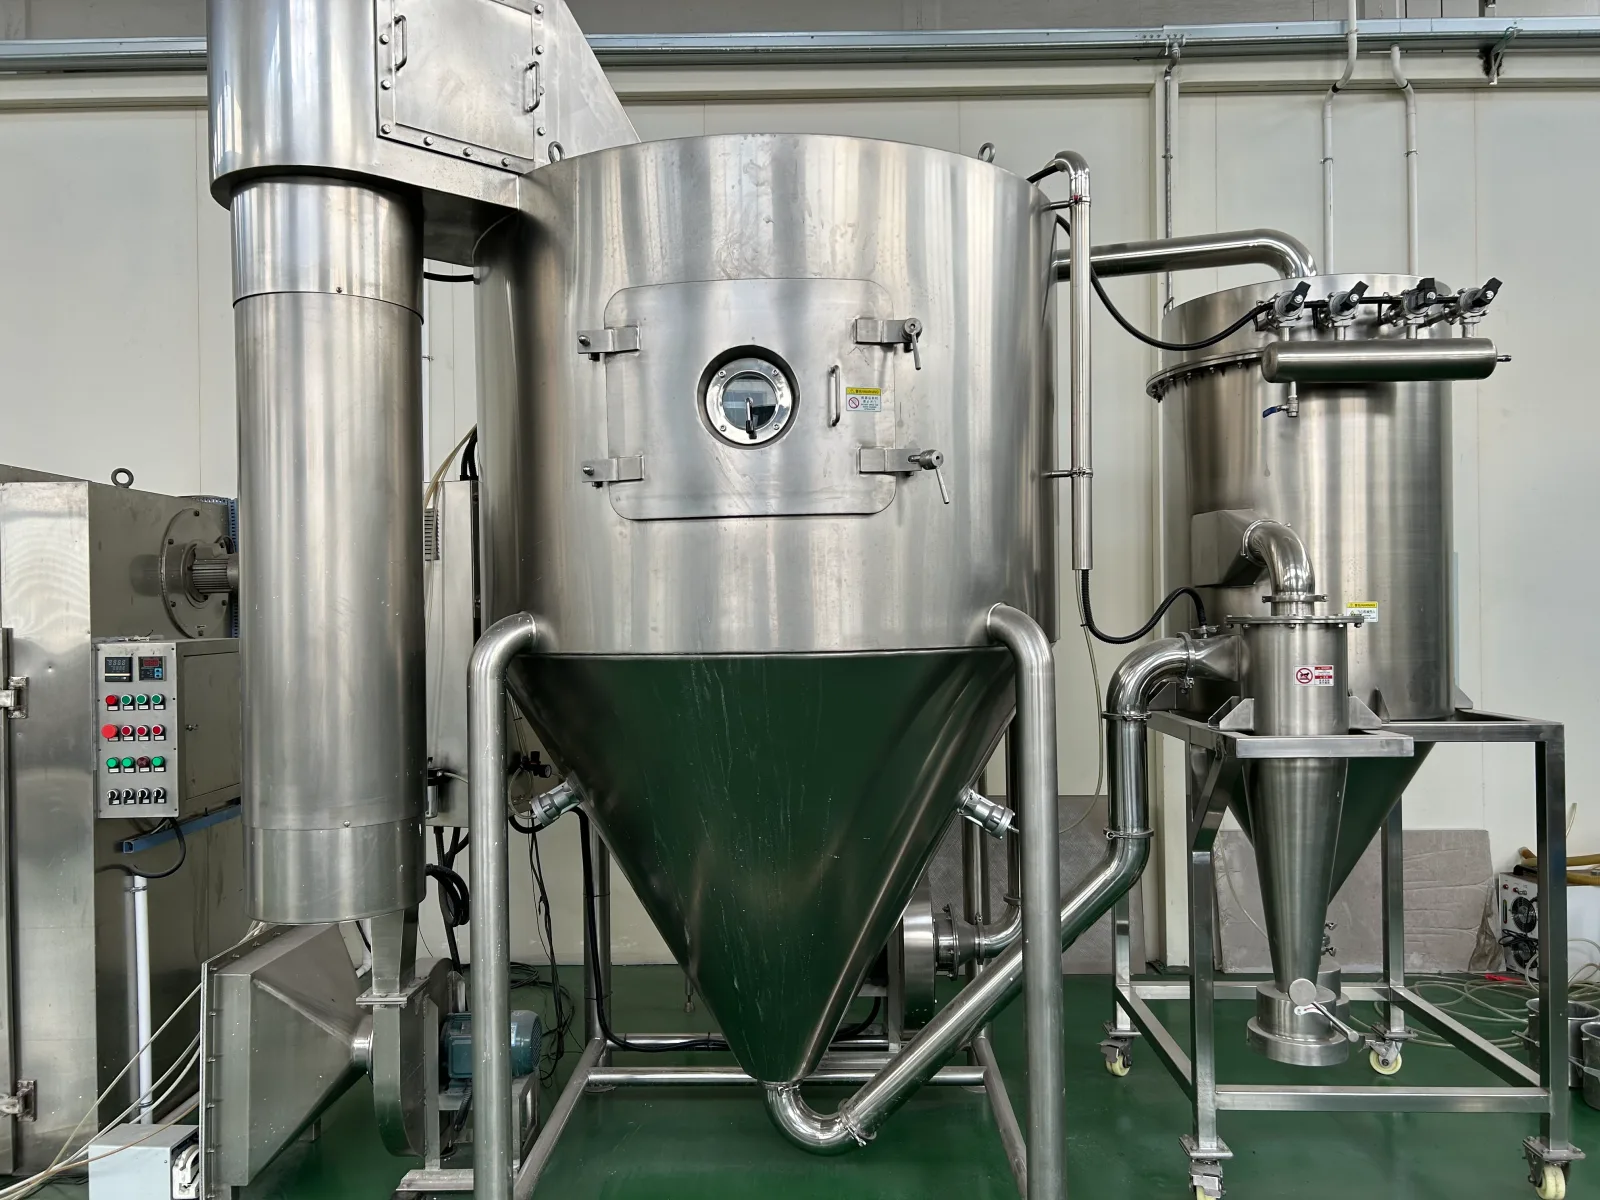
El secado por atomización no se escala simplemente agrandando el secador. La cinética de secado depende del tamaño de gota y las condiciones del gas, por lo que el camino del laboratorio a la producción es una serie de etapas donde la experiencia de la gota se mantiene comparable mientras aumenta el caudal.
Una secuencia realista es laboratorio (gramos, viabilidad y cribado de formulación) → piloto (kilogramos, suministro clínico y parámetros de proceso) → producción (escala comercial validada). Saltarse la etapa piloto es la causa más común de sorpresas en etapas tardías, porque problemas como el depósito en pared, la pérdida de rendimiento y los déficits de disolvente residual a menudo solo aparecen en la escala intermedia. Nuestra guía de secadores por atomización piloto cubre específicamente qué buscar en una unidad a escala de laboratorio y piloto.
Parámetros clave a mantener comparables entre escalas: temperatura de salida, distribución del tamaño de gota, y la relación gas de secado/alimentación. El tiempo de residencia en la cámara y el comportamiento de contacto con la pared cambian con la geometría y necesitan verificación, no suposición.
Errores comunes a evitar
- Tratar la temperatura de salida como un único punto de consigna fijo. Debe validarse contra la Tg de la dispersión específica, que cambia con el disolvente residual — una cifra que a su vez cambia durante el ensayo.
- Asumir que el secado por atomización solo cumplirá el límite de disolvente residual. La mayoría de los procesos de DSA con disolvente orgánico necesitan una etapa de secado secundaria; presupuestarla y programarla después causa retrasos evitables.
- Comparar cotizaciones que delimitan de forma diferente el circuito de nitrógeno. Un sistema de ciclo cerrado con monitoreo de oxígeno es un requisito de seguridad básico para disolventes orgánicos, no una partida opcional — las cotizaciones que lo omiten no son más baratas, están incompletas.
- Saltarse la escala piloto para ahorrar tiempo. El depósito en pared, la pérdida de rendimiento y los déficits de disolvente residual son modos de fallo dependientes de la escala que un ensayo a escala de laboratorio genuinamente no puede revelar.
- Especificar la contención a partir de una banda de potencia genérica en lugar del OEB/OEL real para el compuesto. La contención infraespecificada es un problema de retrabajo; la contención sobreespecificada es un costo innecesario — ambos provienen de saltarse la cifra real.
- Tratar el tamaño de partícula como la única especificación DPI. El rendimiento aerodinámico, no solo el tamaño geométrico de partícula, es lo que determina si el polvo alcanza las vías respiratorias inferiores.
Dónde encaja SINOTHERMO
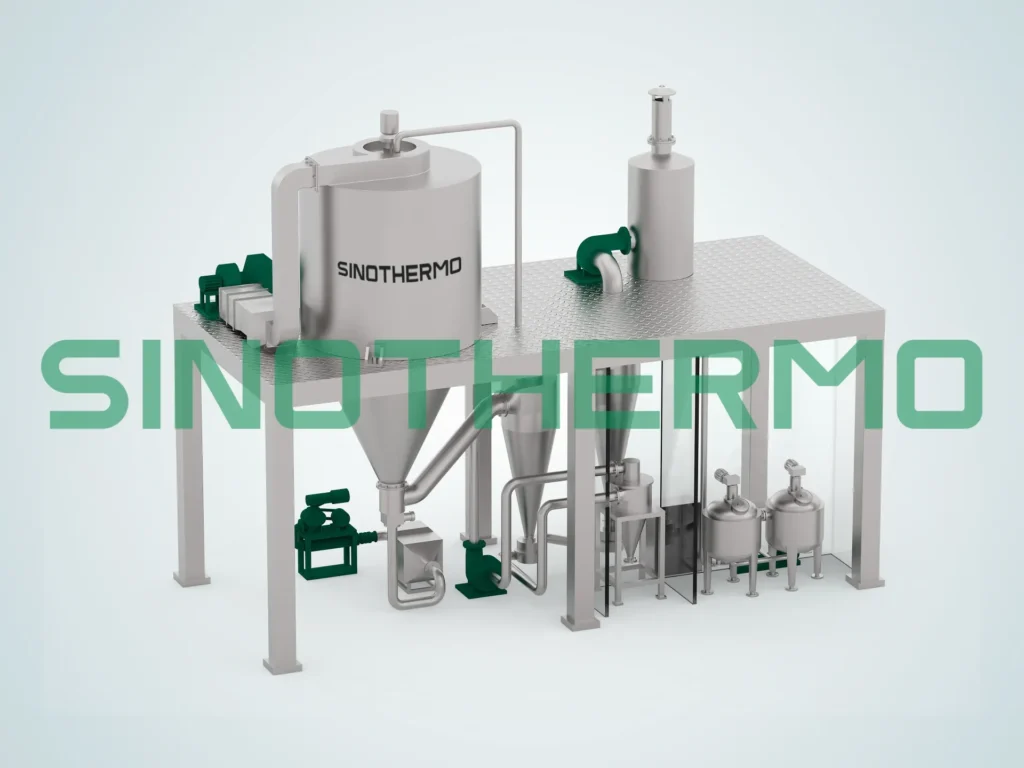
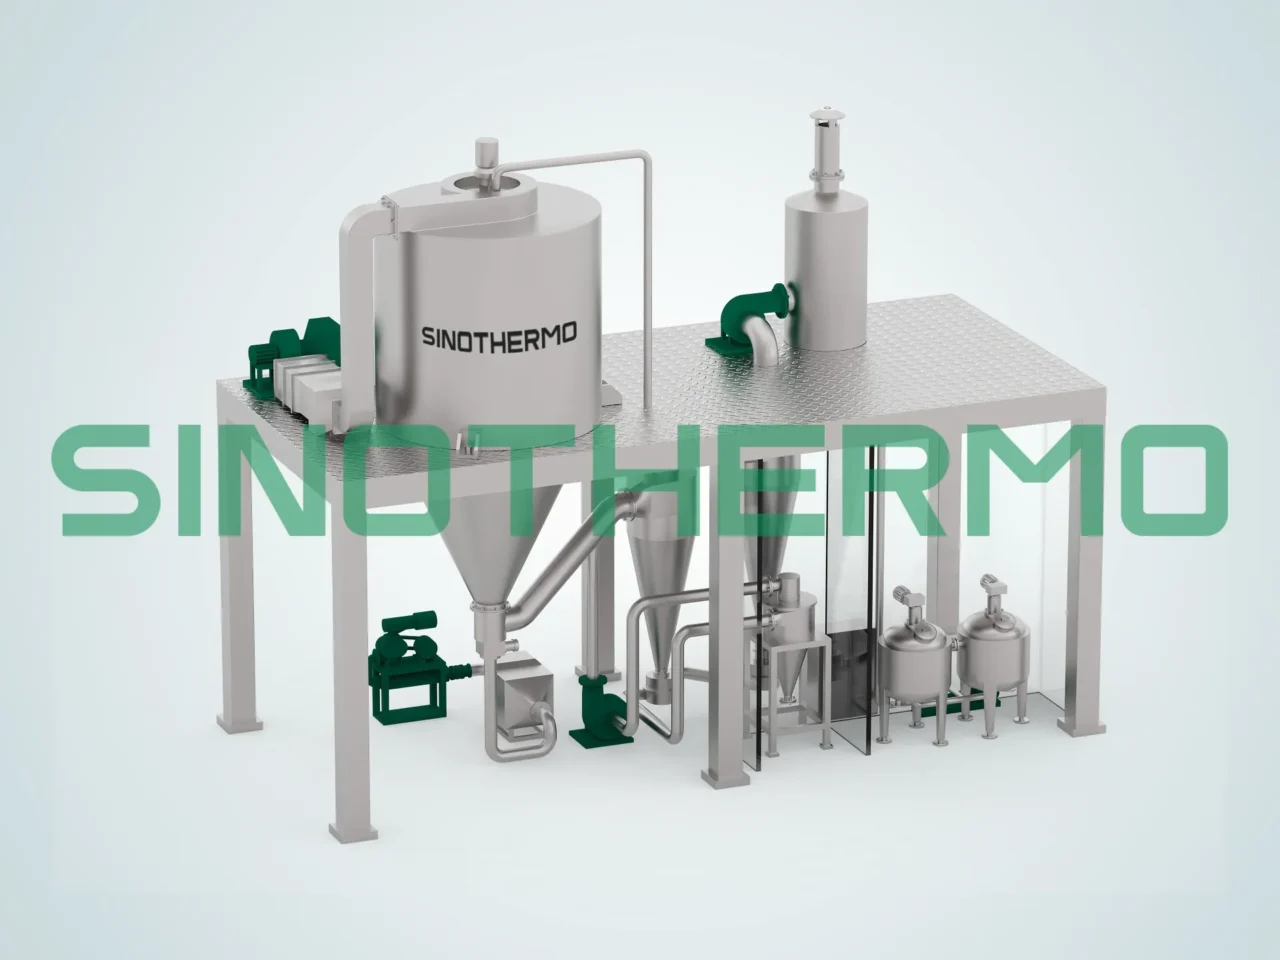
Fabricamos equipos de secado por atomización — incluidos sistemas a escala piloto usados para desarrollo de proceso y suministro clínico — y configuraciones de ciclo cerrado para disolventes orgánicos, a través de nuestras líneas centrífuga, a presión, de circulación cerrada y de extracto. No ofrecemos fabricación por contrato: el equipo y el conocimiento de proceso para operarlo son lo que suministramos.
Nuestro laboratorio piloto puede ensayar su formulación para establecer la ventana de secado, el disolvente residual alcanzable, el tamaño de partícula y el rendimiento antes de que se comprometa con una especificación de producción. Este es un servicio de ingeniería pagado y usted conserva el conjunto de datos completo, que es lo que necesita para redactar un URS defendible y evaluar la propuesta de cualquier proveedor.
Para proyectos farmacéuticos preferimos ser honestos desde el principio: si su producto necesita un nivel de contención o un alcance de calificación más allá de lo que suministramos, el informe piloto también se lo dirá.
Preguntas frecuentes
¿Para qué se usa el secado por atomización en la industria farmacéutica?
Principalmente para fabricar dispersiones sólidas amorfas que mejoran la biodisponibilidad de fármacos poco solubles. También productos de inhalación de polvo seco, biológicos y vacunas como alternativa a la liofilización, excipientes coprocesados, enmascaramiento de sabor e intermedios de granulación.
¿Por qué el secado por atomización mejora la biodisponibilidad de los fármacos?
El secado por atomización de una solución de fármaco-polímero produce una dispersión sólida amorfa donde el fármaco está disperso molecularmente en lugar de cristalino. El material amorfo se disuelve más rápido y alcanza una solubilidad aparente mayor que la forma cristalina, mejorando la absorción de fármacos poco solubles en agua.
¿Los secadores por atomización farmacéuticos necesitan nitrógeno?
Al secar a partir de disolvente orgánico — lo que cubre la mayoría del trabajo de dispersión sólida amorfa — sí. Se requiere un sistema de nitrógeno de ciclo cerrado con monitoreo de oxígeno y recuperación de disolventes para permanecer por debajo del límite inferior de explosividad. Las formulaciones acuosas típicamente pueden usar aire de un solo paso.
¿Cómo se escala un proceso de secado por atomización farmacéutico?
A través de etapas laboratorio → piloto → producción, manteniendo comparables el tamaño de gota, la temperatura de salida y la relación gas de secado/alimentación, en lugar de simplemente agrandar el secador. Los efectos de la geometría de la cámara, como el depósito en pared y el rendimiento, deben verificarse a escala piloto; saltarse la escala piloto es la principal causa de problemas en etapas tardías.
¿Qué nivel de disolvente residual puede lograr el secado por atomización?
El secado por atomización solo a menudo deja disolvente residual por encima de los límites ICH Q3C, por lo que una etapa de secado secundaria — comúnmente un secador al vacío — suele formar parte del tren de proceso. El nivel alcanzable depende del disolvente, el polímero y la morfología de la partícula, y debería establecerse a escala piloto.
¿Está escalando un producto farmacéutico secado por atomización? Envíenos su formulación. Nuestro laboratorio piloto la ejecuta bajo las condiciones que usted especifique y documenta los parámetros que una máquina de producción necesita.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Solicitar un ensayo piloto
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
Correo electrónico: mark.gu@sinothermo.com
Teléfono: +86 18021972660