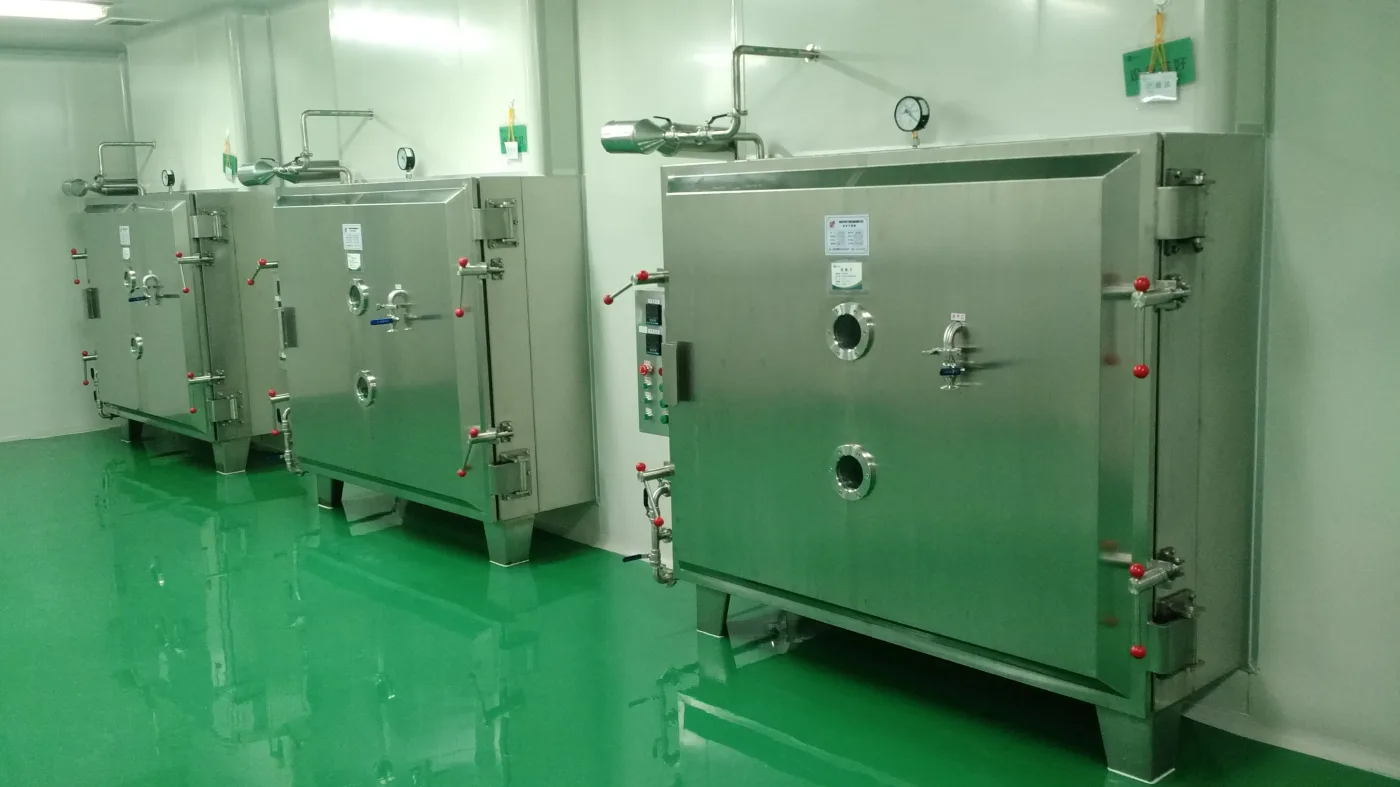
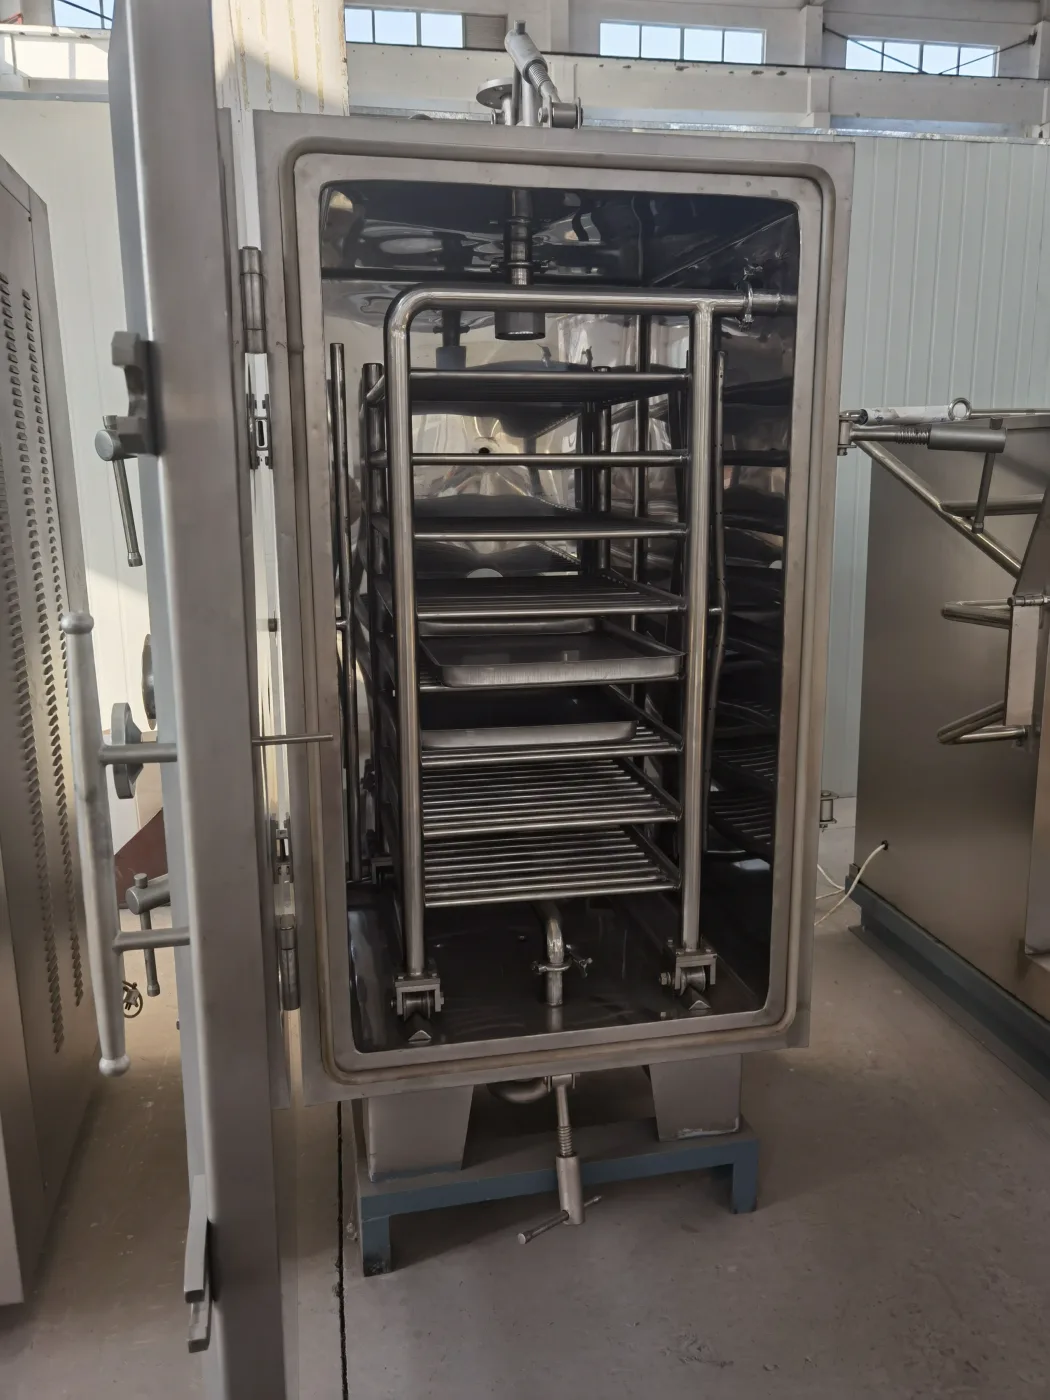
Un horno de secado al vacío — también llamado armario de vacío estático o secador de bandejas al vacío — mantiene el material en bandejas estacionarias sobre estantes calentados dentro de una cámara sellada bajo vacío. El calor se conduce del estante a la bandeja y al producto, mientras la presión reducida baja el punto de ebullición del agua, de modo que el secado ocurre a 40–80 °C sin movimiento del producto y sin gas de secado.
Su característica definitoria es que nada agita el material. Eso es simultáneamente su mayor ventaja y su principal limitación.
Contexto rápido: por qué los compradores siguen eligiendo el secador al vacío más lento
Cualquier otra máquina de la familia del secado al vacío agita el producto para acelerar la transferencia de calor — volteo, tornillo, paletas. El horno de secado al vacío deliberadamente no hace nada de eso, y sin embargo sigue siendo uno de los secadores al vacío más especificados en plantas farmacéuticas y de química fina. La razón es que algunos productos no toleran ninguna acción mecánica en absoluto: cristales frágiles que se romperían bajo una paleta, principios activos potentes donde cada gramo debe permanecer en una bandeja trazable e identificable individualmente, o pequeños lotes clínicos donde el costo de un ciclo largo es trivial frente al costo de perder producto por atrición. Donde se aplican esas restricciones, el ciclo lento es el precio de entrada, no un defecto.
Cómo funciona
- 1.Carga — el material se extiende en bandejas, que se colocan sobre estantes huecos dentro de la cámara.
- 2.Sellado y evacuación — la puerta se cierra y una bomba de vacío reduce la presión, típicamente a 10–100 mbar.
- 3.Calentamiento indirecto — agua caliente, vapor o aceite térmico circula por los estantes. El calor pasa por conducción: estante → bandeja → producto.
- 4.Evaporación a baja temperatura — a 30 mbar el agua hierve cerca de 24 °C; a 100 mbar cerca de 46 °C. La humedad se evapora muy por debajo del punto de ebullición atmosférico.
- 5.Captura de vapor — el vapor se dirige a un condensador (esencial para la recuperación de disolvente) antes de llegar a la bomba.
- 6.Enfriamiento y descarga — los estantes pueden enfriarse antes de romper el vacío, para que el producto no se encuentre con aire ambiente estando caliente.
¿Por qué elegir un diseño de bandejas estático?
Sin agitación mecánica significa:
- Los cristales y aglomerados frágiles sobreviven intactos — nada rompe la estructura de las partículas
- Sin atrición, sin generación de finos — importante cuando la distribución del tamaño de partícula forma parte de la especificación
- Sin piezas móviles dentro de la zona de producto — simple, fiable, fácil de limpiar, nada que contamine el lote
- Trazabilidad completa del lote — cada bandeja es identificable, lo cual importa en el trabajo farmacéutico y de alto valor
La operación al vacío significa:
- La baja temperatura del producto protege los materiales termosensibles
- La casi ausencia de oxígeno evita la oxidación y la decoloración
- La recuperación de disolvente es sencilla — un solo condensador la captura
- El punto de ebullición inferior al atmosférico permite secar materiales que se descompondrían en un secador de aire caliente
Y las contrapartidas
Como el material es estático, la transferencia de calor es el cuello de botella. Solo el fondo de la bandeja está en contacto con el estante calentado, y el polvo seco es un mal conductor, por lo que los tiempos de secado son largos — a menudo de 8 a 24 horas, a veces más. La profundidad del lecho controla directamente el tiempo de secado; duplicar la profundidad más que duplica el tiempo.
| Bandejas al vacío (estático) | Vacío cónico/de cinta | Vacío rotatorio de cono | Vacío de paletas/rastrillo | |
|---|---|---|---|---|
| Agitación | Ninguna | Tornillo/cinta | Volteo | Paletas/rastrillo |
| Daño a partículas | Ninguno | Bajo–moderado | Bajo | Moderado |
| Transferencia de calor | Pobre (cuello de botella) | Buena | Buena | Muy buena |
| Ciclo típico | 8–24 h+ | 4–12 h | 4–10 h | 2–8 h |
| Mano de obra | Alta (bandejas manuales) | Baja | Baja | Baja |
| Tamaño de lote | Pequeño–mediano | Mediano–grande | Mediano | Mediano–grande |
| Mejor para | Frágil, alto valor, lote pequeño | Tortas húmedas con disolvente en general | Polvos de flujo libre | Pastas, lodos, alta humedad |
La mano de obra es el costo oculto. Cargar y descargar bandejas a mano es lento y, para compuestos potentes, representa un riesgo de exposición. Cuando las operaciones superan la capacidad de los hornos de secado al vacío, generalmente es la mano de obra y el tiempo de ciclo lo que fuerza el cambio — no el rendimiento del secado.
Dónde se utiliza
- Farmacéutico — principios activos e intermedios, especialmente tortas húmedas con disolvente; secado secundario tras el secado por atomización para cumplir los límites de disolvente residual ICH Q3C; pequeños lotes clínicos
- Química fina y especializada — intermedios termosensibles, tintes, pigmentos donde el color importa
- Alimentario y nutracéutico — extractos, botánicos, polvos de alto valor
- Materiales avanzados — precursores de baterías y materiales que requieren secado sin oxígeno
- I+D y piloto — el bajo costo por unidad y la trazabilidad completa del lote lo convierten en la primera opción por defecto a pequeña escala
Una disposición muy común y sensata: secador por atomización o filtro/centrífuga aguas arriba → horno de secado al vacío para la eliminación final de disolvente. El horno de bandejas no realiza la eliminación masiva de agua; termina el secado hasta una especificación estricta de disolvente residual. Para el panorama más completo de cómo esto encaja específicamente en las cadenas de proceso farmacéuticas, consulte nuestra guía de secado por atomización farmacéutico.
Por qué la profundidad del lecho domina la conversación sobre el tiempo de secado
El calor tiene que conducirse desde el fondo de la bandeja hacia arriba a través del material, y el polvo seco es un mal conductor — a menudo cercano al de una capa aislante suelta. En un lecho estático, la distancia que debe recorrer el calor escala con la profundidad del lecho, pero también lo hace la resistencia térmica que debe atravesar, por lo que el tiempo de secado no escala linealmente con la profundidad. Una bandeja que funciona a 20 mm podría secarse en diez horas; el mismo material a 40 mm puede fácilmente tardar veinticinco, no veinte. Esto también explica por qué "aumentar la capacidad cargando bandejas más profundas" suele ser una falsa economía — parece dar más rendimiento por lote, pero el ciclo se alarga desproporcionadamente, y la producción diaria total puede en realidad disminuir.
La consecuencia práctica es que una cotización de tiempo de secado solo es significativa cuando indica la profundidad de lecho que asume. Un proveedor que cotiza "12 horas" sin nombrar la profundidad no le da un número comparable con el de cualquier otro, y no es un número que pueda usar para planificar la programación de producción.
Qué especificar
- Área de estantes y número de bandejas — cotizados según su profundidad de lecho, no una cifra nominal
- Suposición de profundidad de lecho utilizada en la estimación del tiempo de secado (pregunte explícitamente — determina todo)
- Medio de calentamiento y rango de temperatura — agua caliente, vapor o aceite térmico
- Uniformidad de temperatura de los estantes en toda la pila, no solo el promedio
- Nivel de vacío alcanzable y tipo de bomba adecuado para su carga de vapor
- Dimensionamiento del condensador y eficiencia de recuperación de disolvente si se seca a partir de disolvente
- Capacidad de enfriamiento de los estantes antes de la descarga
- Protección contra explosiones para el servicio con disolvente
- Materiales y acabado superficial — 316L, Ra documentado para farmacéutica
- Acceso CIP o limpieza manual, y ergonomía del manejo de bandejas
- Instrumentación — sondas de temperatura del producto, presión, registro de datos para GMP
- Curva de secado medida en su material a la profundidad de lecho prevista
Errores comunes a evitar
- Dimensionar el área de estantes sin acordar la profundidad de lecho. La suposición de profundidad de lecho detrás de una cotización de tiempo de secado es el número más importante de la especificación, y es fácil que un proveedor y un comprador estén asumiendo valores diferentes sin que ninguna de las partes lo note.
- Tratar la temperatura promedio de los estantes como suficiente. La uniformidad en toda la pila — no solo la media — determina si cada bandeja alcanza la humedad objetivo al mismo tiempo.
- Subestimar el costo de mano de obra al comparar con diseños agitados. Un horno de secado al vacío que parece más barato en el papel puede costar más en la práctica una vez que se incluye el manejo manual de bandejas y el tiempo de ciclo.
- Omitir la conversación sobre el condensador para el trabajo con disolvente. La eficiencia de recuperación de disolvente es una especificación real, no una casilla de verificación — pida el número, no solo la confirmación de que existe un condensador.
- Asumir que el tiempo de secado escala linealmente con la profundidad del lecho. No lo hace — duplicar la profundidad más que duplica el tiempo, porque el calor todavía tiene que conducirse desde abajo hacia arriba a través de un lecho cada vez más grueso y mal conductor.
- Cargar bandejas más profundas para buscar más rendimiento por lote. El instinto es comprensible, pero como el tiempo de ciclo crece más rápido que la profundidad, la producción diaria total a menudo disminuye en lugar de aumentar — la solución suele ser más bandejas a la profundidad original, no bandejas más profundas.
Dónde encaja SINOTHERMO
Fabricamos hornos de secado al vacío (armarios de vacío estáticos) junto con los secadores al vacío agitados que a menudo los reemplazan a mayor escala — así que no tenemos incentivo para empujarlo hacia el diseño de bandejas si su rendimiento ya lo ha superado.
El único número que decide si un horno de secado al vacío le conviene es el tiempo de secado a su profundidad de lecho real, y eso no se puede calcular de forma fiable a partir de las propiedades del material. Nuestro laboratorio piloto lo mide: curva de secado, humedad o disolvente residual alcanzable, y tiempo de ciclo a la profundidad que realmente usaría. Las pruebas piloto son un servicio de ingeniería pagado y el informe es suyo para conservar — incluida una evaluación franca de si un diseño agitado le serviría mejor.
Preguntas frecuentes
¿Para qué se utiliza un horno de secado al vacío?
Para secar materiales termosensibles, frágiles o húmedos con disolvente en lotes pequeños a medianos — principios activos farmacéuticos e intermedios, química fina, extractos botánicos y materiales para baterías. También se utiliza ampliamente como paso de secado secundario para alcanzar límites estrictos de disolvente residual tras el secado por atomización.
¿Un armario de vacío estático es lo mismo que un horno de secado al vacío?
Sí — armario de vacío estático, horno de secado al vacío, secador de bandejas al vacío y armario de secado al vacío describen todos la misma máquina: bandejas estacionarias sobre estantes calentados dentro de una cámara de vacío sellada, sin ninguna agitación del producto.
¿Cuánto tiempo tarda el secado en horno al vacío?
Normalmente de 8 a 24 horas, a veces más, porque la transferencia de calor en un lecho estático es el factor limitante. La profundidad del lecho es la variable dominante — bandejas más profundas aumentan el tiempo de secado más que proporcionalmente. El tiempo para su material debe medirse, no estimarse.
¿Por qué un horno de secado al vacío es más lento que un secador al vacío agitado?
Nada mueve el material, por lo que el calor solo llega al producto por conducción desde el fondo de la bandeja, y el polvo seco conduce mal el calor. Los diseños agitados renuevan continuamente el material en contacto con la superficie calentada, razón por la cual sus ciclos suelen ser de dos a cinco veces más cortos.
¿Puede un horno de secado al vacío recuperar disolvente?
Sí. Como la cámara está cerrada y el vapor pasa por un condensador antes de la bomba de vacío, la recuperación de disolvente es sencilla y eficiente — una de las principales razones por las que este diseño se usa para tortas farmacéuticas húmedas con disolvente.
La única forma fiable de conocer su tiempo de ciclo es medirlo a su profundidad de lecho real. Envíenos una muestra.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Solicitar un ensayo piloto
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
Correo electrónico: mark.gu@sinothermo.com
Teléfono: +86 18021972660