Na secagem por atomização, a temperatura de entrada define quanto calor o processo pode fornecer, e a temperatura de saída indica quão seco está o pó e a que temperatura o produto chegou. A temperatura de saída é a que se deve controlar. Ela é ajustada pela vazão de alimentação, e a temperatura de entrada é escolhida para dar ao secador capacidade suficiente sem exceder o que o seu produto tolera.
A maioria dos problemas de secagem por atomização que parecem «temperatura errada» são, na verdade, uma incompatibilidade entre esses dois valores e o material. Um pó pegajoso, um pó úmido demais, um pó que perdeu atividade: cada um tem uma explicação de temperatura e uma solução diferente. Este guia explica o que fazem as temperaturas de entrada e de saída, como se relacionam, faixas típicas para diferentes materiais e uma forma passo a passo de ajustá-las.
Contexto rápido: duas temperaturas, duas funções
A temperatura de entrada é a temperatura do gás de secagem ao entrar na câmara. Ela define o calor disponível para evaporar a água. Uma temperatura de entrada maior significa mais capacidade de evaporação com a mesma vazão de ar, de modo que um secador menor ou mais barato pode fazer o mesmo trabalho.
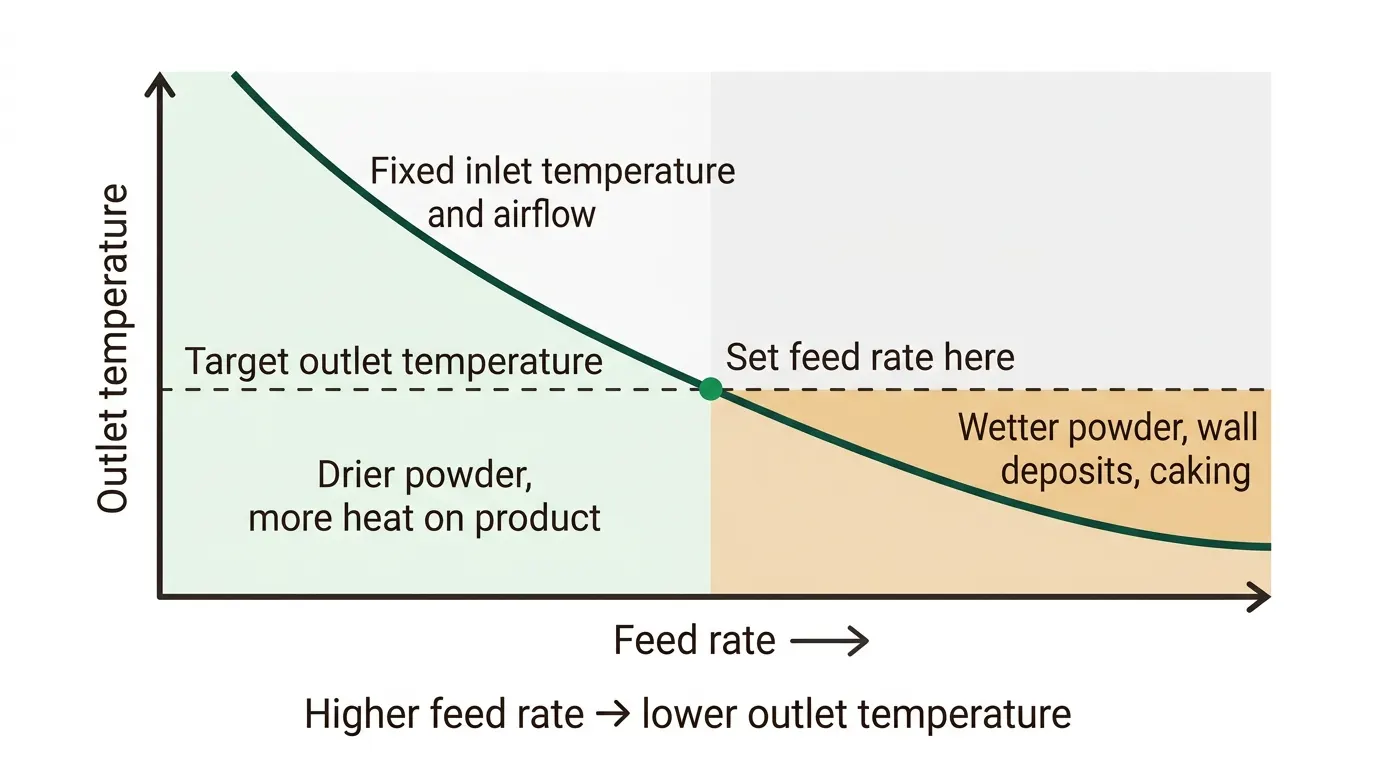
A temperatura de saída é a do gás ao deixar a câmara, medida antes da etapa de coleta do pó. Reflete o calor que resta após a evaporação. Para uma dada vazão de ar, ela sobe quando se alimenta menos líquido e cai quando se alimenta mais.
A temperatura de saída importa mais porque é o melhor indicador prático de duas coisas ao mesmo tempo: a umidade residual do pó e a temperatura que as partículas secas atingiram. Não é possível defini-la diretamente. Controla-se de forma indireta: aumente a vazão de alimentação e a temperatura de saída cai; reduza-a e ela sobe.
Para o mecanismo completo, veja como funciona a secagem por atomização.
Como as duas temperaturas se relacionam
O calor fornecido para evaporar a água vem da queda de temperatura do gás entre a entrada e a saída. Em termos simples, o calor retirado do gás é igual ao calor usado para evaporar a água e aquecer a alimentação e o produto, mais as perdas.
Isso dá três regras práticas úteis:
- 1.Com temperatura de entrada e vazão de ar fixas, uma vazão de alimentação maior reduz a temperatura de saída, porque mais água exige mais calor. O pó sai mais úmido.
- 2.Com vazão de alimentação fixa, uma temperatura de entrada maior eleva a temperatura de saída, e o pó sai mais seco.
- 3.A diferença entre entrada e saída é o seu orçamento de calor de trabalho. Uma diferença muito pequena significa que o secador está subcarregado e ineficiente. Uma muito grande significa que você está forçando o secador e arrisca pó úmido se algo mudar.
As gotículas não atingem a temperatura do gás enquanto ainda contêm água. A evaporação mantém a superfície da partícula perto da temperatura de bulbo úmido, muito abaixo da temperatura de entrada. É por isso que a secagem por atomização consegue tratar materiais sensíveis ao calor com temperaturas de entrada de 150 °C ou mais. O perigo surge no fim da secagem, quando a partícula perdeu sua água e pode aquecer em direção à temperatura de saída.
O que cada temperatura faz ao produto
| Mudança | Efeito no pó | Risco típico |
|---|---|---|
| Temperatura de saída maior | Menor umidade residual, melhor escoamento, menos empedramento no armazenamento | Degradação térmica, perda de voláteis, queima, pegajosidade termoplástica |
| Temperatura de saída menor | Mais suave com o produto | Pó úmido, depósitos na parede, empedramento, risco microbiano |
| Temperatura de entrada maior | Mais capacidade; superfície da partícula muitas vezes mais dura e menos porosa | Formação de pele, partículas ocas ou trincadas, dano ao produto se a saída também subir |
| Temperatura de entrada menor | Início mais suave, secagem mais branda | Menor capacidade, mais energia por quilograma se a vazão de ar precisar aumentar |
A estrutura da partícula também responde. A secagem rápida da superfície com temperatura de entrada muito alta pode formar uma casca seca enquanto o núcleo ainda está úmido, e a partícula pode inchar ou trincar. Na cerâmica, isso afeta como os grânulos colapsam ao prensar, e tratamos disso em secagem por atomização de cerâmica.
Por que a pegajosidade depende da temperatura
Para alimentações ricas em açúcares, extratos e muitos produtos alimentícios, o fator determinante é a temperatura de transição vítrea do material seco. Abaixo dela, o material é um vidro rígido e escoa livremente. Acima, a superfície amolece e fica pegajosa. A temperatura de transição vítrea cai à medida que o pó retém mais umidade, de modo que uma partícula mais úmida gruda numa temperatura menor.
Uma regra prática muito citada diz que a aderência começa a uma temperatura cerca de 10 a 20 °C acima da temperatura de transição vítrea do pó na sua umidade. É uma orientação, não uma garantia, e a diferença exata depende do material, portanto verifique por ensaio. A consequência prática é simples: para evitar a aderência à parede com uma alimentação pegajosa, ou se reduz a temperatura que a partícula atinge, ou se eleva sua temperatura de transição vítrea com um carreador como a maltodextrina, ou se resfria a parede. Os nossos guias sobre a secagem por atomização de extratos vegetais e a solução da aderência à parede aprofundam mais.
Faixas de temperatura típicas
A tabela dá pontos de partida, não receitas. Cada formulação é diferente, e o ajuste certo vem de um ensaio.
| Material ou caso | Temperatura de entrada | Temperatura de saída | O que observar |
|---|---|---|---|
| Solução ou pasta aquosa geral | 150 a 250 °C típico | Cerca de 70 a 100 °C | Equilibrar umidade e dano ao produto |
| Extratos pegajosos, alimentações ricas em açúcares | Secador por atomização para extratos SINOTHERMO: 140 a 180 °C | Muitas vezes menor; definida por umidade e transição vítrea | Depósitos na parede; usar carreador e parede refrigerada |
| Ativos sensíveis ao calor, probióticos, enzimas | Entrada moderada a baixa; carreador protetor | A mais baixa que a umidade permitir | Perda de atividade e viabilidade |
| Barbotina cerâmica | Secador por atomização a pressão SINOTHERMO: 150 a 350 °C | Ajustada para atingir a umidade-alvo do grânulo | Grânulos ocos com entrada muito alta |
| Pós químicos e minerais | Secador por atomização centrífugo SINOTHERMO: 150 a 500 °C | Cerca de 80 a 90 °C na série LPG | Poeira, depósitos, taxa de secagem |
| Alimentação com solvente em circuito inerte | Circulação fechada SINOTHERMO: 100 a 300 °C | Definida pelo solvente e pelos limites do produto | Solvente residual, nível de oxigênio |
Os valores da SINOTHERMO vêm dos nossos dados de produto dos secadores por atomização a pressão, centrífugo, para extratos e de circulação fechada. As faixas gerais para alimentações aquosas são valores típicos da indústria e devem ser confirmadas para o seu material.
A umidade do pó também depende do produto. Os secadores da SINOTHERMO entregam tipicamente 3 a 8 por cento de umidade nos modelos para extratos e de circulação fechada, e o secador a pressão indica menos de 5 por cento, com 0,5 por cento alcançável em alguns casos.
Uma forma passo a passo de ajustar a temperatura
- 1.Encontrar o limite do produto — estabeleça a temperatura em que o seu produto se degrada, descolore ou perde atividade, e a temperatura de transição vítrea do pó seco se o material for amorfo. Isso dá o teto da temperatura de saída.
- 2.Definir a umidade-alvo — decida a umidade residual máxima que o pó pode ter para armazenamento e uso posterior. Isso dá o piso da temperatura de saída.
- 3.Escolher uma temperatura de entrada inicial — escolha uma no meio da faixa do secador, menor se a alimentação for sensível.
- 4.Começar com vazão de alimentação baixa — confirme que a atomização e a vazão de ar estão estáveis.
- 5.Aumentar a vazão até a temperatura de saída atingir o alvo — a vazão que dá a sua temperatura de saída é a capacidade do secador com o seu material nessa entrada.
- 6.Medir o pó — verifique umidade, tamanho de partícula, densidade aparente e o teste de qualidade que importa para o seu produto.
- 7.Ajustar uma variável de cada vez — se o pó estiver úmido demais, reduza a vazão ou aumente a entrada. Se o produto for danificado, reduza a temperatura de entrada e aceite uma vazão menor. Se as partículas estiverem ocas ou trincadas, reduza a temperatura de entrada ou aumente o teor de sólidos.
- 8.Registrar o resultado — anote entrada, saída, vazão de alimentação, vazão de ar, ajuste do atomizador e propriedades do pó para poder reproduzir e escalar.
Erros comuns a evitar
Ajustar a temperatura de entrada no máximo que o secador permite. Uma temperatura de entrada alta dá capacidade, não qualidade. Escolha-a pelos limites do seu produto.
Controlar só pela temperatura de entrada. Sem observar a temperatura de saída, não dá para saber se o pó está úmido ou supersecado.
Ignorar a umidade ambiente. O ar de entrada úmido leva água para a câmara e reduz a capacidade de secagem. Em climas úmidos, o ar desumidificado pode estabilizar o processo.
Usar diretamente em escala de produção as temperaturas do secador de laboratório. O tamanho da câmara, o tempo de residência e o atomizador mudam com a escala. Trate os ajustes de laboratório como ponto de partida e confirme em escala piloto. Veja o guia do secador por atomização piloto.
Esquecer a etapa de coleta. O pó que sai quente da câmara pode captar umidade no coletor ou na embalagem. Resfrie e sele rápido.
Pular o ensaio. Os limites de temperatura dependem da sua formulação e do seu carreador. Um ensaio-piloto com a sua própria alimentação dá valores medidos. O nosso laboratório de testes realiza ensaios pagos e reporta condições de operação, umidade e propriedades do pó.
Conclusão
Trate a temperatura de entrada como uma decisão de capacidade e projeto, e a temperatura de saída como a variável de controle da qualidade do pó. Encontre o limite do seu produto, defina a umidade-alvo e use a vazão de alimentação para posicionar a temperatura de saída entre os dois. Para alimentações pegajosas ou sensíveis ao calor, mude a formulação ou o projeto do secador antes de mudar a temperatura.
Próximo passo: Solicitar um teste piloto com a sua própria alimentação. O teste piloto é um serviço pago, e o relatório dá as temperaturas de entrada e saída, a vazão de alimentação e as propriedades do pó para especificar um secador de produção.
Perguntas frequentes
Qual é a temperatura de entrada típica na secagem por atomização?
Depende do material e do secador. Para alimentações aquosas gerais, temperaturas de entrada entre cerca de 150 e 250 °C são comuns. O secador por atomização a pressão da SINOTHERMO opera numa faixa de entrada de 150 a 350 °C, o secador centrífugo de 150 a 500 °C, e o secador para extratos usa 140 a 180 °C.
Qual é a temperatura de saída típica?
Comumente cerca de 70 a 100 °C para alimentações aquosas. A temperatura de saída deve ser definida pela umidade-alvo do pó e pelo limite térmico do seu produto. Na série centrífuga LPG da SINOTHERMO a saída fica em torno de 80 a 90 °C.
Como controlo a temperatura de saída?
Principalmente pela vazão de alimentação. Aumentar a vazão reduz a temperatura de saída, e diminuí-la a eleva. A temperatura de entrada e a vazão de ar também a alteram.
Por que o meu pó está pegajoso ou empedrando?
Normalmente porque a partícula atingiu uma temperatura acima do seu ponto de aderência enquanto ainda retinha umidade, ou porque o pó seco absorveu umidade depois. Reduza a temperatura do produto, eleve a temperatura de transição vítrea com um carreador, use paredes refrigeradas ou ar desumidificado e sele o pó rapidamente.
Posso secar por atomização produtos sensíveis ao calor com temperaturas de entrada altas?
Muitas vezes sim, porque a evaporação mantém a superfície da partícula perto da temperatura de bulbo úmido enquanto ela contém água. O risco vem da temperatura de saída e da etapa final de secagem, então controle-a com cuidado e use carreadores protetores quando necessário.
Como sei a temperatura certa para o meu produto?
Faça um ensaio. Um ensaio-piloto mede umidade, propriedades das partículas e qualidade do produto em algumas combinações de entrada e saída. O teste piloto é um serviço pago, que pode ser solicitado pela nossa página de contato.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-mail: mark.gu@sinothermo.com
Telefone: +86 18021972660