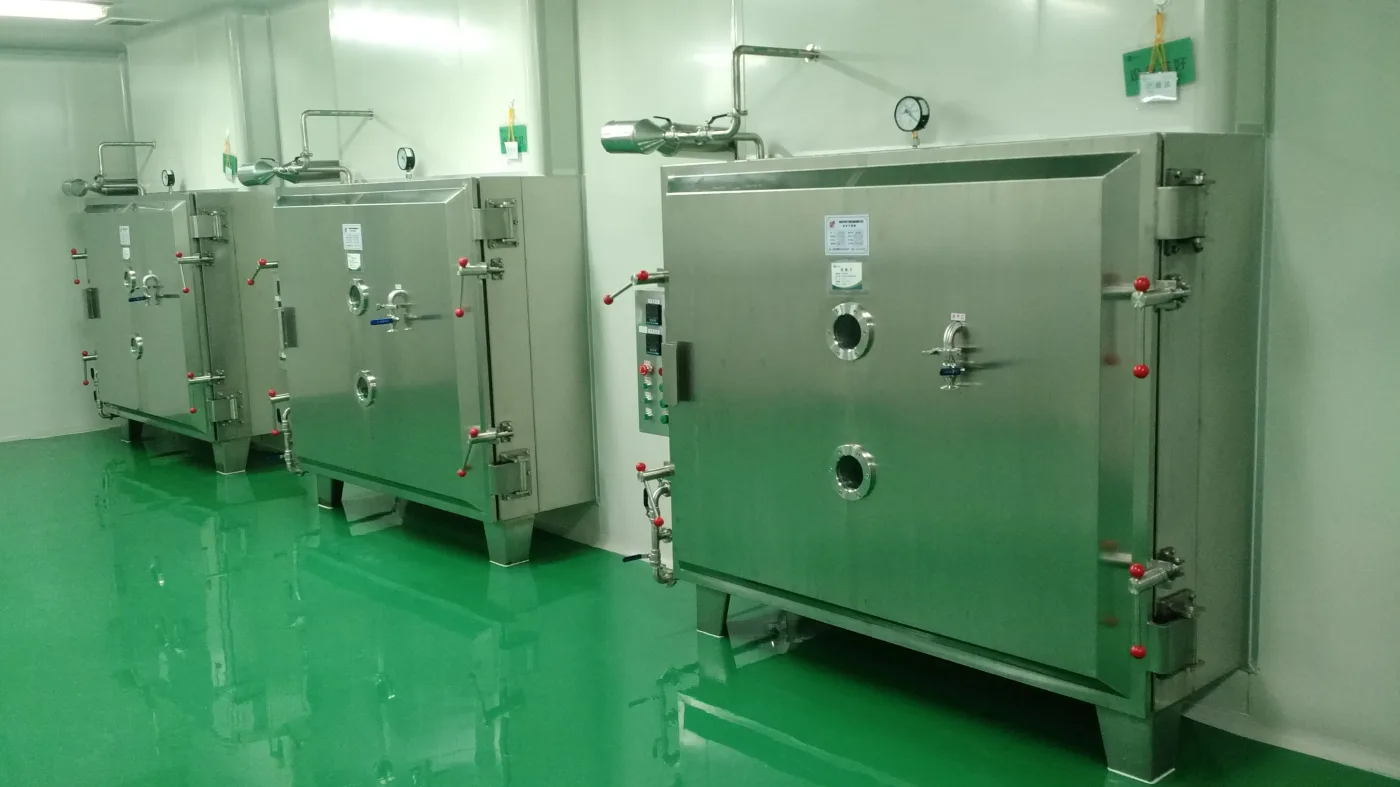
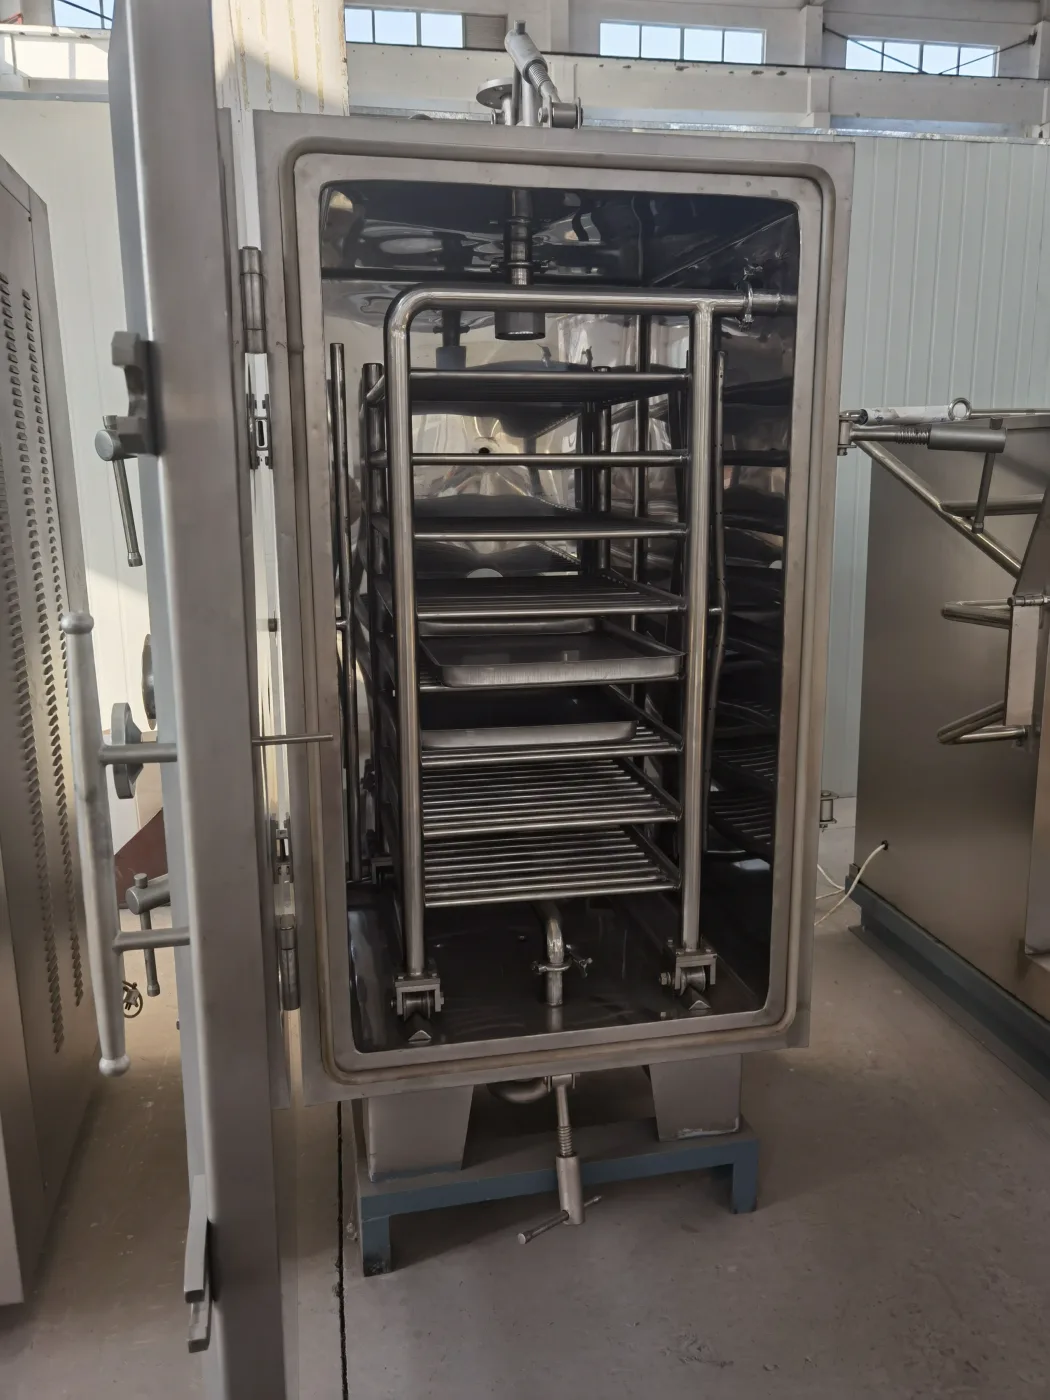
Uma estufa de secagem a vácuo — também chamada de armário de vácuo estático ou secador de bandejas a vácuo — mantém o material em bandejas estacionárias sobre prateleiras aquecidas dentro de uma câmara selada sob vácuo. O calor conduz da prateleira para a bandeja e para o produto, enquanto a pressão reduzida diminui o ponto de ebulição da água, de modo que a secagem ocorre a 40–80 °C sem movimento do produto e sem gás de secagem.
Sua característica definidora é que nada agita o material. Isso é simultaneamente sua maior vantagem e sua principal limitação.
Contexto rápido: por que os compradores ainda escolhem o secador a vácuo mais lento
Todas as outras máquinas da família de secagem a vácuo agitam o produto para acelerar a transferência de calor — tombamento, rosca, pás. A estufa de secagem a vácuo deliberadamente não faz nada disso, e ainda assim continua sendo um dos secadores a vácuo mais especificados em plantas farmacêuticas e de química fina. A razão é que alguns produtos não toleram nenhuma ação mecânica: cristais frágeis que se quebrariam sob uma pá, IFAs potentes onde cada grama deve permanecer em uma bandeja rastreável e identificável individualmente, ou pequenos lotes clínicos onde o custo de um ciclo longo é trivial em comparação ao custo de perder produto por atrito. Onde essas restrições se aplicam, o ciclo lento é o preço de entrada, não um defeito.
Como funciona
- 1.Carregamento — o material é espalhado em bandejas, que ficam sobre prateleiras ocas dentro da câmara.
- 2.Vedação e evacuação — a porta se fecha e uma bomba de vácuo reduz a pressão, tipicamente a 10–100 mbar.
- 3.Aquecimento indireto — água quente, vapor ou óleo térmico circula pelas prateleiras. O calor passa por condução: prateleira → bandeja → produto.
- 4.Evaporação a baixa temperatura — a 30 mbar a água ferve perto de 24 °C; a 100 mbar perto de 46 °C. A umidade evapora bem abaixo do ponto de ebulição atmosférico.
- 5.Captura de vapor — o vapor é conduzido a um condensador (essencial para a recuperação de solvente) antes de atingir a bomba.
- 6.Resfriamento e descarga — as prateleiras podem ser resfriadas antes de quebrar o vácuo, para que o produto não encontre o ar ambiente ainda quente.
Por que escolher um design de bandejas estático?
Nenhuma agitação mecânica significa:
- Cristais e aglomerados frágeis sobrevivem intactos — nada quebra a estrutura das partículas
- Sem atrito, sem geração de finos — importante quando a distribuição do tamanho de partícula faz parte da especificação
- Nenhuma peça móvel dentro da zona do produto — simples, confiável, fácil de limpar, nada para contaminar o lote
- Rastreabilidade completa do lote — cada bandeja é identificável, o que importa no trabalho farmacêutico e de alto valor
A operação a vácuo significa:
- A baixa temperatura do produto protege materiais sensíveis ao calor
- A quase ausência de oxigênio evita oxidação e descoloração
- A recuperação de solvente é direta — um único condensador a captura
- O ponto de ebulição inferior ao atmosférico permite secar materiais que se decomporiam em um secador de ar quente
E as contrapartidas
Como o material é estático, a transferência de calor é o gargalo. Apenas o fundo da bandeja entra em contato com a prateleira aquecida, e o pó seco é um mau condutor, então os tempos de secagem são longos — frequentemente de 8 a 24 horas, às vezes mais. A profundidade do leito controla diretamente o tempo de secagem; dobrar a profundidade mais do que dobra o tempo.
| Bandeja a vácuo (estático) | Vácuo cônico/fita | Vácuo rotativo de cone | Vácuo de pás/ancinho | |
|---|---|---|---|---|
| Agitação | Nenhuma | Rosca/fita | Tombamento | Pás/ancinho |
| Dano à partícula | Nenhum | Baixo–moderado | Baixo | Moderado |
| Transferência de calor | Fraca (gargalo) | Boa | Boa | Muito boa |
| Ciclo típico | 8–24 h+ | 4–12 h | 4–10 h | 2–8 h |
| Mão de obra | Alta (bandejas manuais) | Baixa | Baixa | Baixa |
| Tamanho de lote | Pequeno–médio | Médio–grande | Médio | Médio–grande |
| Melhor para | Frágil, alto valor, lote pequeno | Tortas úmidas com solvente em geral | Pós de fluxo livre | Pastas, lodos, alta umidade |
A mão de obra é o custo oculto. Carregar e descarregar bandejas manualmente é lento e, para compostos potentes, representa um risco de exposição. Quando as operações ultrapassam a capacidade das estufas de secagem a vácuo, geralmente é a mão de obra e o tempo de ciclo que forçam a mudança — não o desempenho de secagem.
Onde é usada
- Farmacêutica — IFAs e intermediários, especialmente tortas úmidas com solvente; secagem secundária após secagem por atomização para atender aos limites de solvente residual ICH Q3C; pequenos lotes clínicos
- Química fina e de especialidade — intermediários sensíveis ao calor, corantes, pigmentos onde a cor importa
- Alimentos e nutracêuticos — extratos, botânicos, pós de alto valor
- Materiais avançados — precursores de bateria e materiais que exigem secagem livre de oxigênio
- P&D e piloto — o baixo custo por unidade e a rastreabilidade completa do lote o tornam a primeira escolha padrão em pequena escala
Um arranjo muito comum e sensato: secador por atomização ou filtro/centrífuga a montante → estufa de secagem a vácuo para a remoção final de solvente. A estufa de bandejas não realiza a remoção volumosa de água; ela finaliza a secagem até uma especificação estrita de solvente residual. Para o quadro mais completo de como isso se encaixa especificamente em cadeias de processo farmacêuticas, veja nosso guia de secagem por atomização farmacêutica.
Por que a profundidade do leito domina a conversa sobre o tempo de secagem
O calor tem que conduzir do fundo da bandeja para cima através do material, e o pó seco é um mau condutor — muitas vezes próximo ao de uma camada isolante solta. Em um leito estático, a distância que o calor precisa percorrer aumenta com a profundidade do leito, mas também aumenta a resistência térmica que ele precisa atravessar, razão pela qual o tempo de secagem não escala linearmente com a profundidade. Uma bandeja operando a 20 mm pode secar em dez horas; o mesmo material a 40 mm pode facilmente levar vinte e cinco, não vinte. É também por isso que "aumentar a capacidade carregando bandejas mais profundas" costuma ser uma falsa economia — parece mais rendimento por lote, mas o ciclo se estende desproporcionalmente, e a produção diária total pode realmente cair.
A consequência prática é que uma cotação de tempo de secagem só é significativa quando declara a profundidade de leito que assume. Um fornecedor que cota "12 horas" sem nomear a profundidade não está lhe dando um número comparável ao de qualquer outro, e não é um número que você possa usar para planejar o cronograma de produção.
O que especificar
- Área de prateleiras e número de bandejas — cotados de acordo com a sua profundidade de leito, não uma cifra nominal
- Suposição de profundidade de leito usada na estimativa do tempo de secagem (pergunte explicitamente — ela determina tudo)
- Meio de aquecimento e faixa de temperatura — água quente, vapor ou óleo térmico
- Uniformidade de temperatura das prateleiras em toda a pilha, não apenas a média
- Nível de vácuo alcançável e tipo de bomba adequado à sua carga de vapor
- Dimensionamento do condensador e eficiência de recuperação de solvente se secando a partir de solvente
- Capacidade de resfriamento das prateleiras antes da descarga
- Proteção contra explosão para serviço com solvente
- Materiais e acabamento superficial — 316L, Ra documentado para farmacêutica
- Acesso para CIP ou limpeza manual, e ergonomia do manuseio de bandejas
- Instrumentação — sondas de temperatura do produto, pressão, registro de dados para GMP
- Curva de secagem medida no seu material na profundidade de leito pretendida
Erros comuns a evitar
- Dimensionar a área de prateleiras sem concordar com a profundidade de leito. A suposição de profundidade de leito por trás de uma cotação de tempo de secagem é o número mais importante da especificação, e é fácil que um fornecedor e um comprador assumam valores diferentes sem que nenhuma das partes perceba.
- Tratar a temperatura média das prateleiras como suficiente. A uniformidade em toda a pilha — não apenas a média — determina se cada bandeja atinge a umidade alvo ao mesmo tempo.
- Subestimar o custo de mão de obra ao comparar com designs agitados. Uma estufa de secagem a vácuo que parece mais barata no papel pode custar mais na prática assim que o manuseio manual de bandejas e o tempo de ciclo são precificados.
- Pular a conversa sobre o condensador no trabalho com solvente. A eficiência de recuperação de solvente é uma especificação real, não uma caixa de seleção — peça o número, não apenas a confirmação de que existe um condensador.
- Assumir que o tempo de secagem escala linearmente com a profundidade do leito. Não escala — dobrar a profundidade mais do que dobra o tempo, porque o calor ainda precisa conduzir de baixo para cima através de um leito cada vez mais espesso e mal condutor.
- Carregar bandejas mais profundas para buscar mais rendimento por lote. O instinto é compreensível, mas como o tempo de ciclo cresce mais rápido que a profundidade, a produção diária total muitas vezes cai em vez de aumentar — a solução costuma ser mais bandejas na profundidade original, não bandejas mais profundas.
Onde a SINOTHERMO se encaixa
Fabricamos estufas de secagem a vácuo (armários de vácuo estáticos) junto com os secadores a vácuo agitados que muitas vezes os substituem em maior escala — portanto, não temos incentivo para empurrá-lo para o design de bandejas se o seu rendimento já o superou.
O único número que decide se uma estufa de secagem a vácuo lhe convém é o tempo de secagem na sua profundidade de leito real, e isso não pode ser calculado de forma confiável a partir das propriedades do material. Nosso laboratório piloto o mede: curva de secagem, umidade ou solvente residual alcançável, e tempo de ciclo na profundidade que você realmente usaria. Testes piloto são um serviço de engenharia pago e o relatório é seu para manter — incluindo uma avaliação franca sobre se um design agitado lhe serviria melhor.
Perguntas frequentes
Para que serve uma estufa de secagem a vácuo?
Para secar materiais sensíveis ao calor, frágeis ou úmidos com solvente em lotes pequenos a médios — IFAs e intermediários farmacêuticos, química fina, extratos botânicos e materiais de bateria. Também é amplamente usada como etapa de secagem secundária para atingir limites rígidos de solvente residual após a secagem por atomização.
Um armário de vácuo estático é o mesmo que uma estufa de secagem a vácuo?
Sim — armário de vácuo estático, estufa de secagem a vácuo, secador de bandejas a vácuo e armário de secagem a vácuo descrevem todos a mesma máquina: bandejas estacionárias sobre prateleiras aquecidas dentro de uma câmara de vácuo selada, sem qualquer agitação do produto.
Quanto tempo demora a secagem em estufa a vácuo?
Normalmente de 8 a 24 horas, às vezes mais, porque a transferência de calor em um leito estático é o fator limitante. A profundidade do leito é a variável dominante — bandejas mais profundas aumentam o tempo de secagem mais do que proporcionalmente. O tempo para o seu material deve ser medido, não estimado.
Por que uma estufa de secagem a vácuo é mais lenta que um secador a vácuo agitado?
Nada move o material, então o calor só atinge o produto por condução a partir do fundo da bandeja, e o pó seco conduz mal o calor. Os designs agitados renovam continuamente o material em contato com a superfície aquecida, razão pela qual seus ciclos costumam ser de duas a cinco vezes mais curtos.
Uma estufa de secagem a vácuo pode recuperar solvente?
Sim. Como a câmara é fechada e o vapor passa por um condensador antes da bomba de vácuo, a recuperação de solvente é simples e eficiente — uma das principais razões pelas quais este design é usado para tortas farmacêuticas úmidas com solvente.
A única forma confiável de conhecer o seu tempo de ciclo é medi-lo na sua profundidade de leito real. Envie-nos uma amostra.
✉️ mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com · 💬 Solicitar um teste piloto
SINOTHERMO — Process Engineering Infrastructure.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-mail: mark.gu@sinothermo.com
Telefone: +86 18021972660