Batteriematerialien werden unter Stickstoff (N₂) statt unter Luft getrocknet, weil die meisten von ihnen – Hochnickel-Precursoren, kohlenstoffbeschichtetes LFP, Graphit, Silizium-Kohlenstoff und Black Mass – bei Erwärmung in Gegenwart von Sauerstoff oxidieren oder sich entzünden. Typische Prozessspezifikationen halten den Sauerstoffgehalt in Sprühtrocknungskreisläufen unter 500 ppm, bei der Hochtemperatur-Kalzinierung sogar auf 20–100 ppm. Allein diese Anforderung verändert nahezu jede Komponente einer Produktionslinie für Batteriematerialien.
Wenn Sie einen Trockner oder Kalzinierofen für Kathoden-Precursoren, Anodenmaterial oder recycelte Black Mass spezifizieren, ist die Inertgasfähigkeit kein optionales Upgrade, das man später nachrüstet – sie bestimmt die Behälterkonstruktion, den Gaskreislauf, die Dichtungen, die Instrumentierung und das Sicherheitskonzept. Dieser Leitfaden erklärt, was in Luft tatsächlich schiefgeht, auf welche Sauerstoffwerte die Branche auslegt, wie Anlagen diese Atmosphäre bereitstellen, und welche Spezifikationsfehler meist erst nach der Inbetriebnahme zutage treten.
Kurzer Überblick: Warum das jedes Jahr wichtiger wird
Die Produktion von Batteriematerialien hat sich in weniger als einem Jahrzehnt von Pilotanlagen zu Gigafactory-Maßstab entwickelt, und die Materialien selbst sind schwieriger zu verarbeiten geworden. Der Nickelgehalt in Kathodenchemien steigt kontinuierlich – und Hochnickel-Material ist oxidationsempfindlicher, nicht weniger. Silizium-Kohlenstoff-Anodenmaterialien gehen in die Serienproduktion über. Recyclinganlagen erzeugen große Mengen an Black Mass, einem feinen, leitfähigen, brennbaren Pulver, das es vor fünfzehn Jahren als industriellen Massenstrom noch nicht gab.
Jeder dieser Trends weist in dieselbe Richtung: geringere Toleranz gegenüber Sauerstoff und schwerwiegendere Sicherheitsfolgen, wenn er dennoch vorhanden ist. Eine Anlage, die nach einem generischen Datenblatt für „Industrietrockner“ ausgelegt ist, wird diesen Anforderungen nicht gerecht.
4 Dinge, die schiefgehen, wenn Batteriematerialien in Luft getrocknet werden
1. Oxidation des Aktivmaterials
Hochnickel-Kathoden-Precursoren und reduzierte Metall-Zwischenprodukte oxidieren bei Trocknungs- und Kalzinierungstemperaturen in Luft. Der Schaden zeigt sich nicht sichtbar als Verbrennung oder Verfärbung – er äußert sich als verminderte elektrochemische Leistung in der fertigen Zelle, lange nachdem der Trocknungsschritt abgeschlossen und die Charge weiterverarbeitet wurde. Zu diesem Zeitpunkt umfassen die Kosten des Ausfalls bereits alles, was nach der Trocknung hinzugefügt wurde.
2. Verlust der leitfähigen Kohlenstoffbeschichtung
LFP und andere kohlenstoffbeschichtete Kathodenmaterialien basieren auf einer dünnen leitfähigen Kohlenstoffschicht, die während der Verarbeitung erzeugt wird. Dieser Kohlenstoff oxidiert – verbrennt – bei erhöhter Temperatur in Luft. Das Material kann äußerlich noch korrekt aussehen und die Feuchtigkeitsspezifikation erfüllen, während die funktionale Beschichtung, die den Prozessschritt eigentlich rechtfertigte, teilweise zerstört wurde.
3. Staubexplosionsrisiko
Graphit, Silizium-Kohlenstoff-Anodenmaterial, Hartkohlenstoff und Black Mass sind feine, brennbare Pulver. Hitze, ein dispergiertes Feinpulver und Sauerstoff bilden zusammen das klassische Zünddreieck. Ein Trockner ist eine Maschine, deren gesamter Zweck darin besteht, ein Feinpulver in einem heißen Gasstrom zu dispergieren – das macht die Atmosphärenkontrolle nicht nur zu einer Qualitäts-, sondern zu einer Sicherheitsanforderung.
4. Feuchtigkeitsaufnahme während der Handhabung
Viele Batteriematerialien sind hygroskopisch. Ein Material, das auf die Spezifikation getrocknet und anschließend an Umgebungsluft entladen wird, kann vor der Verpackung wieder Feuchtigkeit aufnehmen und damit den Trocknungsschritt stillschweigend zunichtemachen. Deshalb wird die Stickstoffabdeckung in der Regel über den Trockner hinaus bis in die Kühlung, Förderung und Verpackung ausgeweitet.
Typische Sauerstoffgrenzwerte entlang der Prozesskette
| Prozessschritt | Typischer Sauerstoff-Zielwert | Begründung für dieses Niveau |
|---|---|---|
| Sprühtrocknung (Vorprodukt / Slurry) | O₂ < 500 ppm, geschlossener N₂-Kreislauf | Oxidation des Materials während des Zerstäubens und Trocknens verhindern |
| Hochtemperatur-Kalzinierung | O₂ bis hinunter zu 20–100 ppm | Die Oxidationsrate steigt mit der Temperatur stark an; Kohlenstoffbeschichtung und Oxidationszustand des Metalls erfordern einen strengeren Schutz |
| Kühlung und Pulverhandling | N₂-Schutzgasabdeckung | Oxidation und Feuchtigkeitsaufnahme vor dem Versiegeln des Materials verhindern |
| Verpackung und Lagerung | N₂-Schutzgasabdeckung / versiegelte Verpackung | Schutz des Materials während des Transports zur Zellfertigung |
Diese Werte sind gängige, in der Branche zitierte Zielvorgaben für die Auslegung, keine universelle Spezifikation. Der korrekte Grenzwert für Ihr Material muss anhand seiner individuellen Oxidationsempfindlichkeit bestätigt werden – das ist eine Messung, kein Nachschlagewert.
Wie Anlagen eine inerte Atmosphäre tatsächlich erzeugen
Der Kauf eines „Stickstofftrockners“ ist keine einzelne Entscheidung. Vier Elemente müssen zusammenwirken:
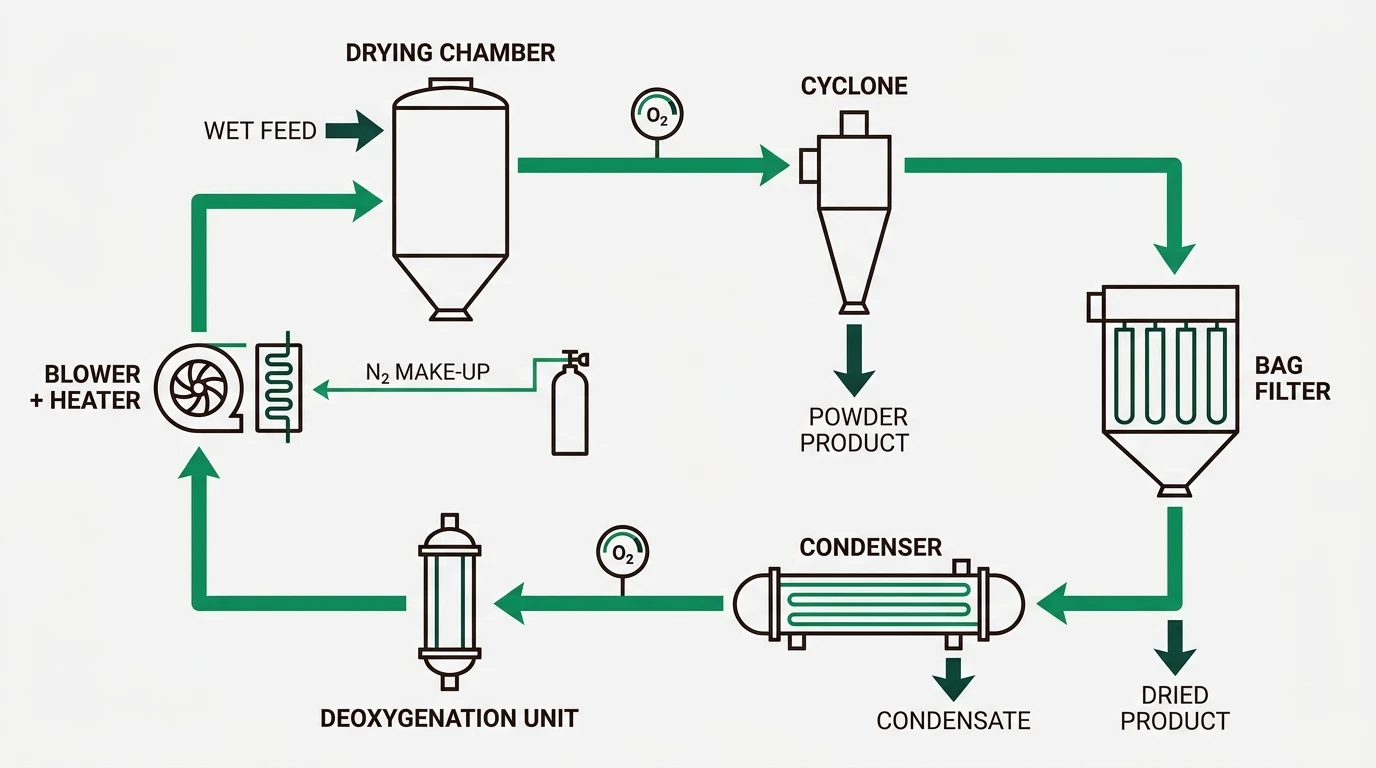
- Geschlossener Gaskreislauf. Anstatt in einem offenen Trockner Luft mit der Raumluft auszutauschen, zirkuliert ein geschlossener N₂-Kreislauf das Gas durch die Trocknungskammer. Der Kreislauf entfernt kontinuierlich verdampfte Feuchtigkeit (meist durch Kondensation) sowie eindringenden Sauerstoff und führt trockenes, sauerstoffarmes Gas zurück zum Einlass. Das macht Stickstoff im industriellen Maßstab auch wirtschaftlich vertretbar – man zirkuliert eine Gasfüllung, statt sie ständig abzulassen.
- Dichte mechanische Bauweise. Die Gasversorgung ist nur die halbe Lösung. Jede Dichtung, jeder Zuführpunkt, jedes Austragsventil und jede Inspektionsöffnung ist ein potenzieller Weg für eindringende Luft. Bei einer großen Anlage können sich kleine Leckagen summieren und das Sauerstoffbudget leicht überschreiten. Zellenradschleusen, Doppelklappenaustrag und Wellendichtungen werden gezielt auf Dichtheit ausgelegt, nicht nur auf die Materialförderung.
- Kontinuierliche Sauerstoffüberwachung mit Verriegelungen. Ein Sauerstoffanalysator im Kreislauf, der bei Abweichung vom Zielwert die Zufuhr oder Beheizung stoppt, macht aus dem Auslegungsziel eine betriebliche Garantie. Ohne ihn hat man lediglich eine Absicht, aber keine Kontrolle.
- Explosionsschutz zusätzlich zur Inertisierung. Inertisierung senkt das Zündrisiko, beseitigt aber nicht jeden Gefahrenweg – statische Entladungen und heiße Oberflächen bleiben bestehen. Übliche Praxis ist die Kombination aus inerter Atmosphäre mit Explosionsentlastung oder -unterdrückung sowie durchgängiger antistatischer Erdung.
Welche Batteriematerialien eine Trocknung unter Schutzgas benötigen
| Material | Warum N₂ benötigt wird |
|---|---|
| Nickelreiches NCM-/NCA-Vorprodukt und Kathodenmaterial | Oxidationsempfindlich; schützt den Oxidationszustand des Metalls während Trocknung und Kalzinierung |
| Kohlenstoffbeschichtetes LFP | Die leitfähige Kohlenstoffbeschichtung verbrennt an Luft bei Kalzinierungstemperatur |
| Grafit-Anodenmaterial | Feines brennbares Pulver — Schutz vor Staubexplosion |
| Silizium-Kohlenstoff-Anodenmaterial | Brennbar und oxidationsempfindlich |
| Hartkohlenstoff (Natrium-Ionen-Anode) | Hochtemperatur-Karbonisierung unter Schutzgasatmosphäre; brennbares Feinpulver |
| Schwarzmasse (Recycling) | Brennbares, leitfähiges Feinpulver; häufig auch lösemittelfeucht |
Hard carbon's inert-gas needs are only part of the sodium-ion picture — its cathode materials carry their own constraints, including a hard temperature ceiling that has no lithium equivalent. See our guide to sodium-ion battery material drying for the full picture.
Inert gas or vacuum? Choosing the protection strategy
Nitrogen is not the only way to keep oxygen away from a material. Vacuum drying removes the atmosphere instead of replacing it, and for some steps it is the better answer:
- Inert gas (N₂) suits continuous, high-throughput steps — spray drying, flash drying, fluid-bed drying, rotary calcination — where a gas stream is doing the drying work and you need it to be oxygen-free.
- Vacuum suits batch steps with heat-sensitive or solvent-wet material, where the goal is to lower the boiling point and recover solvent cleanly. A vacuum paddle dryer or vacuum rake dryer is a common choice for final drying of solvent-wet electrode materials and recycled powders.
- Both together is common in practice: inert-gas protection through the continuous front end, vacuum for the final low-moisture polish. For a wider view of the vacuum family, see our vacuum dryer guide.
SINOTHERMO builds both routes — from centrifugal spray dryers and rotary kilns for the continuous inert-gas line, to vacuum paddle and rake dryers for the batch end — so the atmosphere strategy can be matched to each step rather than forced onto one machine. For the full equipment map across cathode, anode, and recycling routes, see our battery material drying solutions.
Common mistakes to avoid
- Treating inerting as an add-on to a standard dryer. A machine designed for open-air operation cannot be made gas-tight by adding a nitrogen line. Leak-tightness has to be in the vessel and valve design from the start.
- Sizing the nitrogen supply from steady-state consumption only. Purge-down from air to target oxygen at start-up, and recovery after an upset, both demand far more gas than steady running. Plants that size only for steady state face long start-ups or an undersized supply.
- Specifying an oxygen target without specifying where it is measured. "O₂ < 500 ppm" at the gas inlet and at the chamber outlet are different guarantees. Define the measurement point, and interlock it.
- Assuming inerting removes the need for explosion protection. It reduces risk; it does not discharge the obligation. Venting/suppression and grounding stay in scope.
- Carrying lithium-ion parameters straight over to a new chemistry. Sodium-ion materials, and Prussian Blue Analogs in particular, have different temperature ceilings. Re-validate rather than assume.
- Scaling from a datasheet instead of a trial. Oxidation sensitivity and the safe temperature window are properties of your material. Generic tables do not capture them.
Prove the atmosphere in a pilot trial before you specify
Deshalb betreibt SINOTHERMO ein eigenes Pilotlabor mit Möglichkeiten zur kontrollierten Atmosphäre: Bringen Sie Ihren Precursor, Ihr beschichtetes Kathodenmaterial, Ihr Anodenpulver oder Ihre Black Mass mit und lassen Sie es testen, bevor Sie spezifizieren. Wir messen die Trocknungskurve, bestätigen das Sauerstoff- und Temperaturfenster und prüfen, wie sich das Material bei Austrag und Handhabung verhält — den Stufen, in denen Re-Oxidation üblicherweise auftritt. Gestützt auf über 20 Jahre Erfahrung und umfangreiche Anpassungsmöglichkeiten nutzen unsere Ingenieure diese Versuchsdaten, um Gaskreislauf, Dichtungen und Trennstrecke gleich beim ersten Mal korrekt auszulegen.
SINOTHERMO — Prozesstechnische Infrastruktur. Wir lösen das Prozessproblem, statt nur eine Maschine zu verkaufen.
SINOTHERMO — Process Engineering Infrastructure. We solve the process problem, not just sell a machine.
Conclusion
Sie verarbeiten einen Hochnickel-Precursor, ein kohlenstoffbeschichtetes Kathodenmaterial, ein Anodenpulver oder Black Mass — und sind sich nicht sicher, welchen Sauerstoffgehalt Sie tatsächlich benötigen? Schicken Sie uns eine Probe: Unser Pilotlabor bestätigt Atmosphäre und Temperaturfenster, damit Ihre Anlage von Anfang an richtig ausgelegt ist.
✉️
SINOTHERMO — Process Engineering Infrastructure.mark.gu@sinothermo.com · 📱 WhatsApp: +86 180 2197 2660 · 🌐 www.sinothermo.com
SINOTHERMO — Process Engineering Infrastructure.
Warum müssen Batteriematerialien unter Stickstoff statt an Luft getrocknet werden?
Why do battery materials need to be dried under nitrogen instead of air?
Because many battery materials — high-nickel precursors, carbon-coated cathode materials, graphite, silicon-carbon, and black mass — oxidize or pose a dust-explosion risk when heated in the presence of oxygen. Nitrogen displaces oxygen to prevent both the quality loss and the safety hazard.
What oxygen level is typically required for battery material drying?
Spray-drying circuits commonly target oxygen below 500 ppm, while high-temperature calcination often requires 20–100 ppm, because oxidation rate rises sharply with temperature. The correct figure for a specific material should be confirmed by trial rather than assumed.
Does inert-gas drying replace the need for dust-explosion protection?
No. Inerting reduces oxidation and ignition risk but does not eliminate every ignition pathway, so it is used alongside explosion venting or suppression and anti-static grounding for combustible powders.
Which battery materials are most sensitive to oxidation during drying?
High-nickel NCM/NCA precursors and carbon-coated LFP are particularly sensitive, since both the metal's oxidation state and the conductive carbon coating can be degraded by oxygen at process temperature.
Is nitrogen drying expensive to run?
Cost is manageable when the gas is recirculated in a closed loop rather than vented, so steady-state nitrogen consumption is mainly make-up for leakage. The larger demands are start-up purge-down and recovery after an upset, which should be included when sizing the supply.
Should I use inert gas or vacuum drying for battery materials?
Inert gas suits continuous, high-throughput steps such as spray drying and rotary calcination. Vacuum suits batch steps with heat-sensitive or solvent-wet material where solvent recovery matters. Many production lines use both — inert gas through the continuous front end, vacuum for the final drying stage.
Mark Gu
Passionate about enhancing customer experiences and streamlining operations, Mark focuses on building strong relationships, fostering innovation, and leading teams to achieve exceptional service and efficiency.
E-Mail: mark.gu@sinothermo.com
Telefon: +86 18021972660